
Comece pelo material e pela fase do pedido
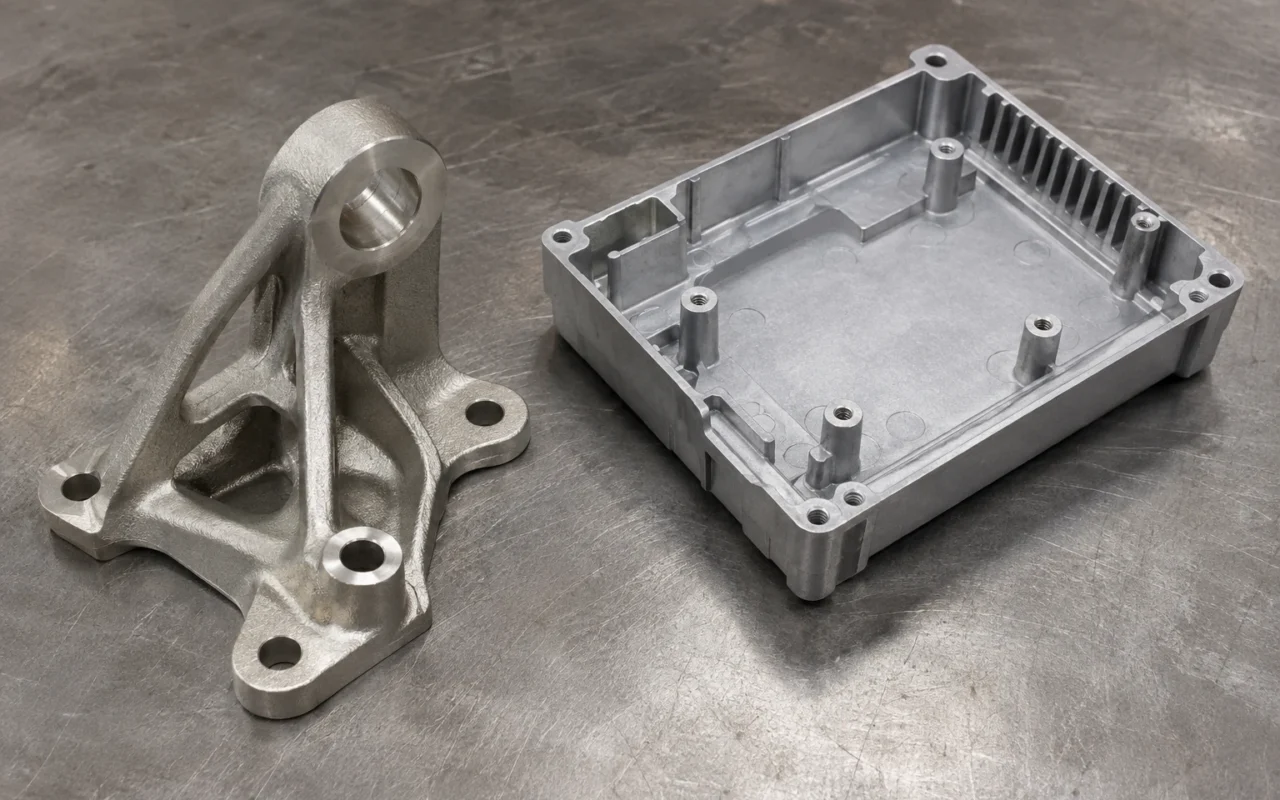
Priorize fundição por cera perdida para peças precisas de aço, inox e superligas. Em paredes finas de alumínio, zinco ou magnésio com projeto estável e volume contínuo, considere primeiro fundição sob alta pressão. Para desenvolvimento de poucas unidades ainda em revisão, modelos digitais de cera facilitam chegar a amostras metálicas reais.
“Precisão” sozinha não distingue as rotas. Material, geometria e fase do pedido são os critérios úteis. Aqui fundição sob pressão significa alta pressão; coquilha por gravidade é outro processo.
O material restringe a primeira escolha
A cera perdida usa modelos removíveis para formar cascas descartáveis e depois vaza metal nelas. Atende muitas peças precisas de aço e ligas. Para inox anticorrosivo, aço resistente ao calor ou superligas, comece nessa rota em vez de comparar preços unitários de alumínio ou zinco injetados.
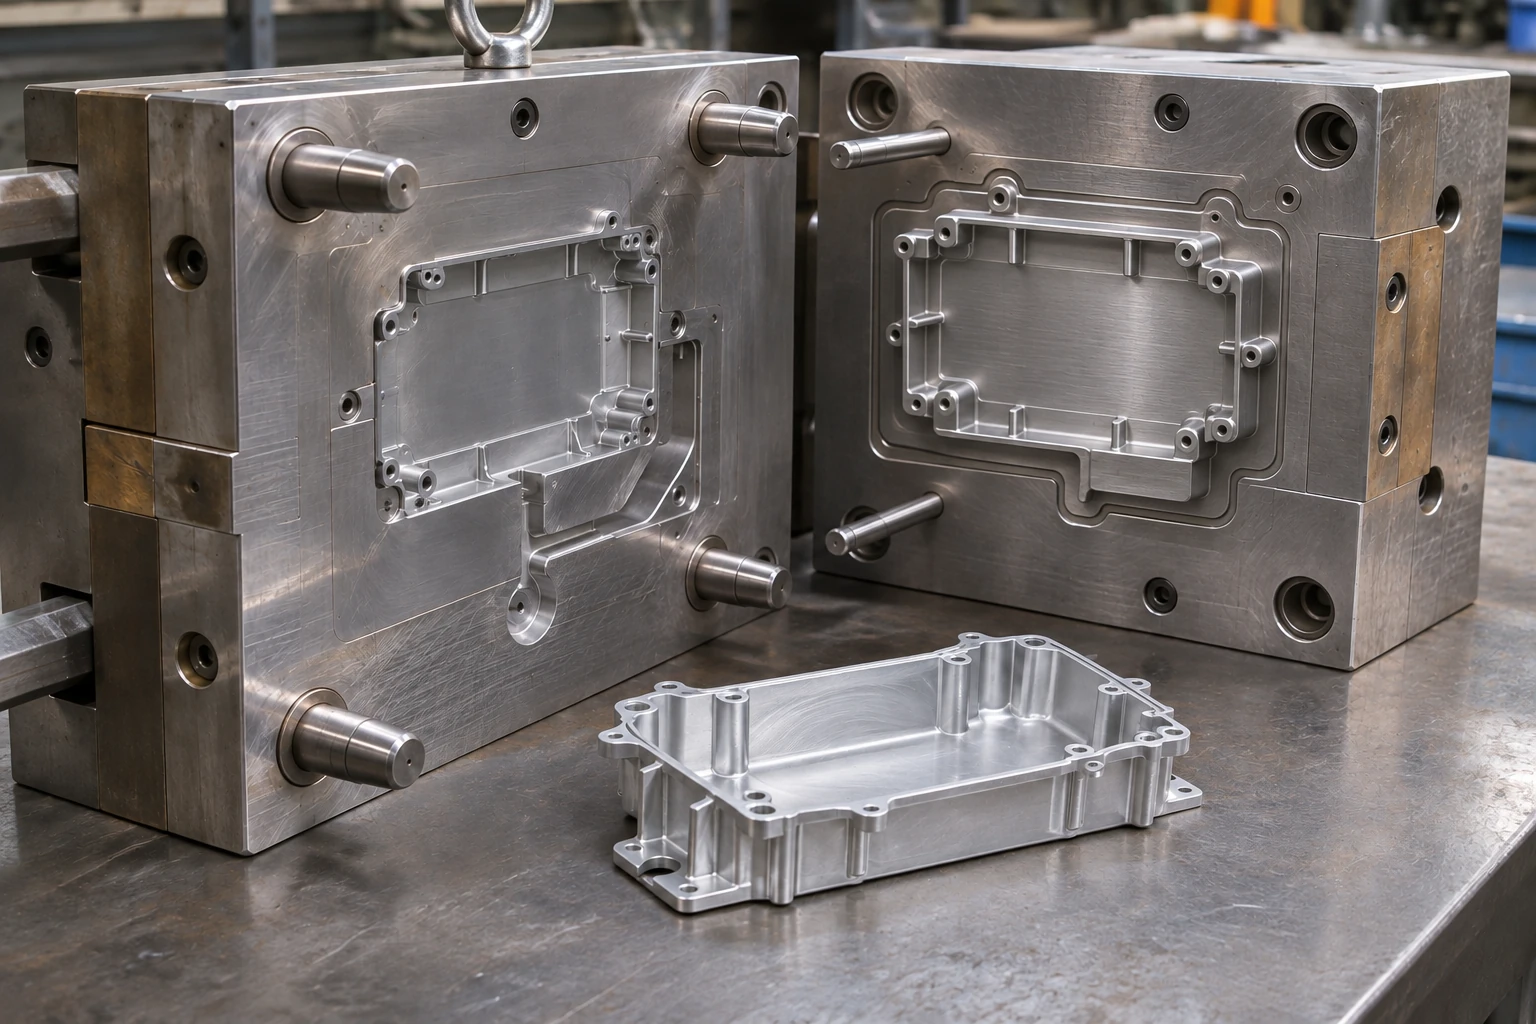
A alta pressão injeta metal líquido em molde de aço reutilizável. Alumínio, zinco e magnésio são comuns. A introdução da NADCA apresenta ligas e processos de câmara quente e fria. Carcaças finas com torres de fixação e conexões são aplicações típicas.
Um material definido frequentemente reduz as opções rapidamente. Se puder mudar, reprojete conforme o desempenho desejado antes de comparar alternativas reais. O panorama de processos de fundição situa as rotas.
Volumes estáveis valorizam o molde reutilizável
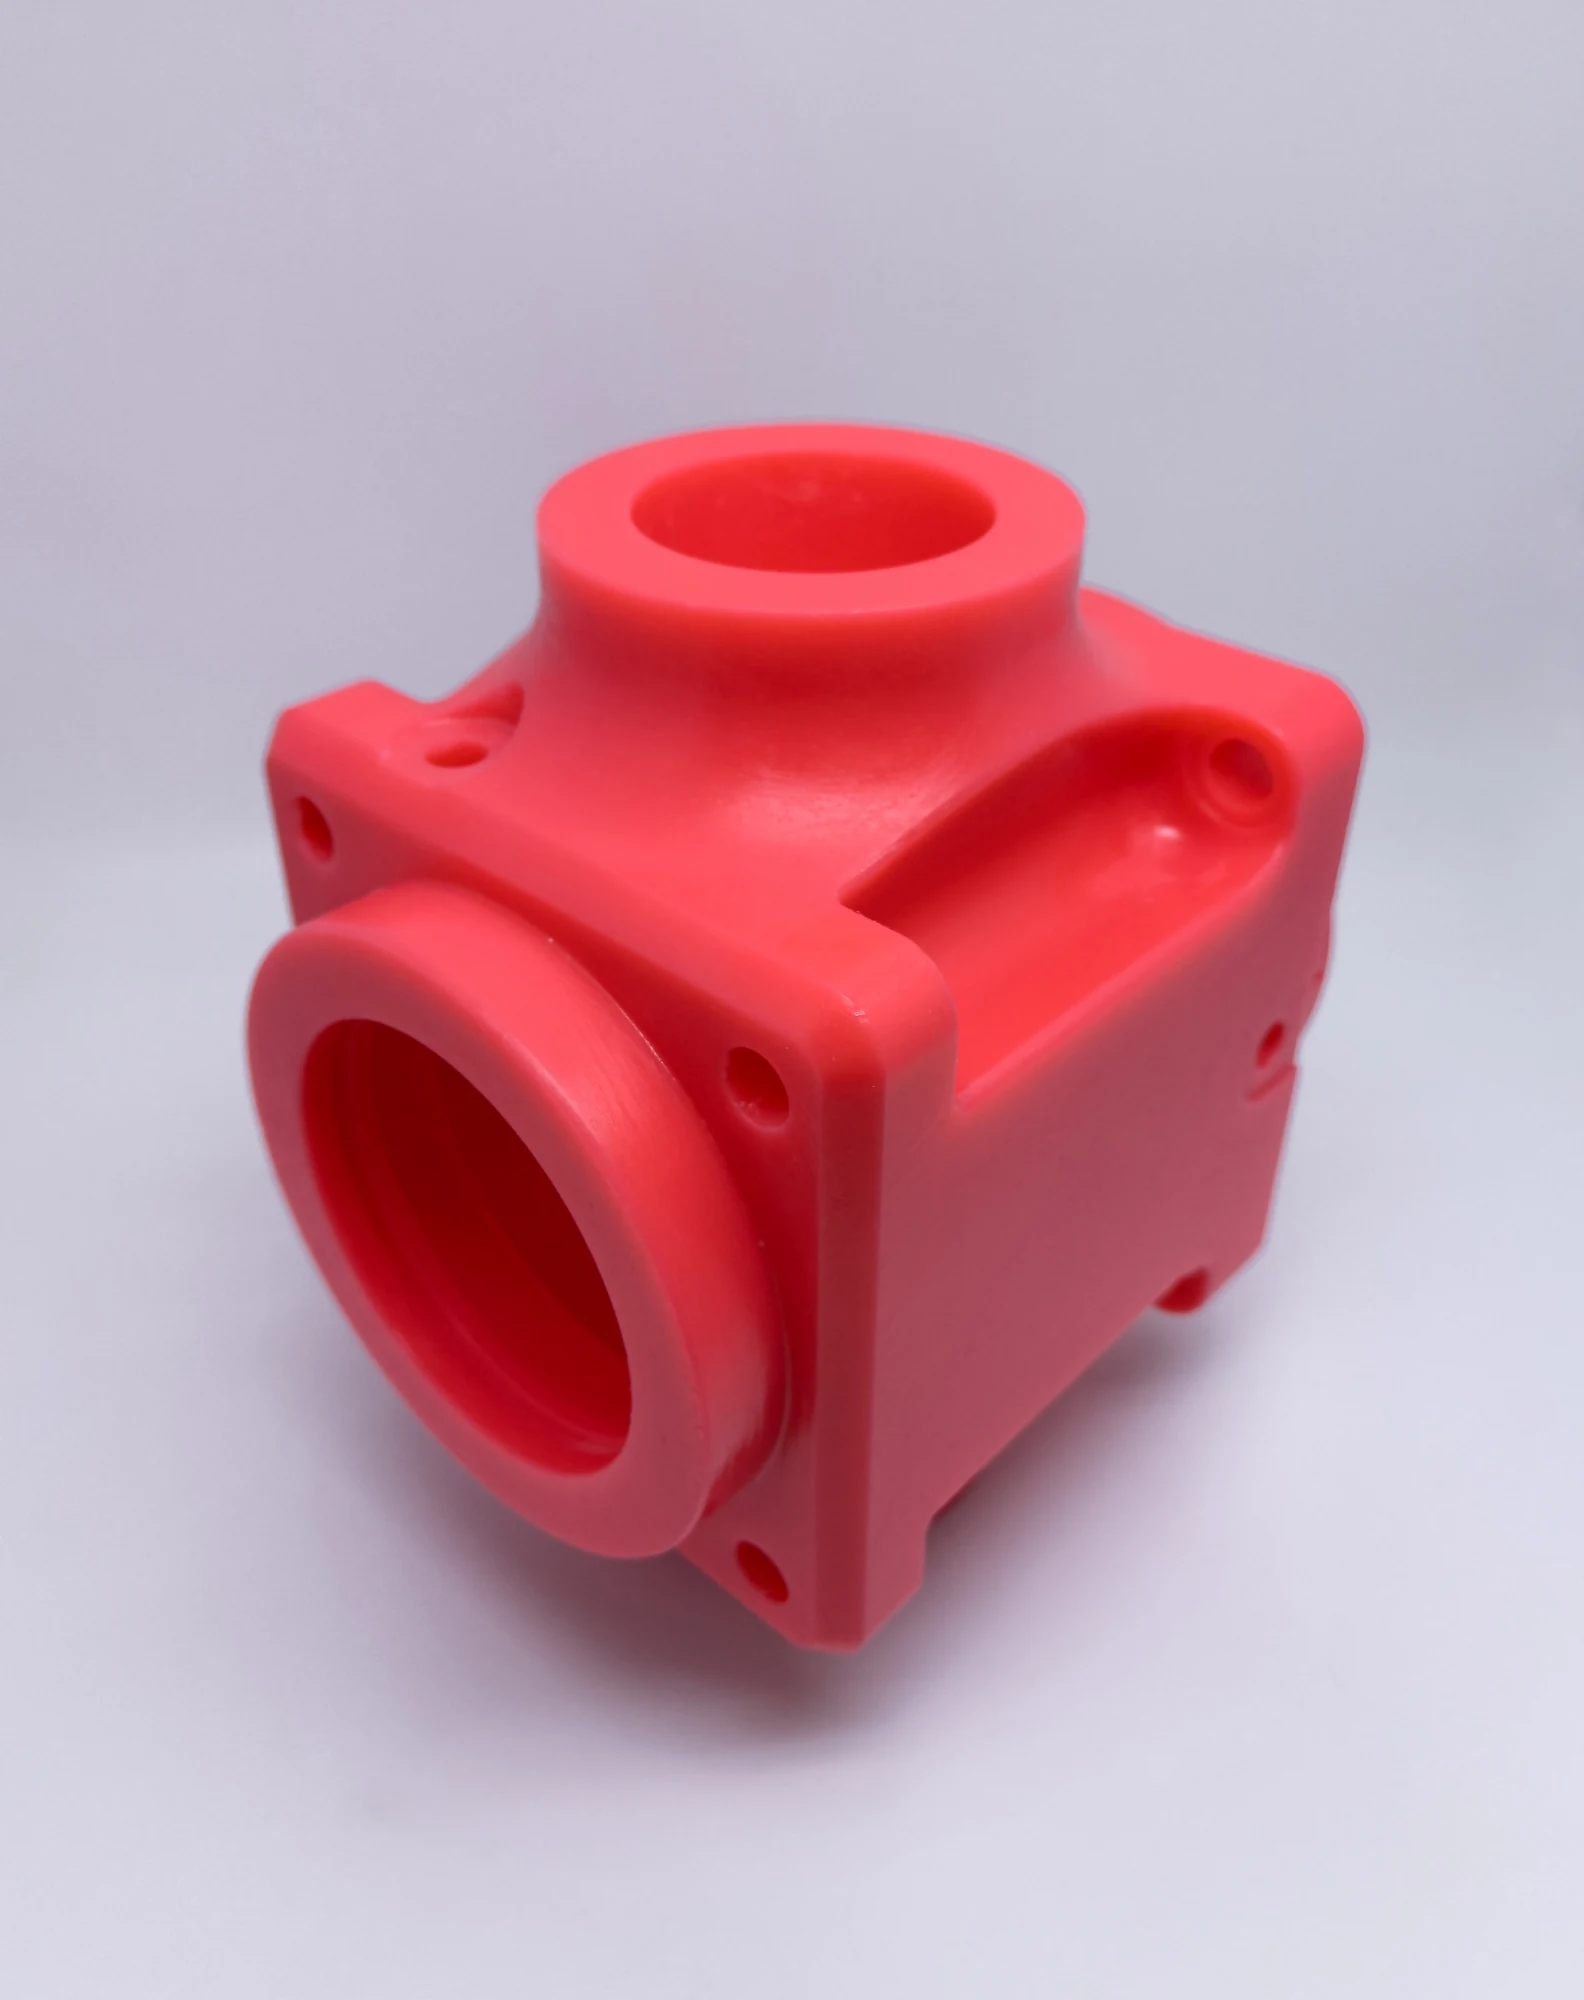
Primeiro vêm desenvolvimento e testes da ferramenta; depois repetem-se injeção, resfriamento, abertura e extração. Fornecer por longo prazo com o mesmo desenho distribui o custo e fixa o ciclo. É a principal vantagem econômica para paredes finas em volume estável.
Cada lote em cera perdida requer modelos, cascas, desceragem, queima e vazamento. Imprimir cera reduz preparação de moldes de injeção específicos para poucas unidades e mudanças frequentes. Com demanda repetida, também se pode injetar cera. Ambos os métodos alimentam o mesmo processo de fundição.
O documento de processo e custos do Investment Casting Institute explica modelos convencionais e digitais. Evitar mudanças repetidas de ferramentas vale mais no desenvolvimento do que buscar cedo demais o ciclo de produção em massa; pedidos estáveis devem aproveitar reutilização.
Compare casca descartável e molde de aço que abre
O modelo é removido após formar a casca, e esta é quebrada depois do vazamento. Isso permite organizar a fabricação em torno de formas externas complexas, com machos para cavidades internas. Modelos digitais diretos também reduzem restrições do molde de injeção de cera no primeiro projeto.
Moldes de alta pressão precisam abrir e ejetar repetidamente. Reentrâncias externas, detalhes laterais e furos frequentemente exigem gavetas ou extração de machos. Carcaças finas regulares com direções de extração planejadas são adequadas; mecanismos móveis complexos aumentam desenvolvimento, manutenção e revisões.
Nem toda peça complexa precisa ir para cera perdida. A divisão prática é cera perdida para aços complexos e mudanças de projeto, e alta pressão para não ferrosos finos compatíveis e repetitivos.
| Necessidade típica | Primeira escolha | Motivo |
|---|---|---|
| Peça precisa de aço, inox ou superliga | Cera perdida | Adequação aos materiais e geometrias complexas |
| Desenvolvimento de poucas peças com mudanças | Modelos digitais e cera perdida | Menor dependência inicial de ferramentas dedicadas |
| Parede fina estável de alumínio, zinco ou magnésio | Alta pressão | Reutilizar molde de aço e ciclo de injeção |
| Liga adequada e fixações integráveis | Alta pressão | Formar carcaça e fixações juntas |
Trate alta integridade como uma rota específica
Peças de alumínio com estanqueidade, integridade estrutural ou tratamento térmico específico merecem distinção. O processo convencional difere de alto vácuo, squeeze casting e semissólido. A NADCA trata separadamente propriedades e tratamentos; limitações convencionais não se aplicam automaticamente a todas as variantes.
Conclua superfícies precisas, furos e tratamentos conforme desenho. Compare propostas na mesma condição de entrega para enxergar ferramentas, conformação e acabamento. Isso implementa a rota já escolhida, sem substituir a seleção clara anterior.
Modelos no desenvolvimento, ferramentas nos pedidos estáveis
Para desenvolver peças em cera perdida, modelos digitais produzem amostras metálicas durante as revisões. Com pedidos estáveis, escolha injeção de cera ou fabricação digital contínua conforme a fase do produto.
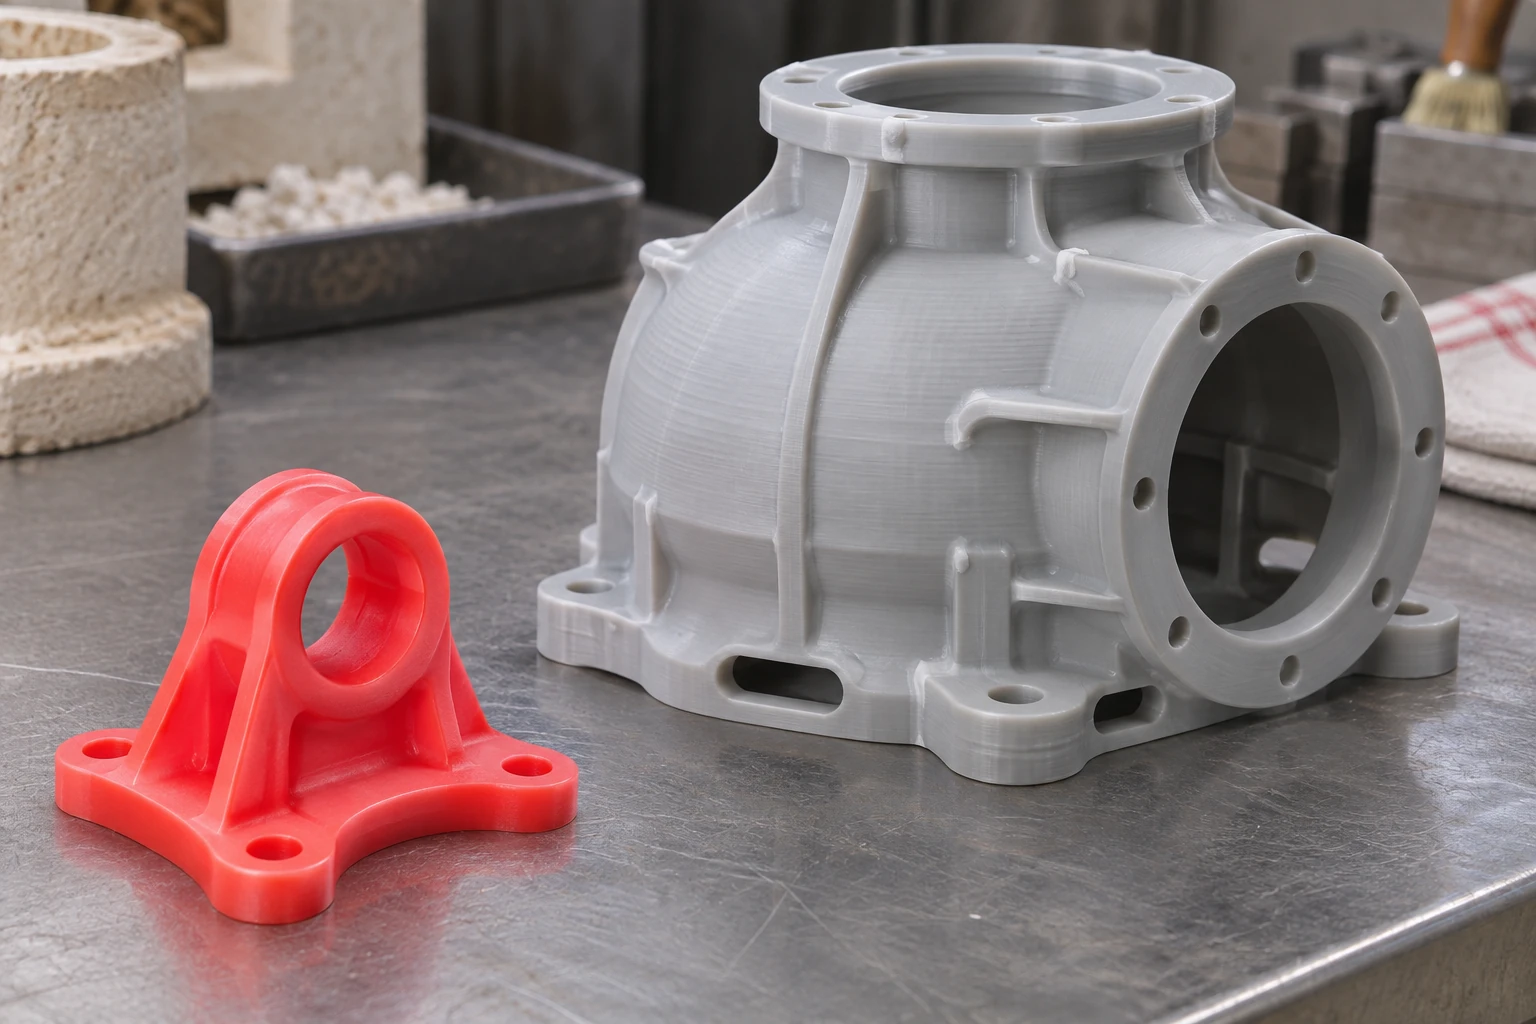
A impressora de cera 3H-420 Plus atua nessa etapa. Leve desenhos representativos e revisões frequentes à equipe Cprint 3D para configurar capacidade digital de desenvolvimento e modelos complexos.