
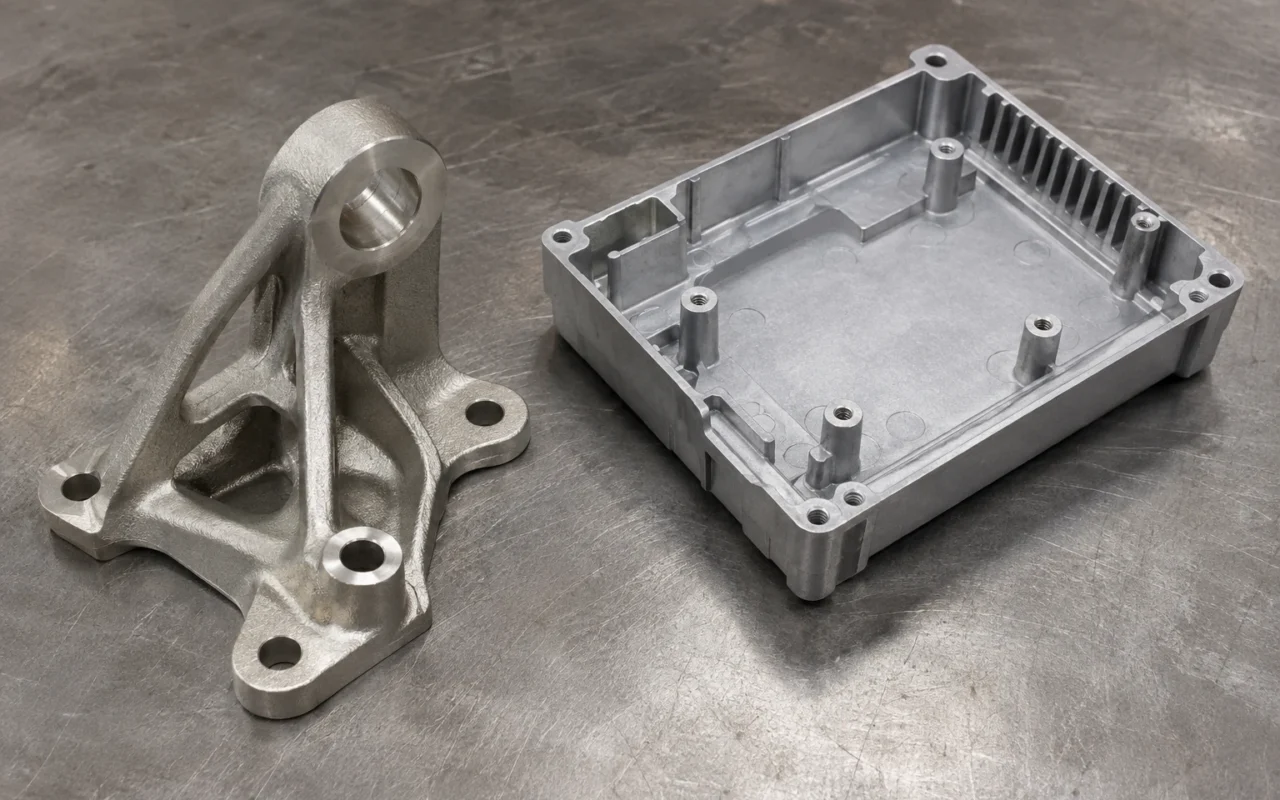
材料と注文段階から方式を選ぶ
鋼、ステンレス、高温用合金の精密部品にはロストワックス鋳造を優先します。薄肉のアルミ、亜鉛、マグネシウム部品で、設計が安定し継続数量がある場合は高圧ダイカストを優先します。変更中の少量開発品はデジタルワックス模型とロストワックス鋳造で実際の金属試作品へ進めやすくなります。
「精密」という言葉だけでは両方式を分けられません。材料、構造、注文段階が有用な判断軸です。ここでいうダイカストは高圧方式で、重力金型鋳造は別の方法です。
材料で最初の候補を絞る
ロストワックス法は除去できる模型から使い捨てシェルを作り、金属を鋳込みます。多様な鋼・合金精密部品に適しています。耐食ステンレス、耐熱鋼、高温用合金が必要なら、アルミや亜鉛ダイカストの単価比較より先に対応する精密鋳造方式を検討します。
高圧ダイカストは液体金属を再使用する鋼製金型へ加圧注入します。アルミ、亜鉛、マグネシウム合金が一般的です。NADCAの工程説明には主要合金とホット・コールドチャンバー方式があります。薄肉筐体や取付ボス、接続形状が代表的な用途です。
材料が固定なら候補は早く絞れます。材料変更が許される場合は目標性能に合わせて再設計してから代替案を比較します。金属鋳造方式の種類と選択でも全体の位置付けを確認できます。
安定量産で再使用金型の価値が高まる
ダイカストは金型開発と試作後、射出、冷却、開型、取出しを繰り返します。同じ図面で長く納めれば工具費を分散し、反復サイクルを固定できます。安定数量の薄肉部品における主な経済的利点です。
ロストワックス法は各ロットに模型、シェル製作、脱ろう、焼成、鋳込みが必要です。直接ワックス造形なら少量や頻繁な変更で専用射出金型の準備を減らせます。反復需要が続けばワックス射出も選べます。両方が同じ精密鋳造工程に模型を供給します。
Investment Casting Instituteの工程・コスト資料は従来ワックスとデジタル模型を説明しています。開発では量産サイクルを早く追うより専用工具の繰り返し変更を避け、安定受注では工具再使用を生かします。
消耗シェルと開閉鋼製金型の違いを見る
ロストワックス法はシェル製作後に模型を除去し、鋳込み後にシェルも壊します。複雑な外形を中心に製造を組み、内部空洞には中子を使えます。直接デジタル模型なら初回形状に対するワックス射出金型の制約も減らせます。
高圧金型は繰り返し開閉して製品を押し出します。外部アンダーカット、側面形状、穴にはスライドや中子引抜き機構が必要になることがあります。抜き方向を配置しやすい規則的な薄肉筐体に適し、複雑な可動機構への依存が増すほど開発、保守、変更も増えます。
すべての複雑品をロストワックスへ回すわけではありません。複雑な鋼部品と開発変更は精密鋳造、構造が適合して安定反復する非鉄薄肉品は高圧ダイカストという分担が実用的です。
| 代表的な要求 | 優先方式 | 理由 |
|---|---|---|
| 鋼、ステンレス、高温用合金の精密部品 | ロストワックス鋳造 | 材料と複雑精密形状に適合 |
| 少量開発で外形が変わる | デジタル模型とロストワックス | 初期の専用模型工具への依存を減らす |
| 安定したアルミ・亜鉛・マグネシウム薄肉品 | 高圧ダイカスト | 鋼製金型と射出サイクルを再使用 |
| 対応合金で取付形状を統合できる | 高圧ダイカスト | 筐体と取付形状をまとめて成形 |
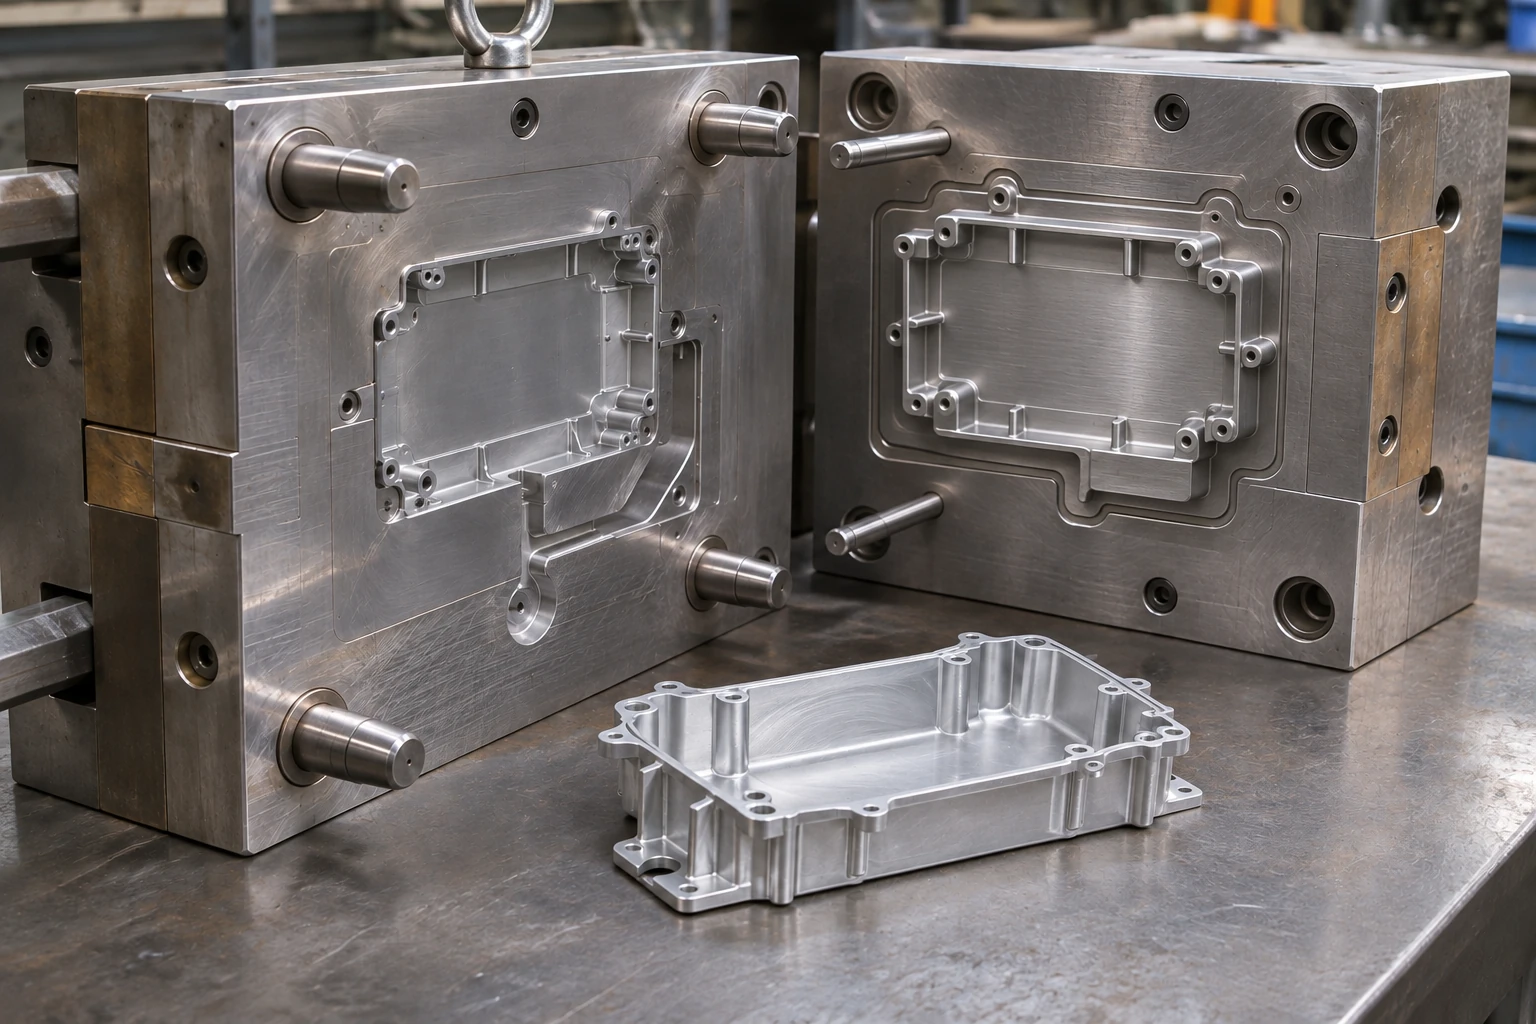
高品質ダイカストは具体的な方式として扱う
気密性、構造健全性、特定の熱処理が必要なアルミ部品は別途方式を区別します。通常方式と高真空、スクイズ、半凝固方式は条件が異なります。NADCAも熱処理と材料特性を個別に扱っており、通常方式の制約をすべての派生方式へ当てはめません。
精密面、穴系統、表面処理は図面どおり仕上げます。同じ納入状態で見積もりを比較すれば工具、素形材、後加工の費用を把握できます。これは選んだ方式の具体化であり、最初の明確な選択を置き換えるものではありません。
開発はワックス模型、安定受注は適切な工具で進める
ロストワックスが必要な開発品では、デジタルワックスで金属試作品を得ながら数回の変更を進めます。受注安定後に射出金型か継続デジタル製作かを製品段階に合わせて選びます。
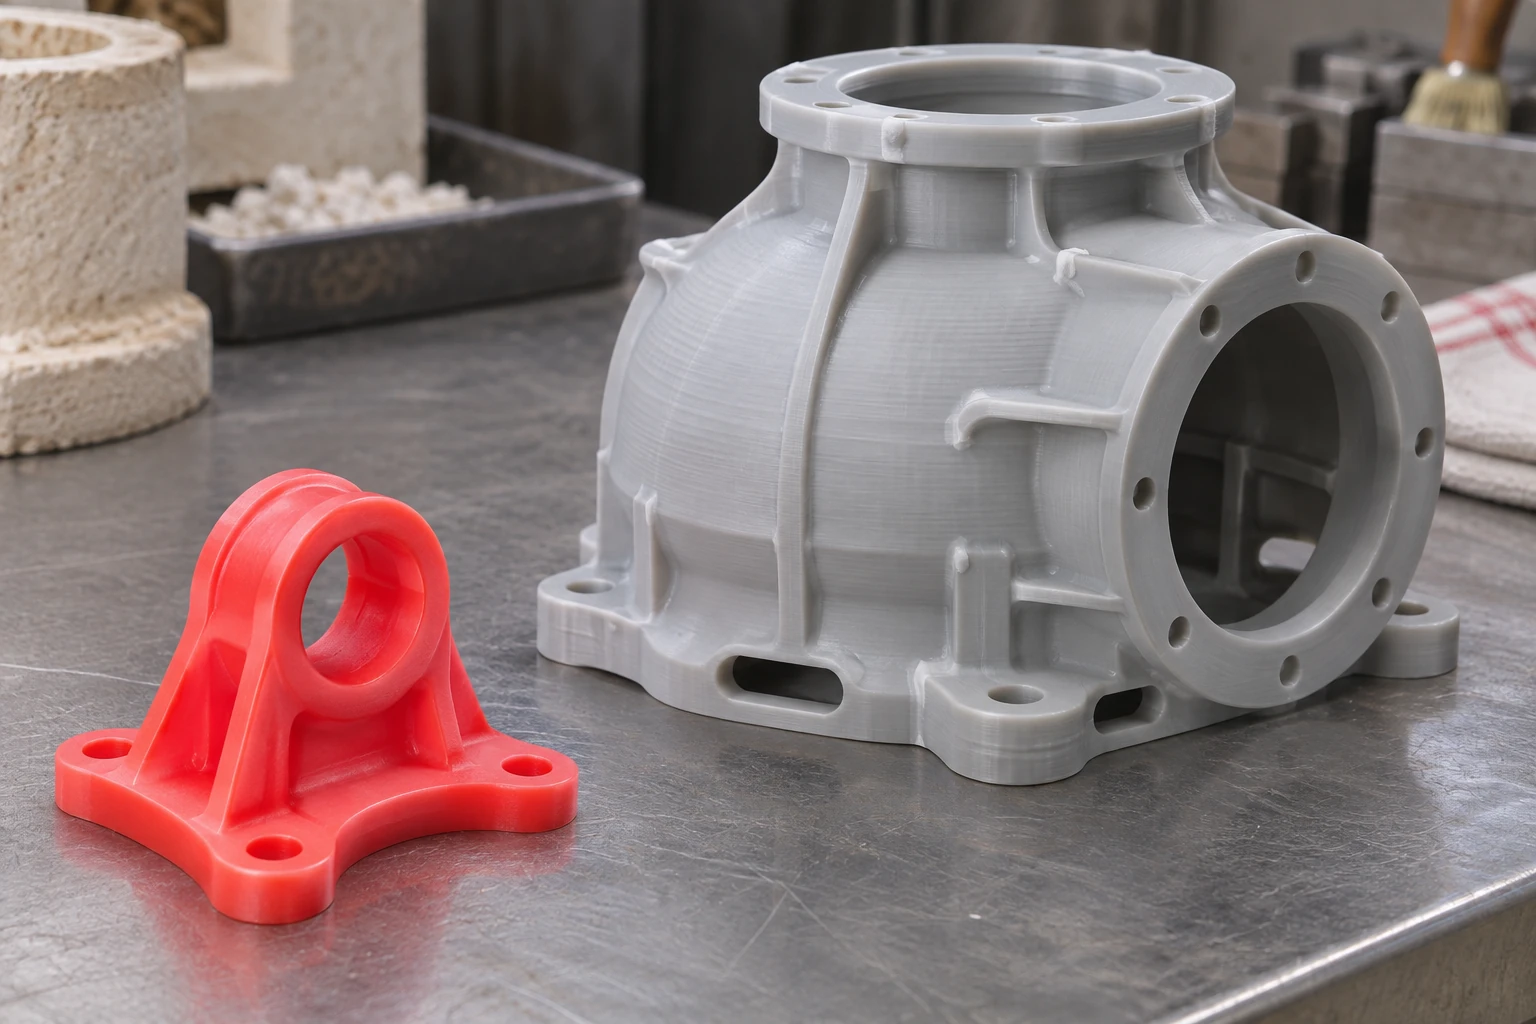
3H-420 Plusワックス3Dプリンターはこの模型工程を担います。代表図面と変更要望をCprint 3Dチームへ示し、開発と複雑模型に使うデジタル製作能力を相談してください。