
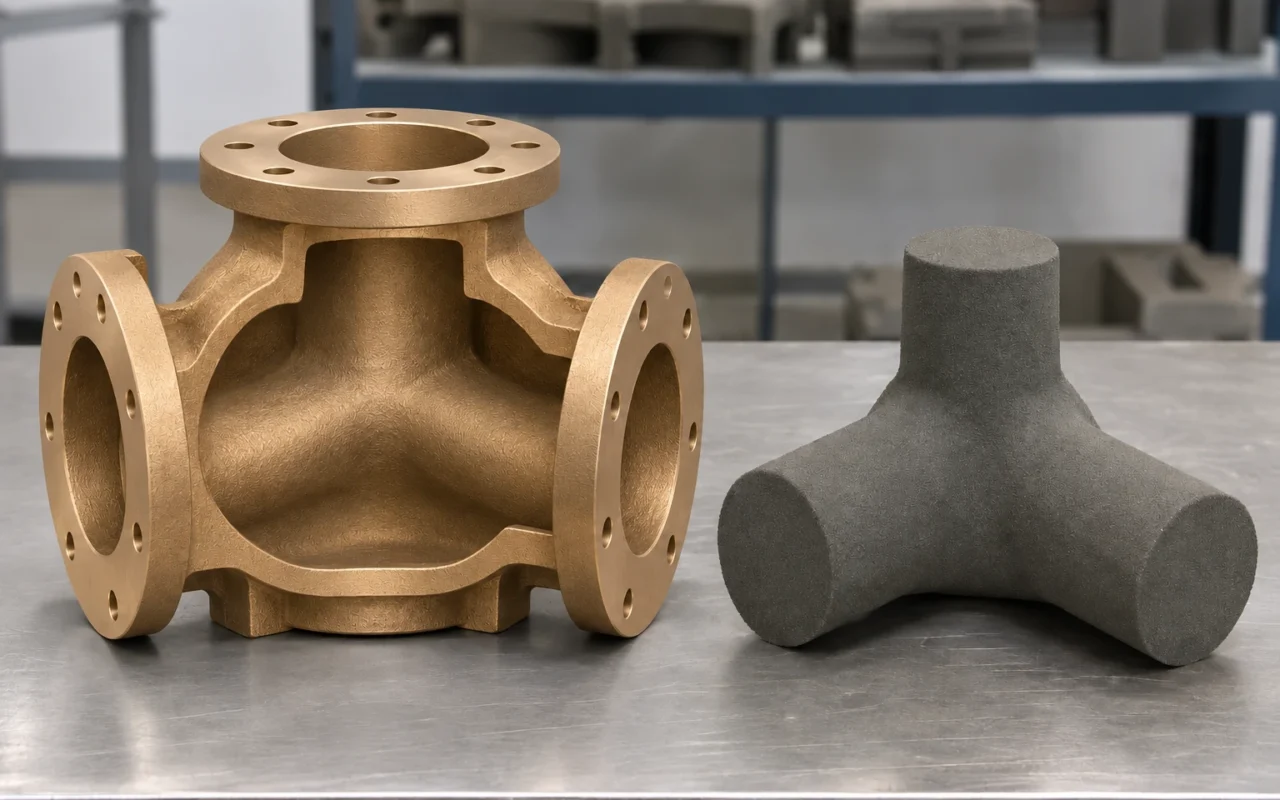
両端にフランジ、中央に弁室があり、金属の内部で流路が曲がっている青銅製バルブボディを考えてみます。鋳込みの際、この空間はどのように残されるのでしょうか。
将来の流路となる空間を、砂でできた中子が占めます。中子と外側の砂型の間で青銅が凝固し、鋳造後に中子を除去すると流路が現れます。3Dプリントは砂型と中子を直接製作でき、複雑な空洞を形成する選択肢を広げるとともに、専用の模型や中子型への依存を減らします。
青銅製ポンプケーシング、バルブボディ、分岐管継手では、流路形状を、支持・位置決め・組立・清掃が可能な型と中子の設計へ落とし込むことが重要です。
砂型と中子をプリントし、その後に青銅を鋳込む
バインダジェッティングでは、砂を層状に敷き、デジタルモデルに従って必要な部分に結合剤を付与します。砂型と中子を清掃・組立した後、青銅を溶解、鋳込み、凝固させて金属部品を得ます。これは青銅部品を直接3Dプリントする工程とは異なります。基本的な用語と流れは砂型鋳造の工程を参照してください。
ExOneは、Speed 3D Moldが鉛を含むすず青銅製の両吸込羽根車向けに、砂型と中子をプリントした事例を紹介しています。ポンプ鋳物への具体的な適用例です。ExOneの公開事例
青銅の材種と鋳造素形材の要件を決める
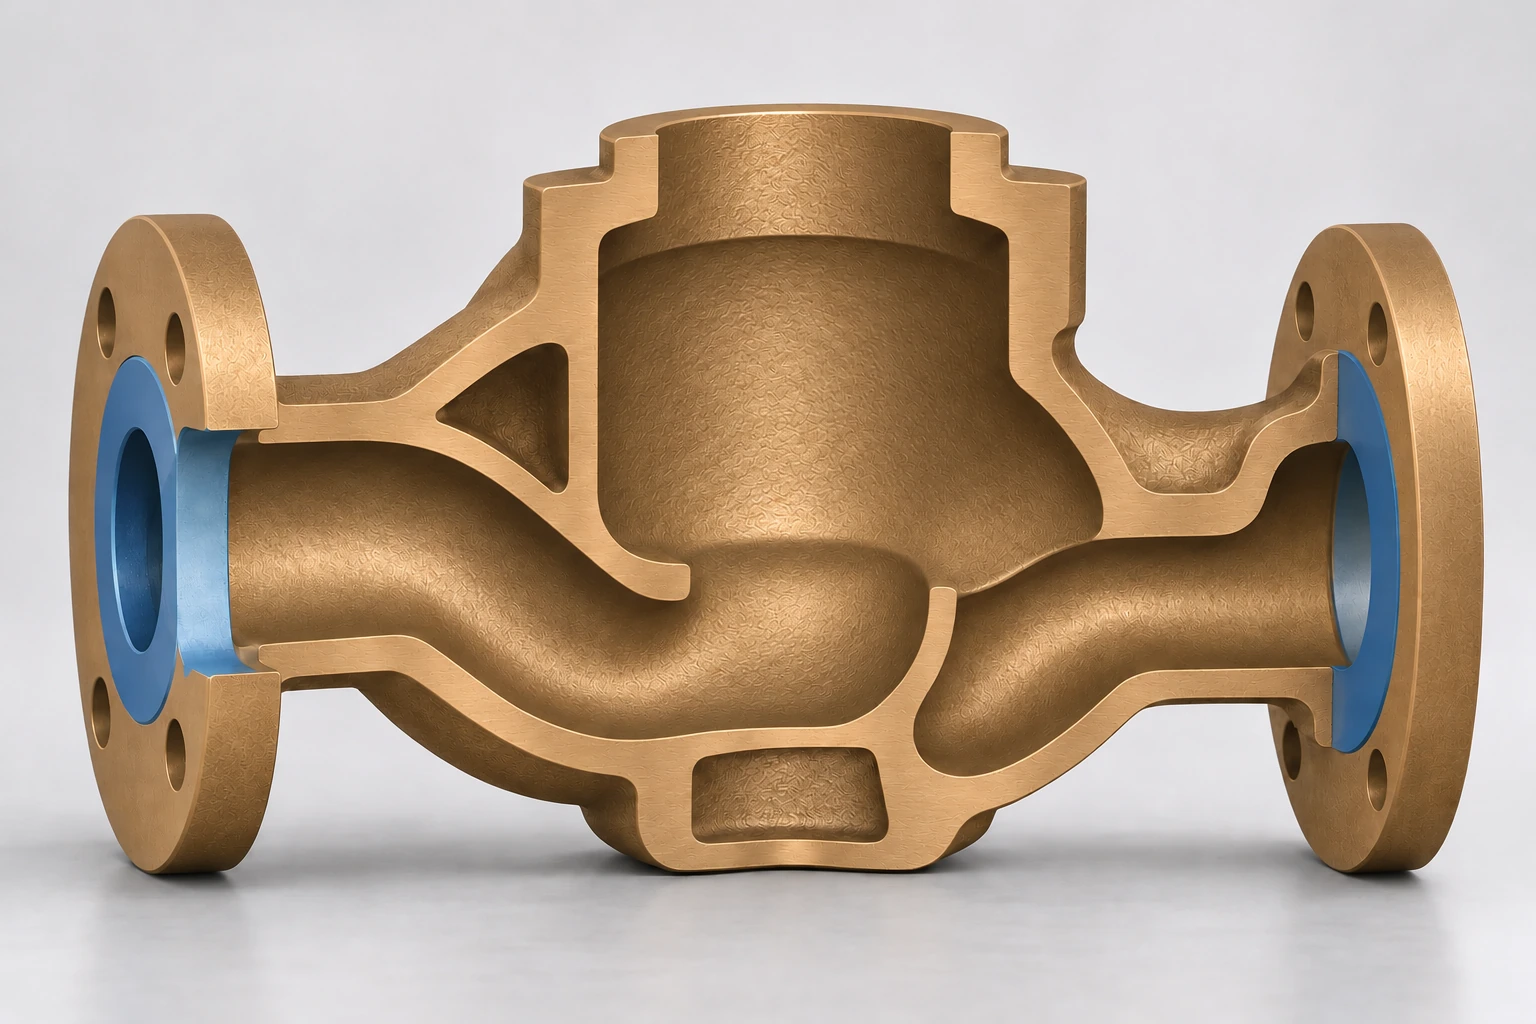
C90300はすず青銅で、メーカーはポンプボディ、羽根車、バルブボディなどを用途として挙げています。C95800はニッケルアルミニウム青銅で、バルブボディ、海水に接するバルブ、エルボなどが挙げられています。流体、使用条件、図面に基づき、合金の材種、材料規格、納入状態を決めます。C90300の資料、C95800の資料。
図面では鋳放し面と加工部位を区別します。フランジ面、シール面、はめあい穴、ねじは、加工代、基準、把持方法に影響します。納入範囲も、鋳造素形材までか、機械加工と所定の試験を終えた部品までかを明確にします。
三つの役割を分けて考えます。寸法収縮の補正は冷却時の寸法変化を見込み、加工代は切削する金属を残し、凝固時の給湯は必要な部分へ溶湯を補給します。設計側と鋳造工場でこれらを調整し、選定した青銅に合う砂、結合剤、型・中子の処理方法を決定します。
中子設計で確認する四つの点
支持と位置決め。中子幅木と外型側の受け部が中子を支持し、位置を決めます。長い片持ち部、細い首部、非対称な分岐では、搬送荷重、鋳込み時の移動や浮き上がり、溶湯による力、熱変形を検討します。重要肉厚、流路位置、加工基準を起点に、中子のずれが壁や接続部へ及ぼす影響を確認します。
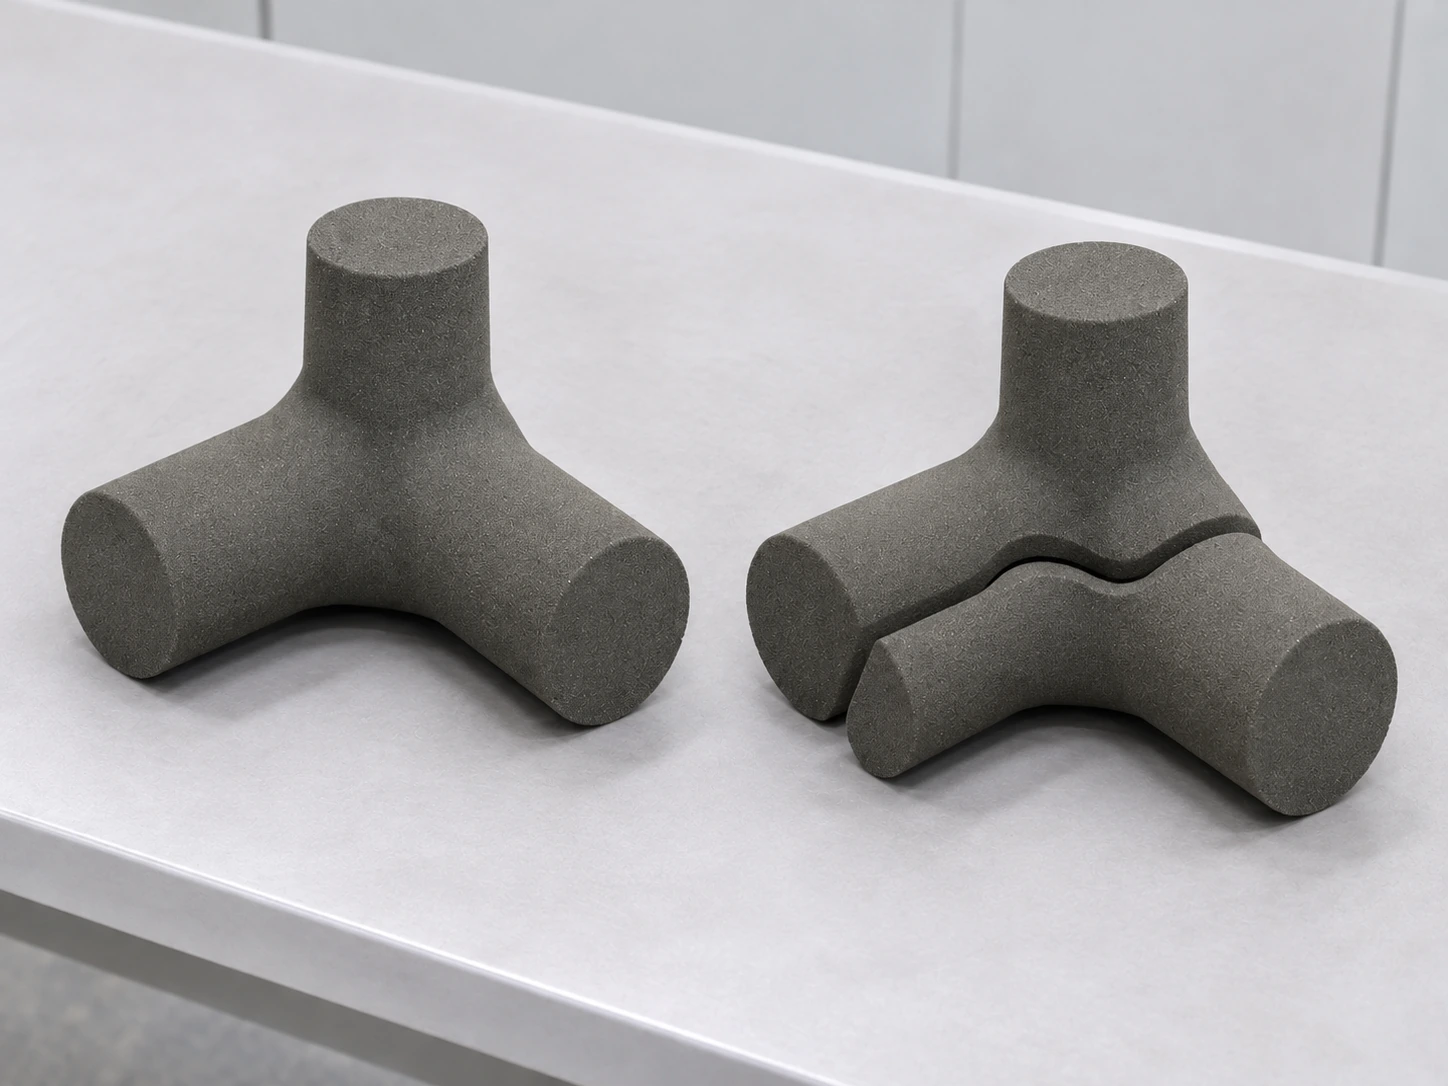
一体か分割か。一体プリントは接合箇所を減らし、分割は砂の除去、塗型、検査、搬送を容易にする場合があります。合わせ面、位置合わせ形状、組立順序を同時に設計し、流路の段差、ばり、局部肉厚を検討します。原著研究では、清掃のアクセスを改善する型の分割が検討されています。清掃と型分割の研究
鋳込み前の砂除去と鋳造後の中子除去。前者は砂部品の表面、型内、分岐間の未結合砂を取り除く工程です。設計上の中空中子や内部のガス抜き空間にも清掃経路が必要です。後者は凝固した金属内部から中子砂を除去する工程です。曲がり、行き止まり、断面変化、分岐合流部について、開口、工具の経路、検査方法を両段階で検討します。
ガス抜き。砂の通気性、専用のガス抜き経路、溶湯の充填経路は役割が異なります。鋳造工場でガスの経路と出口を定め、最終部品の圧力を保持する壁との関係を確認します。
プリント準備から鋳造後の加工まで
モデルと図面の版を確定し、鋳造素形材と工程を設計します。補正、加工代、分割、幅木と受け部、湯道、押湯、ガス抜きをデータに組み込みます。充填や凝固の重要課題は、必要に応じて解析と鋳造経験で検討し、試作鋳造で確認します。
プリント準備では向き、壊れやすい部分、取り出し空間、造形空間の利用を考慮します。造形後は取り出し、清掃、材料系に必要な処理を行い、表面、寸法、接合部、位置決め部を検査します。塗型と乾燥は工程計画に従います。フラン樹脂系砂の研究では、試験した材料系で結合剤、砂粒の条件、硬化が機械的・技術的性質に影響することが示されています。フラン樹脂系砂の研究
中子の据え付けと型閉じの前に仮組みし、接合、位置、組立順序、干渉を確認します。型閉じでは湯道、給湯、ガス抜きの経路を点検し、未結合砂や異物を除きます。
鋳造工場は青銅の材種、肉厚変化、型と中子の条件から、溶湯処理、鋳込み温度、充填、給湯、冷却を決めます。フランジ、角部、弁室付近の厚さの移り変わりは重点確認箇所です。
鋳造後は型ばらし、中子除去、湯道・押湯の切断、清掃を行い、材料規格と納入要件に従って熱処理、機械加工、検査へ進みます。曲がり流路の砂除去と検査は、中子設計時に計画しておきます。
流路、肉厚、機能を検査する
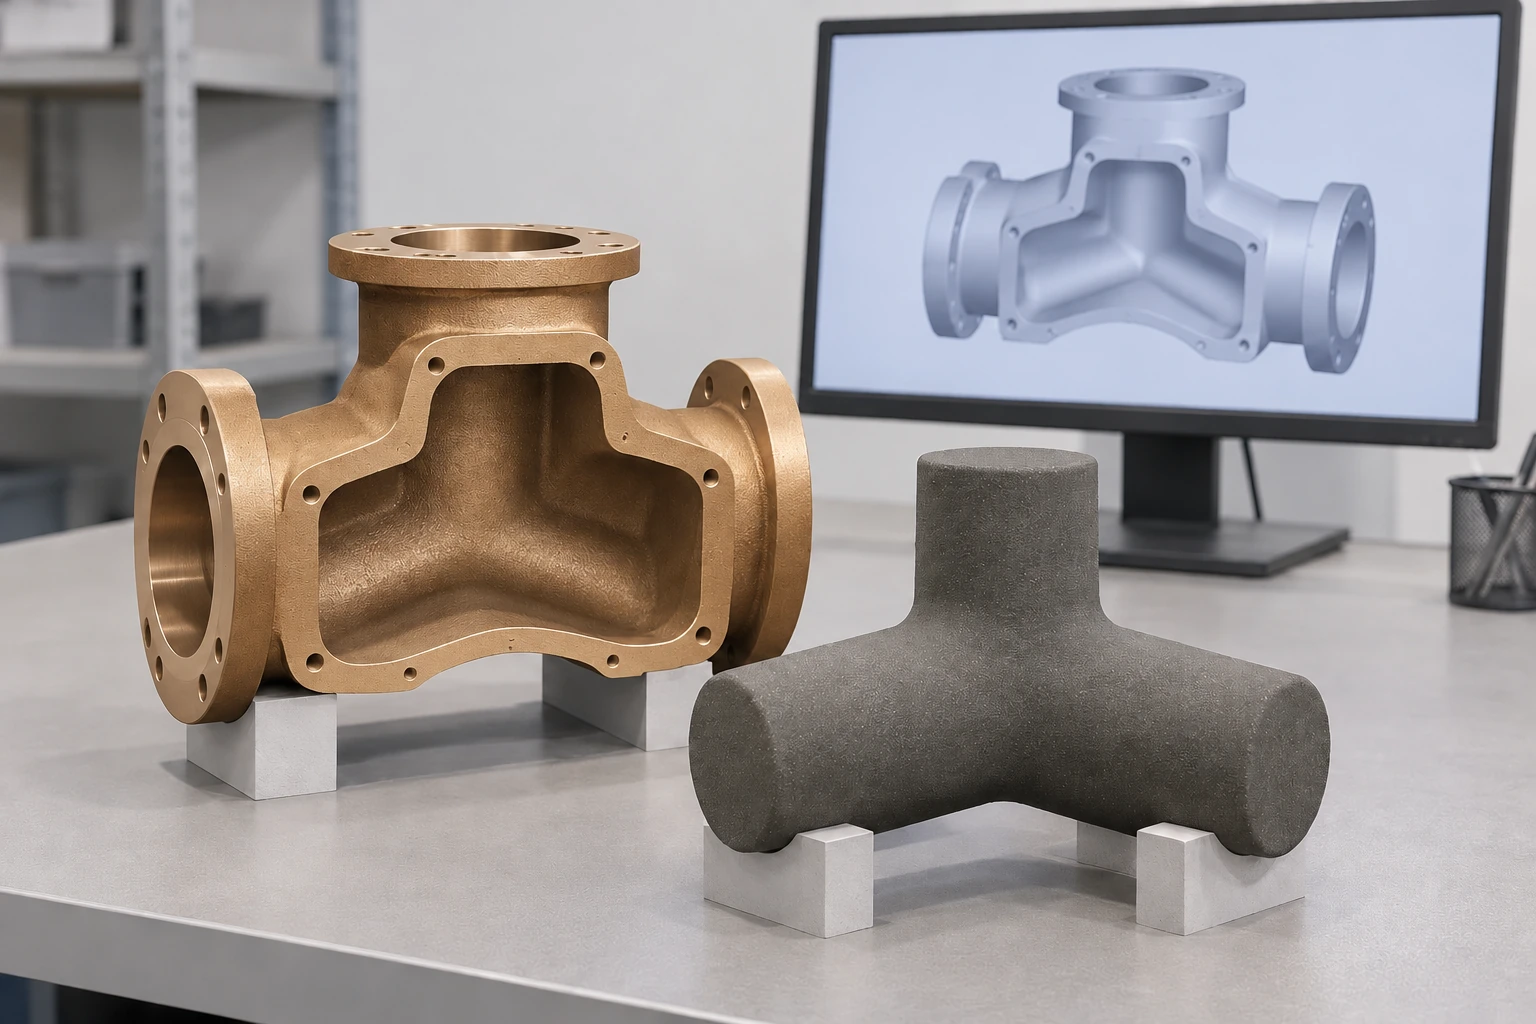
寸法記録は砂部品、型と中子の組立状態、鋳放し状態、加工後に分けると、偏差の原因を追跡できます。砂プリントの寸法仕様は砂部品の検査に用い、最終部品の公差は部品図面で判定します。
流路は位置、重要断面、局部肉厚、残砂を確認します。形状とアクセスに合わせ、直接観察、内視鏡、適切な非破壊検査を選びます。異常があれば中子ずれ、砂部品の損傷・浸食、ガス、充填、給湯などを調べます。
受入要件には材料証明、寸法、機能試験を含めます。耐圧部品やシール部品では、適用規格、図面、契約により、圧力・漏れ試験の段階、条件、判定基準を定めます。
型一式をプリントするか、複雑な中子だけか
多数の中子型分割や難しい組立が必要な空洞、頻繁な設計変更で型の更新が多い部品は、プリントを検討する対象です。試作品、元の模型がない補修部品、複雑な少量鋳物では、専用型の準備作業も比較します。
既存の外型を利用できる場合は、従来の外型とプリント中子の組合せによって難しい内部形状にプリントを集中できます。内外形状の両方を新たに準備するなら、型と中子の一式プリントを検討します。単純形状で型が成熟し、安定して繰り返し生産する部品では、従来工程にも実用的な価値があります。
コストと納期は、同じ材種、数量、受入範囲で比較します。対象はデータ準備、砂部品製作、清掃、組立、輸送、鋳造、加工、検査です。寸法、分割数、搬送時の強度、流路清掃の難しさが全体の納入に影響します。