
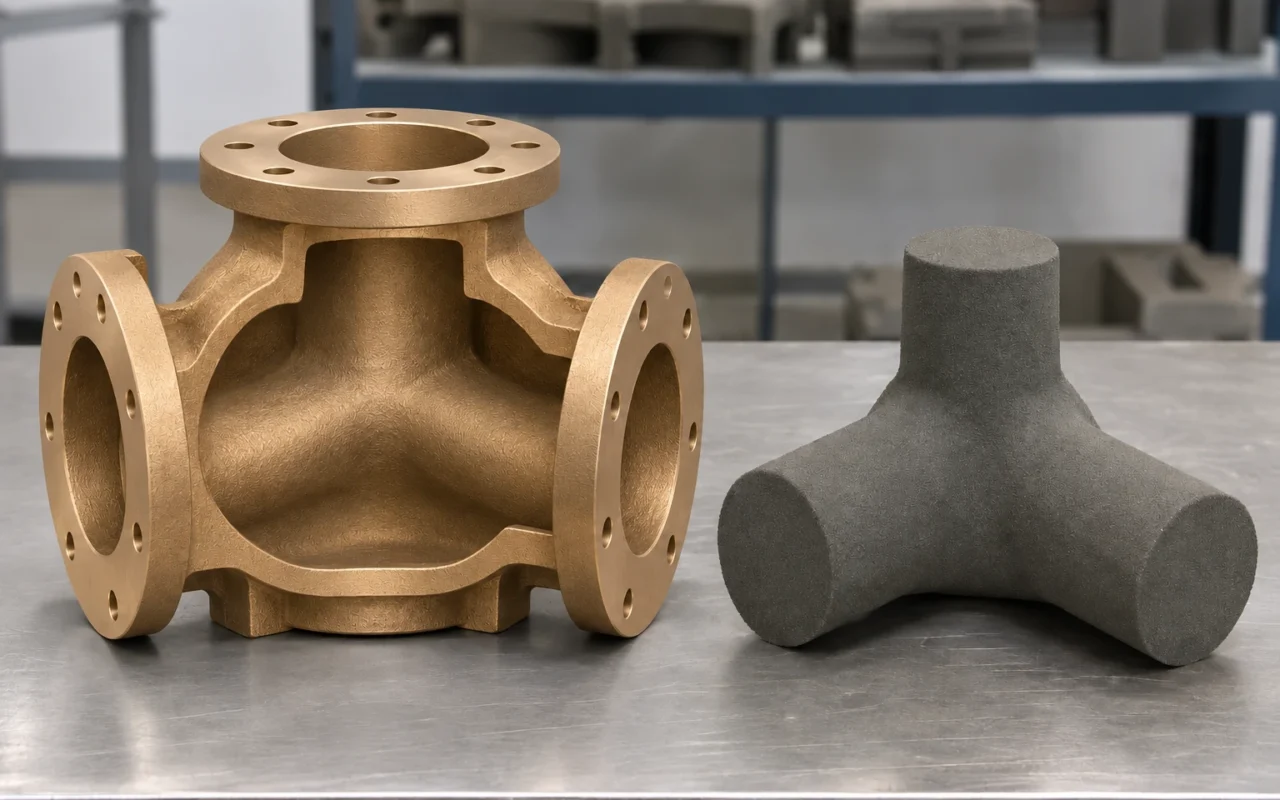
Bayangkan badan katup perunggu dengan flensa di kedua ujung, ruang tengah, dan saluran yang berbelok di dalam rumah logam. Bagaimana ruang di dalamnya tetap terbuka saat penuangan?
Inti pasir menempati volume saluran yang akan terbentuk. Perunggu cair membeku di antara inti dan cetakan luar; setelah inti dikeluarkan, saluran menjadi terbuka. Pencetakan 3D membuat cetakan dan inti langsung dari data digital, sehingga mengurangi ketergantungan pada pola pengecoran dan kotak inti khusus.
Untuk badan pompa, badan katup, dan sambungan bercabang dari perunggu, tugas rekayasanya ialah mengubah bentuk saluran menjadi rancangan cetakan dan inti yang dapat ditopang, diposisikan, dirakit, dan dibersihkan.
Cetak cetakan dan inti, lalu tuangkan perunggu
Pada binder jetting, printer menghamparkan pasir berlapis-lapis dan menambahkan pengikat secara selektif sesuai model digital. Komponen pasir dibersihkan dan dirakit sebelum penuangan. Komponen logam kemudian terbentuk melalui peleburan, penuangan, dan pembekuan perunggu. Urutan ini membedakannya dari pencetakan langsung komponen logam. Tahapan dasarnya dijelaskan dalam proses pengecoran pasir.
ExOne melaporkan proyek Speed 3D Mold yang menggunakan cetakan dan inti cetak untuk impeler hisap ganda dari perunggu timah yang mengandung timbal. Proyek tersebut menunjukkan penerapan konkret pada komponen pompa. Laporan proyek ExOne
Tentukan jenis perunggu dan persyaratan benda cor
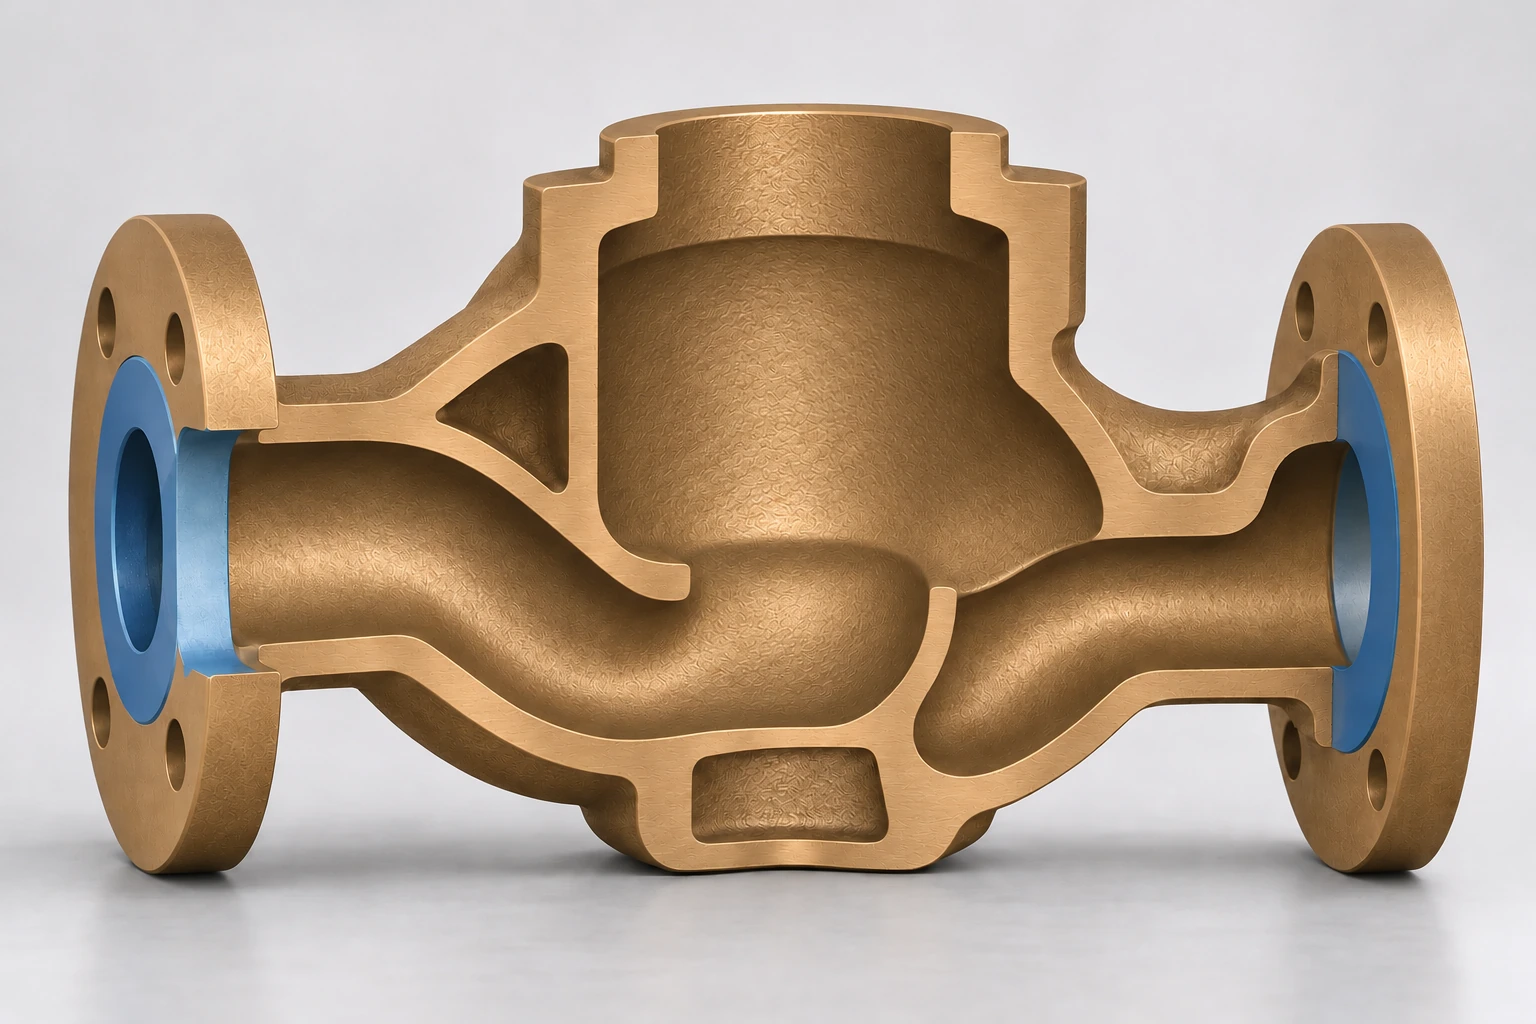
C90300 adalah perunggu timah; aplikasi yang dicantumkan produsennya meliputi badan pompa, impeler, dan badan katup. C95800 adalah perunggu nikel-aluminium dengan contoh penggunaan berupa badan katup, katup yang bersentuhan dengan air laut, dan sambungan siku. Fluida, kondisi operasi, dan gambar menentukan jenis paduan, spesifikasi material, serta kondisi penyerahan. Informasi C90300; Informasi C95800.
Gambar harus membedakan permukaan yang tetap dalam kondisi as-cast dan bagian yang dimesin. Permukaan flensa dan penyekat, lubang pasangan, serta ulir memengaruhi sisa pemesinan, datum, dan pencekaman. Tentukan pula apakah yang diserahkan berupa benda cor mentah atau komponen yang sudah dimesin dan menjalani pengujian yang ditentukan.
Tiga kebutuhan ditangani secara terpisah: kompensasi penyusutan dimensi memperhitungkan perubahan ukuran saat pendinginan; sisa pemesinan menyediakan logam untuk proses pemotongan; dan pengumpanan saat pembekuan memasok logam cair ke bagian yang membutuhkannya. Perancang dan pabrik pengecoran menyepakatinya bersama dengan pasir, pengikat, dan perlakuan cetakan serta inti yang sesuai.
Empat perhatian utama dalam rancangan inti
Penopangan dan penempatan. Bagian penumpu inti atau core print dan dudukannya pada cetakan luar menopang serta menentukan posisi inti. Kantilever panjang, leher tipis, dan cabang asimetris perlu ditinjau terhadap beban penanganan, pergeseran atau gaya apung saat penuangan, gaya logam cair, serta deformasi termal. Penempatan mengikuti ketebalan dinding kritis, posisi saluran, dan datum pemesinan, termasuk akibat pergeseran inti terhadap dinding dan sambungan.
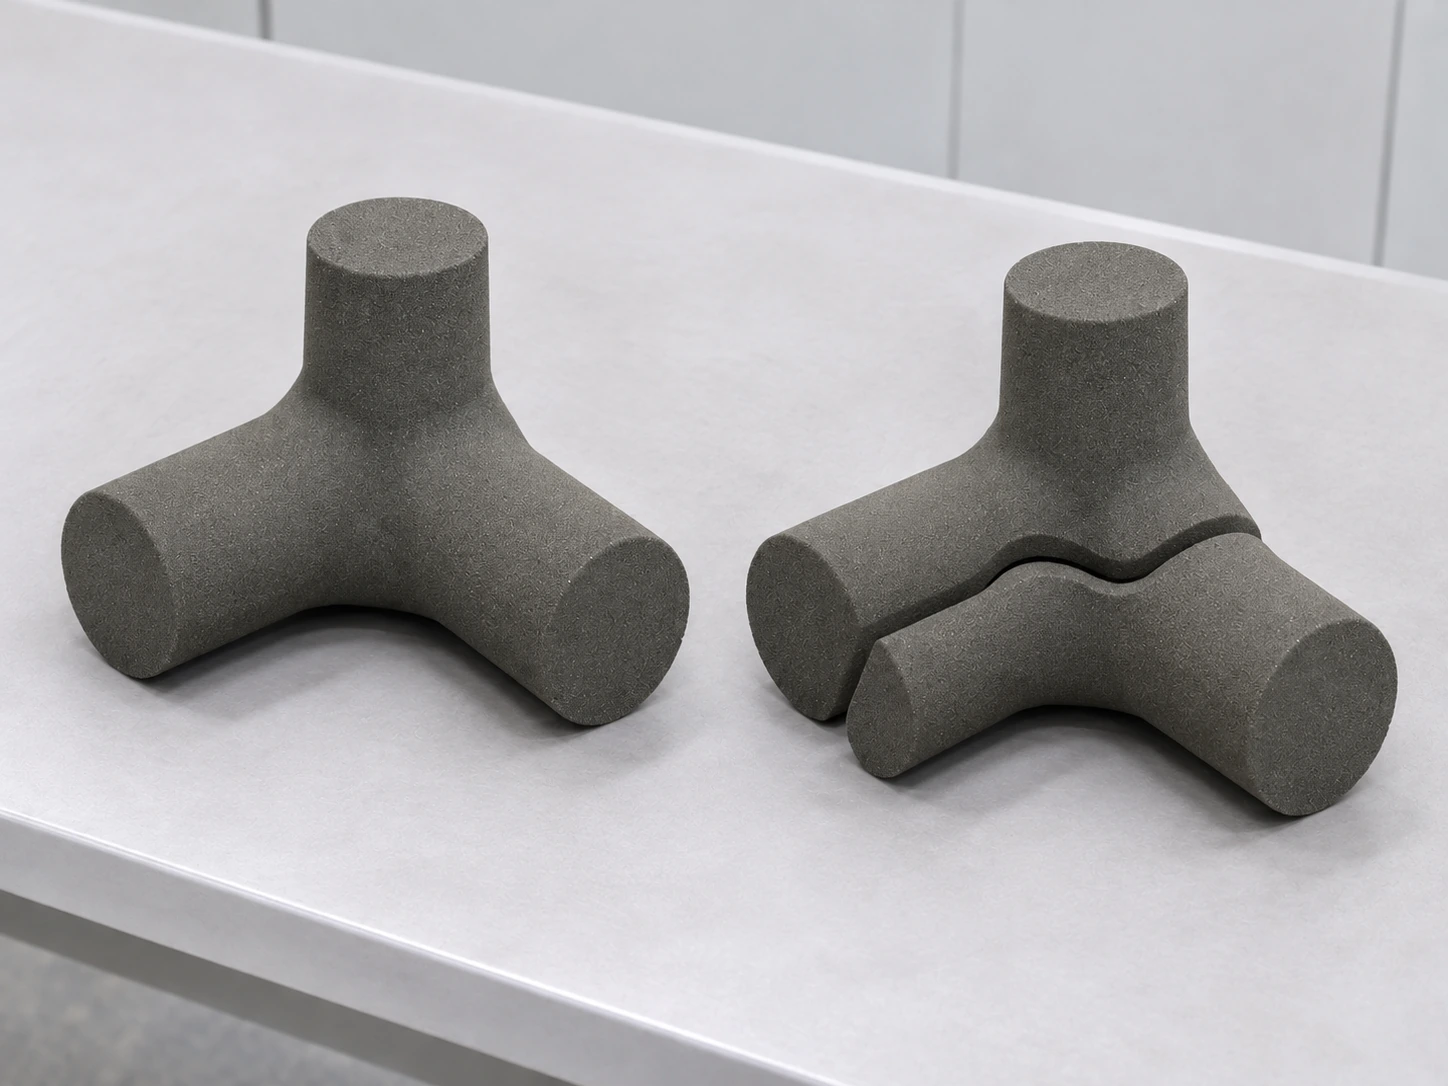
Utuh atau terbagi. Inti utuh mengurangi sambungan; pembagian dapat memudahkan pembersihan pasir lepas, pelapisan, pemeriksaan, dan pemindahan. Bidang sambungan, fitur pasangan, serta urutan perakitan dirancang bersama dengan meninjau ketidakselarasan saluran, sirip cor, dan ketebalan setempat. Penelitian asli membahas pembagian cetakan untuk meningkatkan akses pembersihan. Penelitian pembersihan dan pembagian cetakan
Pembersihan sebelum penuangan dan pengeluaran inti setelah pengecoran. Tahap pertama membuang pasir lepas dari permukaan, rongga cetakan, dan sela cabang. Inti berongga atau ruang pembuangan gas internal juga memerlukan akses jika memang dirancang. Setelah logam membeku, pasir inti dikeluarkan dari rongga logam. Tikungan, ujung buntu, perubahan penampang, dan persimpangan perlu ditinjau untuk bukaan, jalur alat, dan metode pemeriksaan pada kedua tahap.
Pembuangan gas. Permeabilitas pasir, jalur gas yang dirancang, dan saluran pengisian logam mempunyai fungsi berbeda. Pabrik pengecoran menetapkan jalur serta keluaran gas dan memeriksa kaitannya dengan dinding penahan tekanan pada komponen akhir.
Dari persiapan cetak hingga pemesinan
Setelah revisi model dan gambar ditetapkan, susun rancangan benda cor mentah dan prosesnya. Data digital mencakup kompensasi, sisa pemesinan, pembagian, penumpu dan dudukan inti, sistem saluran tuang, penambah, serta ventilasi. Masalah pengisian dan pembekuan yang penting dapat dikaji menggunakan simulasi dan pengalaman pengecoran, lalu diverifikasi melalui pengecoran percobaan.
Persiapan cetak mempertimbangkan orientasi, bagian rapuh, ruang pengeluaran, dan pemanfaatan volume cetak. Setelah pencetakan, lakukan pengeluaran, pembersihan, dan perlakuan sesuai sistem material. Periksa permukaan, dimensi, sambungan, dan fitur penempatan; pelapisan serta pengeringan mengikuti rencana proses. Penelitian pasir berpengikat furan menunjukkan bahwa pengikat, kondisi butiran, dan pengerasan memengaruhi sifat mekanik serta teknologi pada sistem yang diuji. Penelitian pasir berpengikat furan
Perakitan percobaan sebelum pemasangan inti dan penutupan cetakan digunakan untuk memeriksa sambungan, posisi, urutan, dan benturan. Pemeriksaan penutupan mencakup saluran tuang, pengumpanan, dan pembuangan gas, disertai pengeluaran pasir lepas serta benda asing.
Pabrik pengecoran menentukan perlakuan logam cair, suhu penuangan, pengisian, pengumpanan, dan pendinginan berdasarkan jenis perunggu, perubahan ketebalan, serta kondisi cetakan dan inti. Peralihan di dekat flensa, sudut, dan ruang katup perlu diperhatikan.
Setelah pengecoran dilakukan pembongkaran cetakan, pengeluaran inti, pemotongan saluran dan penambah, serta pembersihan. Perlakuan panas, pemesinan, dan pemeriksaan mengikuti spesifikasi material dan lingkup penyerahan. Pengeluaran pasir serta pemeriksaan saluran melengkung sudah direncanakan saat perancangan inti.
Periksa saluran, dinding, dan fungsi
Catatan dimensi dibedakan untuk komponen pasir, rakitan cetakan-inti, benda cor mentah, dan komponen hasil pemesinan agar sumber penyimpangan dapat ditelusuri. Spesifikasi dimensi pencetakan digunakan untuk komponen pasir; toleransi produk akhir diperiksa berdasarkan gambar komponen.
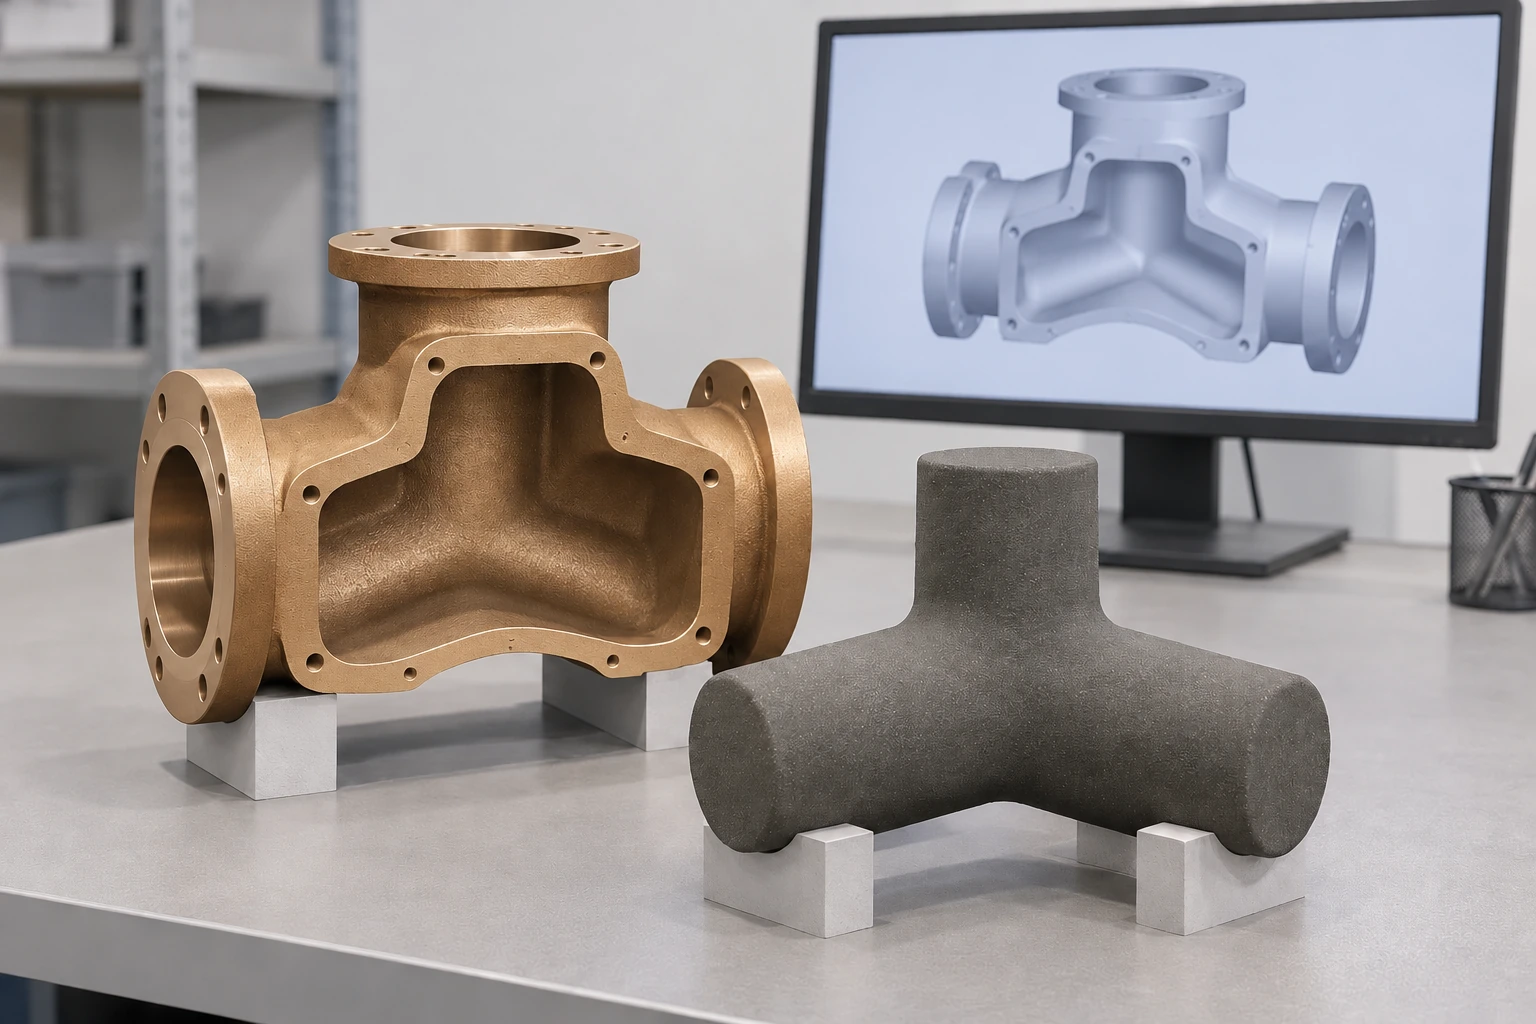
Pemeriksaan saluran mencakup posisi, penampang kritis, ketebalan dinding setempat, dan sisa pasir. Pilih pengamatan langsung, boreskop, atau pengujian tak merusak sesuai geometri dan akses. Telusuri kelainan terhadap pergeseran inti, kerusakan atau erosi komponen pasir, serta masalah gas, pengisian, dan pengumpanan.
Lingkup penerimaan mencakup dokumen material, dimensi, dan uji fungsi. Untuk bagian penahan tekanan atau penyekat, spesifikasi, gambar, atau kontrak menetapkan tahap, kondisi, serta kriteria uji tekanan atau kebocoran.
Cetak seluruh cetakan atau hanya inti yang rumit?
Pencetakan layak dipertimbangkan jika rongga memerlukan banyak bagian kotak inti atau perakitan yang sulit, atau jika perubahan desain sering memengaruhi perkakas. Untuk prototipe, suku cadang tanpa pola asli, dan produksi kecil yang rumit, pekerjaan pembuatan perkakas khusus juga perlu dibandingkan.
Jika perkakas luar masih sesuai, penggunaan cetakan konvensional dan inti pasir cetak memusatkan pencetakan pada geometri internal yang sulit. Seluruh cetakan dan inti dapat dicetak ketika kedua geometri membutuhkan persiapan baru. Cara konvensional tetap bernilai untuk komponen sederhana dengan perkakas matang dan produksi berulang yang stabil.
Bandingkan biaya dan waktu penyerahan untuk paduan, jumlah, dan penerimaan yang sama: persiapan data, pembuatan komponen pasir, pembersihan, perakitan, transportasi, pengecoran, pemesinan, dan pemeriksaan. Ukuran, pembagian, kekuatan saat ditangani, dan kesulitan membersihkan saluran memengaruhi seluruh penyerahan.