
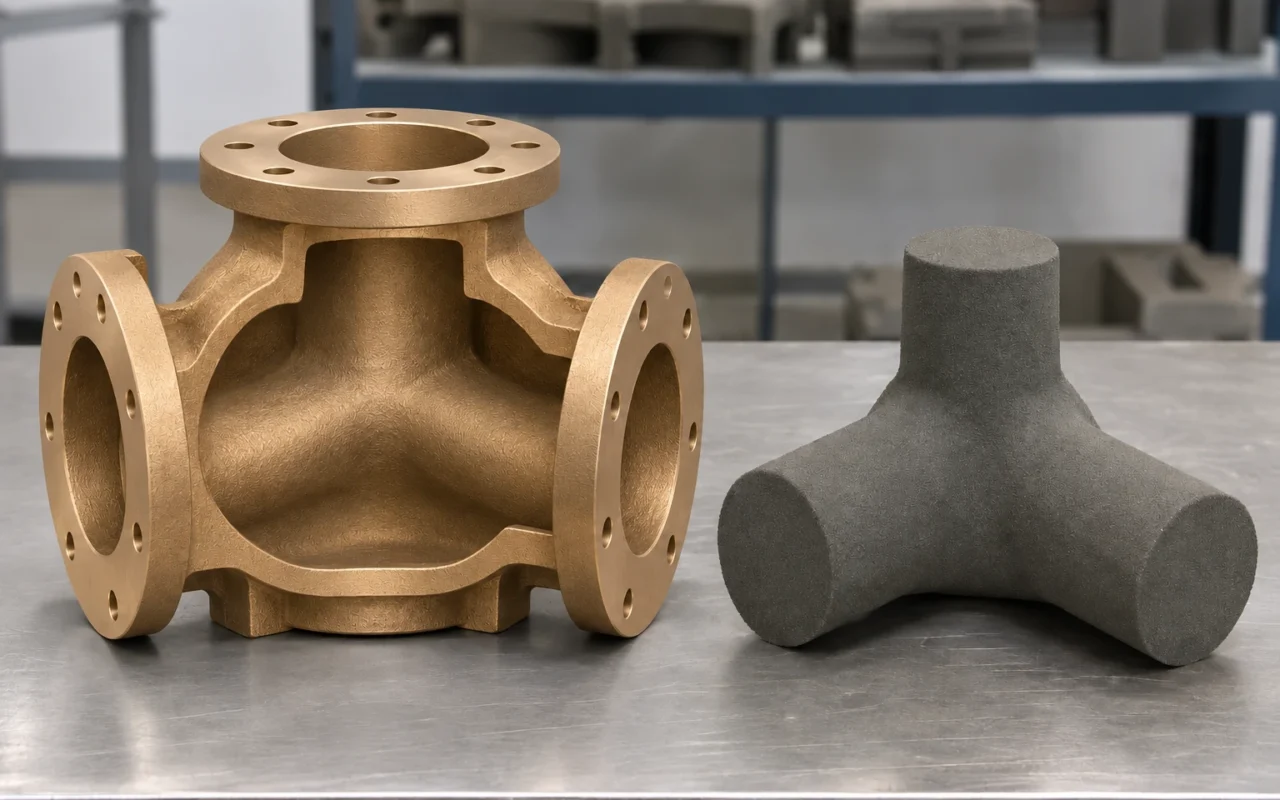
Представьте бронзовый корпус клапана с фланцами, центральной камерой и каналом, который изгибается внутри металлической оболочки. Как сохранить это внутреннее пространство при заливке?
Объем будущего канала занимает песчаный стержень. Бронза затвердевает между ним и наружной песчаной формой; после удаления стержня канал открывается. 3D-печать позволяет непосредственно изготавливать формы и стержни, уменьшая зависимость от специальных литейных моделей и стержневых ящиков.
Для корпусов насосов, клапанов и разветвленных соединительных деталей нужно преобразовать геометрию канала в конструкцию формы и стержней, которую можно надежно опереть, установить, собрать и очистить.
Сначала печать форм и стержней, затем заливка бронзы
При струйном нанесении связующего принтер послойно распределяет песок и выборочно наносит связующее по цифровой модели. Песчаные элементы очищают и собирают перед заливкой. Металлическая деталь получается при плавке, заливке и затвердевании бронзы. Этим процесс отличается от прямой 3D-печати металлических деталей. Основные понятия и этапы объясняет процесс литья в песчаные формы.
ExOne описывает проект Speed 3D Mold по изготовлению печатных форм и стержней для рабочих колес двустороннего входа из оловянной бронзы со свинцом. Это конкретный пример применения технологии для насосных отливок. Проект ExOne
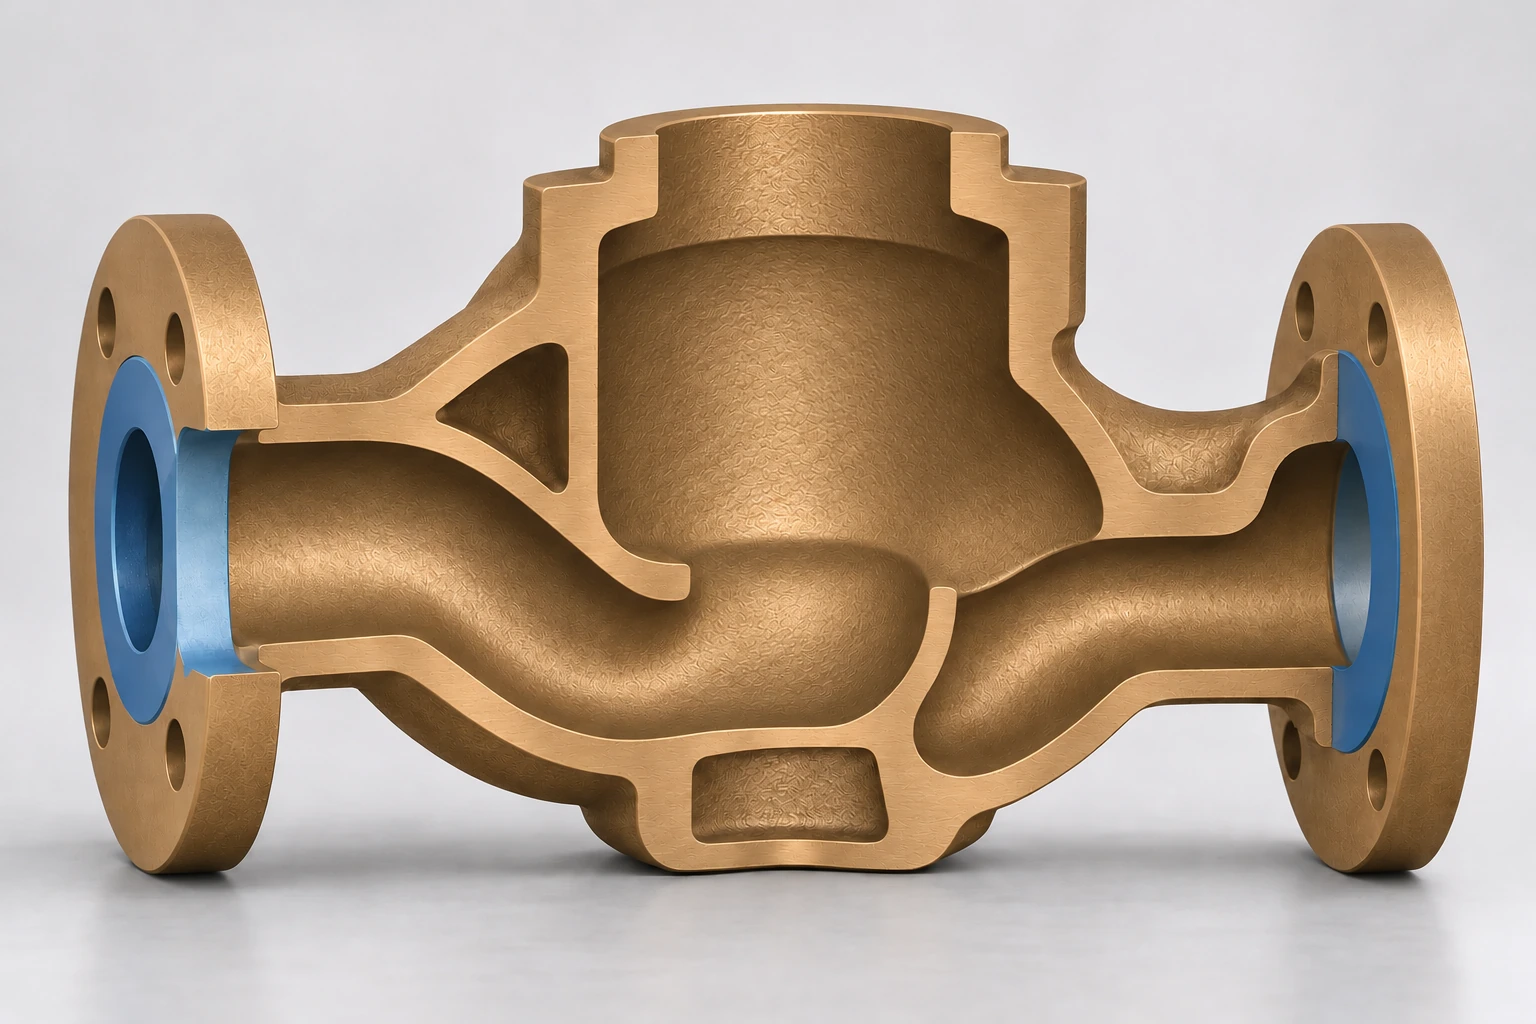
Определить марку бронзы и требования к заготовке
C90300 — оловянная бронза; производитель указывает среди ее применений корпуса насосов, рабочие колеса и корпуса клапанов. C95800 — никель-алюминиевая бронза с такими применениями, как корпуса клапанов, клапаны в контакте с морской водой и отводы. Рабочая среда, условия эксплуатации и чертеж определяют марку сплава, спецификацию материала и состояние поставки. Данные C90300; Данные C95800.
Чертеж должен разделять поверхности, остающиеся в литом состоянии, и зоны механической обработки. Фланцевые и уплотнительные поверхности, посадочные отверстия и резьбы влияют на припуски, базы и закрепление. Следует определить, поставляется ли литая заготовка или обработанная деталь, прошедшая установленные испытания.
Решаются три разные задачи: компенсация размерной усадки учитывает изменение размеров при охлаждении; припуск на механическую обработку оставляет металл для последующего снятия; питание при затвердевании подводит жидкий металл к нужным участкам. Конструктор и литейный цех согласуют эти меры, а также песок, связующее и обработку форм и стержней для выбранной бронзы.
Четыре приоритета при проектировании стержней
Опора и установка. Стержневые знаки и соответствующие гнезда в форме поддерживают и позиционируют стержень. Для длинных консолей, тонких шеек и несимметричных ответвлений оценивают нагрузки при перемещении, сдвиг или всплытие при заливке, силы расплава и тепловую деформацию. Схема установки учитывает критические толщины стенок, положение каналов и базы обработки, включая влияние смещения стержня на стенки и сопряжения.
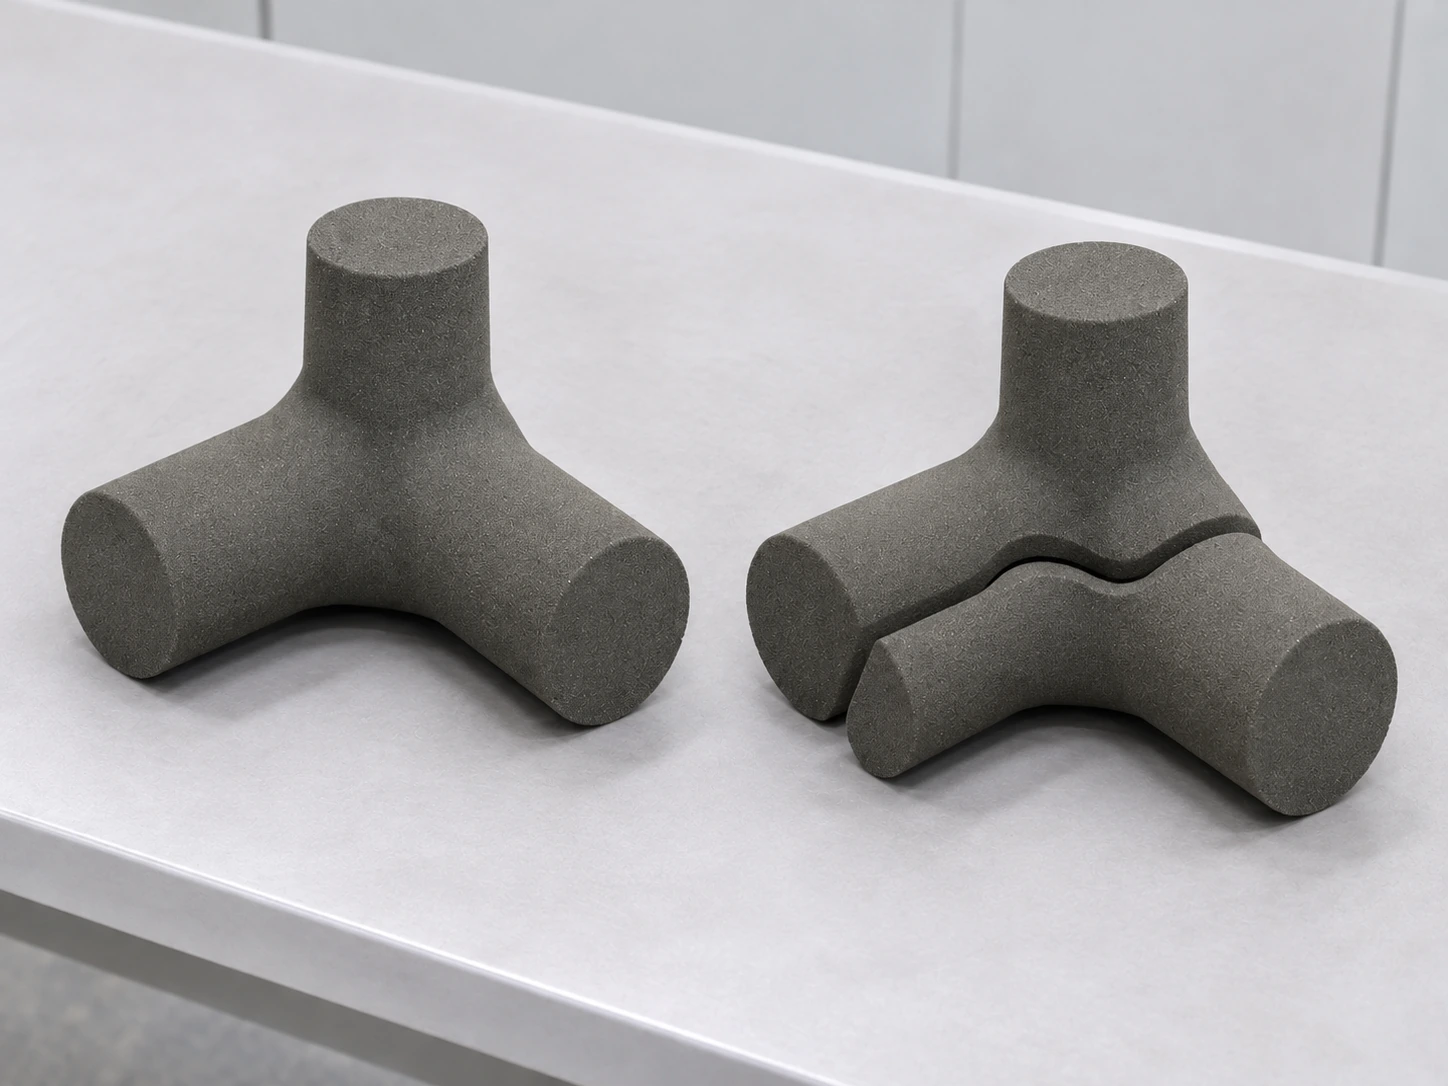
Цельный стержень или составной. Цельная печать сокращает число стыков; разделение может облегчить удаление свободного песка, нанесение покрытия, контроль и перемещение. Поверхности разъема, сопряжения и порядок сборки проектируют совместно, оценивая уступы в канале, заливы и местную толщину стенок. Оригинальное исследование рассматривает разделение форм для улучшения доступа при очистке. Исследование очистки и разделения форм
Очистка перед заливкой и удаление стержня после нее. Сначала удаляют несвязанный песок с поверхностей, из полостей формы и промежутков между ветвями. Предусмотренные полые стержни и внутренние газоотводные пространства также требуют доступа. После затвердевания песок стержня удаляют из металлической детали. Для изгибов, глухих концов, изменений сечения и разветвлений заранее определяют отверстия, доступ инструмента и методы контроля на обоих этапах.
Газоотвод. Газопроницаемость песка, специальные газоотводные каналы и пути заполнения металлом выполняют разные функции. Литейный цех определяет пути и выходы газов и проверяет их связь со стенкой, удерживающей давление в готовом изделии.
От подготовки печати до механической обработки
После согласования версий модели и чертежа разрабатывают заготовку и технологический процесс. В цифровых данных задают компенсацию, припуски, разъемы, стержневые знаки и гнезда, литниковую систему, прибыли и газоотводы. Важные вопросы заполнения и затвердевания можно исследовать с помощью моделирования и опыта литейного производства, а затем проверить пробной отливкой.
При подготовке печати учитывают ориентацию, хрупкие участки, место для извлечения и использование рабочего объема. Напечатанные элементы извлекают, очищают и обрабатывают согласно системе материалов. Проверяют поверхности, размеры, стыки и установочные элементы; покрытие и сушку выполняют по технологическому плану. Исследования песчаных смесей с фурановым связующим показывают влияние связующего, зерновых характеристик и отверждения на механические и технологические свойства испытанных систем. Исследование смесей с фурановым связующим
Пробная сборка перед установкой стержней и закрытием формы позволяет проверить стыки, положение, последовательность и возможные столкновения элементов. При закрытии контролируют литниковые, питающие и газоотводные пути, удаляют свободный песок и посторонние включения.
Литейный цех назначает обработку расплава, температуру заливки, заполнение, питание и охлаждение с учетом марки бронзы, изменения толщины стенок и условий формы и стержней. Переходы у фланцев, углов и клапанных камер заслуживают отдельного внимания.
После заливки выполняют выбивку формы, удаление стержней, отрезку литников и прибылей и очистку. Термообработка, механическая обработка и контроль определяются спецификацией и объемом поставки. Способ удаления песка из изогнутых каналов и их проверки предусматривают при проектировании стержней.
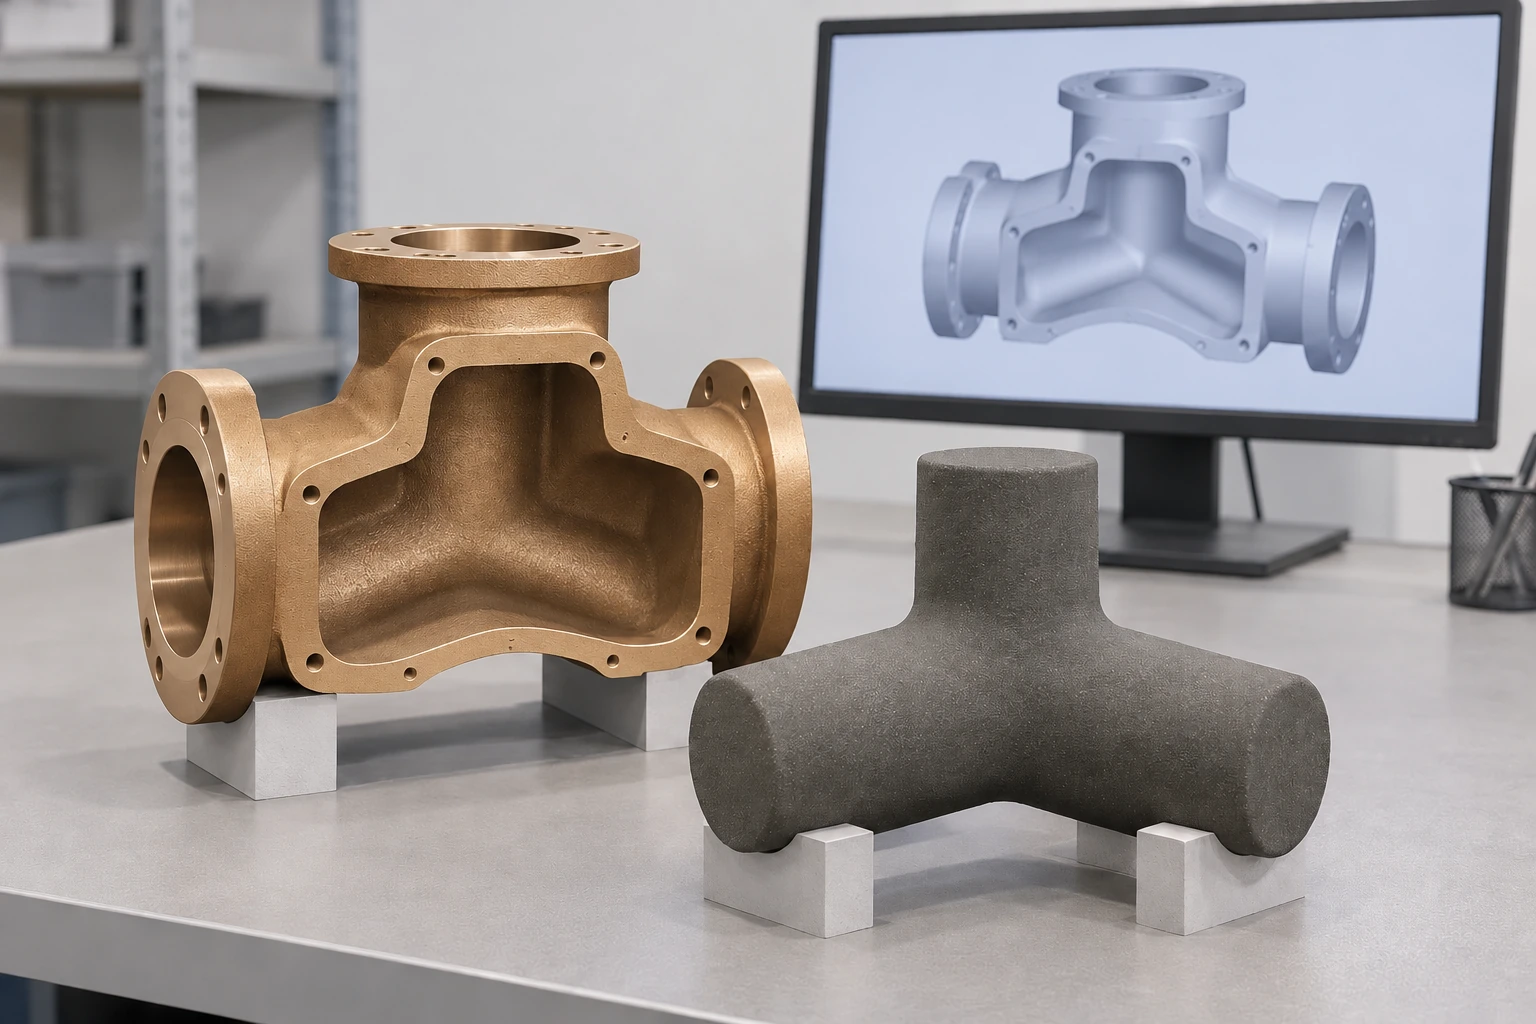
Проверить каналы, стенки и функциональные требования
Размерные записи ведут отдельно для песчаных элементов, собранной формы со стержнями, отливки и обработанной детали. Это помогает установить источник отклонений. Размерные характеристики печати относятся к песчаным элементам; допуски готового изделия проверяют по его чертежу.
Контроль канала охватывает положение, критические сечения, местную толщину стенок и остаточный песок. По геометрии и доступу выбирают прямой осмотр, эндоскопию или подходящий неразрушающий контроль. Причины отклонений ищут среди смещения стержней, повреждения или размыва песчаных элементов, газовых явлений, заполнения и питания.
Приемка включает документы на материал, проверку размеров и функциональные испытания. Для деталей под давлением и уплотняющих элементов применимая спецификация, чертеж или договор определяют этап, условия и критерии испытаний давлением или на герметичность.
Печатать весь комплект или только сложный стержень?
Печать стоит рассмотреть, если полости требуют множества частей стержневого ящика или сложной сборки либо изменения конструкции часто затрагивают оснастку. Для прототипов, запасных частей без исходной модели и сложных малых серий учитывают также трудоемкость подготовки специальной оснастки.
При пригодной наружной оснастке сочетание традиционных форм и печатных песчаных стержней сосредоточивает печать на сложной внутренней геометрии. Полный печатный комплект рассматривают при новой подготовке наружной и внутренней геометрии. Традиционный процесс сохраняет ценность для простых деталей с отработанной оснасткой и стабильным повторным выпуском.
Стоимость и сроки сравнивают при одинаковых сплаве, количестве и приемке, включая данные, изготовление песчаных элементов, очистку, сборку, перевозку, литье, обработку и контроль. Размеры, разделение, прочность при перемещении и сложность очистки каналов влияют на всю поставку.