
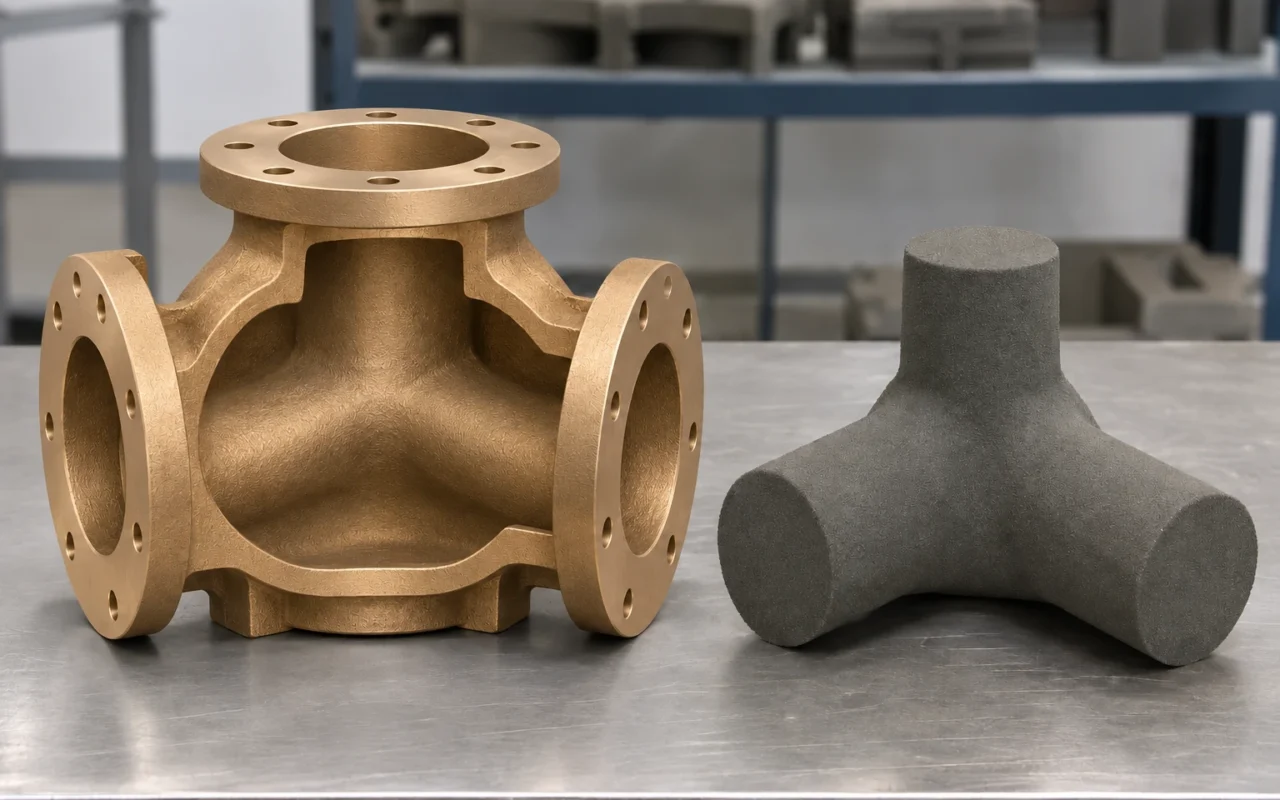
设想一个带弯曲通道的青铜阀体:两端是连接法兰,中间留有阀腔,流道在金属壳体内部转向。这段隐藏的空间,是怎样在浇注时留下来的?
砂芯先占据未来流道的位置,青铜液在砂芯与外部砂型之间凝固;铸后去除砂芯,通道便显露出来。3D打印能够直接制造这些砂型和砂芯,为复杂内腔提供另一种成形路径,并减少对专用模样、芯盒的依赖。
对青铜泵体、阀体和分支管件,关键在于把流道形状转化为能够支撑、定位、组装和清理的模芯设计。
先打印模芯,再浇注青铜
以粘结剂喷射为例,设备按照数字模型逐层铺砂,在指定区域施加粘结剂,形成砂型或砂芯。砂件经清理、组型后交付浇注,最终金属零件通过青铜熔炼、浇注和凝固取得。这也说明了它与直接打印青铜零件的区别。基础对象和步骤可结合本站砂型铸造流程理解。
青铜泵类零件已有公开应用。ExOne介绍过Speed 3D Mold为铅锡青铜双吸叶轮制造砂型与砂芯的项目,展示了打印模芯参与复杂泵类铸件生产的具体路径。ExOne公开案例
从青铜牌号和毛坯要求开始
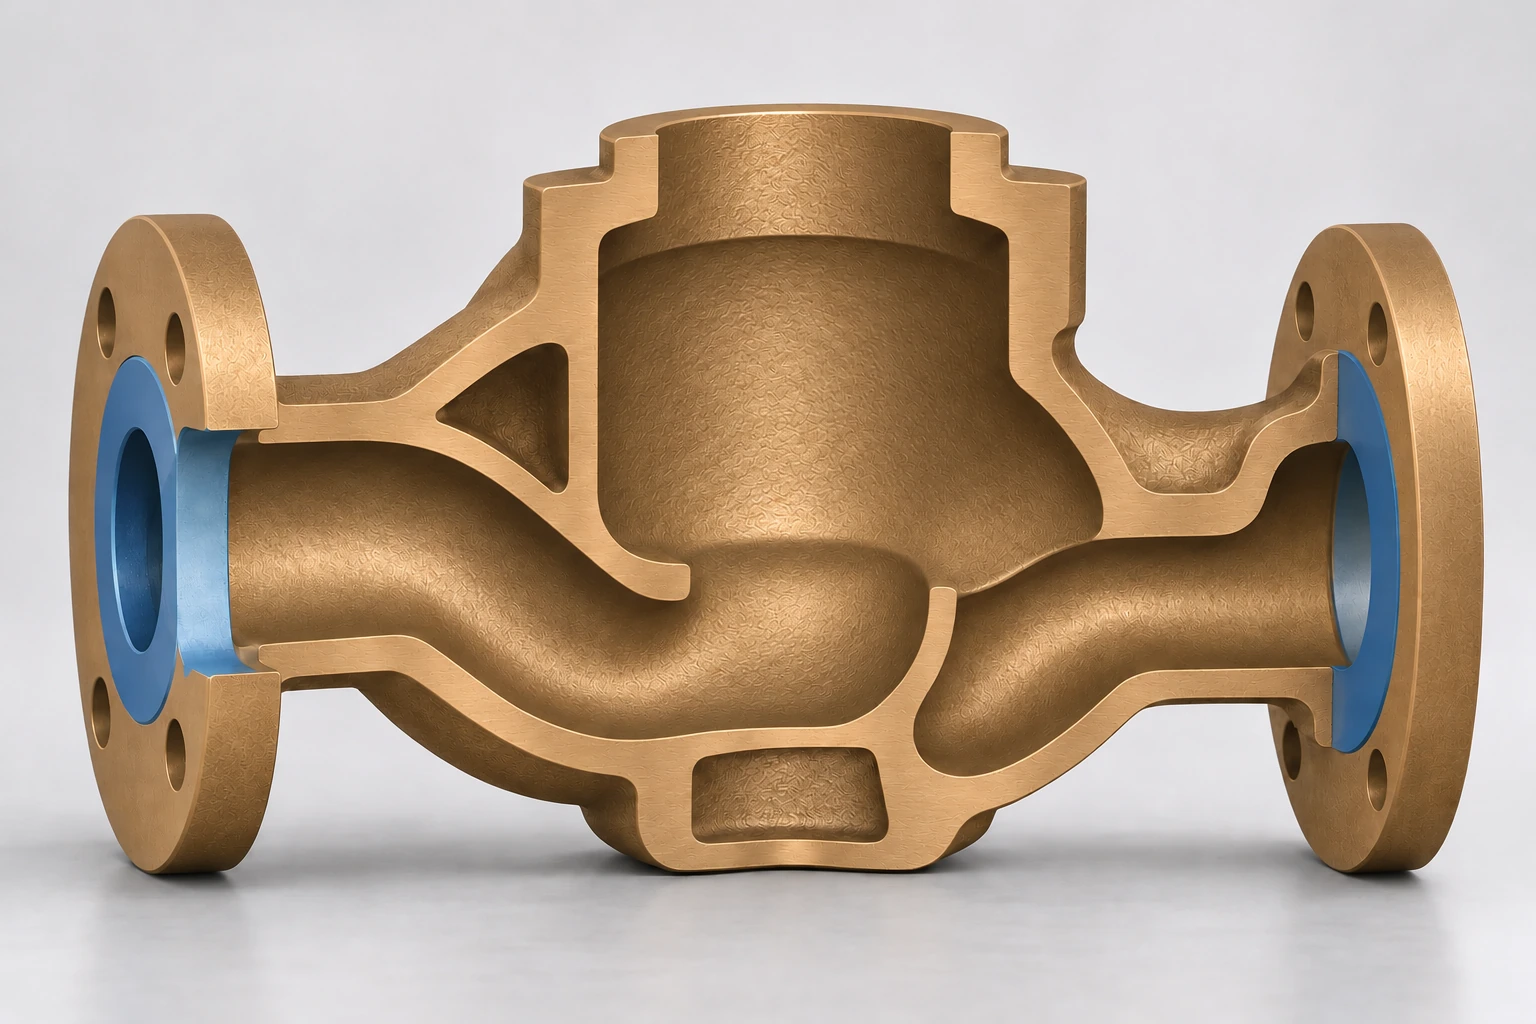
C90300属于锡青铜,制造商列出的用途包括泵体、叶轮和阀体;C95800属于镍铝青铜,其资料列有阀体、海水接触阀件及弯头等应用。具体项目应根据介质、工况和图纸,确定合金牌号、材料规范及交付状态。C90300资料、C95800资料
图纸还应标明铸态表面和加工区域。法兰面、密封面、配合孔及螺纹的要求,会影响毛坯余量、加工基准和夹持安排。交付范围也应明确到铸造毛坯,或完成加工与规定试验的零件。
从成品模型转为铸造数据时,需要分别处理三个问题:尺寸收缩补偿考虑冷却后的尺寸变化,加工余量为后续切削预留金属,凝固补缩安排金属液对相应区域的补给。设计方与铸造厂应共同落实这些内容,并确定与所选青铜相匹配的砂料、粘结剂及模芯处理方案。
砂芯设计,重点看四件事
支撑与定位。芯头和外模中的芯座共同支撑、定位砂芯。长悬臂、细颈及不对称分支,应评估搬运受力、浇注时的浮移、金属液作用和热变形。定位方案要围绕关键壁厚、流道位置及加工基准制定,重点核对芯偏对局部壁厚和接口位置的影响。
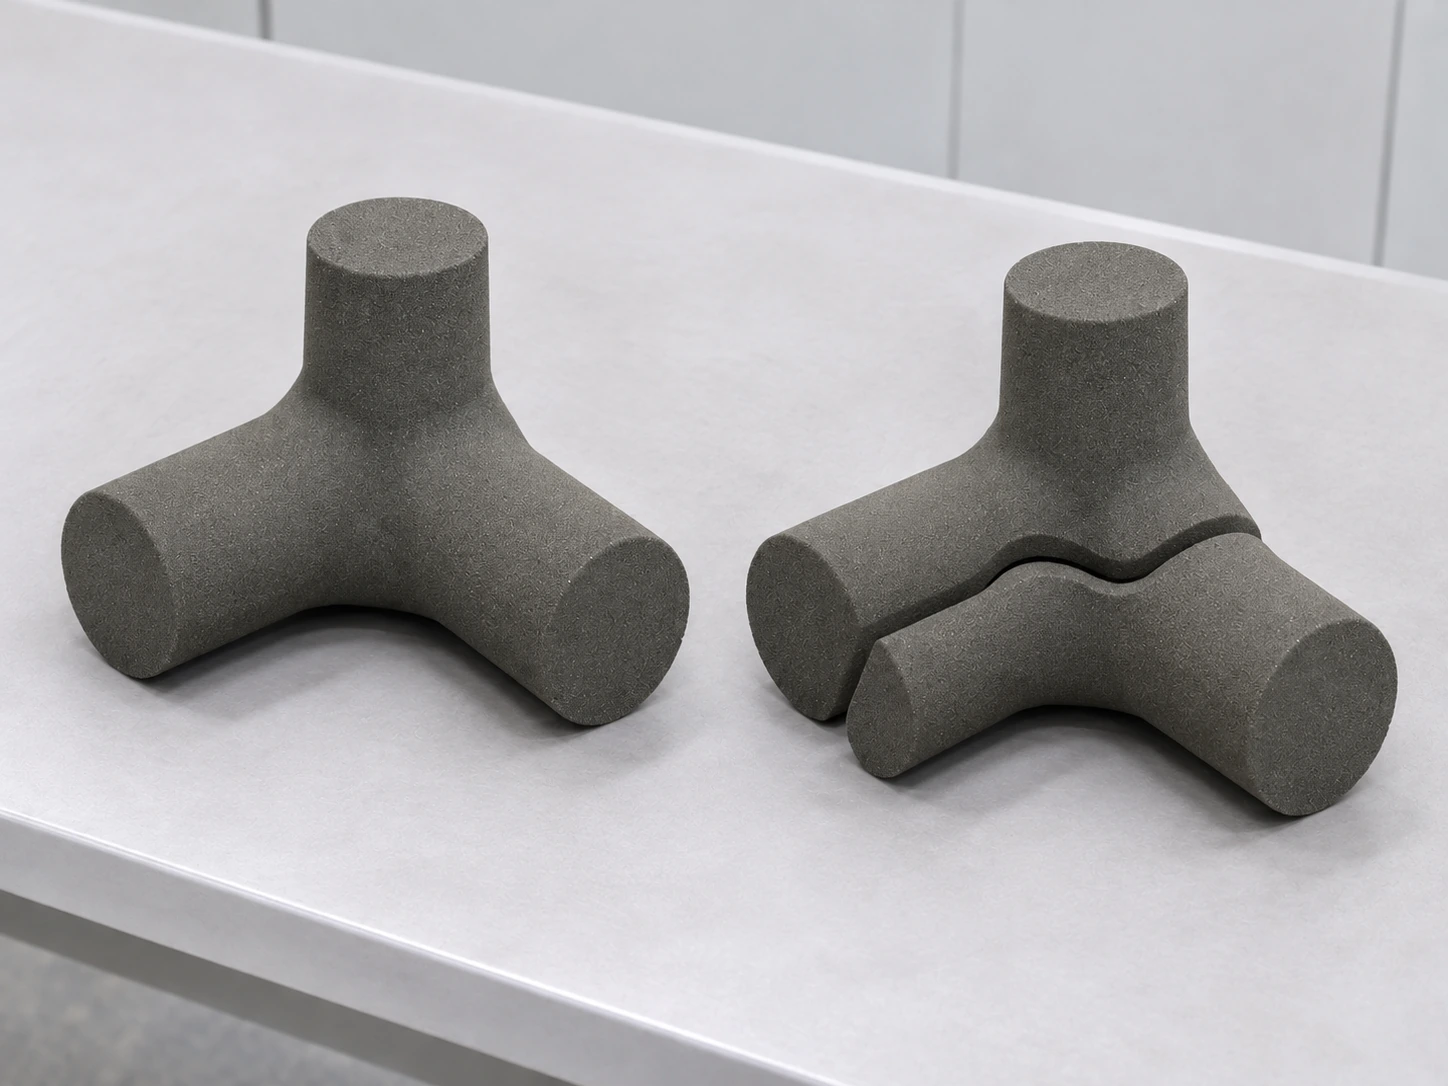
整体与分块。整体打印可以减少拼接接口;分块则有利于某些区域的清砂、涂层、检查和搬运。分块面、接合特征与装配顺序应一起设计,并评估流道错台、毛刺和局部壁厚。相关原始研究讨论了通过模芯分块改善清理可达性的方法,可用于组织复杂区域的设计评审。清理与分块研究
浇注前清砂与铸后去芯。前者去除砂件表面、模腔及分支间隙中的松散砂;设计有中空砂芯或内部排气空间时,还要检查这些区域。后者从已凝固的金属内腔中去除芯砂。弯道、盲端、截面变化和分支交汇处,应分别安排清理入口、操作路径及检查方法。
排气。砂体透气、专门设计的排气通路和金属充型通道各有作用。铸造厂应结合模芯结构确定排气路径及出口,同时核对其与最终零件承压边界的关系。
从打印准备到铸后加工
模型和图纸版本确定后,先完成毛坯及铸造工艺设计,将补偿、余量、分型分块、芯头芯座、浇道、冒口和排气落实到数字模型。重点充型、凝固问题可结合模拟与铸造厂经验评审,再通过试制验证。
打印准备应兼顾砂件方向、脆弱部位、取件空间和排版效率。打印后,按材料体系完成取件、清理和必要的后处理,检查表面、尺寸、接合及定位部位。涂层与干燥按具体工艺安排。呋喃树脂砂研究显示,在其测试体系中,粘结剂、砂粒条件和养护过程会影响砂芯的机械与工艺性能。呋喃砂性能研究
下芯、合箱前,通过试装核对接合、定位、装配顺序及干涉情况;合箱检查覆盖浇道、补缩和排气通路,并清除型腔内的松散砂与异物。
随后由铸造厂根据青铜牌号、壁厚变化和模芯条件,确定熔体处理、浇注温度、充型、补缩及冷却方案。法兰、转角和阀腔附近的厚薄过渡,是评审时需要关注的位置。
铸后依次安排落砂、去芯、浇冒口切除及清理,再按材料规范与交付要求进行热处理、加工和检验。弯曲流道的去芯与检查方案,应在模芯设计阶段一并确定。
验收要覆盖流道、壁厚和功能
尺寸记录应区分砂件、组型、铸态和加工后四个阶段,以追踪偏差来源。打印砂件的尺寸指标用于砂件检查,成品公差则按零件图纸验收。
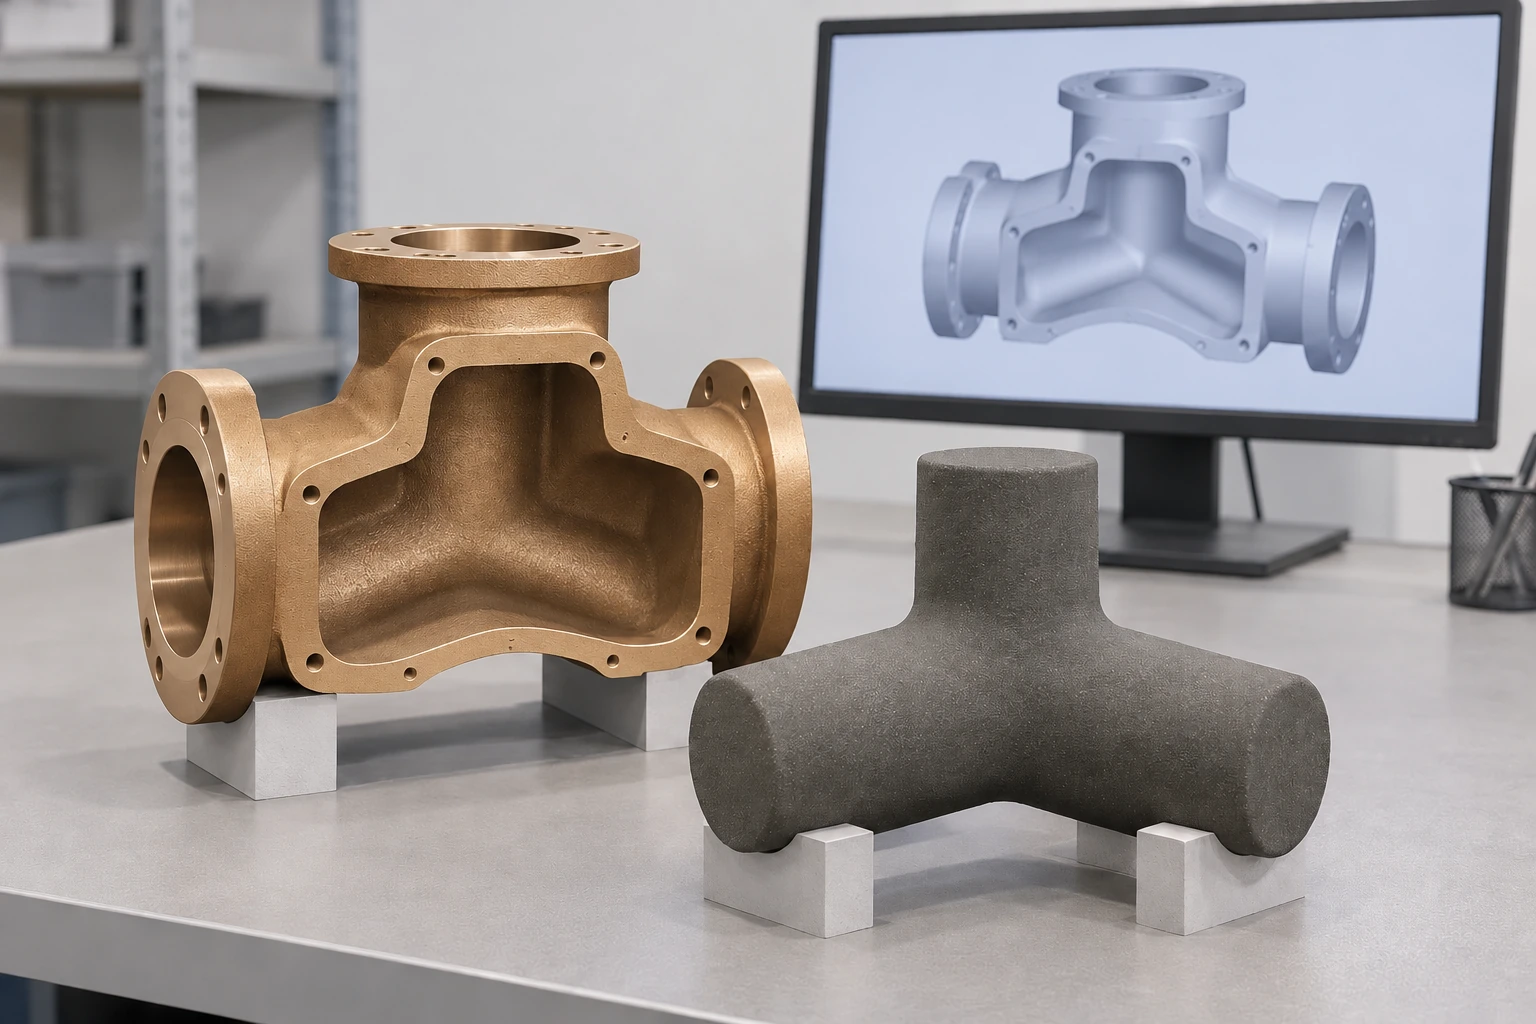
流道检查重点包括位置、关键截面、局部壁厚及残砂。检查方法根据结构和可达性选择,包括直接查看、内窥或适当的无损检测。发现异常时,分别追查芯偏、砂件损伤或冲蚀、气体、充型及补缩等过程因素。
材料证明、尺寸和功能试验应列入完整验收范围。承压、密封部件按适用规范、图纸或合同,明确压力或泄漏试验的阶段、条件与判定方法。
打印整套砂型,还是只打印复杂芯
复杂内腔使传统芯盒分件过多、装配困难,或新件与改版需要频繁调整模芯时,打印方案值得优先评估。原型、缺少原模样的备件和小批量复杂铸件,也可以将专用工装准备纳入比较。
已有成熟外模时,可采用传统外模与打印砂芯结合的路线,把打印用于复杂内部结构;内外几何都需要重新准备时,再评估整套模芯打印。对于几何简单、工装成熟且长期稳定生产的零件,保留传统路线也有实际价值。
成本与交期应在相同牌号、数量和验收范围下比较,涵盖数据准备、模芯制造、清理、装配、运输、铸造、加工和检验。砂件尺寸、分块数量、搬运强度及流道清理难度,都会影响完整交付。