
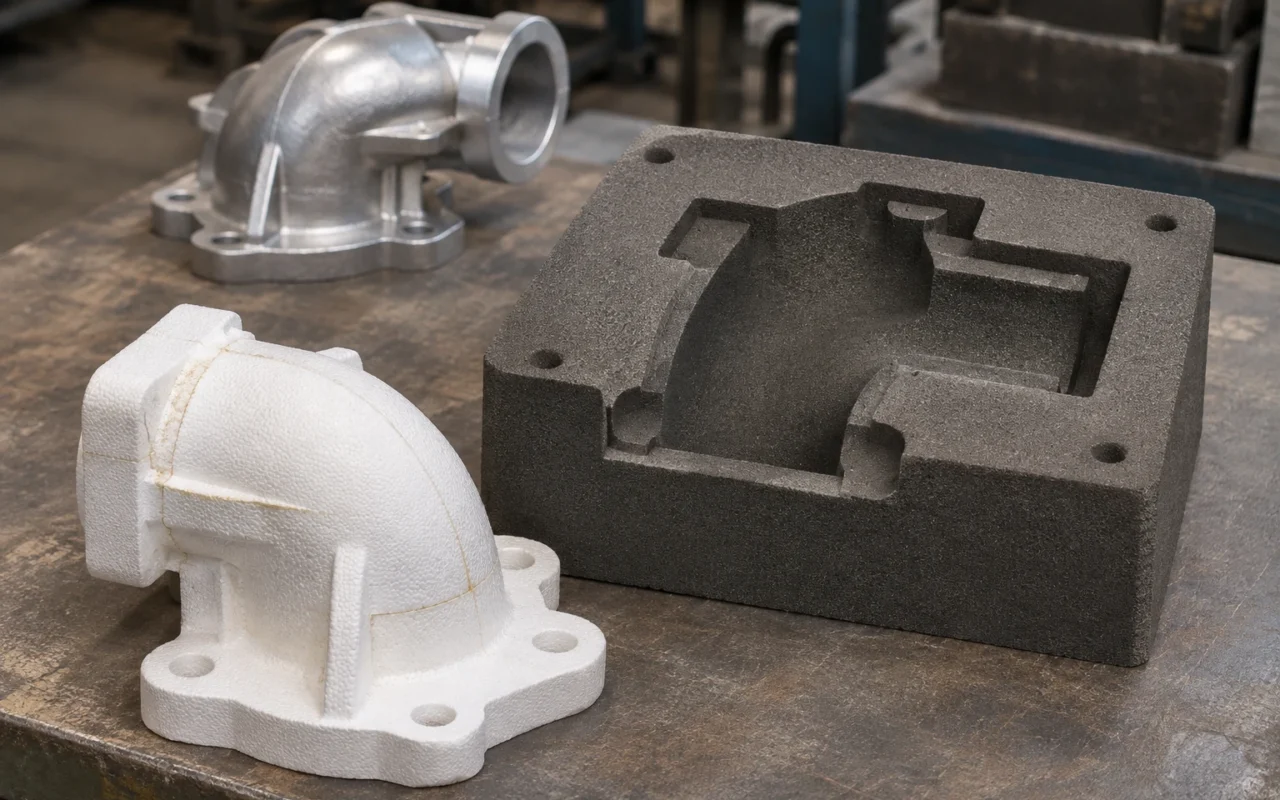
开发变化与稳定重复的不同选择
新产品少量试制、复杂砂芯和频繁改版,优先采用砂型3D打印;产品长期重复、泡沫制型及浇注已经稳定的工厂,继续采用消失模更容易利用现有生产积累。两者的核心差别,是让金属置换泡沫型样,还是先准备好砂型中的空腔。
这个差别决定了复杂结构如何形成,也决定了设计改动会落到哪些工序。选择路线时,先看订单属于开发变化还是稳定重复,就能得到一个有用的起点。
消失模复制泡沫正形,砂型打印直接制造铸型
消失模先制造与铸件形状对应的泡沫型样,完成组合、涂层和填砂后,型样留到浇注时再逐步分解。它可以通过泡沫分段组合实现复杂结构,适合围绕固定产品建立重复的制型、涂覆和浇注流程。
砂型3D打印则直接制造粘结砂型、砂芯。清除松散砂后,砂件组成金属需要填充的型腔。设计修改进入砂件数据,不必先重新做一套实体模样或芯盒。两条路线都使用砂,数字制造的对象和金属充填时的状态却不同。
消失模铸造流程介绍了泡沫、涂层和填砂的关系。掌握这一点,比把两种方法统称为“无模铸造”更有助于理解生产差别。
新品和多版本任务,砂型打印更便于推进
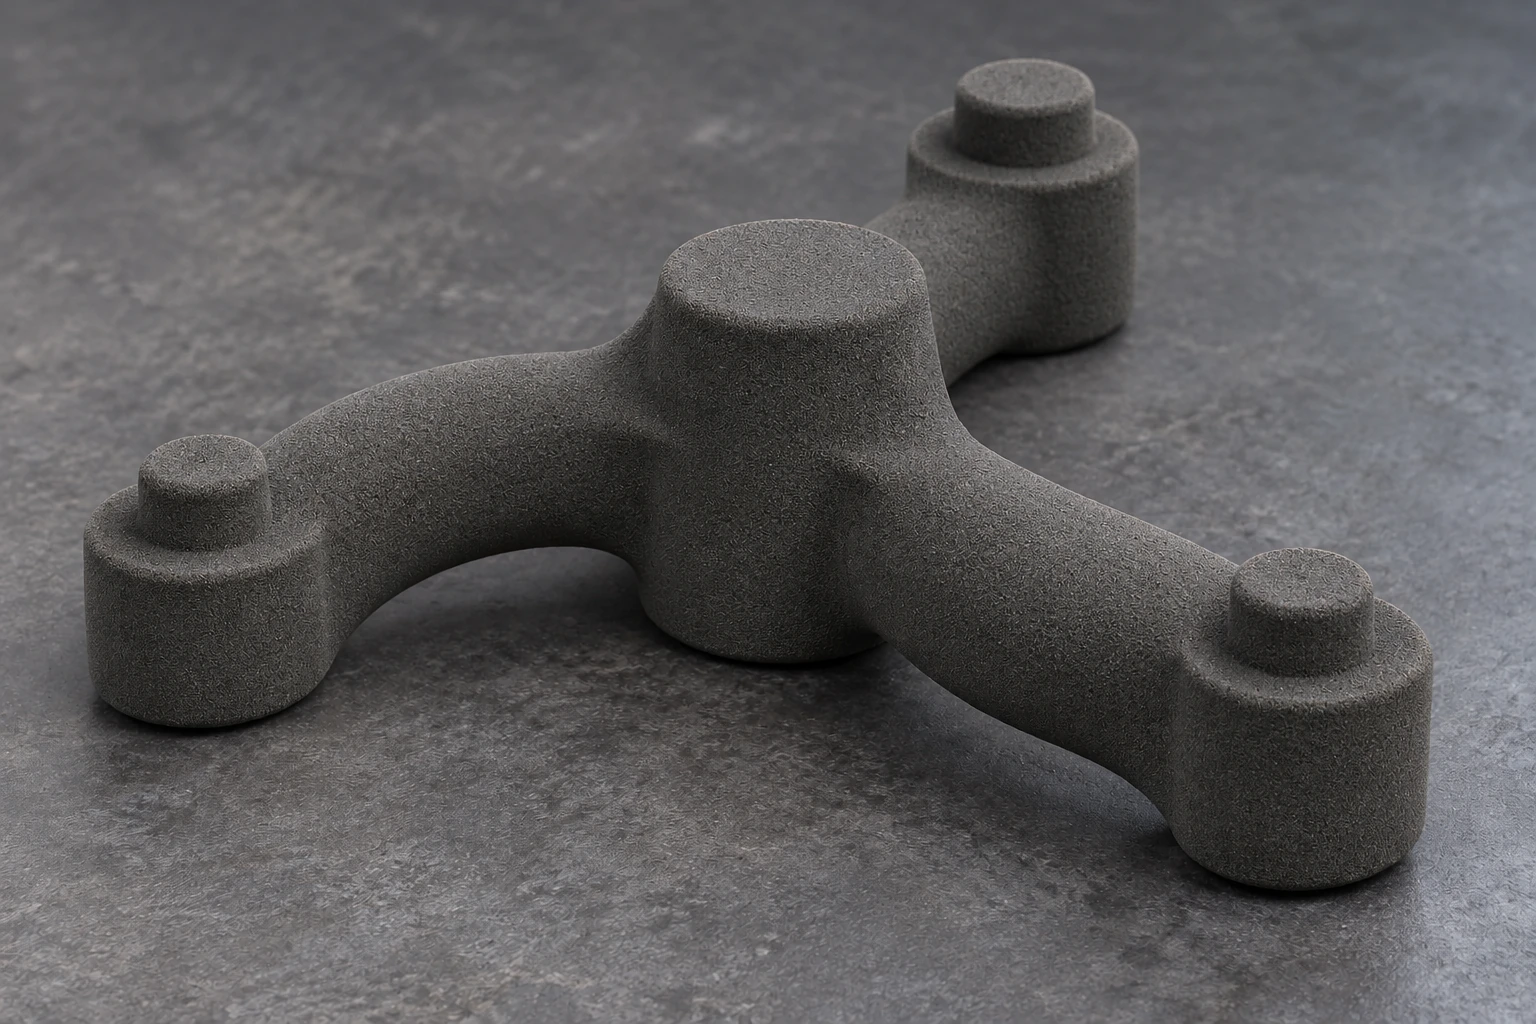
开发件的接口、壁厚和内部流道经常变化,最费时间的往往是反复修改制型依据。直接打印砂型、砂芯,可以把一次改动集中到数字数据,再输出新的砂件。特别是难用芯盒制造的砂芯,打印能减少为了取模而增加的分块和活动结构。
同一开发周期要比较几种通道或壳体方案时,还可以将不同版本组织为打印任务。设计人员看到的是对应版本的真实铸件,后续继续沿砂件数据修改,适合快速推进铸造件开发。
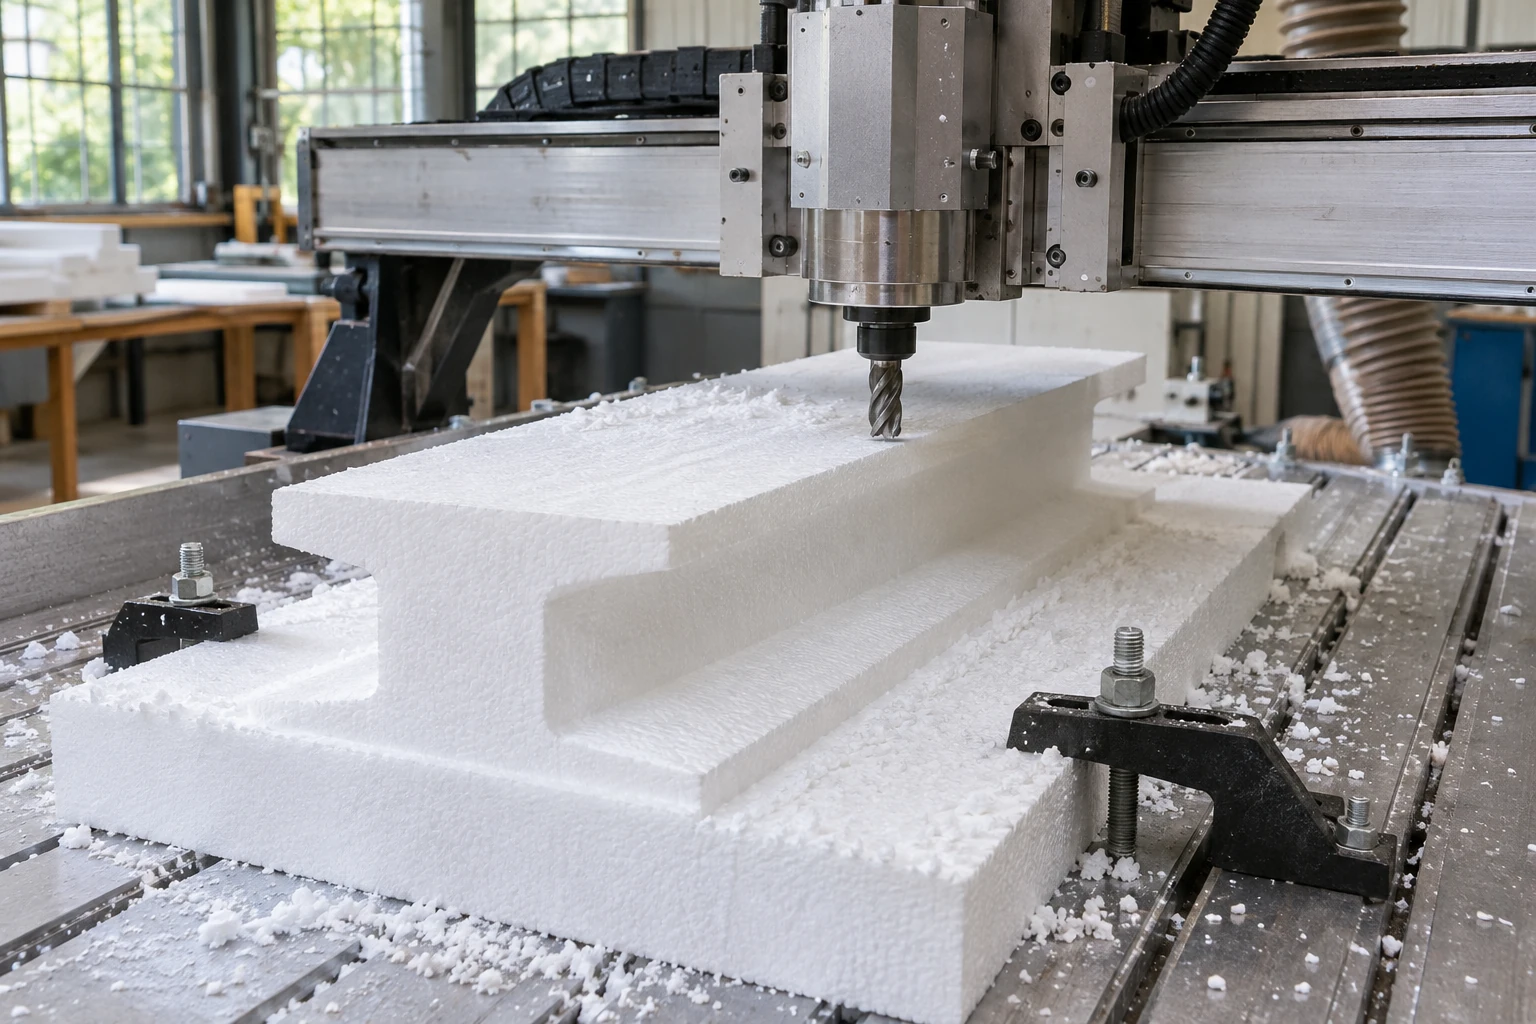
泡沫型样也能采用切削方式制造少量件,并非所有消失模任务都先开成型模具。直接打印的主要优势在于复杂砂件和数字改版,而不是给另一条路线虚构一笔必然发生的开模费用。
稳定重复的复杂件,消失模有自己的生产优势
消失模的复杂结构来自泡沫型样及其组合。成型和组合方案固定后,工厂可以反复复制同类型样,配合已经成熟的涂层、填砂和浇注节拍生产。复杂并不等于必须换成砂型打印,成熟消失模线本身就能服务复杂铸件。
SFSA网站收录的GM缸体研究展示了泡沫型样形成复杂内部通道的路线。这类工艺价值来自整套生产方法的配合:型样组合保持几何关系,涂层和周围砂参与支承与气体排出,金属在置换泡沫的过程中成形。
对已经稳定交货的产品,保留这套经过生产积累的流程,通常比为了引入新技术而整线切换更直接。真正适合新增打印的任务,是原有制型方式难以处理、或改版频率明显增加的部分。
浇注时的不同机制,解释了质量控制的重点
消失模浇注时,金属前沿与泡沫分解过程相互作用,型样一致性、涂层和排出条件因而直接影响充填。这也是为什么同一泡沫外形做出来以后,还需要稳定的涂覆、干燥和填砂工序。
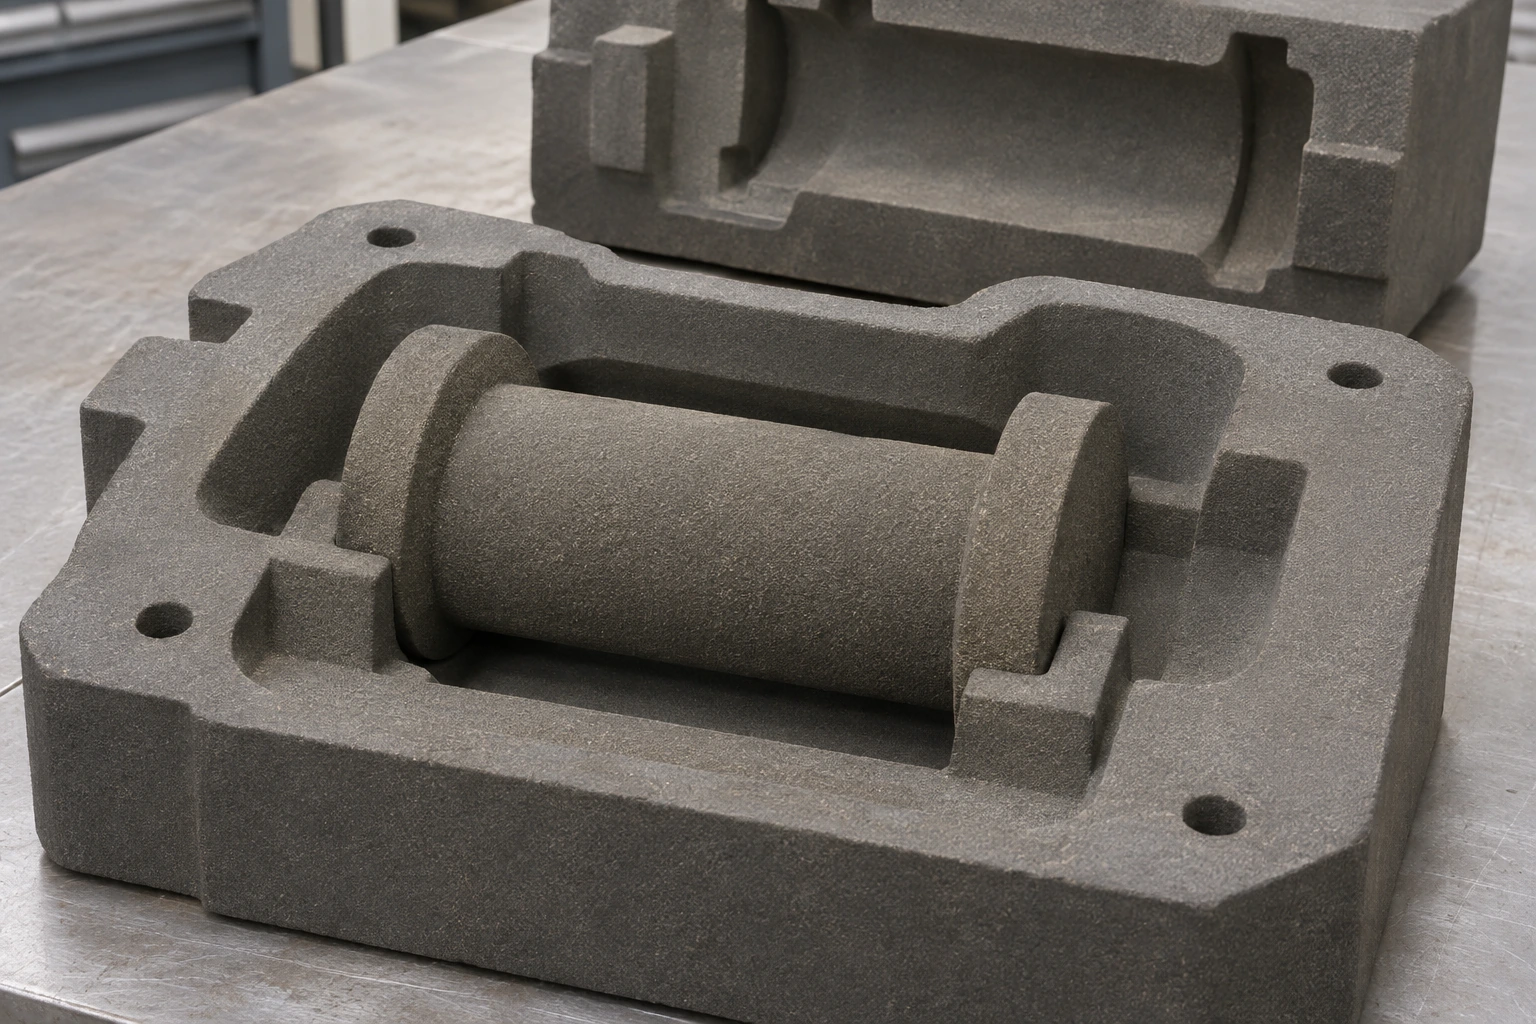
打印砂型的型腔在浇注前已经形成,生产重点转为砂芯强度、型腔清洁、定位和合型。对复杂流道,保持砂芯形状和清砂出口尤其重要。两种路线应分别解决对应的工艺问题,不应从型样或砂件外观推断最终铸件质量。
| 生产任务 | 推荐路线 | 主要理由 |
|---|---|---|
| 新品试制、多个结构版本 | 砂型3D打印 | 改动集中到砂件数据,减少工具准备 |
| 难用芯盒制造的复杂砂芯 | 砂型3D打印 | 直接构建复杂砂芯几何 |
| 产品稳定,已有成熟泡沫制型与浇注线 | 继续消失模 | 利用型样复制及整线工艺积累 |
| 少量件且泡沫正形容易直接加工 | 可保留切削泡沫消失模方案 | 不必为少量型样投入专用成型工具 |
新设备应承担新增难题
多数新项目可以按“开发变化用打印、稳定重复用成熟流程”组织。少量件且泡沫容易加工,是需要保留的特殊情况;这时切削泡沫也能成为简洁方案。两者的整体定位可结合金属铸造类型与选择理解。
Cprint 3D SJ-1200砂型打印机适合增加复杂砂型、砂芯的数字制造能力。可带上近期开发件和最难制造的砂芯,联系众城智慧团队讨论设备配置,把打印能力用到改版和复杂几何最集中的位置。