
Développement évolutif et production répétitive appellent des choix différents
Privilégiez l’impression 3D de sable pour les petites préséries, noyaux complexes et modifications fréquentes. Si le produit se répète durablement et que modèles en mousse et coulée sont maîtrisés, conserver le procédé lost foam valorise mieux l’existant. La différence centrale est de remplacer la mousse par le métal ou de remplir une cavité déjà préparée dans le sable.
Cela détermine comment réaliser les formes complexes et quelles opérations changent avec la conception. Distinguer développement évolutif et répétition stable donne un premier choix utile.
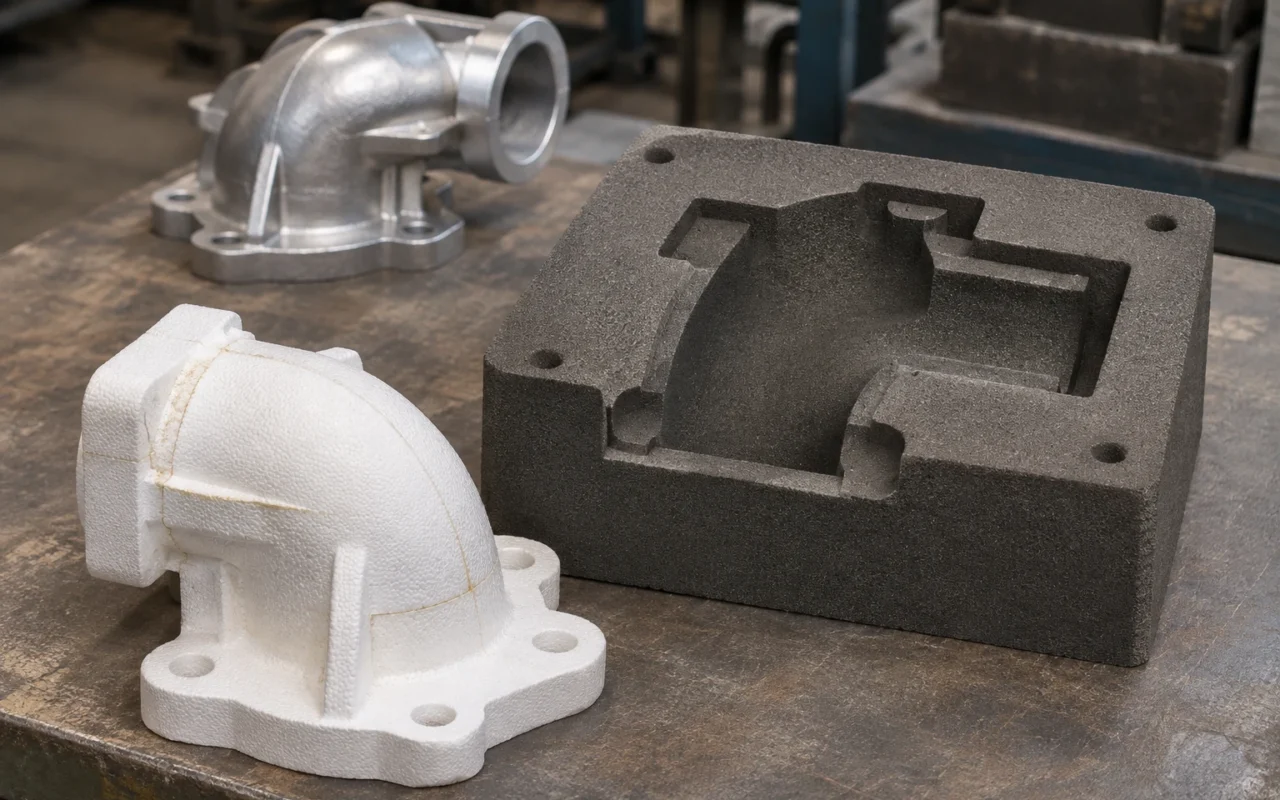
Le lost foam crée un modèle positif, l’impression réalise directement le moule
Le lost foam commence par un modèle en mousse correspondant à la pièce. Après assemblage, enduction et remplissage de sable, le modèle reste en place jusqu’à sa décomposition pendant la coulée. Des éléments de mousse assemblés permettent des formes complexes et un cycle répétitif de fabrication, d’enduction et de coulée autour d’un produit fixe.
L’impression 3D réalise directement moules et noyaux en sable lié. Le sable libre retiré, ces éléments définissent la cavité à remplir de métal. Les modifications passent dans leurs données sans refaire d’abord un modèle physique ou une boîte à noyaux. Les deux voies utilisent du sable, mais l’objet fabriqué et son état au remplissage diffèrent.
Le déroulement du moulage lost foam explique les rapports entre mousse, enduit et sable. Cette distinction est plus utile que de qualifier simplement les deux méthodes de moulage sans modèle.
L’impression facilite les nouveaux produits et les variantes
Interfaces, épaisseurs et canaux changent souvent en développement. Reprendre les moyens de modelage peut absorber beaucoup de temps. L’impression directe concentre la modification dans les données puis produit un nouveau jeu de sable. Pour les noyaux difficiles en boîte, elle réduit les divisions et mécanismes ajoutés pour le démoulage.
Plusieurs versions de canaux ou de carters peuvent être organisées en travaux d’impression pendant un même développement. Le concepteur obtient les véritables pièces coulées de chaque version et poursuit les modifications des données associées, ce qui accélère le développement des pièces de fonderie.
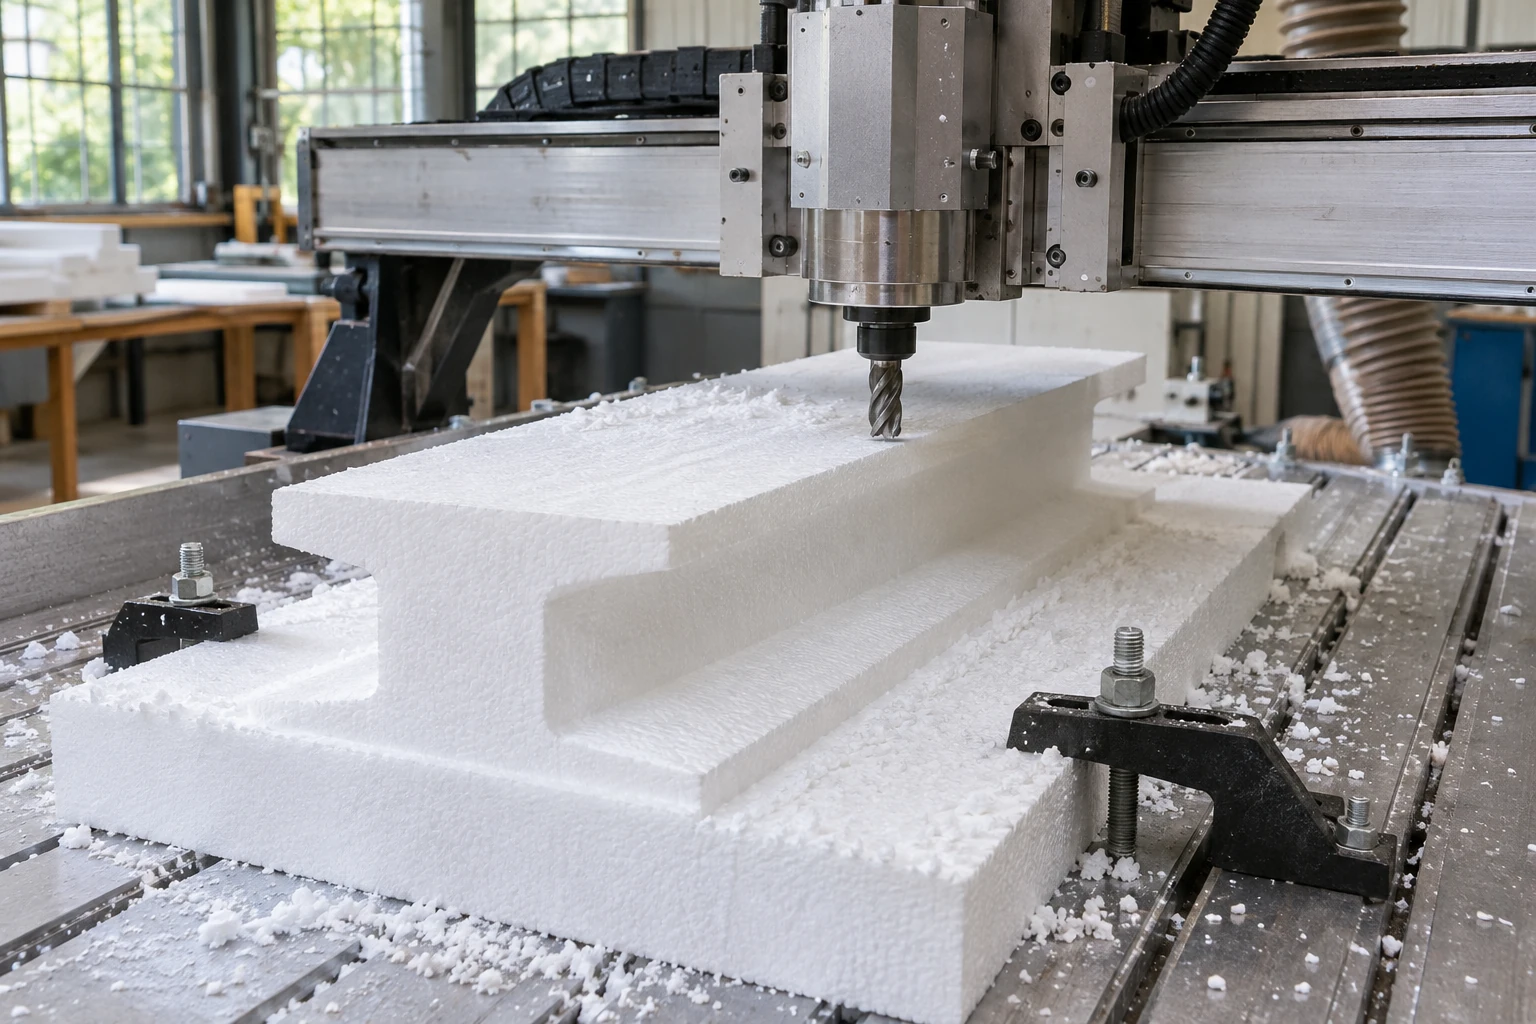
De petites quantités de modèles en mousse peuvent aussi être usinées : le lost foam n’exige pas toujours un outillage de moussage dédié. L’avantage de l’impression directe tient aux géométries complexes et aux révisions numériques, sans attribuer artificiellement un coût d’outillage obligatoire à toute autre solution.
Le lost foam conserve ses atouts sur les pièces complexes répétitives
La complexité vient des modèles en mousse et de leur assemblage. Une fois la méthode fixée, la fonderie reproduit les mêmes modèles avec ses cycles maîtrisés d’enduction, de remplissage et de coulée. Une forme complexe ne justifie donc pas à elle seule le changement : une ligne lost foam mature sait déjà produire des pièces complexes.
L’étude du bloc GM hébergée par SFSA illustre des canaux internes complexes obtenus par modèles en mousse. La valeur réside dans l’ensemble : l’assemblage maintient la géométrie, enduit et sable assurent support et évacuation des gaz, puis le métal remplace la mousse.
Pour un produit livré régulièrement avec succès, conserver ce savoir de production est plus direct que remplacer toute la ligne pour introduire une technologie. L’impression supplémentaire sert surtout les difficultés du modelage existant et les modifications devenues plus fréquentes.
Le mécanisme de remplissage explique les priorités de contrôle
En lost foam, le front métallique interagit avec la décomposition de la mousse. Régularité du modèle, enduit et conditions d’évacuation affectent donc le remplissage. Une forme correcte exige encore enduction, séchage et remplissage de sable réguliers.
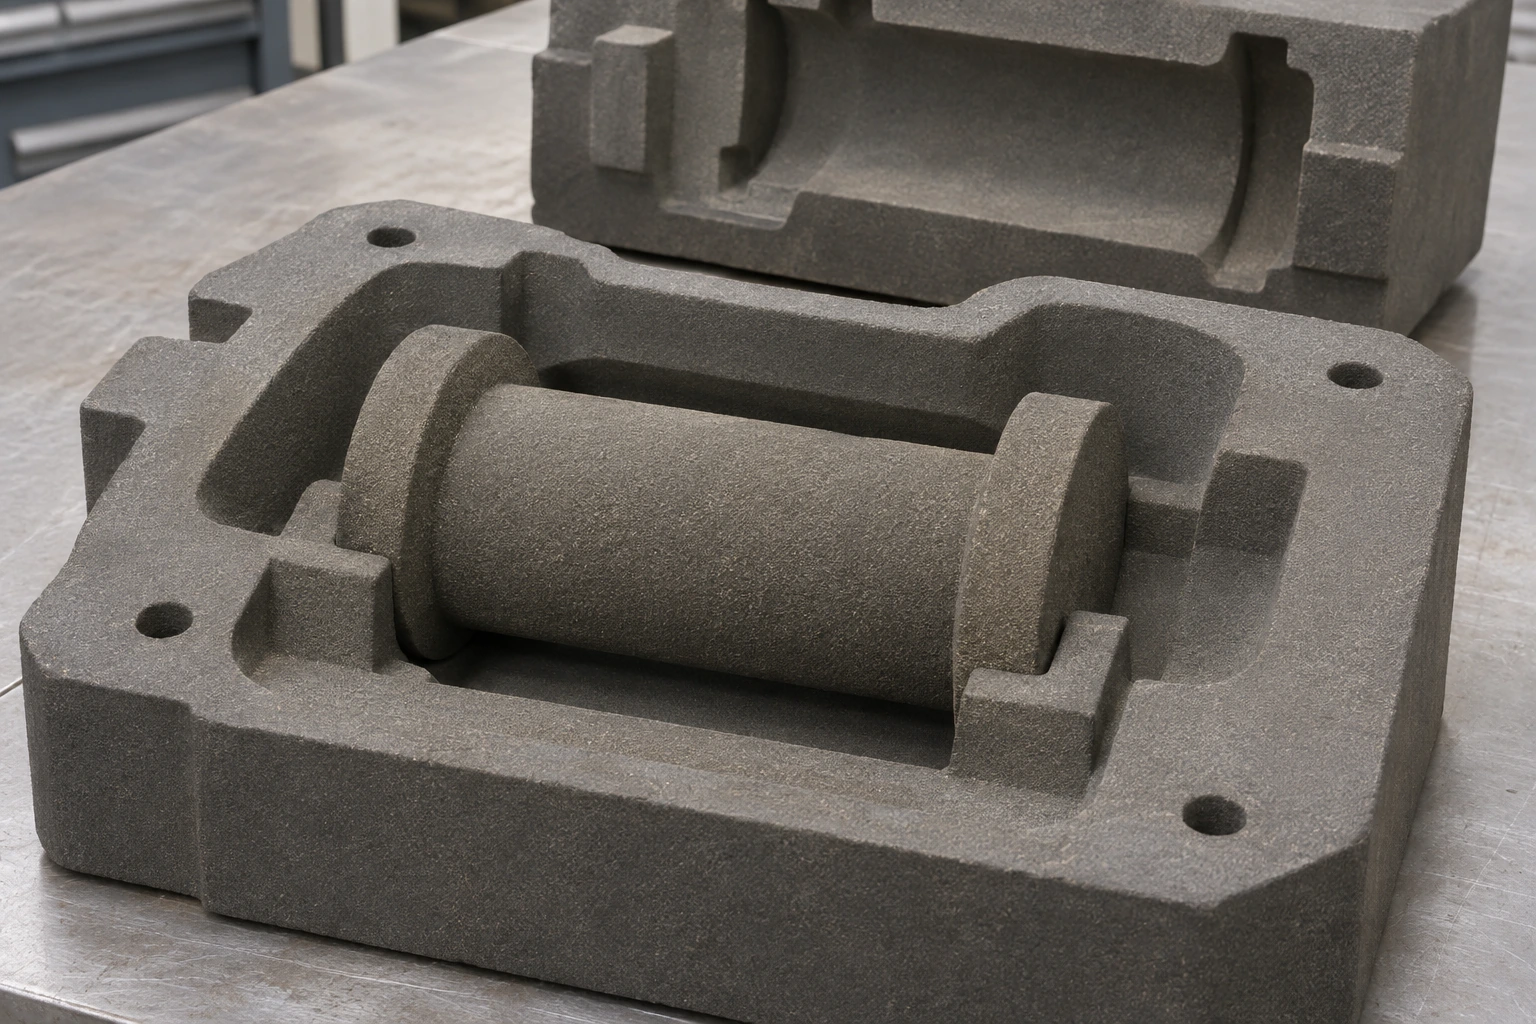
La cavité imprimée existe avant la coulée. Les priorités deviennent résistance des noyaux, propreté, positionnement et assemblage. Les canaux complexes demandent des noyaux intacts et des accès de nettoyage. Chaque voie traite ses propres questions ; l’aspect du modèle ou du sable ne suffit pas à déterminer la qualité finale.
| Travail de production | Voie recommandée | Raison principale |
|---|---|---|
| Nouveau produit et plusieurs versions | Impression 3D de sable | Modifier les données et réduire la préparation d’outillage |
| Noyaux complexes difficiles à fabriquer en boîte | Impression 3D de sable | Construire directement la géométrie du noyau |
| Produit stable et ligne mousse/coulée maîtrisée | Conserver le lost foam | Exploiter la répétition des modèles et le savoir de ligne |
| Petite série et mousse facile à usiner | Garder l’option mousse usinée | Éviter un outillage de formage dédié à quelques modèles |
Confier les nouveaux problèmes aux nouveaux équipements
Dans la plupart des projets, l’impression peut servir les évolutions et les procédés établis la répétition stable. Une petite série à mousse facile à usiner reste une exception utile. Le panorama des procédés de fonderie situe ces deux voies.
L’imprimante de sable Cprint 3D SJ-1200 apporte la fabrication numérique de moules et noyaux complexes. Présentez vos pièces en développement et noyaux difficiles à l’équipe Cprint 3D pour configurer la capacité là où géométrie et révisions concentrent le travail.