
Unterschiedliche Wege für Entwicklung und stabile Wiederholproduktion
Für kleine Neuproduktserien, komplexe Kerne und häufige Änderungen hat Sand-3D-Druck Vorrang. Bei langfristig wiederkehrenden Produkten mit etablierten Schaumstoffmodellen und Gießprozessen nutzt Lost Foam die vorhandene Erfahrung besser. Der wesentliche Unterschied: Metall ersetzt ein Schaumstoffmodell oder füllt einen vorher hergestellten Sandhohlraum.
Das bestimmt, wie komplexe Merkmale entstehen und welche Arbeitsschritte Änderungen betreffen. Die Trennung von Entwicklungsänderungen und stabiler Wiederholung liefert bereits eine sinnvolle erste Wahl.
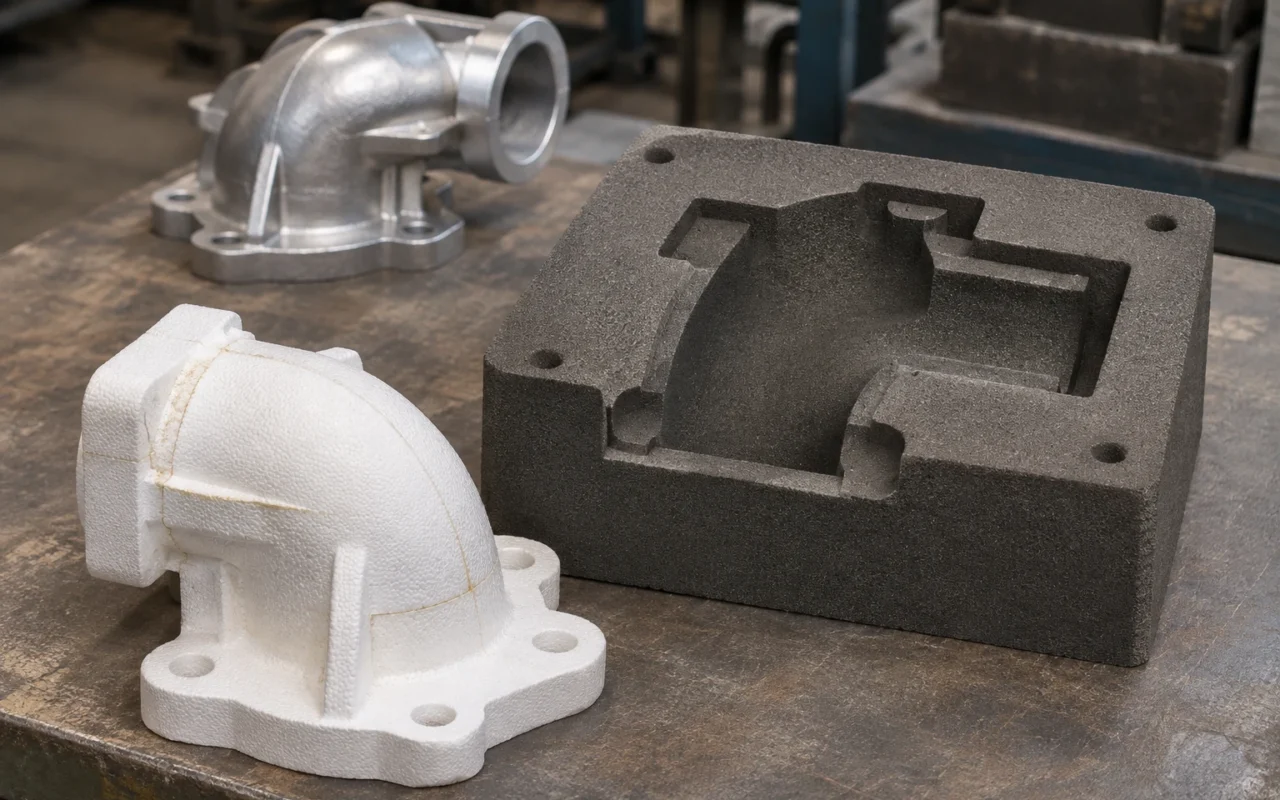
Lost Foam erzeugt das Positivmodell, Sanddruck direkt die Form
Beim Lost-Foam-Verfahren wird zunächst ein Schaumstoffmodell entsprechend dem Gussteil hergestellt. Nach Zusammenbau, Beschichtung und Einbetten in Sand verbleibt es dort und zersetzt sich beim Gießen. Zusammengesetzte Schaumteile ermöglichen komplexe Geometrien und eine wiederholte Modell-, Beschichtungs- und Gießfolge für feste Produkte.
Sand-3D-Druck fertigt gebundene Formen und Kerne direkt. Nach dem Entfernen losen Sands bilden sie den Metallhohlraum. Änderungen gehen in die Sandteildaten ein, ohne vorher ein physisches Modell oder einen Kernkasten neu zu bauen. Beide Verfahren nutzen Sand, unterscheiden sich aber im Fertigungsobjekt und Zustand beim Füllen.
Der Lost-Foam-Gießablauf erklärt Schaum, Beschichtung und Sandeinbettung. Diese Unterscheidung ist hilfreicher, als beide Wege pauschal als modellloses Gießen zu bezeichnen.
Neue Produkte und mehrere Varianten lassen sich mit Sanddruck einfacher entwickeln
Anschlüsse, Wandstärken und Kanäle ändern sich in der Entwicklung häufig. Zeit kostet oft die wiederholte Anpassung der Modellgrundlage. Direkter Form- und Kerndruck bündelt Änderungen in Daten und erzeugt neue Sandteile. Bei schwer im Kernkasten herstellbaren Kernen reduziert er entformungsbedingte Teilungen und bewegliche Werkzeuge.
Mehrere Kanal- oder Gehäusevarianten lassen sich als Druckaufträge organisieren. Konstrukteure erhalten reale Gussteile der jeweiligen Version und ändern anschließend die zugehörigen Sanddaten. Das unterstützt eine zügige Gussentwicklung.
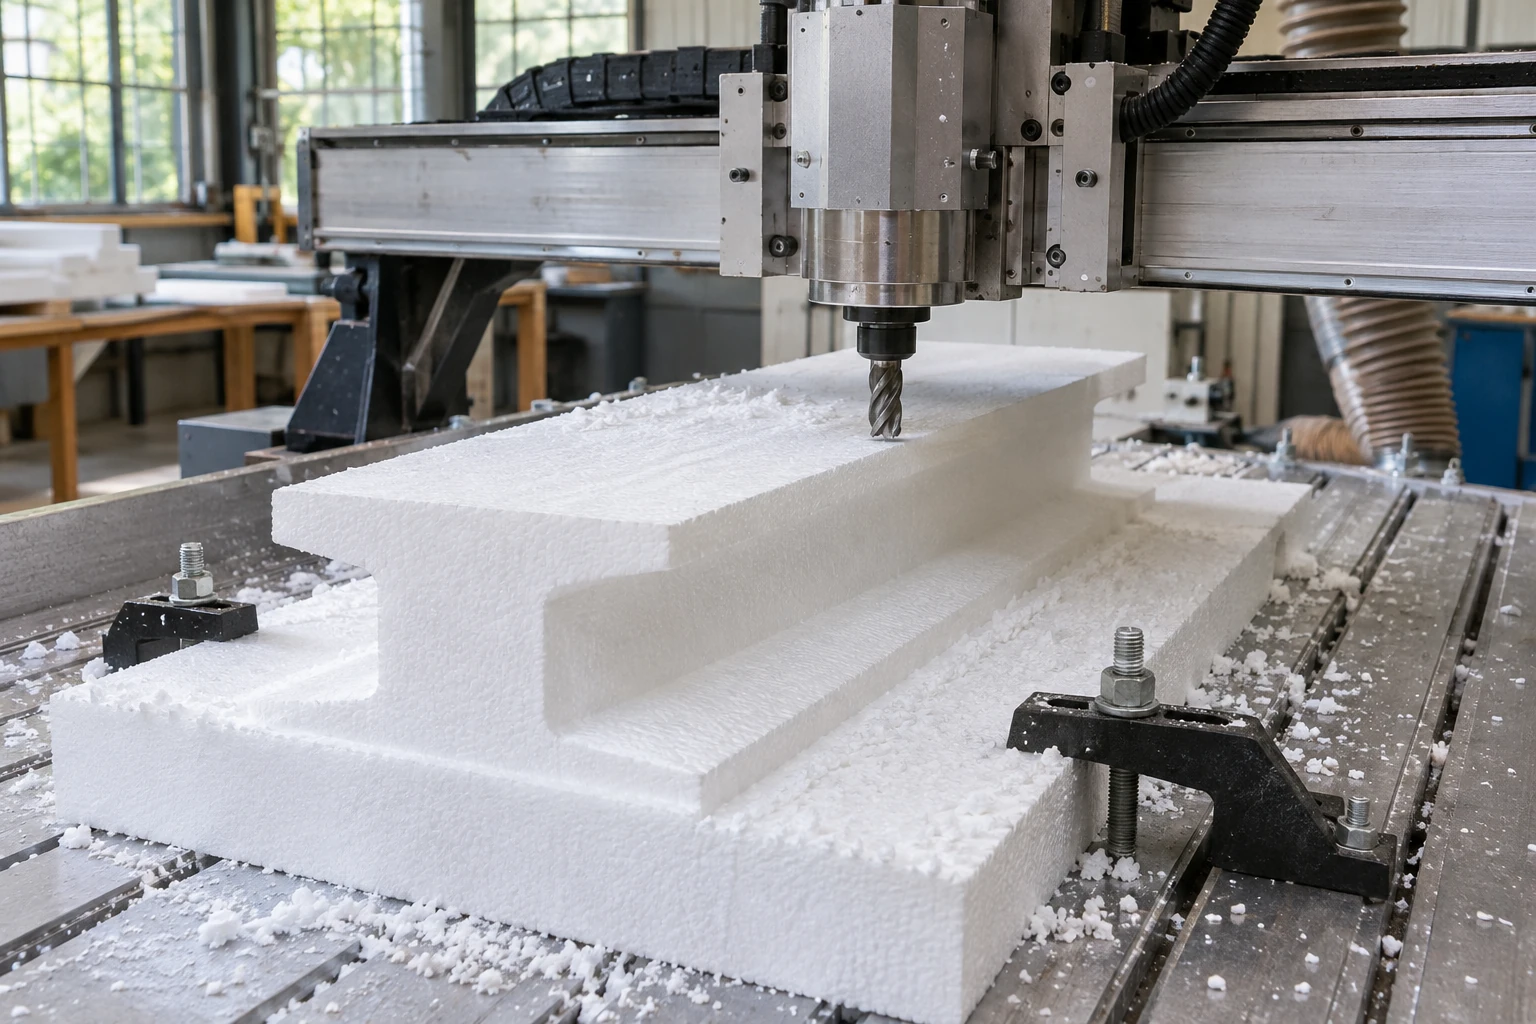
Schaumstoffmodelle für kleine Mengen können ebenfalls spanend entstehen. Nicht jeder Lost-Foam-Auftrag braucht zuerst ein Schäumwerkzeug. Der Vorteil direkten Drucks liegt in komplexen Sandteilen und digitalen Änderungen, nicht in einer pauschal unterstellten Werkzeugausgabe der anderen Route.
Lost Foam hat eigene Stärken für komplexe Wiederholteile
Komplexität entsteht durch das Schaumstoffmodell und seinen Zusammenbau. Ist dieser Ablauf festgelegt, reproduziert die Gießerei gleiche Modelle mit bewährtem Beschichten, Einbetten und Gießen. Komplexe Form allein verlangt keinen Wechsel zum Sanddruck; eine eingespielte Lost-Foam-Linie kann sie bereits liefern.
Die bei SFSA veröffentlichte Studie zum GM-Zylinderblock zeigt komplexe Innenkanäle durch Schaumstoffmodelle. Entscheidend ist der gesamte Ablauf: Die Modellmontage hält die Geometrie, Beschichtung und Sand stützen und ermöglichen Gasaustritt, während Metall den Schaum ersetzt.
Bei stabil ausgelieferten Produkten ist die Nutzung dieses Wissens direkter als ein kompletter Linienwechsel nur wegen neuer Technik. Druckkapazität ergänzt vor allem schwierige Modellaufgaben oder deutlich häufigere Änderungen.
Der Füllmechanismus erklärt unterschiedliche Prozessschwerpunkte
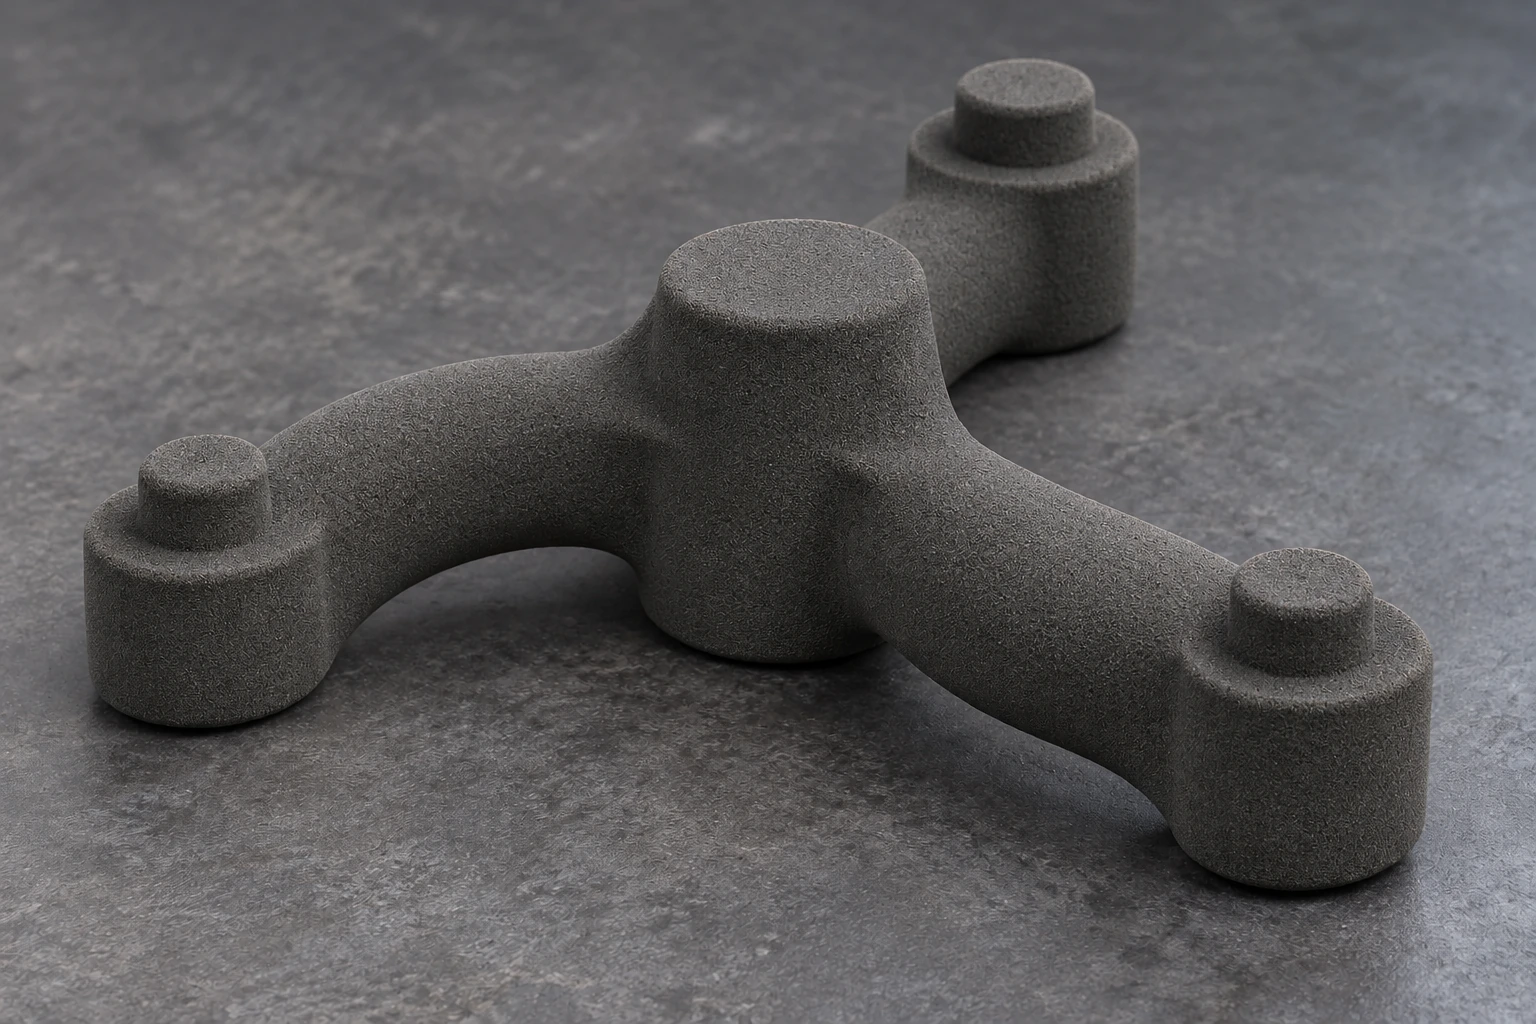
Beim Lost-Foam-Gießen wirken Metallfront und Schaumzersetzung zusammen. Modellgleichmäßigkeit, Beschichtung und Abfuhrbedingungen beeinflussen deshalb die Füllung. Auf das richtige Schaummodell folgen weiterhin stabiles Beschichten, Trocknen und Einbetten.
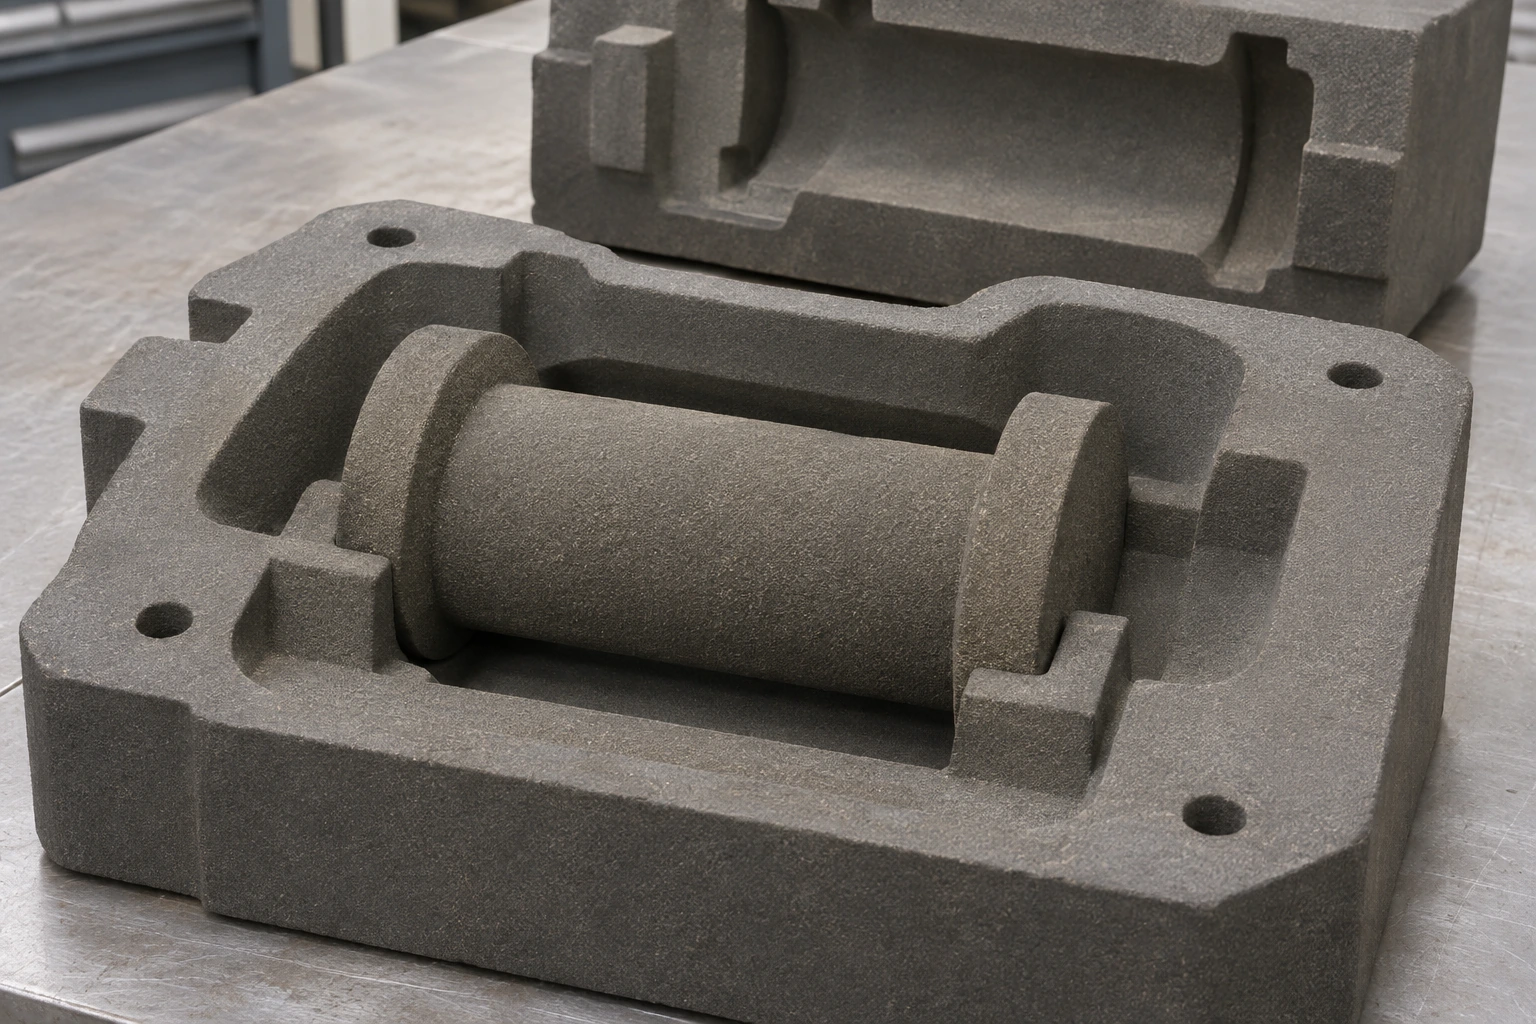
Beim gedruckten Sandwerkzeug ist die Kavität vor dem Gießen vorhanden. Kernfestigkeit, Sauberkeit, Positionierung und Formmontage rücken in den Vordergrund. Komplexe Kanäle brauchen intakte Kerne und Reinigungszugang. Beide Wege lösen ihre jeweiligen Prozessaufgaben; das Aussehen eines Modells belegt keine endgültige Gussqualität.
| Produktionsaufgabe | Empfohlene Route | Hauptgrund |
|---|---|---|
| Neuproduktversuche und mehrere Konstruktionen | Sand-3D-Druck | Änderungen in Sanddaten bündeln, Werkzeugvorbereitung reduzieren |
| Schwer im Kernkasten herstellbare komplexe Kerne | Sand-3D-Druck | Kerngeometrie direkt aufbauen |
| Stabiles Produkt, etablierte Schaum- und Gießlinie | Lost Foam weiter nutzen | Wiederholmodelle und Linienerfahrung einsetzen |
| Kleine Menge, leicht bearbeitbare Schaumgeometrie | Gefrästes Schaummodell beibehalten | Kein spezielles Formwerkzeug für einen kurzen Lauf |
Neue Anlagen für neue Fertigungsprobleme einsetzen
Die meisten Projekte können Entwicklungsänderungen dem Druck und stabile Wiederholungen bewährten Verfahren zuweisen. Die sinnvolle Ausnahme bleibt eine kleine Serie mit einfach gefrästem Schaum. Die Übersicht der Metallgießverfahren ordnet beide Methoden ein.
Der Sand-3D-Drucker Cprint 3D SJ-1200 erweitert die digitale Fertigung komplexer Formen und Kerne. Besprechen Sie aktuelle Entwicklungsbauteile und schwierige Kerne mit dem Cprint-3D-Team, damit die Anlage dort arbeitet, wo Geometrie und Änderungen den größten Aufwand erzeugen.