
Das Verfahren passend zur Produktphase wählen
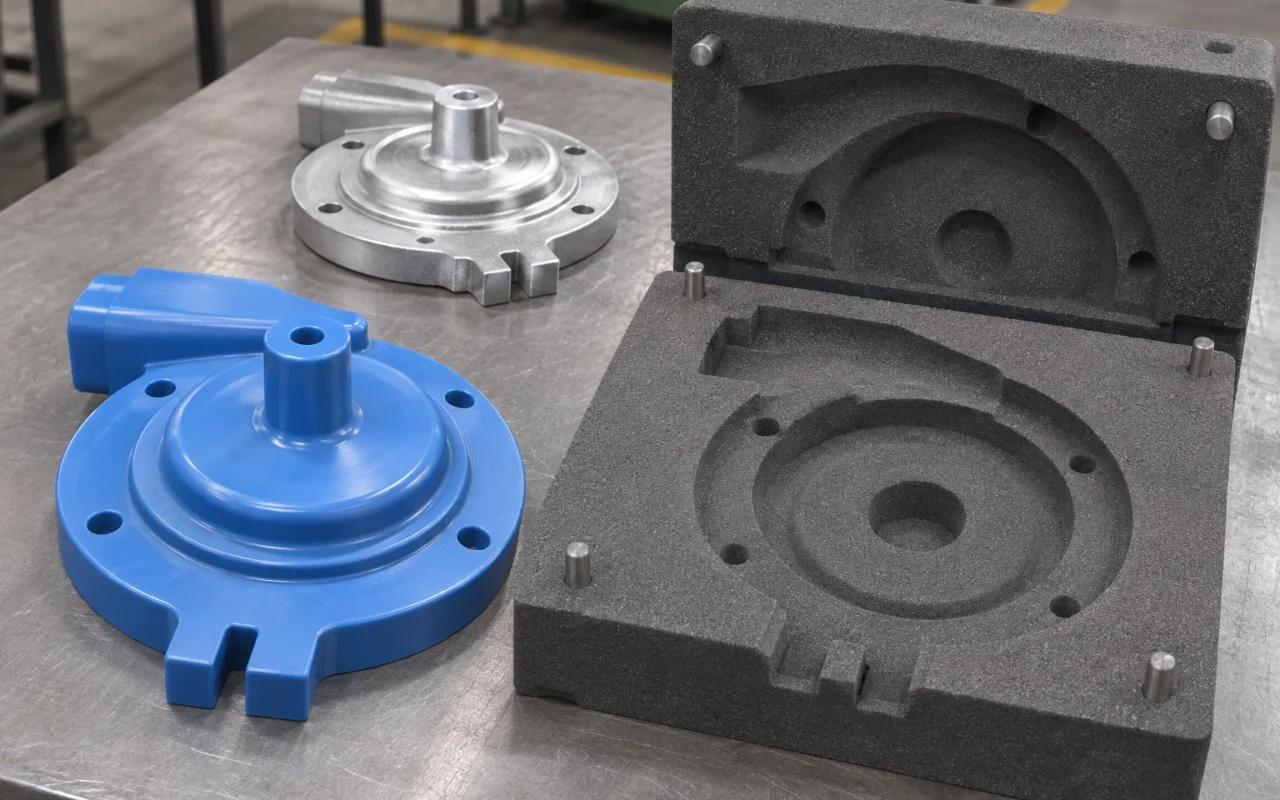
Für Prototypen, häufige Änderungen und komplexe Kerne hat der direkte Druck von Sandformen und -kernen Vorrang. Bei stabilen Konstruktionen mit wiederholtem Abformen ist ein wiederverwendbares gedrucktes Modell sinnvoller. Die erste Route spart das physische Modell, die zweite digitalisiert den Werkzeugbau und nutzt die bestehende Formanlage weiter.
Ein Gießereimodell wird nach dem Abformen aus dem Sand gezogen. Direkt gedruckte Sandformen und -kerne gehen dagegen in die Formmontage und Gießvorbereitung. Beide nutzen 3D-Druck, erfüllen aber unterschiedliche Aufgaben im Gießprozess.
Ein Modell einmal herstellen oder jede Form neu drucken: zwei Kostenstrukturen
Ein gedrucktes Modell wird zunächst hergestellt und an den Arbeitsflächen nachbearbeitet, dann wiederholt abgeformt. Für jeden Guss entsteht eine neue Sandform, das Modell bleibt erhalten. Wiederholaufträge verteilen die anfänglichen Werkzeugkosten und nutzen vorhandene Formanlagen und Mitarbeiter weiter.
Direkter Sanddruck ersetzt den vorgeschalteten Modellbau durch auftragsbezogene Sandteilfertigung. Jeder Form- und Kernsatz wird gedruckt, ohne vorher ein körperliches Modell für die Kavität herzustellen. Für kleine, eilige Entwicklungsserien mit noch veränderlicher Konstruktion ist das der einfachere Weg.
Die Werkzeuginformationen von 3D Systems für Sandguss beschreiben gedruckte Modelle und Kernkästen mit bearbeiteten Oberflächen. Diese Route verbessert den Werkzeugbau und erhält zugleich bewährte Formkapazitäten.
Komplexe Hohlräume und Änderungen sprechen für direkten Druck
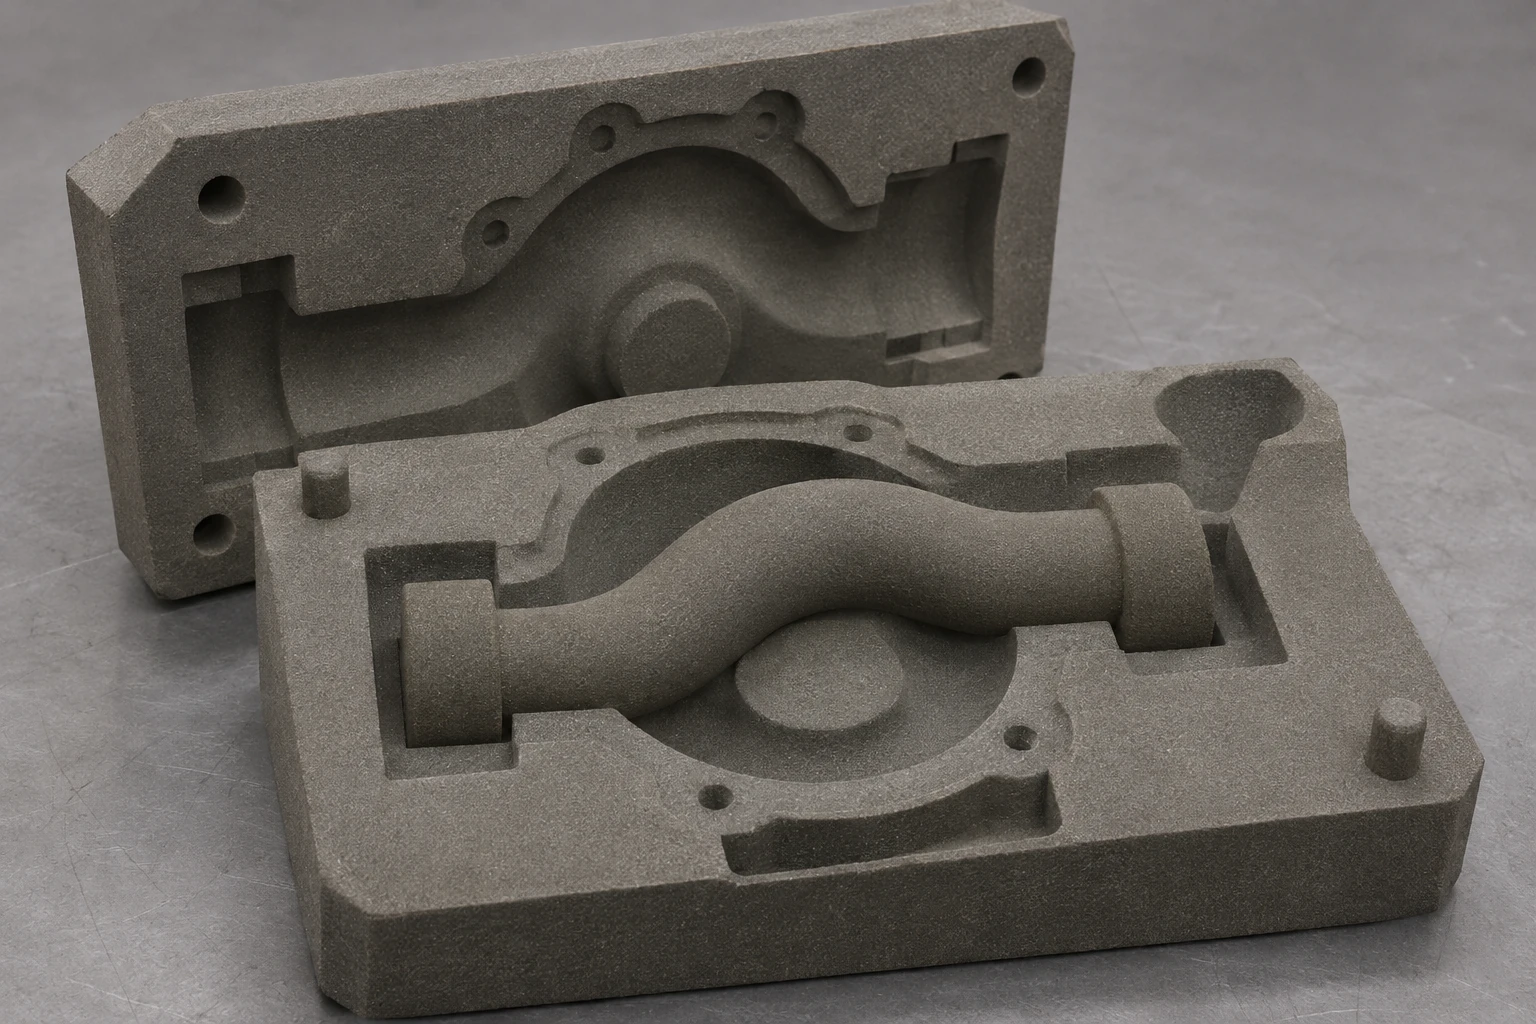
Ein herkömmliches Modell muss aus der Sandform gezogen werden. Teilung und Entformungsrichtung beeinflussen deshalb Hinterschneidungen und lokale Merkmale. Das gedruckte Modell verändert seine Herstellung, beseitigt aber nicht die Entformung. Komplexe Formen können weiterhin Lose, eine andere Teilung oder mehrere Kerne erfordern.
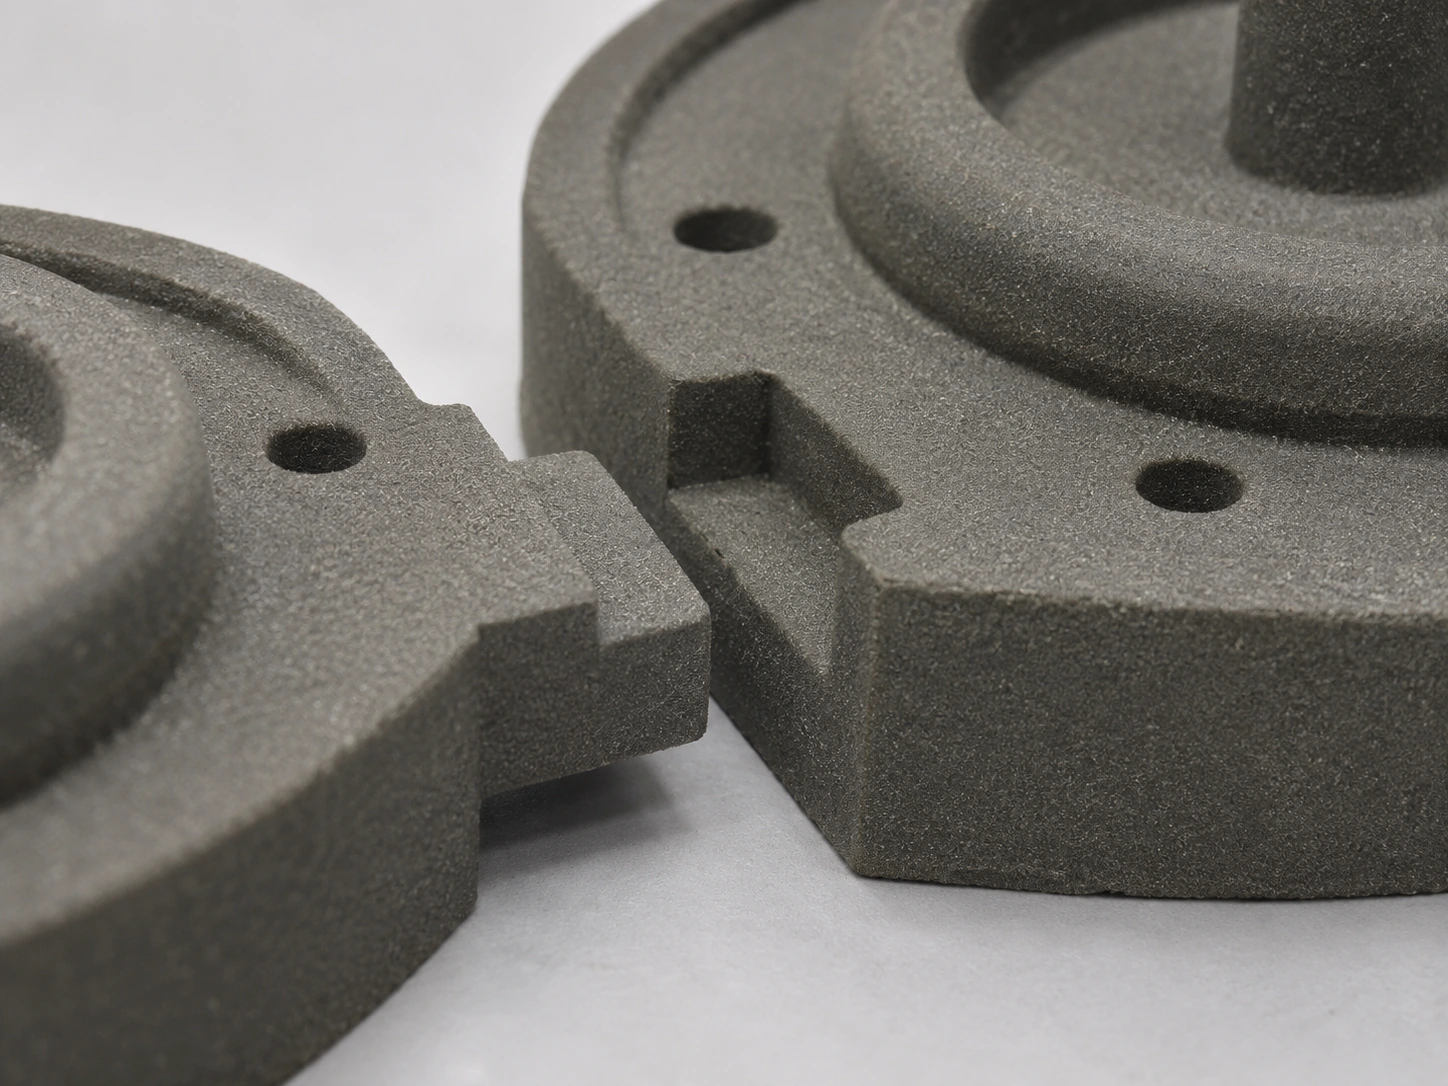
Beim direkten Form- und Kerndruck muss nicht jede Kavität das Herausziehen eines physischen Modells ermöglichen. Gewundene Kanäle, schwer entformbare Kerne und Mehrkernanordnungen lassen sich digital organisieren. Änderungen werden in die Sandteildaten übernommen und im nächsten Bauauftrag umgesetzt, statt wiederholt reale Werkzeuge umzubauen.
Für Pumpeninnenräume, komplexe Wassermäntel und neue Produkte mit wechselnden Anschlüssen ist direkter Sanddruck daher vorrangig. Der Ablauf des Sanddrucks umfasst auch Entsanden, Handhabung und Formmontage; dort wird die geometrische Freiheit praktisch nutzbar.
Stabile Wiederholaufträge profitieren stärker vom wiederverwendbaren Modell
Bei regelmäßiger Außenform, freigegebener Konstruktion und wiederkehrenden Aufträgen nutzt ein gedrucktes Modell mit anschließendem Abformen den Werkzeugvorteil besser. Nach Festlegung von Teilung und Arbeitsflächen läuft die bestehende Formfertigung weiter, statt jede Außenform neu zu drucken.
Im Mittelpunkt steht ein gutes Werkzeug: Teilung festlegen, Entformung ermöglichen, Arbeitsflächen nachbearbeiten und Lagerung sowie Wartung organisieren. Sandformgestaltung, Modelle und Anschnittsysteme erläutert den Zusammenhang mit der Gusskonstruktion.
Die Kosten folgen dieser Arbeitsteilung. Das gedruckte Modell verursacht eine anfängliche Werkzeugausgabe und dient wiederholtem Formen. Direkter Druck verursacht bei jedem Satz Sandteilkosten und bietet dafür modelllose Fertigung und einfachere Änderungen. Kosten und Lieferzeiten des Sanddrucks behandelt den Gesamtaufwand; ein allgemeiner Stückzahlgrenzwert ist zum Verständnis nicht nötig.
| Hauptaufgabe | Bevorzugter Weg | Begründung |
|---|---|---|
| Erste Prototypen und kleine Entwicklungsserien | Sandformen direkt drucken | Sandteile ohne vorgeschalteten Modellbau herstellen |
| Komplexe Kanäle oder schwer entformbare Kerne | Kerne oder Formen direkt drucken | Komplexe Geometrie digital fertigen |
| Stabile Außenform und wiederholte Lieferungen | Modell drucken, dann abformen | Werkzeug und vorhandene Formtechnik wiederverwenden |
| Stabile Außenform mit komplexem Innenkern | Konventionelle Außenform mit gedrucktem Kern | Druck auf den schwierigen Innenraum konzentrieren |
Bei gutem Außenwerkzeug nur den komplexen Kern drucken
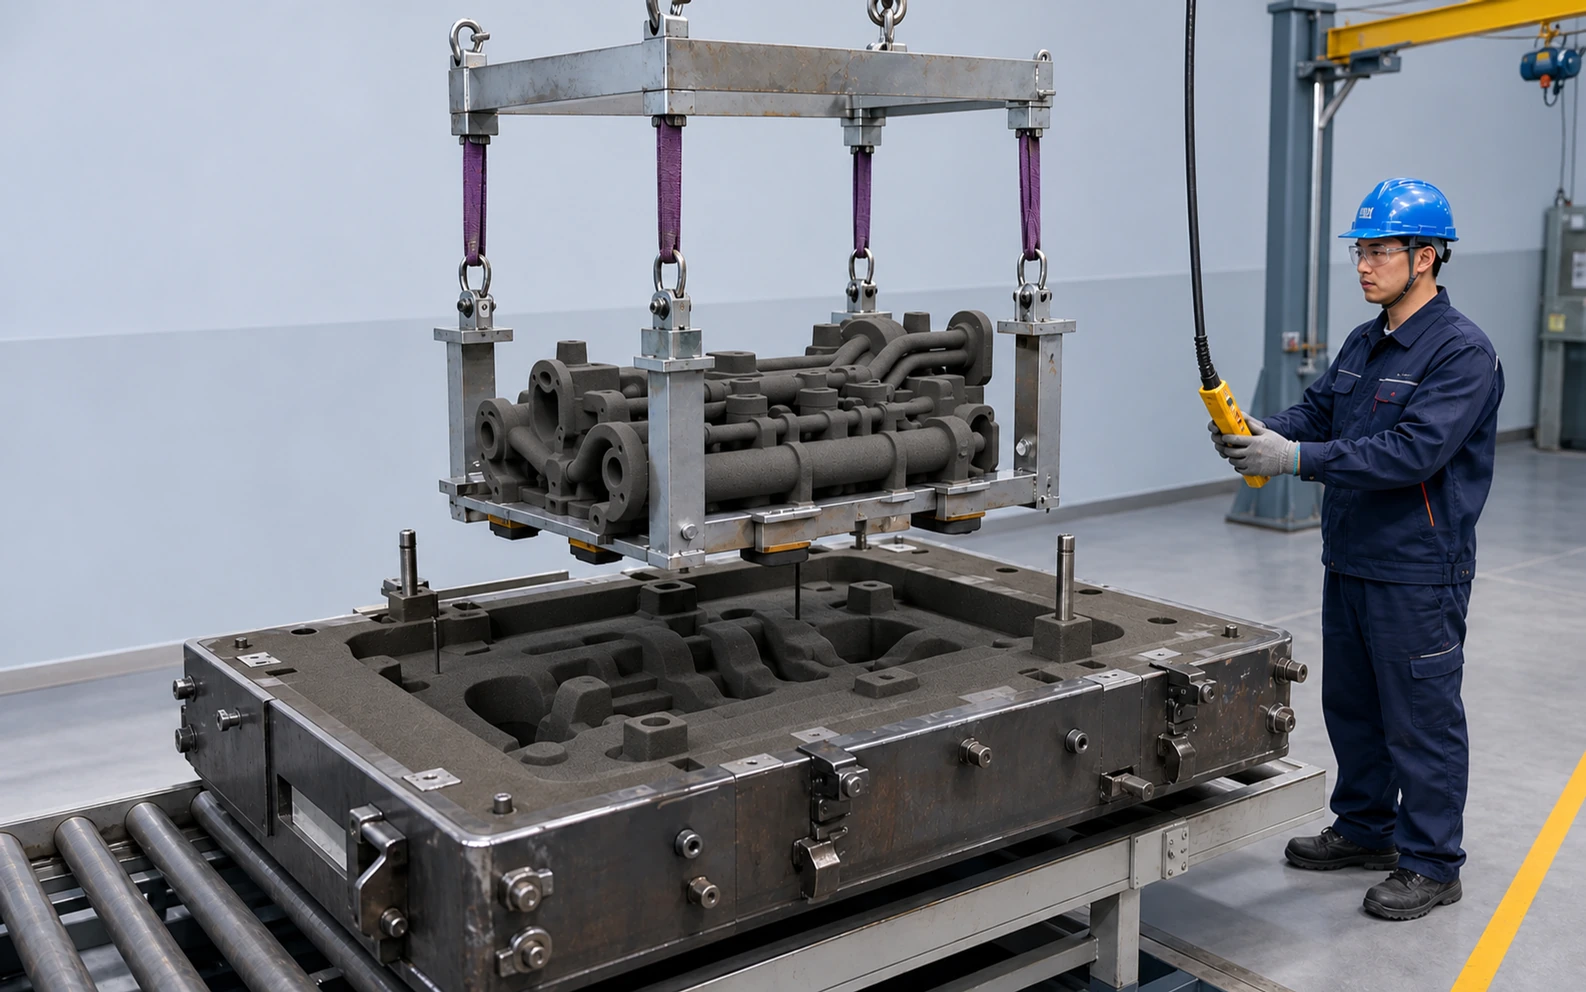
Die wichtige Ausnahme ist eine Gießerei mit brauchbarem Außenmodell, deren neue Schwierigkeit im Inneren liegt. Das Modell bleibt erhalten, die Außenform wird konventionell hergestellt und der komplexe Kern gedruckt. So werden vorhandene Werkzeuge genutzt und aufwendiger Kernbau sowie Kernmontage reduziert.
Ein Gehäuse kann beispielsweise unveränderte Außenkonturen und Montageflächen besitzen, während seine Kanäle optimiert werden. Das Außenmodell bleibt gleich, Änderungen wandern in die Druckdaten des Kerns. Gedruckte Modelle und direkt gedruckte Sandteile können somit zusammenarbeiten.
Festlegen, welchen Produktionsabschnitt der Druck übernehmen soll
Werden innen und außen noch Änderungen vorgenommen, erleichtert ein komplett gedruckter Formsatz gemeinsame Aktualisierungen. Nach Stabilisierung des Produkts und Entstehung dauerhafter Wiederholaufträge lassen sich geeignete Teile auf wiederverwendbare Modelle umstellen. Die Fertigung darf der Produktphase folgen, ohne schon beim Prototyp jedes künftige Los festzulegen.
Cprint 3D SJ-1200 fertigt Gießformen und Kerne direkt für vollständige Formsätze, komplexe Kerne oder gemischte Aufgaben. Mit typischen Gusszeichnungen und Angaben zu vorhandenen Modellen können Sie beim Cprint-3D-Team die Konfiguration besprechen und neue Kapazität auf die zeitaufwendigsten Form- und Kernarbeiten ausrichten.