
製品の段階に合わせて造型方法を選ぶ
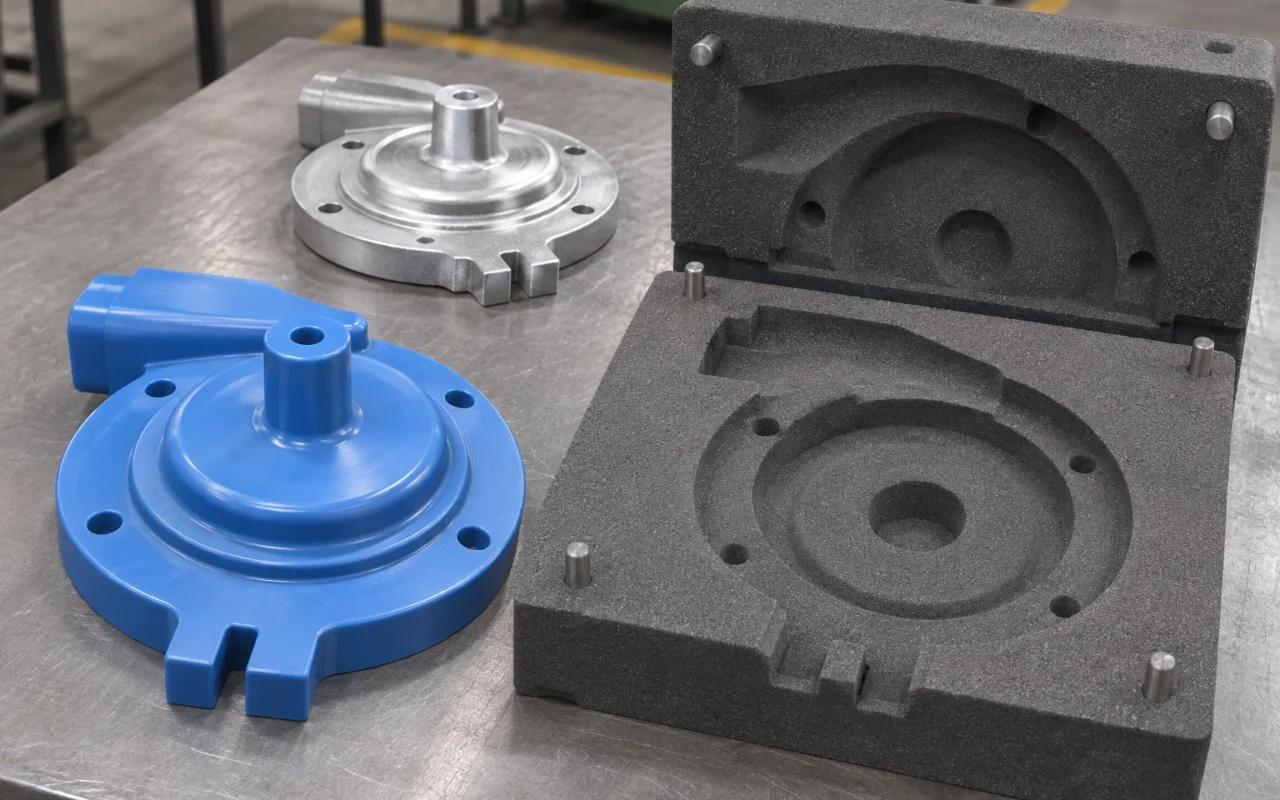
試作、頻繁な設計変更、複雑な中子には、砂型・砂中子の直接プリントを優先します。形状が安定し、繰り返し造型する注文には、再利用できる模型のプリントが適しています。前者は実体模型の工程を省き、後者は模型製作をデジタル化して既存の造型ラインを活用します。
ここでいう模型は、砂型を作った後に引き抜く造型用の道具です。直接プリントした砂型や中子は、型合わせと注湯準備へ進みます。どちらも3Dプリントを使いますが、鋳造工程の位置が異なります。
模型を一度作る方法と、砂型を毎回作る方法は費用構造が違う
模型をプリントして作業面を仕上げれば、同じ模型で何度も造型できます。鋳造ごとに新しい砂型を使い、模型は残ります。安定したリピート注文では、初期の模型費を分散し、既存設備と人員を引き続き使えます。
砂型の直接プリントは、先に模型を作る代わりに、必要な砂製品を注文ごとに製作します。砂型と中子の各セットを出力しますが、型空洞を得るための実体模型は不要です。少量、短納期、設計未確定の開発には工程が簡潔です。
3D Systemsの砂型鋳造用ツーリング資料は、プリント模型や中子型と作業面の仕上げを紹介しています。これは模型製作を改善し、確立した造型能力を残す方法です。
複雑な内部形状と設計変更は直接プリントが得意
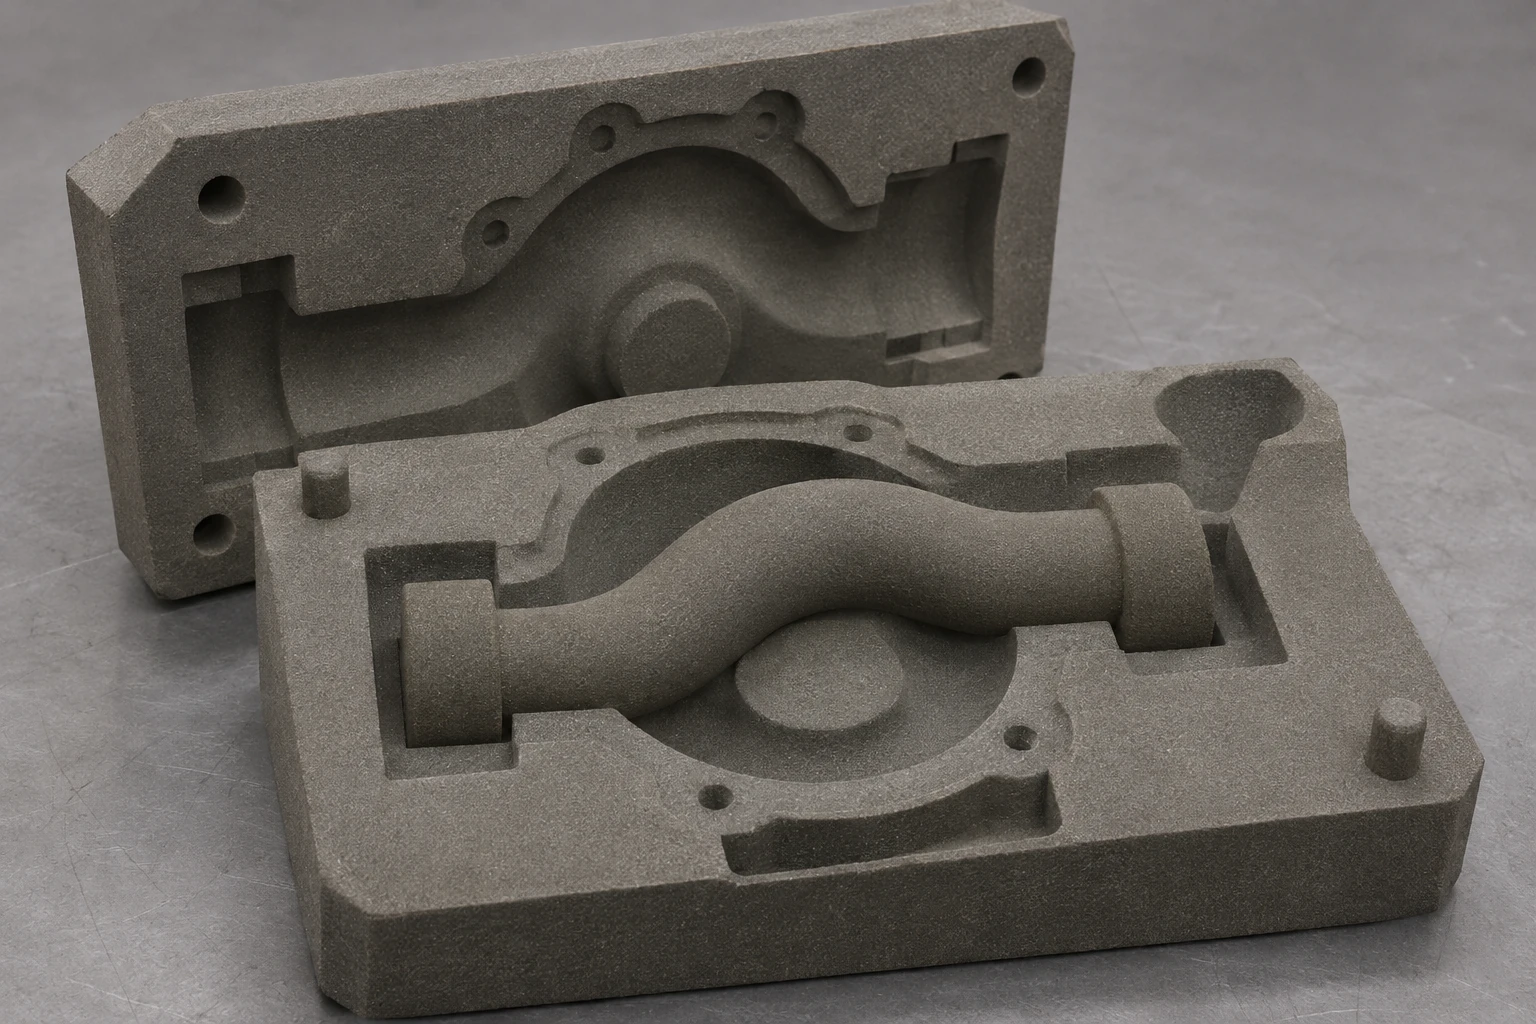
従来の模型は砂型から引き抜く必要があります。したがって、型割りと抜き方向がアンダーカットや局部形状を制約します。模型をプリントしても、作り方が変わるだけで引き抜きは必要です。複雑な形では置き中子や可動部分、型割りの変更、複数の中子が必要になる場合があります。
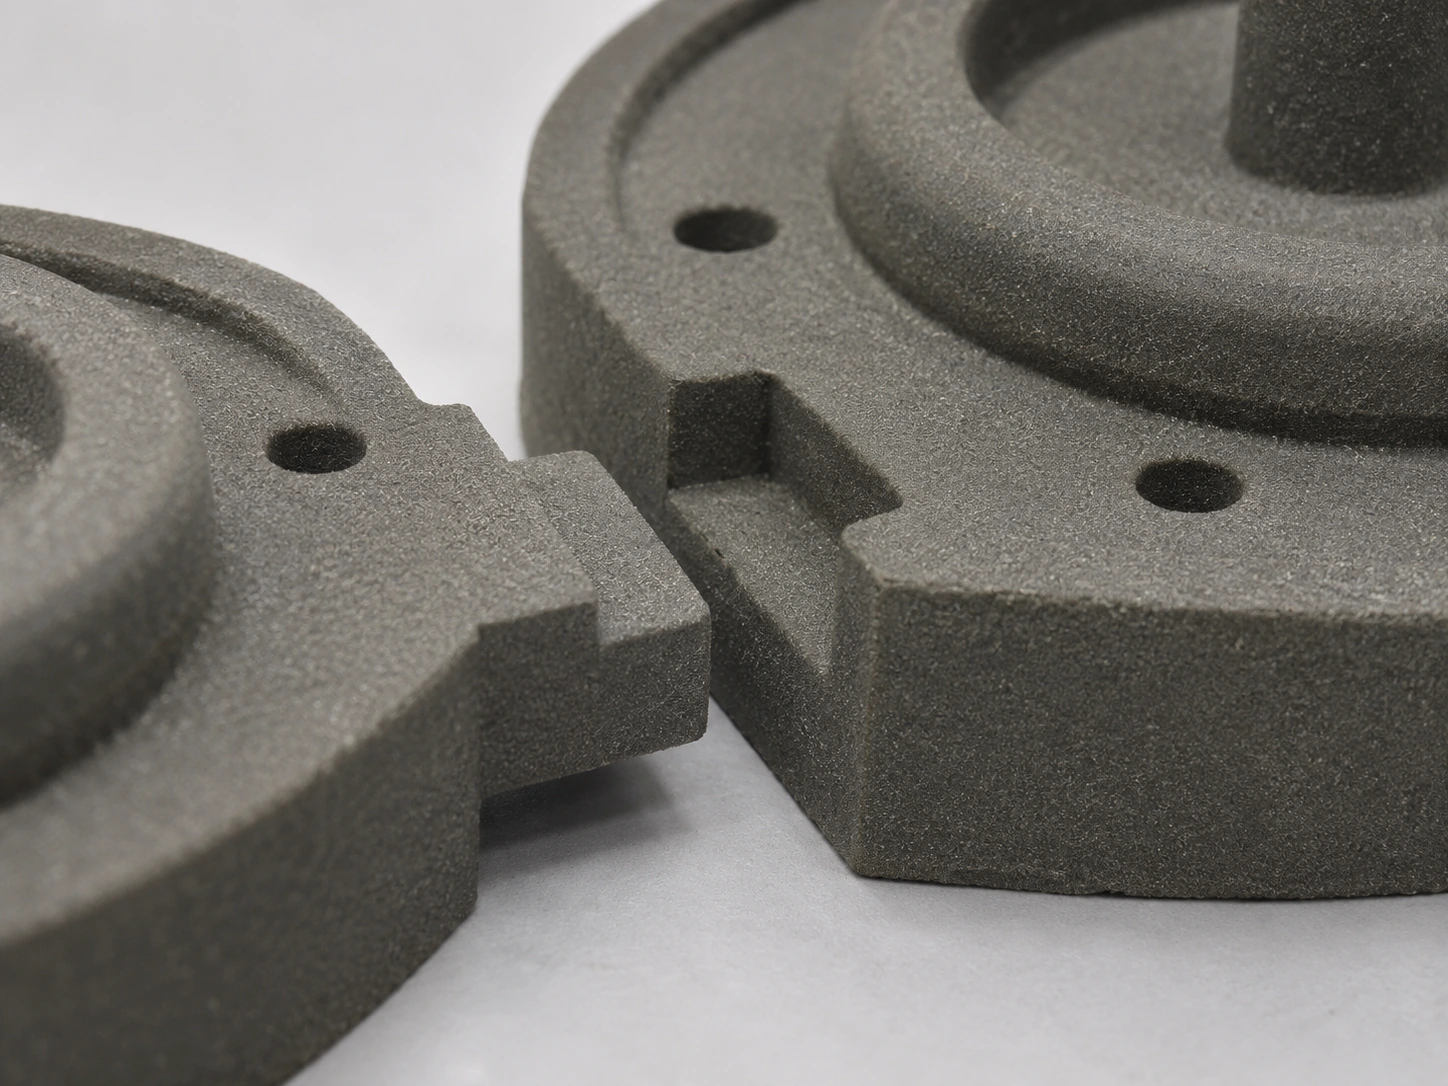
直接プリントなら、すべての型空洞を一つの実体模型の抜き条件に合わせる必要はありません。曲がった流路、抜きにくい中子、複数中子の組み合わせをデジタルデータで構成できます。設計変更は砂製品のデータへ反映し、次の出力に進めるため、模型を繰り返し改造する仕事を減らせます。
ポンプ内部、複雑なウォータージャケット、接続部を変更中の新製品では、直接プリントを優先します。砂型プリントの作業工程には砂除去、搬送、型合わせも含まれ、そこで形状の自由度が実際の製造につながります。
安定したリピート注文では模型の再利用が効く
外形が規則的で設計が確定し、繰り返し納品するなら、模型をプリントして造型する方が再利用の利点を生かせます。型割りと表面を決めれば、毎回外型全体を出力せず、従来の造型工程を続けられます。
重要なのは良い道具に仕上げることです。型割りと抜きを決め、作業面を整え、保管と保守を行います。砂型設計の型割り・模型・湯道と押湯では、鋳造設計とのつながりを説明しています。
費用もこの役割分担で考えられます。プリント模型は初期投資を負担して繰り返し使い、直接プリントはセットごとの砂製品製作費と引き換えに模型不要と変更のしやすさを得ます。砂型プリントの費用と納期で全体を確認でき、すべての部品に共通する個数の境界を先に決める必要はありません。
| 主な仕事 | 優先する方法 | 理由 |
|---|---|---|
| 最初の試作、少量開発 | 砂型を直接プリント | 先行する模型製作を省く |
| 複雑流路、抜きにくい中子 | 中子または砂型を直接プリント | 複雑形状をデジタル製作へ移す |
| 外形が安定し繰り返し納品 | 模型をプリントして造型 | 道具と既存の造型能力を再利用 |
| 外形は安定し内部中子が複雑 | 従来外型とプリント中子 | 難しい内部にプリントを集中 |
良い外型模型があるなら、複雑な中子だけをプリントする
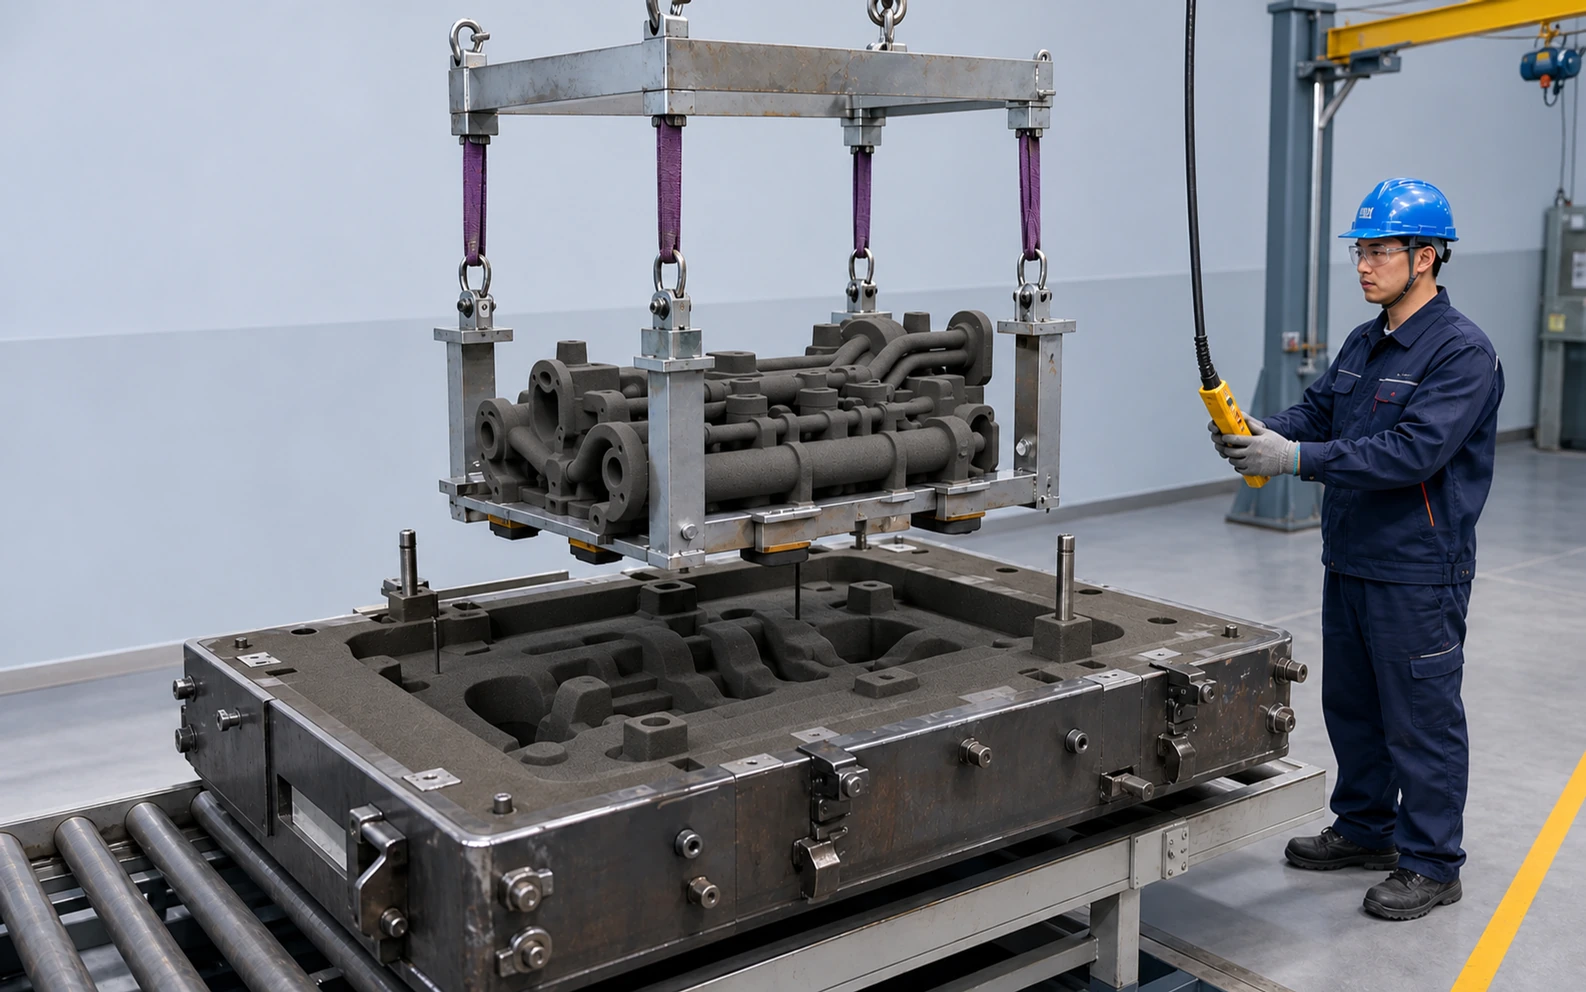
主な例外は、工場に使える外型模型があり、新たな課題が内部に集中している場合です。外型模型を残して従来方法で外側を造型し、複雑な中子だけを出力します。既存工具を生かし、中子製作と組み立ての難しい作業を減らせます。
例えば、取り付け面と外形は変えず、内部流路を最適化するハウジングです。外型模型を固定し、変更をプリント中子のデータへ移せます。模型プリントと砂型直接プリントは、同じ製造ルートの中でも併用できます。
プリントに担当させる工程を決める
内外の構造を開発中なら、砂型一式の直接プリントで更新をそろえやすくなります。製品が安定して継続注文が生まれたら、適した部分を再利用模型へ移せます。試作段階で将来すべての注文を一つの方法に固定せず、製品段階に合わせて変えられます。
Cprint 3D SJ-1200は、砂型一式、複雑中子、混合生産向けに鋳造用砂型と中子を直接製作します。代表的な鋳物図面と既存模型の情報を持ってCprint 3Dチームへご相談いただき、時間のかかる造型・中子工程に新しい能力を向けられます。