
Escolher a rota conforme a fase do produto
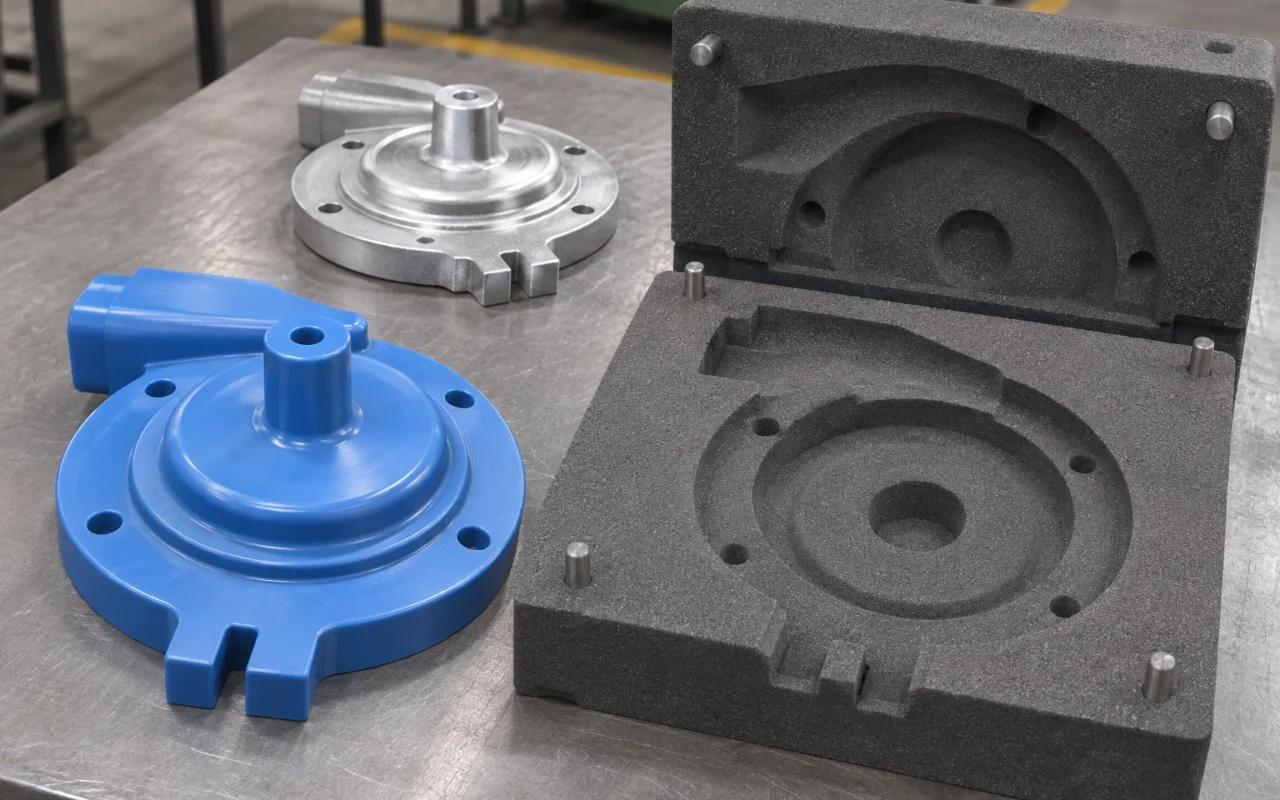
Para protótipos, revisões frequentes e machos complexos, priorize imprimir diretamente moldes e machos de areia. Para desenhos estáveis que exigem moldagem repetida, priorize um modelo impresso reutilizável. A primeira rota elimina o modelo físico; a segunda digitaliza o ferramental e mantém a linha de moldagem existente.
O modelo é uma ferramenta retirada após a moldagem. O molde ou macho impresso segue para montagem e preparação da vazada. Ambos usam impressão 3D, mas em pontos diferentes da produção.
Fazer um modelo uma vez ou um molde a cada peça tem custos diferentes
Primeiro, o modelo impresso é fabricado e recebe acabamento nas superfícies de trabalho. Depois, ele é reutilizado na moldagem. Cada vazada consome um molde novo, enquanto o modelo permanece. Pedidos repetidos distribuem o custo inicial e aproveitam equipamentos e pessoal existentes.
A impressão direta substitui o preparo inicial do modelo pela fabricação de peças de areia conforme a tarefa. Cada conjunto de moldes e machos é impresso, sem precisar antes de um modelo físico para formar a cavidade. É uma rota mais simples para pequenas séries urgentes de desenvolvimento ainda sujeitas a alterações.
As informações da 3D Systems sobre ferramental para fundição em areia descrevem modelos e caixas de macho impressos com superfícies acabadas. Essa rota melhora a fabricação do ferramental e preserva a capacidade de moldagem consolidada.
Cavidades complexas e revisões favorecem a impressão direta
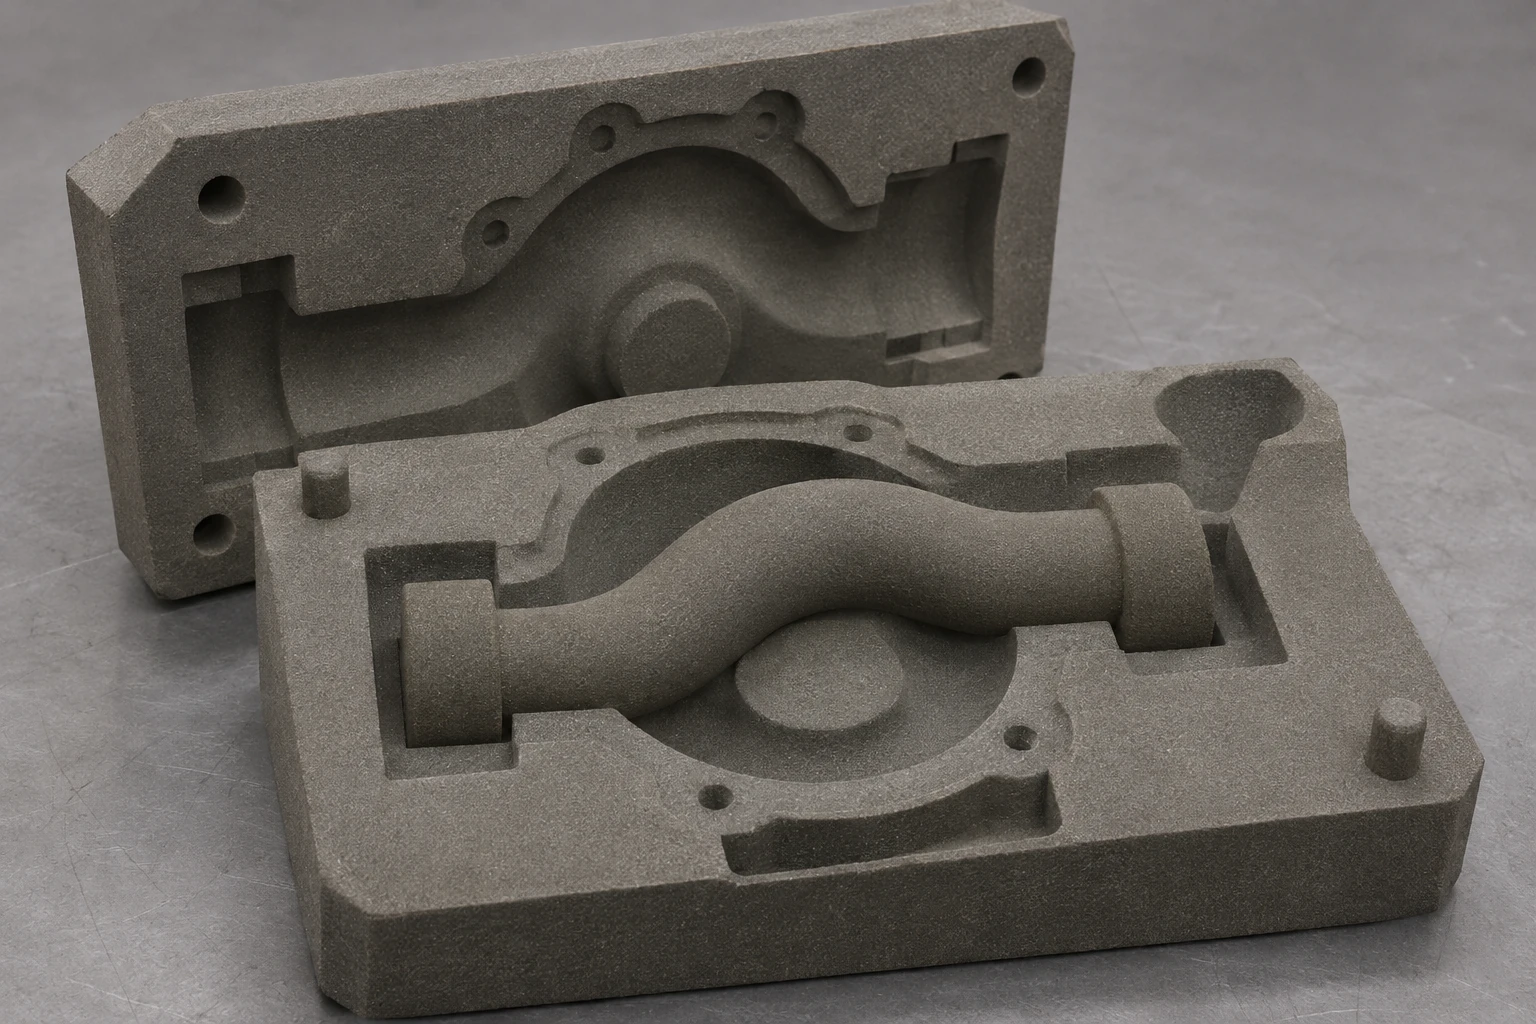
O modelo convencional deve sair da areia. A partição e a direção de extração condicionam contrassaídas e detalhes locais. Imprimi-lo muda a fabricação da ferramenta, mas não elimina sua retirada. Formas complexas ainda podem exigir partes soltas, outra divisão ou vários machos.
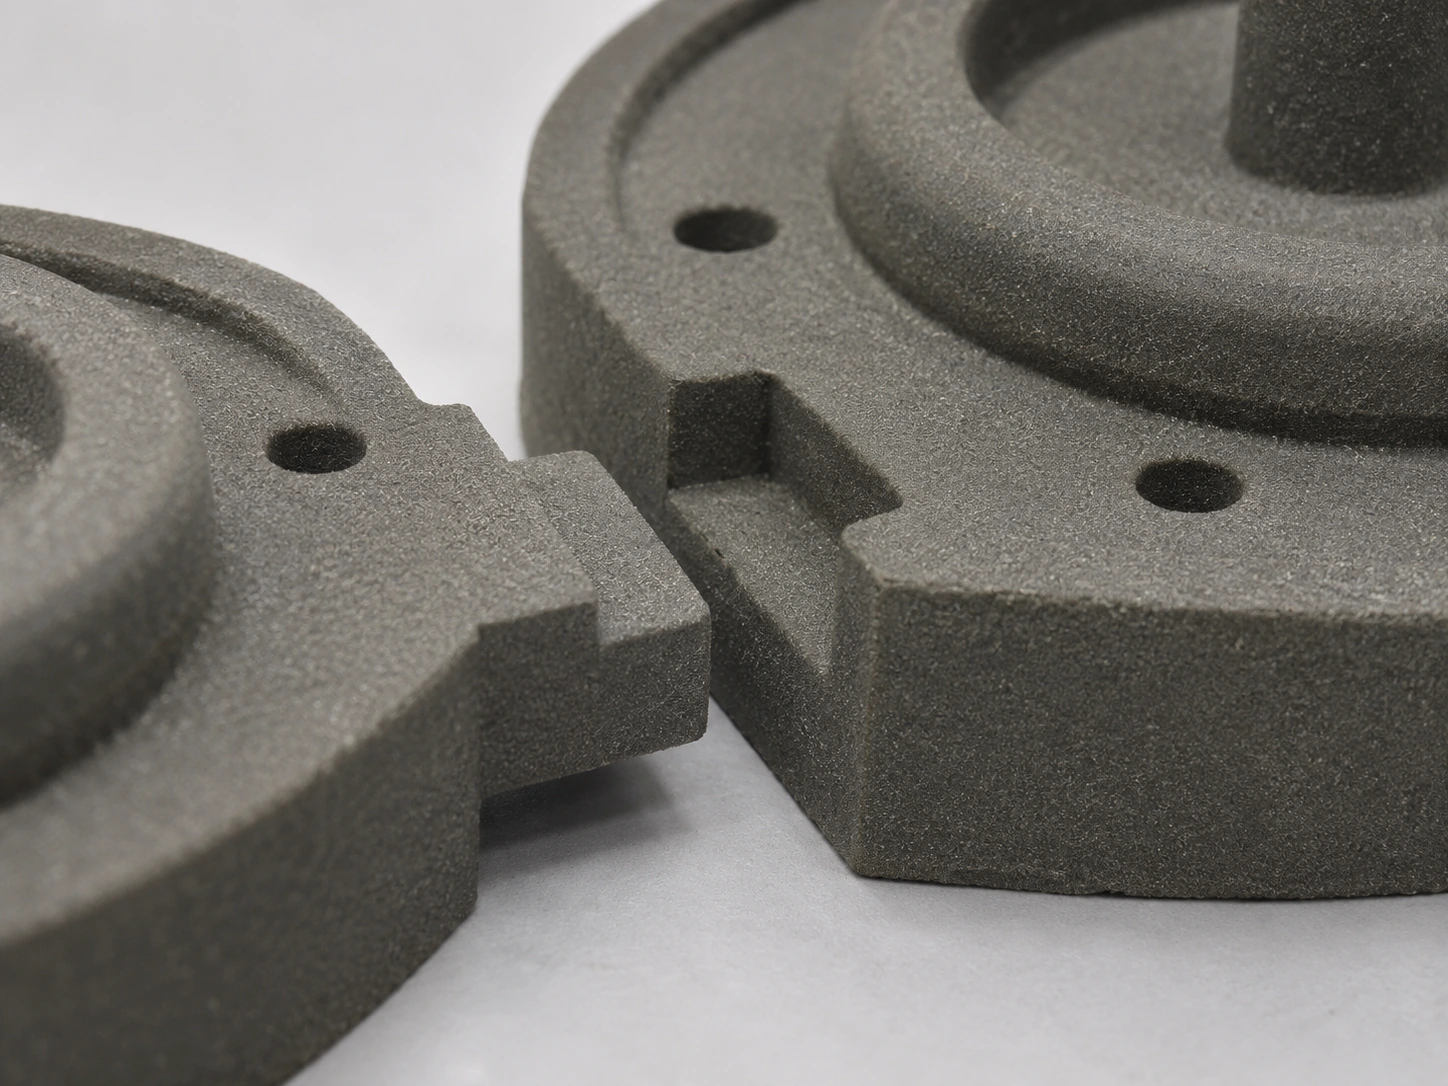
Ao imprimir moldes e machos diretamente, não é necessário adaptar cada cavidade à extração de um modelo físico. Canais curvos, machos difíceis de desmoldar e conjuntos de machos são organizados digitalmente. Revisões atualizam os dados das peças de areia para o próximo trabalho, reduzindo mudanças repetidas no ferramental.
Para interiores de bombas, camisas de água complexas e produtos com interfaces variáveis, priorize a impressão direta. O fluxo de impressão em areia inclui limpeza, manuseio e montagem, onde essa liberdade geométrica se torna produção utilizável.
Pedidos repetitivos estáveis aproveitam melhor modelos reutilizáveis
Se a forma externa é regular, o projeto está congelado e as entregas se repetem, imprimir o modelo e depois moldar valoriza a reutilização. Após definir partição e superfícies, o processo existente continua sem imprimir cada molde externo do início.
A prioridade é um bom ferramental: estabelecer a divisão, permitir a retirada, acabar as superfícies e organizar armazenamento e manutenção. O projeto de moldes de areia, modelos e alimentação explica a ligação com o projeto de fundição.
Os custos acompanham essa divisão. O modelo impresso concentra uma despesa inicial aproveitada em moldagens repetidas; a impressão direta paga cada conjunto de areia em troca de dispensar o modelo e facilitar mudanças. Os custos e prazos da impressão em areia detalham o gasto completo, sem estabelecer uma quantidade universal de peças como limite.
| Tarefa principal | Rota preferencial | Motivo |
|---|---|---|
| Primeiros protótipos e pequenas séries de desenvolvimento | Impressão direta do molde | Produzir areia conformada sem modelo inicial |
| Canais complexos ou machos difíceis de extrair | Impressão direta de machos ou moldes | Fabricar digitalmente a geometria complexa |
| Exterior estável e entregas repetidas | Imprimir modelo e moldar | Reutilizar ferramental e capacidade existente |
| Exterior estável com interior complexo | Molde externo convencional e macho impresso | Concentrar a impressão no interior difícil |
Se o modelo externo funciona, imprimir apenas o macho complexo
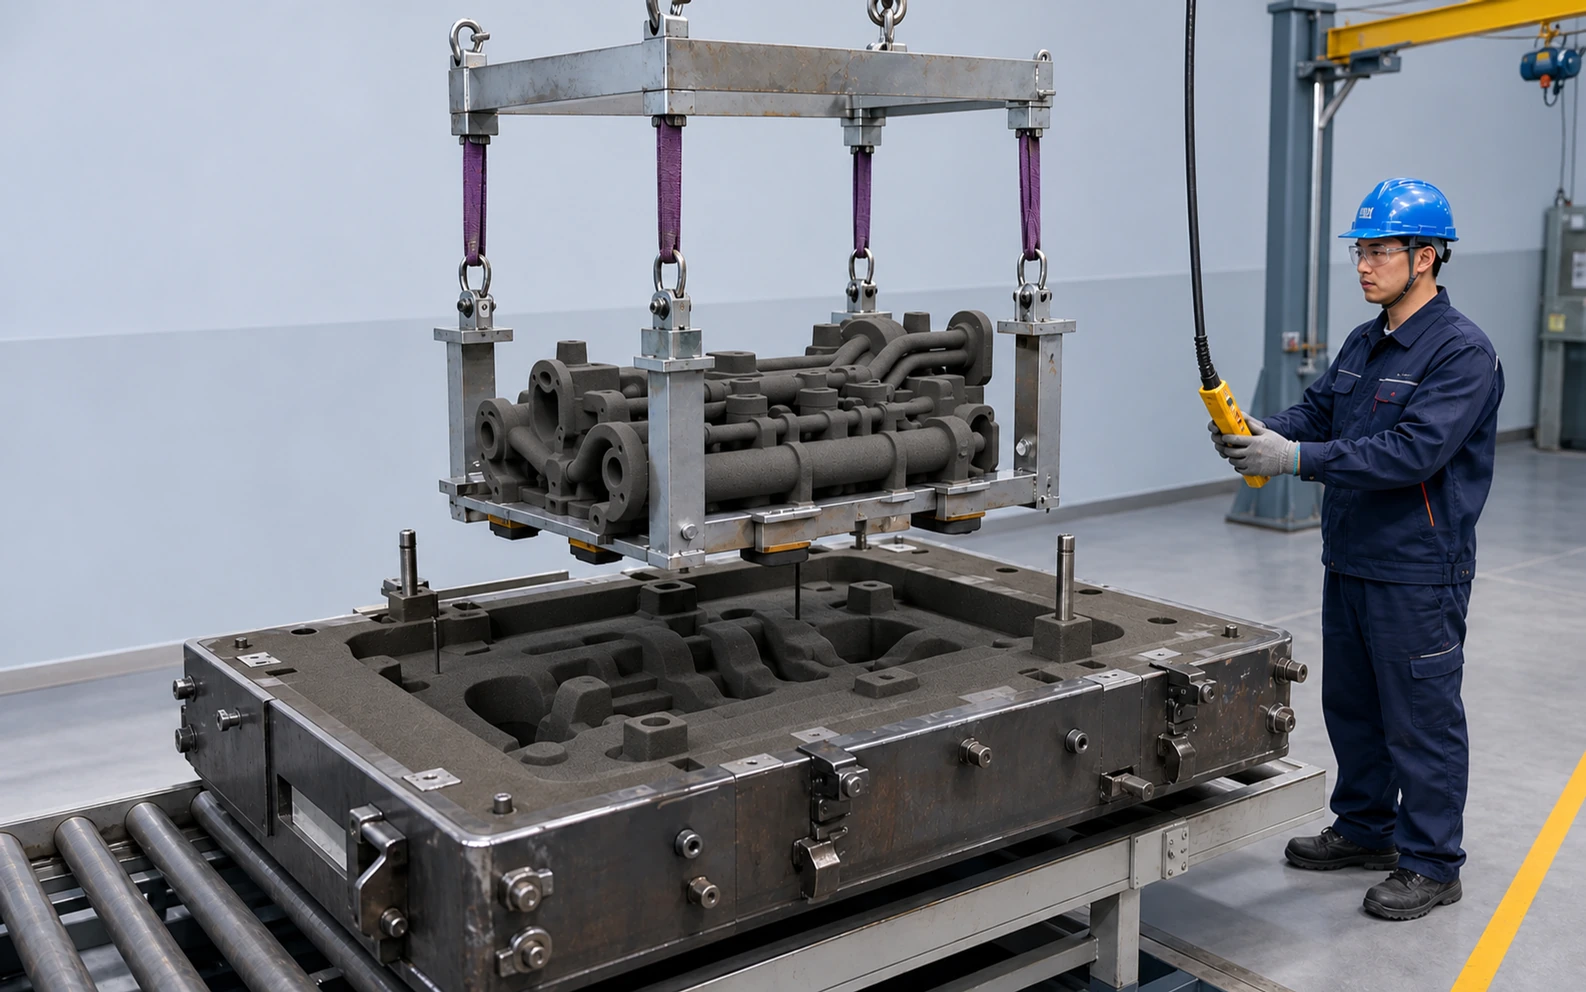
A exceção importante é uma fundição com ferramental externo utilizável cujo novo desafio fica dentro da peça. Preserve o modelo, molde o exterior convencionalmente e imprima o macho. Assim, reutiliza-se o ferramental e reduz-se a fabricação e montagem de machos difíceis.
Por exemplo, uma carcaça pode manter contorno e faces de montagem enquanto seus canais são otimizados. O modelo externo continua fixo e as alterações passam aos dados do macho impresso. As duas rotas podem trabalhar na mesma produção.
Definir qual etapa a impressão deve assumir
Se interior e exterior ainda mudam, imprimir o conjunto completo facilita atualizações coordenadas. Quando o produto estabiliza e surgem pedidos duradouros, as partes adequadas podem usar modelos reutilizáveis. O processo acompanha a fase do produto sem comprometer todos os lotes futuros na prototipagem.
A Cprint 3D SJ-1200 fabrica diretamente moldes e machos para conjuntos completos, interiores complexos e trabalhos mistos. Leve desenhos típicos e informações do ferramental existente à equipe Cprint 3D para configurar uma capacidade voltada às tarefas de moldagem e macharia mais demoradas.