
按产品阶段选择制型路线
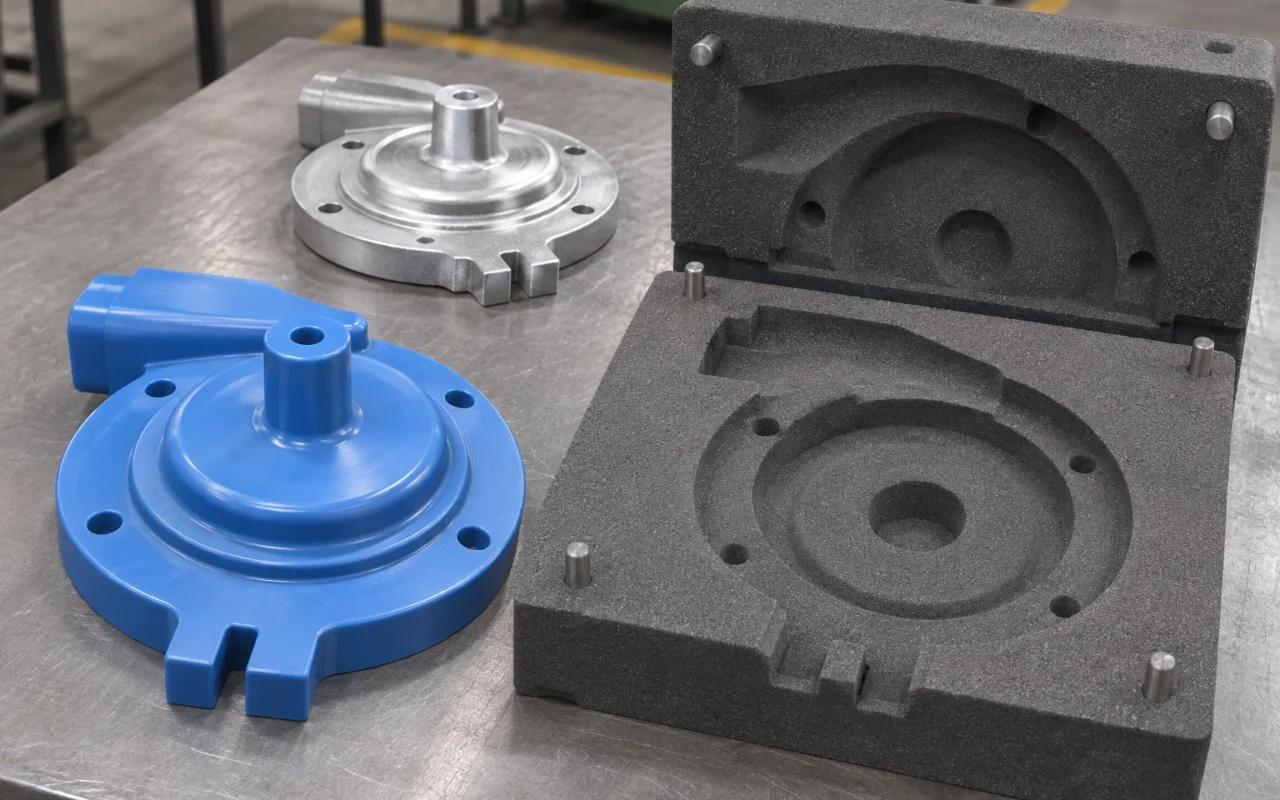
试制件、频繁改版的零件和复杂砂芯,优先直接打印砂型、砂芯;结构稳定、需要反复造型的订单,优先打印可重复使用的模样。区别很直接:前者省去实体模样环节,后者把模样制造数字化,再利用现有造型线生产。
这里的模样是翻砂后要取出的造型工具;直接打印的砂型、砂芯则进入合型和浇注准备。它们位于铸造流程的不同位置,所以“都用了3D打印”并不代表解决同一个问题。
一次做模样,和每次做砂型,成本逻辑不同
打印模样先完成工具制作和表面修整,随后用同一模样反复制型。每次铸造使用新的砂型,模样则继续保留。对于设计稳定的重复订单,前期工具费用可随使用摊开,工厂也能继续利用原有造型设备和人员。
直接打印砂型把一次性的工具准备换成按任务制造砂件。每套砂型、砂芯都需打印,但不必先做一套实体模样,再通过它获得型腔。对数量少、交付急、版本尚未冻结的开发任务,这条路更简洁。
3D Systems的砂型铸造工具资料介绍了打印模样和芯盒,并通过加工表面使其服务于后续造型。这正是数字工具路线的价值:改进工具制作,保留成熟的翻砂能力。
复杂内腔和改版任务,直接打印更有优势
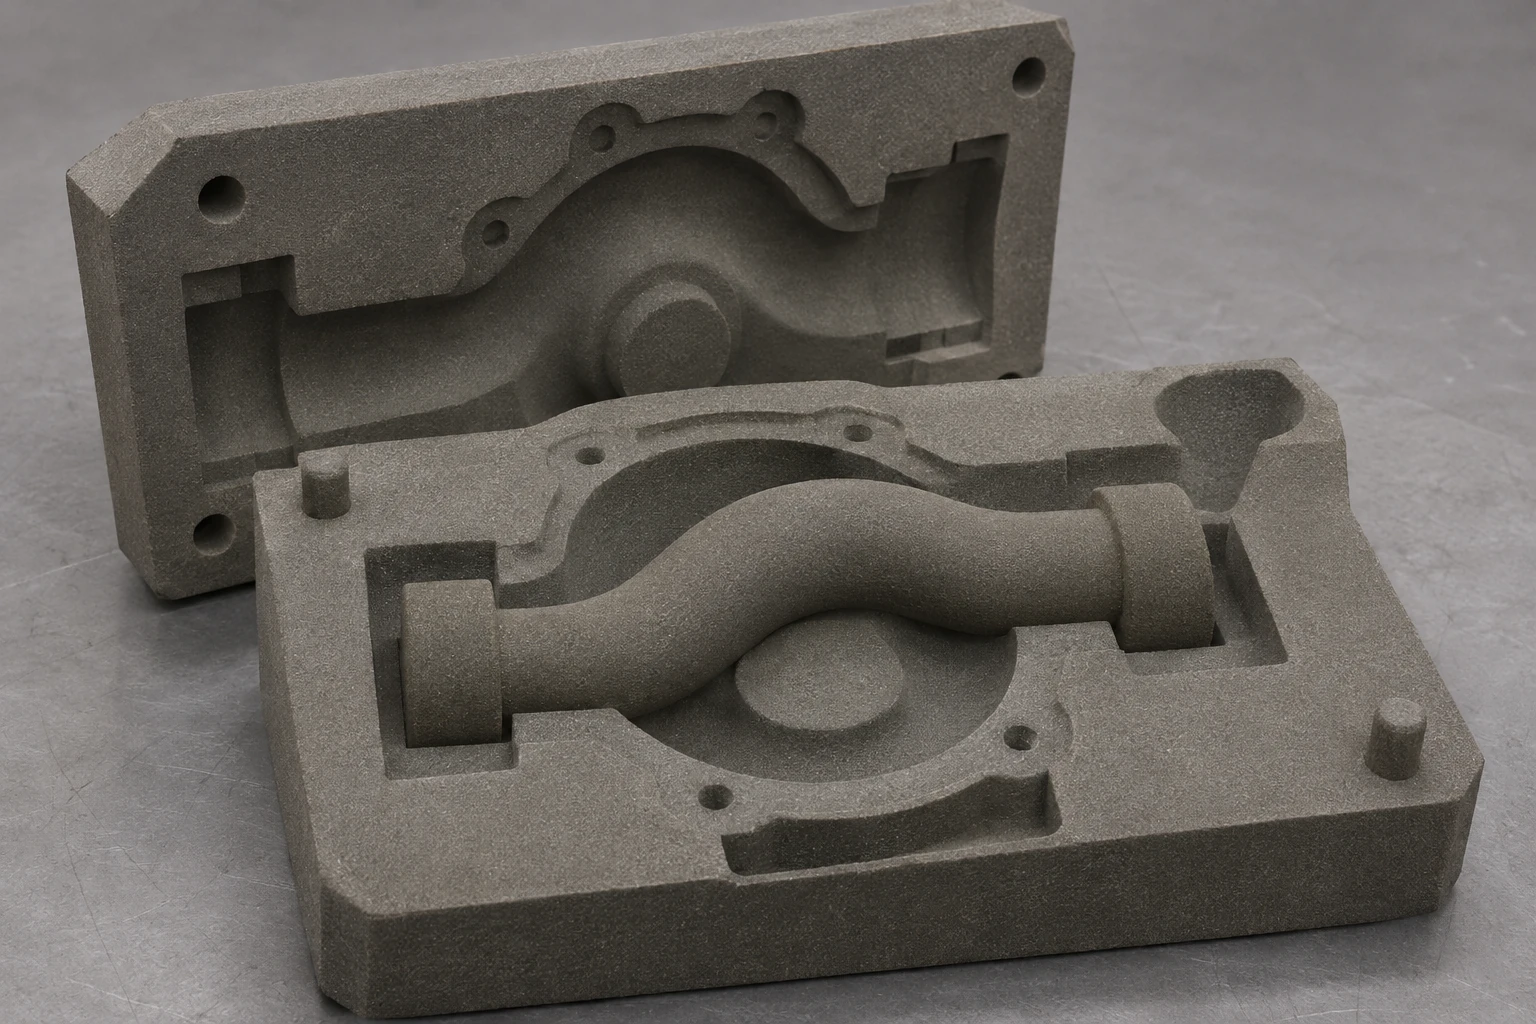
传统模样要从砂型中取出,分型与取模方向会影响倒扣、反向特征和局部结构。把模样改成打印件,能够改变工具的制造方法,却仍要安排它怎样取出。复杂结构常需要活动块、分型调整或多个砂芯配合。
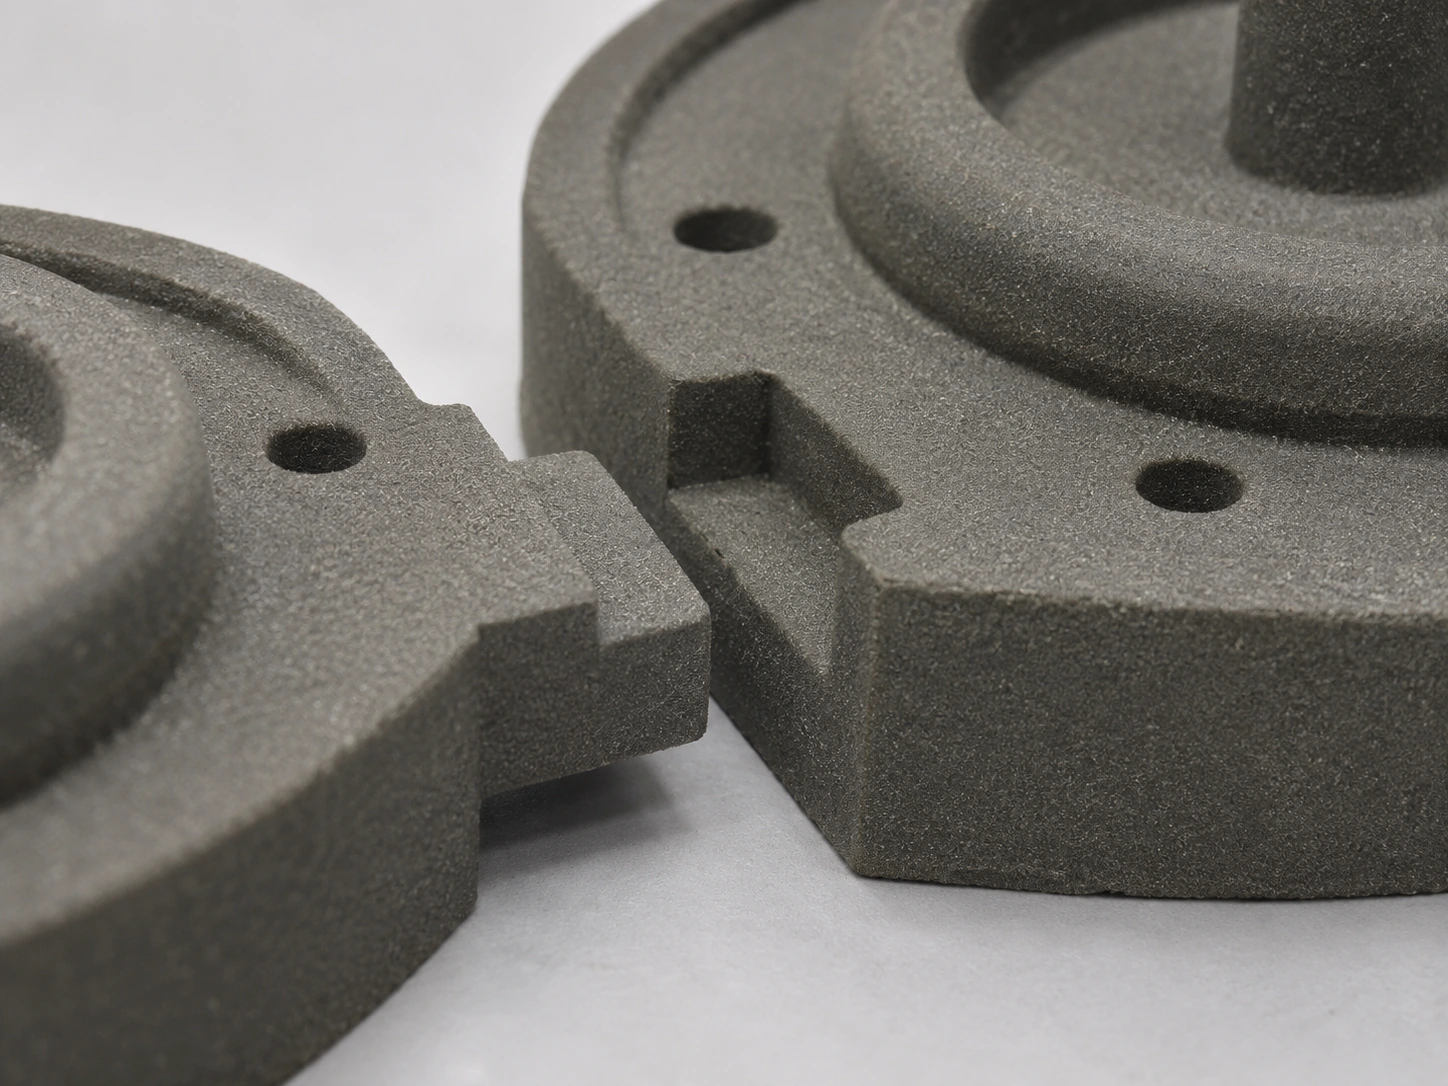
直接打印砂型和砂芯,无需让每处型腔都满足同一实体模样的取出条件。曲折内流道、难以脱模的砂芯和多芯组合,可以直接在数字数据中组织。改版时更新砂件数据,即可进入下一轮制造,减少实体模样反复修改的环节。
因此,面对泵壳内腔、复杂水套或不断调整接口的新产品,应把直接砂型打印放在优先位置。砂型打印的工作流程包含后续清砂、搬运和合型,打印带来的结构自由度也在这些工序中落地。
稳定重复订单,模样的复用价值更突出
零件外形规律、设计已经冻结、订单持续重复时,打印模样后翻砂更容易发挥工具复用的价值。一次确定模样分型和加工表面后,后续围绕既有造型工艺运行,不必每套外型都从打印砂件开始。
这类模样的工作重点是把工具做好:明确分型、留出取模条件,修整工作表面,并安排保管与维护。砂型设计中的分型、模样与浇冒口说明了这些工具与铸造设计的联系。
两条路线的经济差异也由此形成。打印模样承担前期工具投入,重复造型利用它;直接打印承担每套砂件的制造费用,换来免模样和改版便利。有关完整费用,可衔接砂型打印的成本与交期,不必先寻找一个适用于所有零件的固定件数分界。
| 主要任务 | 优先路线 | 选择理由 |
|---|---|---|
| 首轮试制、少量开发件 | 直接打印砂型 | 直接形成砂件,减少前期模样准备 |
| 复杂内流道、难脱模砂芯 | 直接打印砂芯或砂型 | 将复杂几何转到数字制造环节 |
| 外形稳定、持续重复交货 | 打印模样后翻砂 | 反复利用工具和已有造型能力 |
| 外形稳定而内部砂芯复杂 | 传统外模配打印砂芯 | 把打印能力集中到复杂内腔 |
外模已经好用时,只打印复杂砂芯
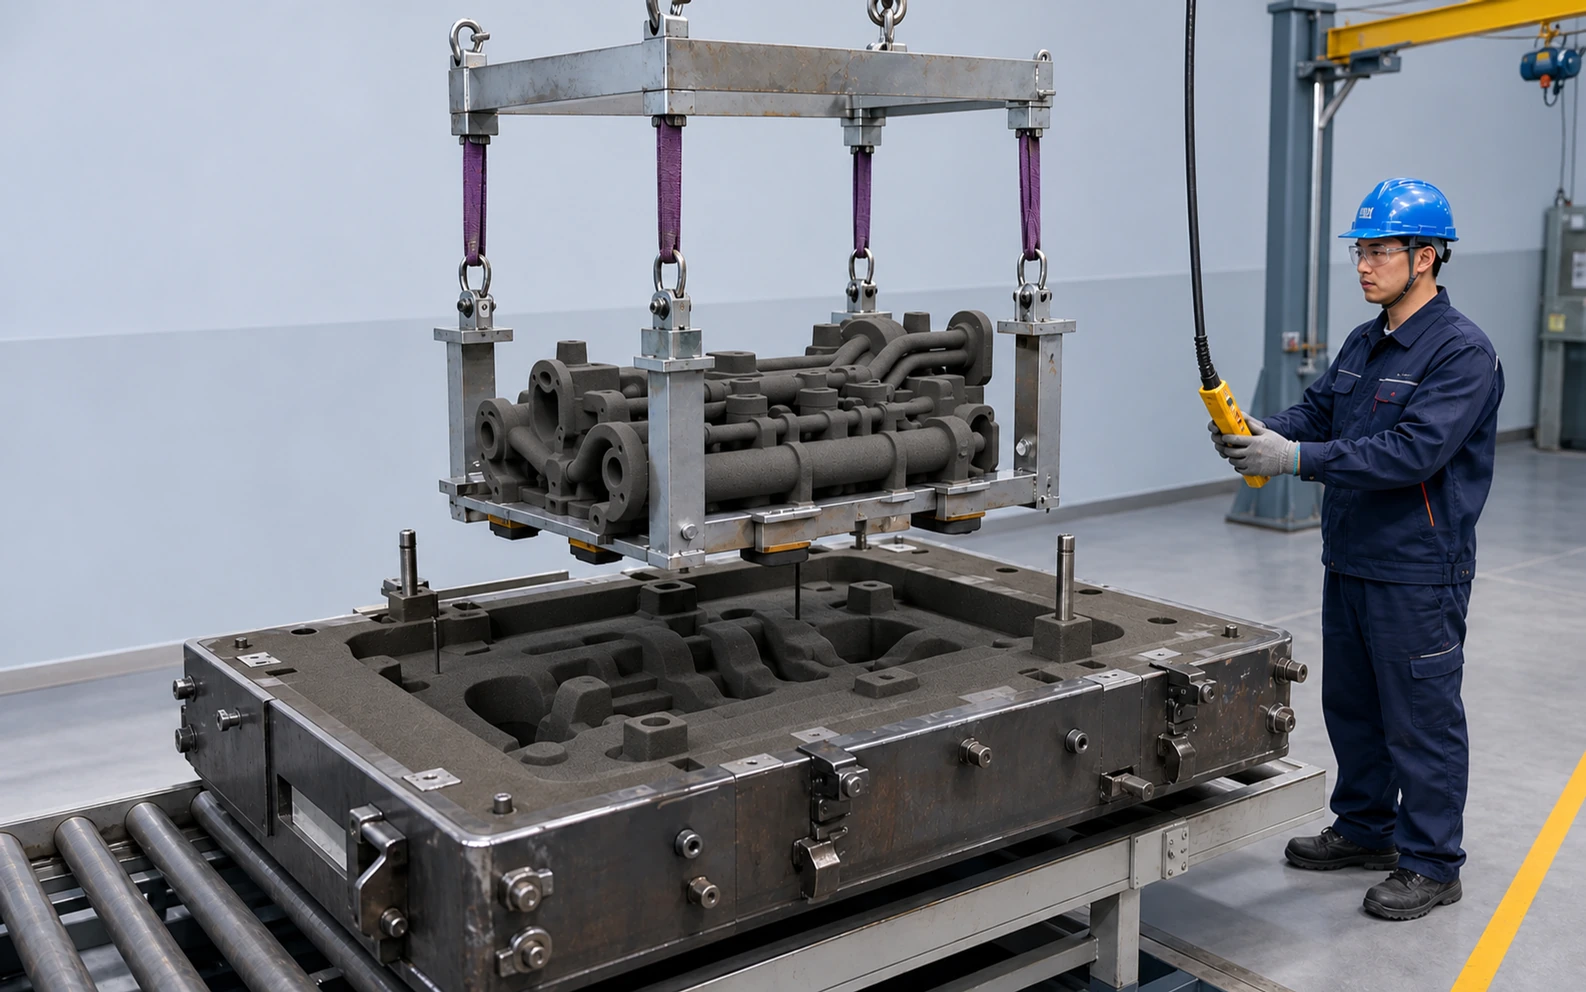
最值得单独说明的情况,是工厂已经有合用的外模,而新难点集中在内部结构。这时优先保留外模,用传统方式制造外部砂型,仅将复杂砂芯交给打印。这样既复用现有工具,又减少复杂制芯和拼芯工作。
比如某个壳体的安装面与外形长期不变,内部通道不断优化,就可以让外模保持稳定,把变化放到打印砂芯的数据中。打印模样与直接砂型打印由此成为同一条生产路线中的两种工具。
先确定打印要承担哪一段生产
新产品内外结构都在迭代时,整套砂型直接打印便于统一更新;产品稳定并形成长期重复订单后,再把适合的部分转为模样复用。制造方式可以跟随产品阶段调整,无需在试制时替未来所有订单作同一个决定。
Cprint 3D SJ-1200直接制造铸造砂型和砂芯,可用于整套砂型、复杂砂芯或混合生产任务。可携带典型铸件图纸和现有模样情况,联系众城智慧团队讨论设备配置,让新增能力对准目前最费时间的制型、制芯环节。