

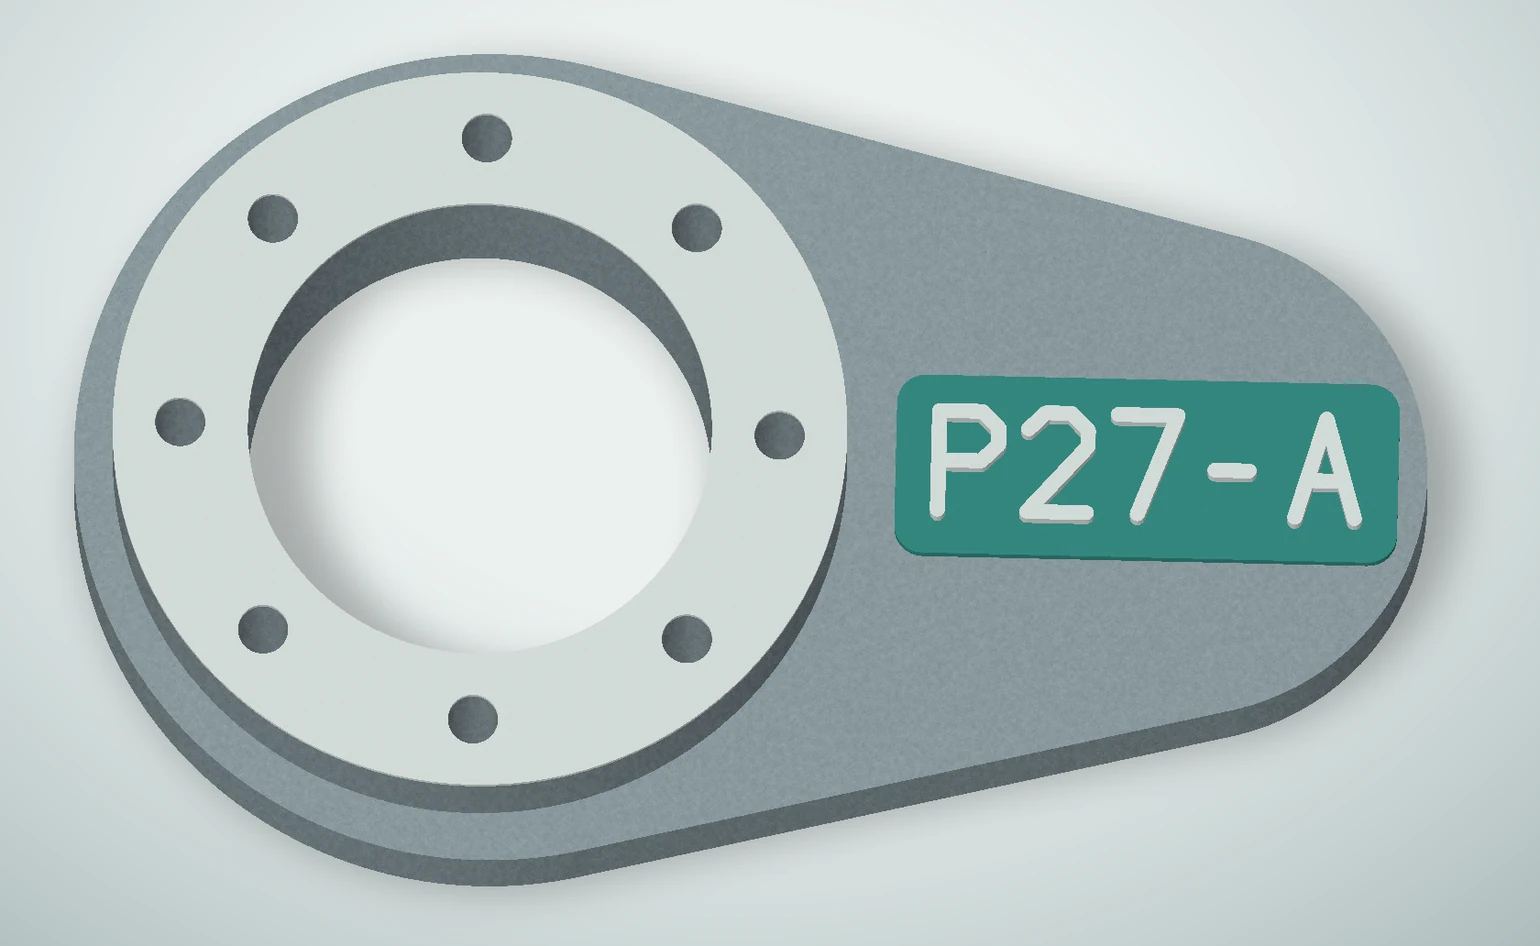
两批同版泵壳抛丸后放到一起,外观看起来一模一样。每件都铸着 P27-A,你能认出零件和版次,却分不出各自属于哪一批。
在零件号旁加上批次码,第一批铸 B01,第二批铸 B02,再把码与浇注记录对上。这样清理后逐件读号,就能把泵壳分回原批次。接下来就看编号放哪、砂型反字怎么做、首件怎么验。
1. 先定好用哪个编号分批
出打印文件前,先确定现场要区分到哪一级。以这两批泵壳为例:
- 认零件和版次:两批共用 P27-A,可以留在基准模型里。
- 认批次:给两批分别加上 B01 和 B02。生产记录里写明每个批次码对应的打印文件、砂型批次与浇注记录。
- 认到单件:如果需要追溯到某一件铸件,就给每件分配独立序列号。
炉次有时到砂型打印后才分配。这时先确认客户的追溯要求。可以用批次码关联实际炉次记录,或采用获准的铸后补标。客户要求把实际炉次直接铸到零件上时,就要在砂型打印前确定炉次。
2. 把批次码留在加工后还看得见的地方
从交付状态倒推。泵壳的法兰密封面通常要加工,放在那里的字可能被切掉。可以先评估壳体外侧保留的非加工面,确认壁厚、清砂空间和观察方向,再检查装配后是否被遮挡。避免编号跨越分型接缝,或落在浇冒口切磨区、夹持面、配合面和关键受力区。
在铸件图纸上圈出允许的标识区,注明字符、阅读方向、凸凹形式、尺寸和验收状态。有外形限制时,标出允许的最高外形。SFSA 的铸件制图指南也要求在工程图上标明铸字的位置、尺寸及形状。
3. 砂型做反字,铸件才能读正
先在铸件毛坯 CAD 上排好正向可读的零件号与批次码。用带字的铸件实体从砂型实体中求差,型腔就会得到互补的字形。若直接在砂型 CAD 上画字,要把整串字符一起镜像,再用剖面检查凸凹。只反排字符顺序,单个字形的方向仍会出错。

| 成品要求 | 型腔几何 | 核对重点 |
|---|---|---|
| 铸件凸字 | 镜像凹槽,金属填进凹槽 | 清掉窄槽松砂,核对细笔画是否填满。检查凸字是否超出装配净空或会被磨除。 |
| 铸件凹字 | 镜像凸筋,凸筋占据对应的金属空间 | 检查砂筋有无掉边、铸件剩余壁厚是否足够,以及涂层是否影响读号。 |
| 保留凸字且不得超出外轮廓 | 在铸件的局部凹台内形成凸字,砂型做对应几何 | 同时核对凹台处最小壁厚与凸字顶面的限高。 |
4. 字做多大,先用试片验证
拿实际批次码做试片。像 B01 里的 B 和 0,有封闭的字孔,细笔画之间也可能积砂。每次只改变一项:字高、最窄笔画、最小字距,或凸起高度和凹入深度。这样看见缺笔、并笔时,更容易判断该改哪项。
试片尽量用计划量产的砂料、粘结剂、打印方向、涂料(如需)、合金与后处理。先查砂型窄槽有没有松砂、凸筋有没有掉边,再查首件细笔画有没有充满。定下能稳定读清的规格,连同试验条件一起记到图纸或工艺卡里。
5. 首件验收时读一次号、查一次批次
| 检查阶段 | 通过条件 |
|---|---|
| 图纸和打印文件 | 字符串、版次、位置、阅读方向和凹凸一致。可变编号能回查对应文件。 |
| 砂型清砂及规定处理后 | 型腔反字正确,窄槽无松砂,凸筋无掉边,涂料未遮住细节。 |
| 铸件清理并完成约定后处理后 | 逐字与图纸或记录对照。字符无缺笔、并笔和遮挡,编号位置与凸起限高符合要求。 |

首件检验时,除了确认字能读清,还要做一次回查。读出泵壳上的批次码,查到对应的砂型与浇注记录,再放行本批。照片和记录一起留存。后续即使两批放在同一个周转箱,也能凭件上的编号重新分开。
延伸阅读 砂型铸造流程指南介绍从造型到清理的完整工序。Industrial Machinery Digest 的模样标识报道介绍如何用压印箔带在传统模样上添加字符。