
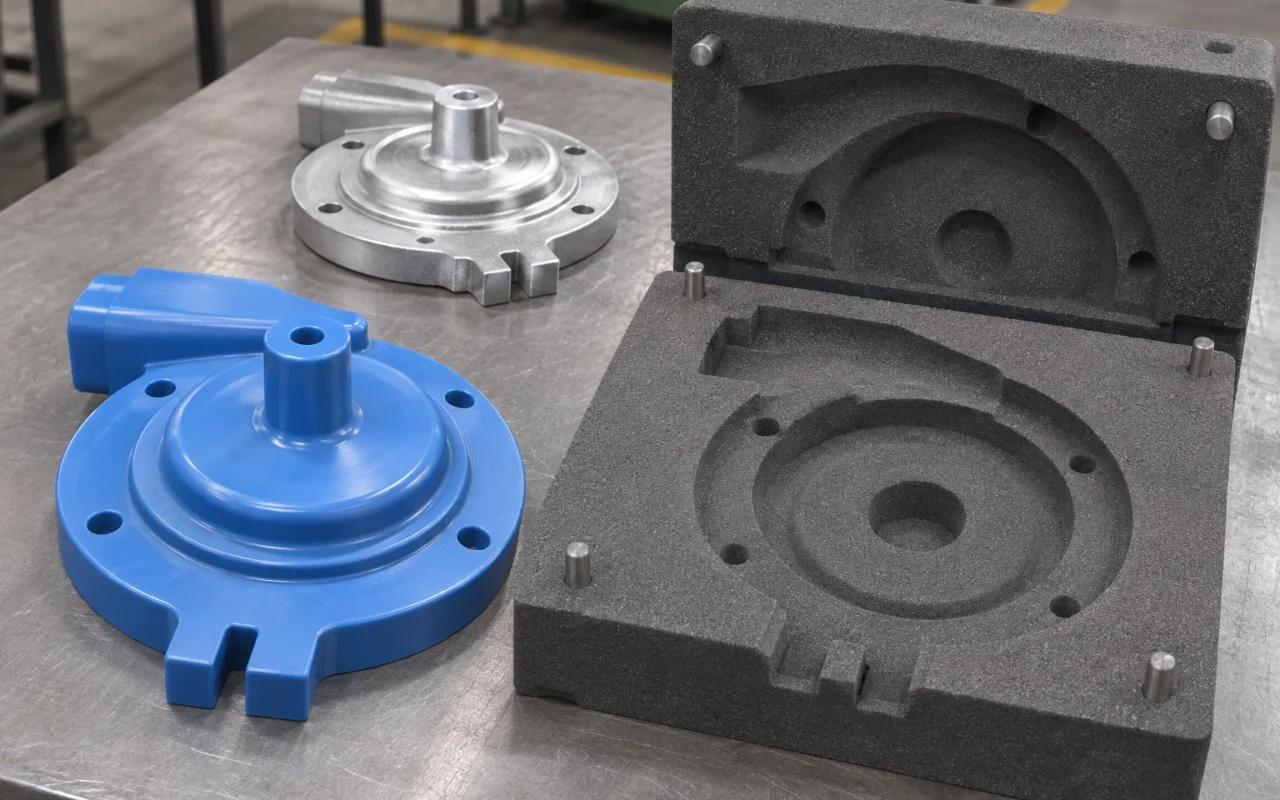
Выбирать способ по стадии продукта
Для прототипов, частых изменений и сложных стержней предпочтительна прямая печать песчаных форм и стержней. Для стабильной конструкции с повторным изготовлением форм — печатная многоразовая модель. Первый способ исключает физическую модельную оснастку, второй делает её изготовление цифровым и сохраняет действующую формовочную линию.
Литейная модель — инструмент, извлекаемый после формовки. Напечатанная форма или стержень, напротив, поступает на сборку и подготовку к заливке. Оба пути используют 3D-печать, но на разных стадиях производства.
Изготовить модель один раз или печатать каждую форму — разная экономика
Печатную модель сначала изготавливают и доводят её рабочие поверхности, затем многократно формуют по ней. При каждой заливке расходуется новая песчаная форма, а модель сохраняется. Повторные заказы распределяют первоначальные затраты и используют имеющиеся формовочные машины и персонал.
Прямая печать заменяет первоначальную подготовку модели изготовлением песчаных деталей под конкретную задачу. Каждый комплект форм и стержней печатается, но предварительная физическая модель для получения полости не нужна. Это проще для малых срочных опытных партий с ещё меняющейся конструкцией.
Материалы 3D Systems о модельной оснастке для песчаного литья описывают печатные модели и стержневые ящики с обработкой рабочих поверхностей. Этот путь совершенствует инструментальный этап, сохраняя освоенную формовку.
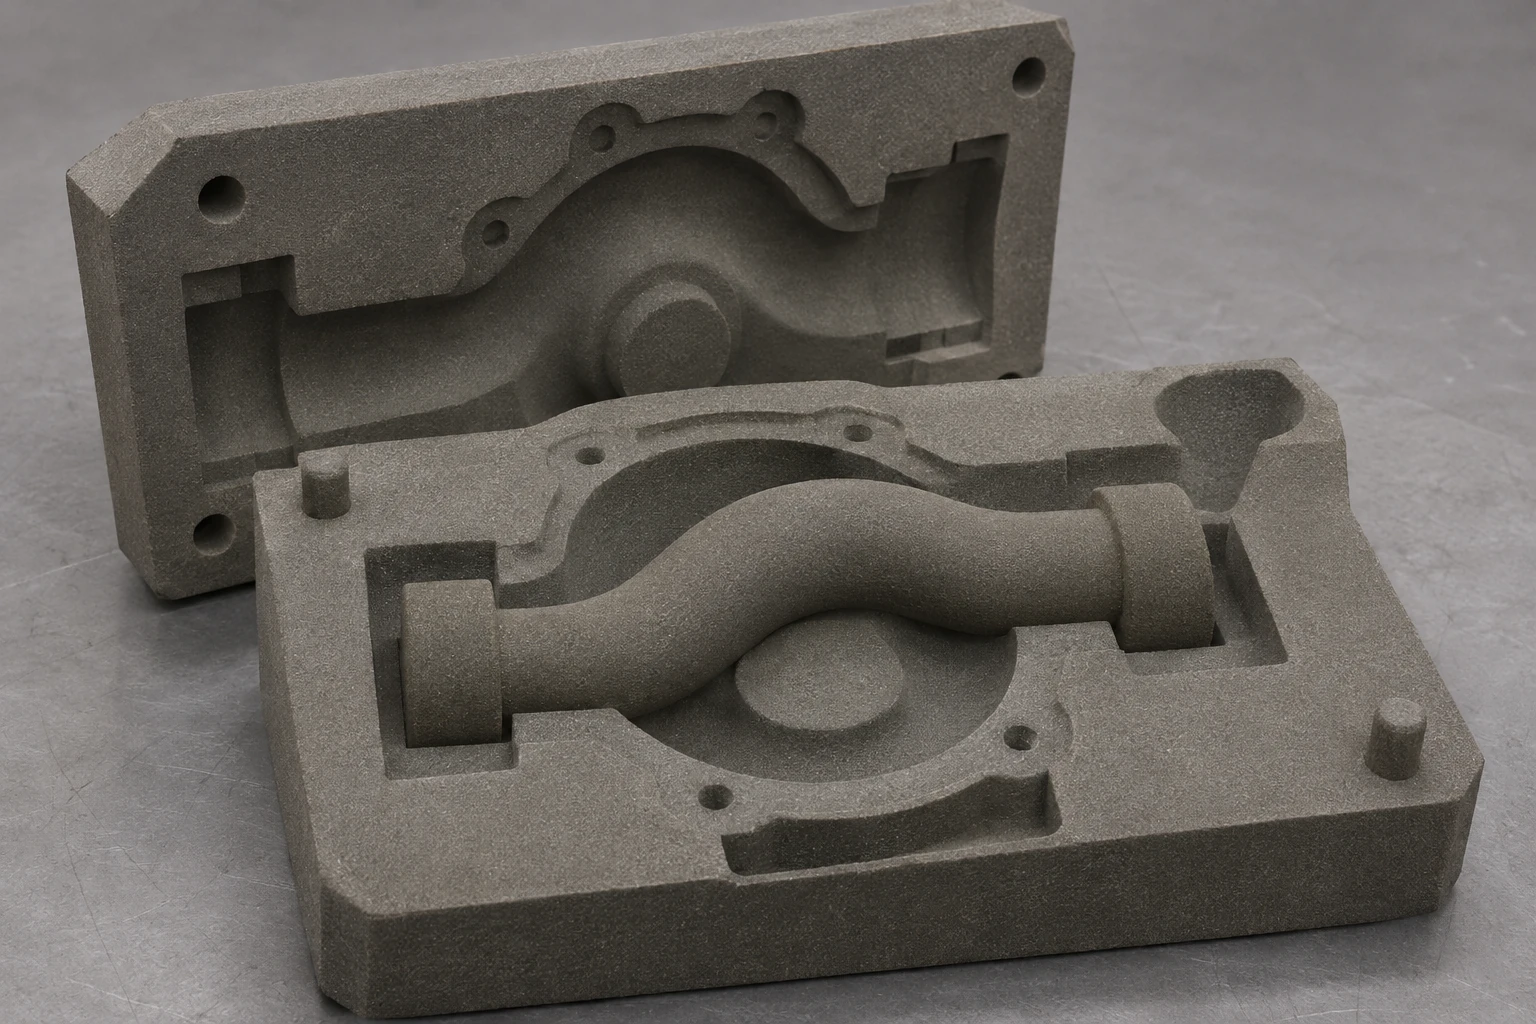
Сложные полости и изменения выгоднее передать прямой печати
Традиционную модель нужно вынуть из песка. Разъём и направление извлечения поэтому влияют на поднутрения и локальные элементы. Печать меняет изготовление модели, но не отменяет извлечение. Для сложной формы всё ещё могут понадобиться отъёмные части, другой разъём или несколько стержней.
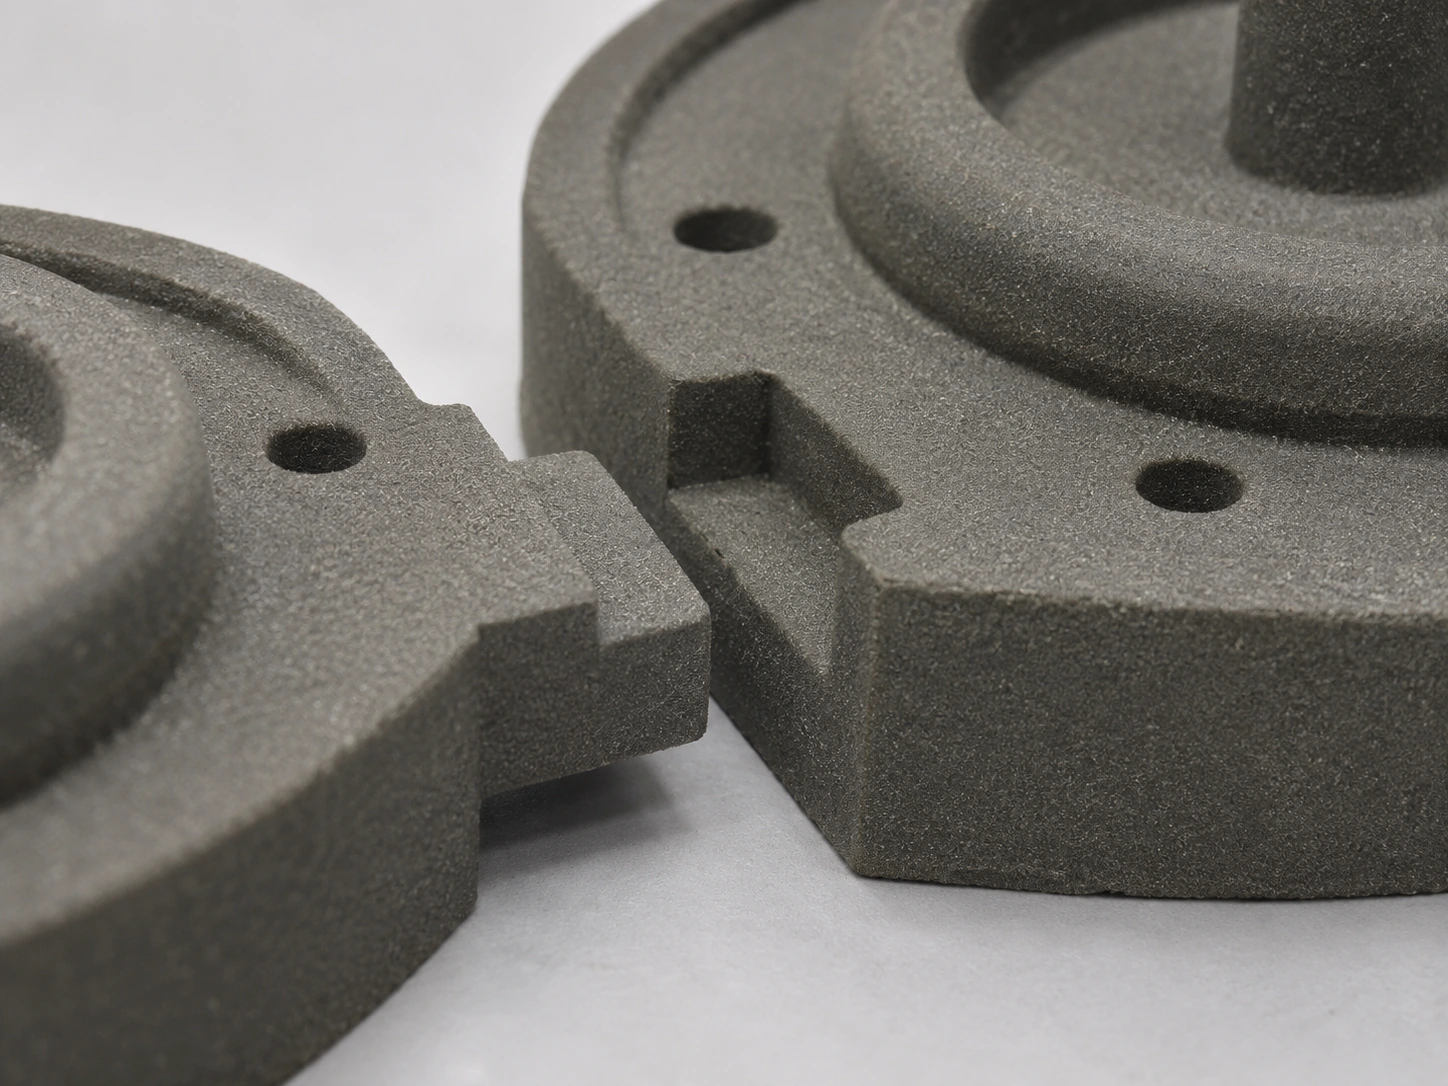
Прямая печать форм и стержней не требует приспосабливать каждую полость к извлечению физической модели. Изогнутые каналы, трудноизвлекаемые стержни и многостержневые конструкции организуются в цифровых данных. Изменение переносится в следующий комплект песчаных деталей без многократной переделки реальной оснастки.
Для внутренних полостей насосов, сложных водяных рубашек и новых изделий с меняющимися соединениями отдавайте приоритет прямой печати. Процесс песчаной печати включает очистку, перенос и сборку формы — этапы, где геометрическая свобода превращается в пригодное производство.
Стабильные повторные заказы лучше используют многоразовую модель
Если наружная форма регулярна, конструкция зафиксирована и поставки повторяются, печать модели с последующей формовкой полнее использует оснастку. После определения разъёма и рабочих поверхностей производство идёт привычным способом без печати каждой наружной формы заново.
Главное — качественный инструмент: определить разъём, обеспечить извлечение, довести поверхности, организовать хранение и обслуживание. Проектирование песчаных форм, моделей и литниковой системы объясняет связь этих решений с конструкцией отливки.
Расходы следуют этой схеме. Печатная модель требует начальных вложений и служит повторной формовке; прямая печать оплачивает каждый песчаный комплект взамен отсутствия модели и гибкости изменений. Стоимость и сроки песчаной печати раскрывают полный состав затрат без универсального порога количества для всех деталей.
| Основная задача | Предпочтительный путь | Причина |
|---|---|---|
| Первые прототипы и малые опытные партии | Прямая печать формы | Получение песчаных деталей без предварительной модели |
| Сложные каналы или трудноизвлекаемые стержни | Прямая печать стержня или формы | Цифровое изготовление сложной геометрии |
| Стабильная наружная форма и повторные поставки | Печать модели, затем формовка | Повторное использование оснастки и имеющейся линии |
| Стабильный наружный контур и сложный внутренний стержень | Традиционная наружная форма с печатным стержнем | Печать сосредоточена на сложном интерьере |
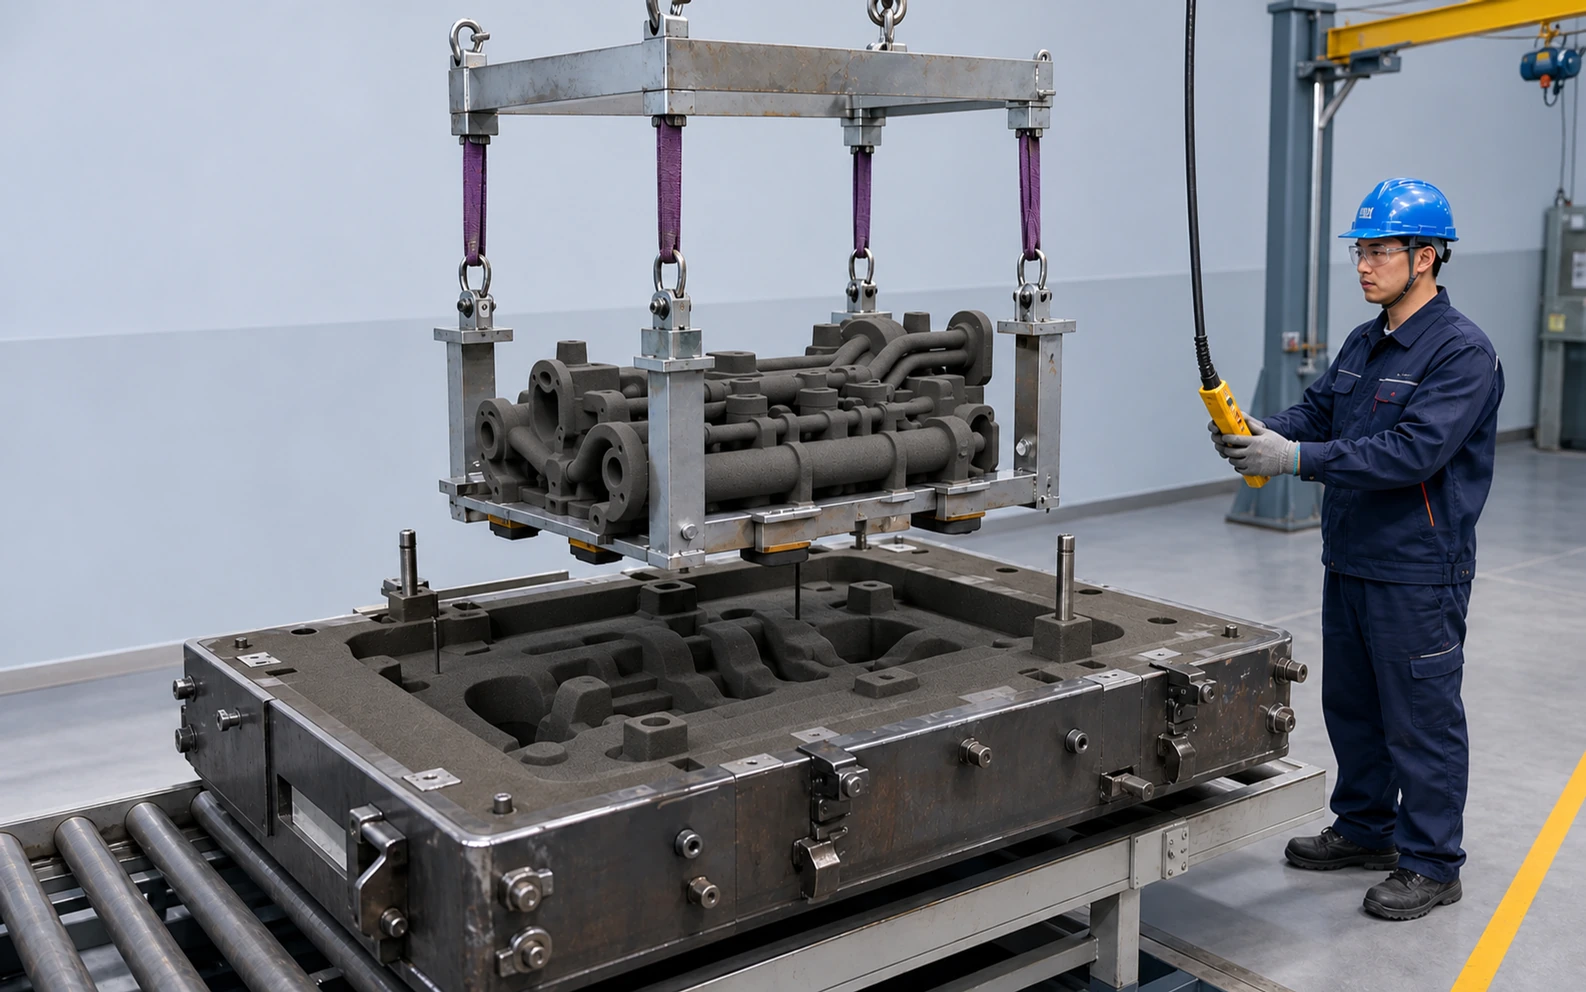
При хорошем наружном инструменте печатать только сложный стержень
Важное исключение — литейный цех с пригодной наружной оснасткой, где новая трудность находится внутри детали. Сохраните модель, изготовьте наружную форму традиционно и напечатайте сложный стержень. Оснастка продолжит работать, а сложные операции изготовления и сборки стержней сократятся.
Например, корпус может сохранять наружный контур и монтажные поверхности при оптимизации каналов. Наружная модель остаётся прежней, изменения переходят в данные печатного стержня. Оба способа могут работать в одном процессе.
Определить участок производства для печати
Когда внутренняя и наружная геометрия ещё меняются, печать всего формокомплекта облегчает согласованные обновления. После стабилизации изделия и появления постоянных повторных заказов подходящие части можно перевести на многоразовые модели. Производство следует стадии продукта, не закрепляя все будущие заказы на этапе прототипа.
Cprint 3D SJ-1200 напрямую изготавливает формы и стержни для полных комплектов, сложных внутренних полостей и смешанных задач. С типовыми чертежами и сведениями об оснастке обратитесь к команде Cprint 3D, чтобы направить новую мощность на наиболее трудоёмкие операции формовки и изготовления стержней.