
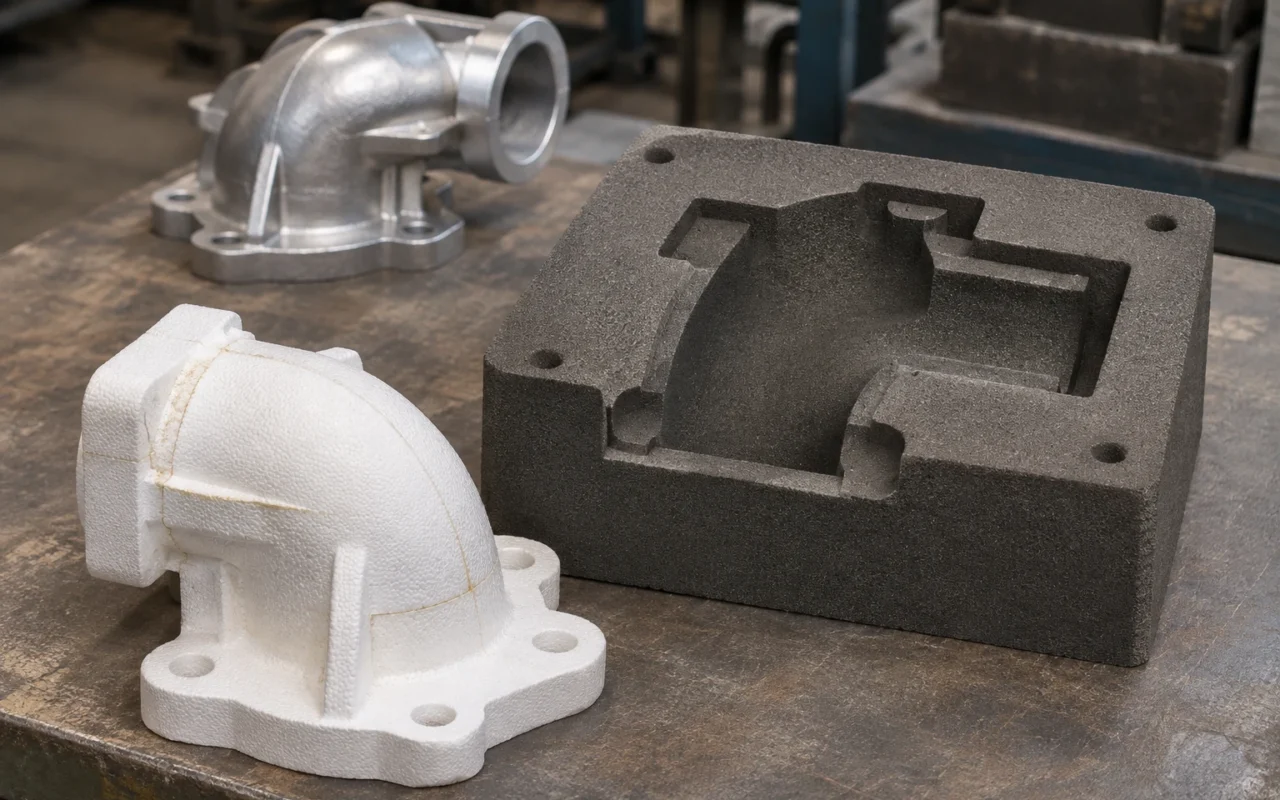
Desenvolvimento variável e repetição estável pedem escolhas diferentes
Priorize impressão 3D de areia para pequenos testes de produtos novos, machos complexos e revisões frequentes. Com produto repetitivo e fabricação de espuma e vazamento estáveis, manter lost foam aproveita melhor a experiência existente. A diferença central é substituir um modelo de espuma por metal ou preencher uma cavidade previamente preparada na areia.
Isso define como formar geometrias complexas e quais operações mudam com o projeto. Separar desenvolvimento variável de repetição estável oferece um ponto de partida útil.
Lost foam faz o modelo positivo; a impressão faz diretamente o molde
Lost foam começa com um modelo de espuma correspondente ao fundido. Após montagem, revestimento e preenchimento com areia, o modelo permanece até se decompor durante o vazamento. Seções de espuma podem ser unidas em formas complexas, organizando modelagem, revestimento e vazamento repetidos em torno de um produto fixo.
A impressão 3D fabrica diretamente moldes e machos de areia aglomerada. Removida a areia solta, essas peças definem a cavidade do metal. As alterações entram nos dados sem primeiro refazer um modelo físico ou caixa de macho. Ambas usam areia, mas o objeto fabricado e seu estado no enchimento são diferentes.
O fluxo de fundição lost foam explica a relação entre espuma, revestimento e areia. Essa distinção ajuda mais do que chamar simplesmente ambas de fundição sem modelo.
A impressão facilita produtos novos e várias versões
Interfaces, espessuras e canais mudam durante o desenvolvimento. Refazer a base de fabricação dos modelos pode consumir muito tempo. A impressão direta concentra mudanças nos dados e gera um novo conjunto de areia. Em machos difíceis de fabricar em caixas, reduz divisões e mecanismos acrescentados para extração.
Várias versões de canais ou carcaças podem ser organizadas como trabalhos de impressão no mesmo desenvolvimento. Os projetistas recebem fundidos reais de cada versão e continuam alterando os dados correspondentes, acelerando o desenvolvimento da peça fundida.
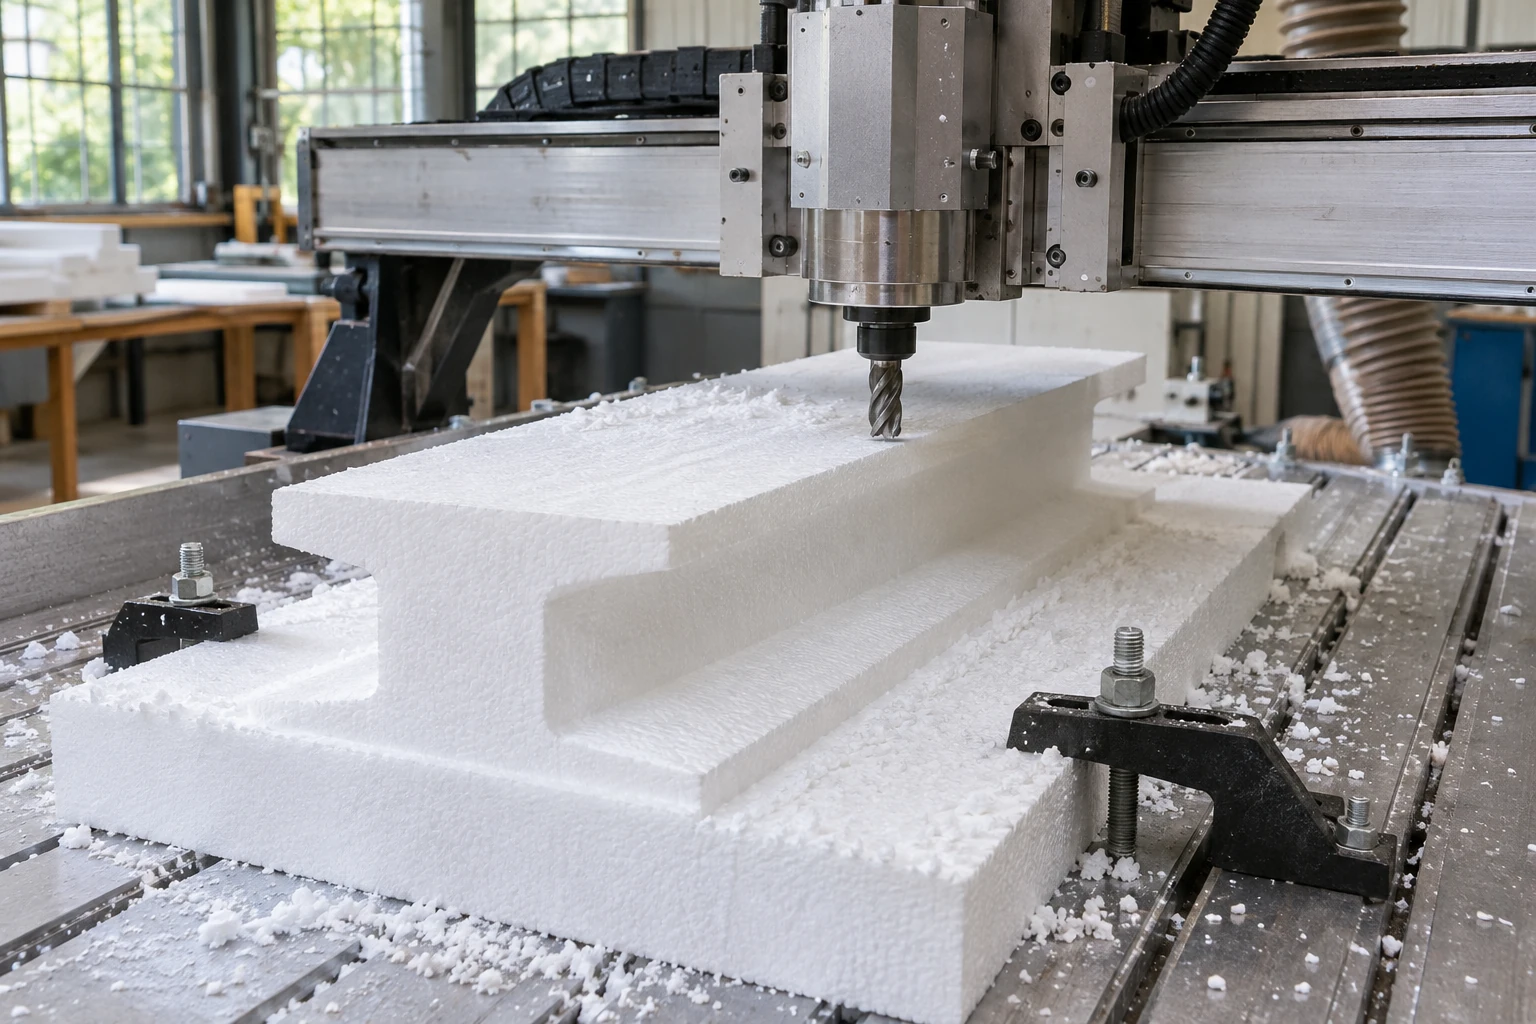
Pequenas quantidades de modelos de espuma também podem ser usinadas; lost foam nem sempre exige ferramenta de espumação dedicada. A vantagem da impressão está nas geometrias complexas de areia e nas revisões digitais, sem impor um custo de ferramenta presumido a toda alternativa.
Lost foam tem vantagens próprias na produção complexa repetitiva
A complexidade vem dos modelos de espuma e da montagem. Definido o método, a fundição repete os mesmos modelos nos ciclos maduros de revestimento, preenchimento de areia e vazamento. Complexidade por si só não obriga a mudar: uma linha lost foam madura já produz fundidos complexos.
O estudo do bloco GM disponibilizado pela SFSA mostra canais internos complexos formados com espuma. O valor vem do conjunto: a montagem mantém a geometria, revestimento e areia apoiam e favorecem a saída dos gases, e o metal substitui a espuma.
Para produtos já entregues com consistência, preservar esse conhecimento é mais direto do que trocar toda a linha apenas para introduzir tecnologia. A nova capacidade de impressão deve atender sobretudo às dificuldades da modelagem atual ou à maior frequência de revisões.
O mecanismo de enchimento define as prioridades de controle
No lost foam, a frente metálica interage com a decomposição da espuma. Consistência do modelo, revestimento e condições de saída influenciam o enchimento. A forma correta ainda requer revestimento, secagem e preenchimento de areia estáveis.
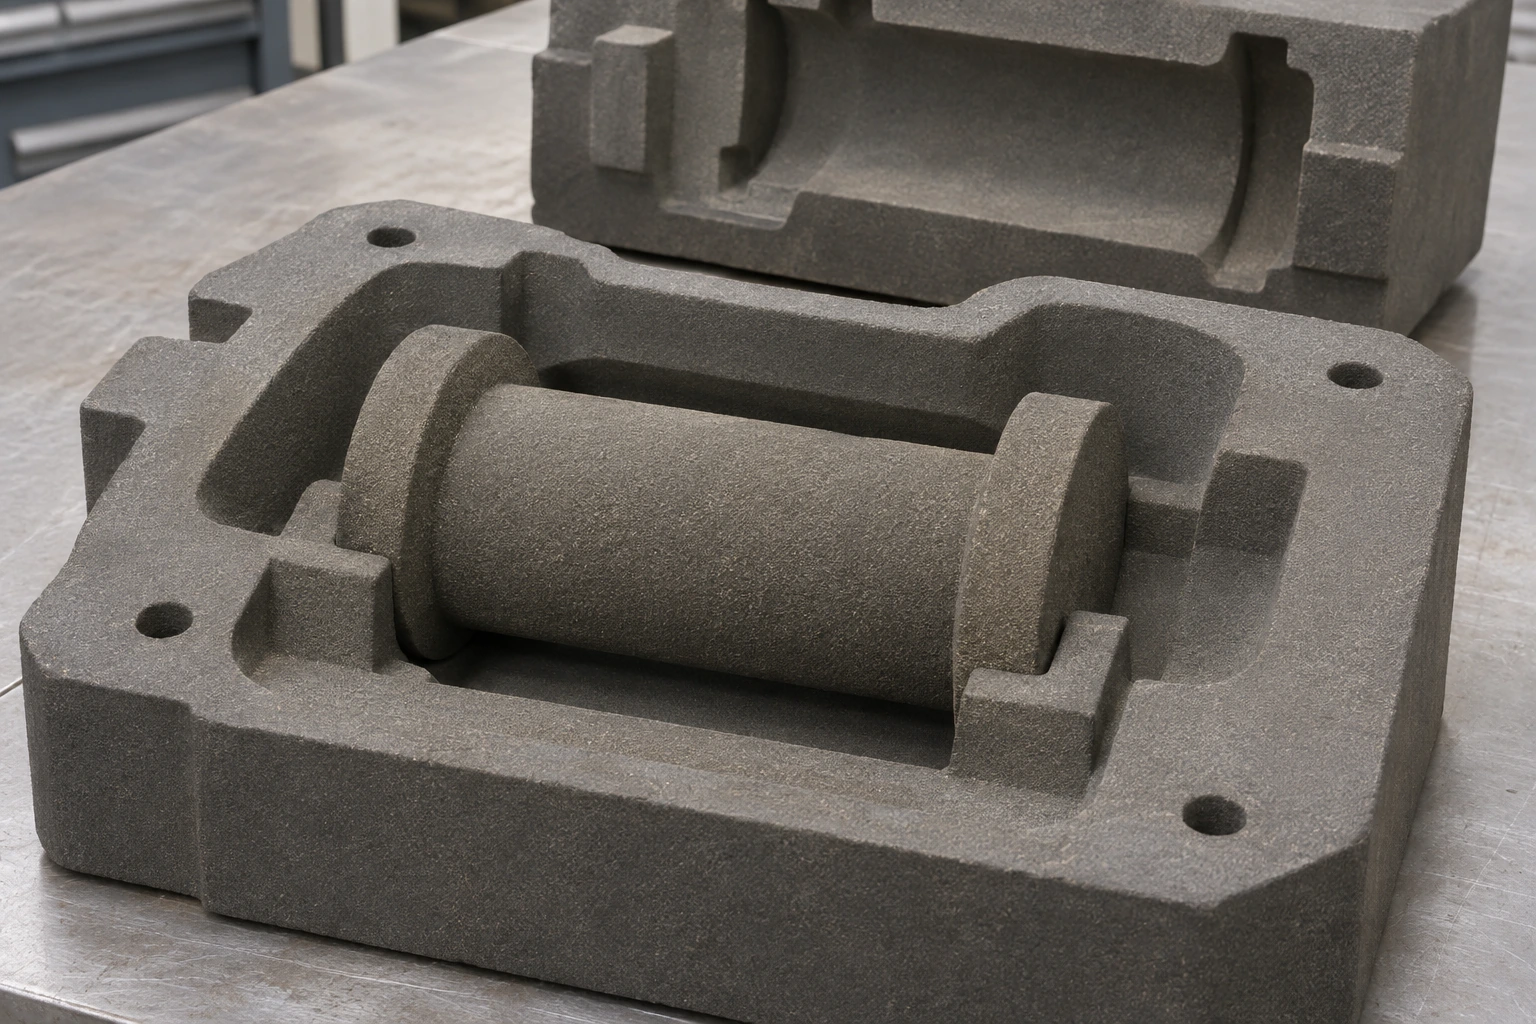
A cavidade impressa existe antes do vazamento. As prioridades passam a ser resistência do macho, limpeza, posicionamento e montagem do molde. Canais complexos exigem machos íntegros e acesso para limpeza. Cada rota resolve questões próprias; só a aparência do modelo ou da areia não define a qualidade final.
| Tarefa de produção | Rota recomendada | Motivo principal |
|---|---|---|
| Testes de novos produtos e várias versões | Impressão 3D de areia | Revisar dados e reduzir preparação de ferramentas |
| Machos complexos difíceis de fazer em caixas | Impressão 3D de areia | Construir diretamente a geometria do macho |
| Produto estável e linha de espuma e vazamento madura | Manter lost foam | Aproveitar repetição de modelos e experiência da linha |
| Pequena quantidade com espuma fácil de usinar | Manter opção de espuma usinada | Evitar ferramenta de conformação dedicada a poucos modelos |
Dê os novos problemas aos novos equipamentos
A maioria dos projetos pode usar impressão para mudanças e processos maduros para repetição estável. Pequenas quantidades com espuma fácil de usinar são uma exceção útil. O panorama de processos de fundição ajuda a situar as duas rotas.
A impressora de areia Cprint 3D SJ-1200 acrescenta fabricação digital de moldes e machos complexos. Leve peças em desenvolvimento e machos difíceis à equipe Cprint 3D para discutir configuração, concentrando impressão onde geometria e revisões geram mais trabalho.