
ワックスパターンの品質管理は、ファイルの準備、印刷、クリーニング、検査、納品、および鋳造のフィードバックに及びます。印刷後の簡単な目視チェックでは、後から発生する問題が説明されることはほとんどありません。最終的な鋳造のみをチェックすると、パターンを直接検査する機会が失われる可能性があります。
納入条件や受入要件を定め、各段階でチェックを行います。目的は、バージョン、物理モデル、結果を結びつけることであり、これにより、過剰な事務処理を必要とせずに、問題が情報に基づいた次のステップにつながるようになります。
納品時の受け入れ条件を定義する
納品要件には、モデルまたはスタイル、エディション、数量、状態、重要な寸法、および外観領域が含まれる必要があります。サポート付きモデル、洗浄後モデル、組立後モデルは納品対象が異なるため、「ワックスモデルは合格です」という一言でまとめることができません。
ジュエリーの場合、セッティング、リングの円周、外観の詳細は、その後のトリミングに関係します。工業用部品の場合は、ベンチマーク、大まかなサイズ、取り代の方が重要になる場合があります。チェックリストはプロジェクト固有である必要があり、単純なモデルの要件をすべての部分にコピーすべきではありません。
GIA のジュエリー品質基準では、最終評価が特定の特性や生産ステータスに対応する必要があることを反映して、リングの円周、トリミング、セッティングなどのカテゴリーごとに品質要件が検討されています。ワックス モデルの要件を定式化する場合、この考え方に従って主要な機能をその後の用途に関連付けることはできますが、特定の合金の製造仕様をすべてのモデルに直接適用することはできません。 GIA ジュエリーの品質ベンチマーク
受け入れ要件では、例外処理の許可も明確にする必要があります。どの問題をやり直す必要があるのか、どの問題が承認された方法に従って処理できるのか、処理されたモデルが引き続き流通できることを誰が確認するのかを、タスクを開始する前に明記する必要があります。
ファイル リリースにより製造入力が修正される
品質文書の出発点は承認文書です。元の設計、エクスポートされたメッシュ、構築タスクの間にはバージョンの対応が必要であり、単位、コンポーネントの数量、重要な寸法をチェックする必要があります。後でスケーリング、修復、または幾何学的な調整が発生した場合でも、変更の基礎は保持される必要があります。
印刷タスクでは、使用した実際の機器、材料、関連設定も記録する必要があります。記録の粒度は、無関係なシステム情報をすべて納品注文にコピーすることなく、プロジェクトの追跡可能性をサポートできる必要がありますが、重要な入力が欠落することはできません。
材料名とバッチは実際の使用記録に基づいている必要があります。材料技術データシートには、製品の性能とテスト条件が記載されており、このモデルのバッチの検査結果に代わるものではありません。安全情報にも独自の目的があり、完成品の寸法や表面の適合性を証明するものとして使用すべきではありません。
タスクを送信する前に、数量、方向、レイアウト、識別方法をモデルのチェックリストと照合して確認できます。このステップで間違ったバージョンをブロックすることは、後でその外観からバージョンを推測するよりも信頼性が高くなります。
クリーニング前後の危険な状態を記録する
印刷後の検査では、モデルが完全かどうか、観察可能な領域に明らかな異常がないか、物理オブジェクトの同一性が維持できるかどうかに焦点を当てます。サポートされた状態では確認できない詳細については、フォローアップ検査のポイントに注意する必要があり、すべての機能が事前に合格と宣言されるべきではありません。
清掃プロセスでは、以前は隠れていた領域が露出する場合があり、実際の作業も伴います。処理は確認された材料および設備の要件に従って実行される必要があり、タスク関連の例外の記録は保持される必要があります。
洗浄後の検査は、脆弱な詳細、重要な表面、残留物、寸法などの納品要件に遡ります。 「十分な清掃時間」を検査の代替として使用することはできません。また、外側がきれいだからといって、すべての深部領域が要件を満たしていると想定することもできません。
洗浄前には破損が観察されず、洗浄後に破損が発見された場合は、最も初期の観察期間に注目する必要があります。この時点だけでは、破損が清掃中に発生したことを証明することはできません。可視性、操作、その他の記録に基づいて判断する必要があります。
検査方法とモデルの特徴を一致させる
寸法検査では、データ、位置、方法、モデルの状態を説明する必要があります。柔らかく薄いワックスモデルの場合、安定した測定値を得るためにモデルの変形を避けるために接触方法とサポート方法が適切である必要があります。
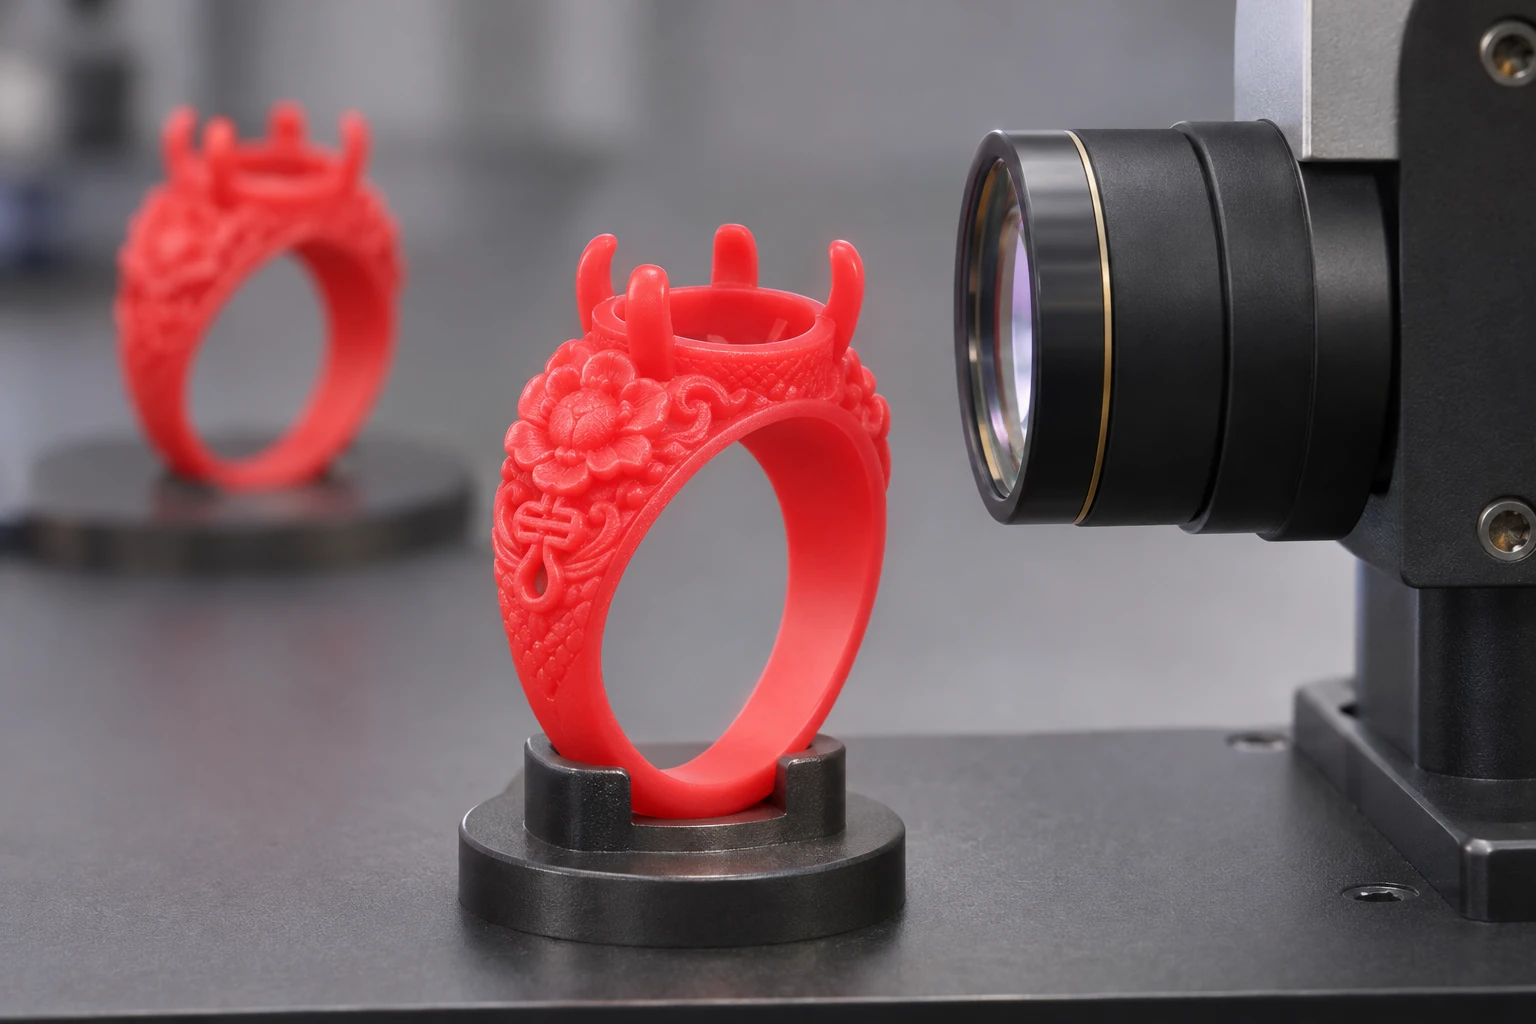
外観検査は主観察面、接続位置、小枝、空洞、内部に分けて手配可能です。写真は対応する番号に返され、実際の規模や場所を反映できる必要があります。遠景のバッチ全体を 1 枚だけ撮影しただけでは、重要な細部の判断がサポートされない可能性があります。
直接観察できない領域については、関係者が適切な検査または検証方法を決定する必要があります。 「見えない」を「異常なし」とは言えませんし、勝手に工具を差し込んで構造物を傷つけてはいけません。
検査結果は、適格、不適格、確認待ちに分類する必要があります。確認保留ステータスはデフォルトのリリースではありません。誰が問題を解決するのか、どのような基準で判断するのか、このラウンドでは特定の限定されたステップを継続することが許可されるのかを説明する必要があります。
欠陥記録を物理モデルに関連付けて維持する
異常が発見されたら、まず影響を受けるモデルを隔離し、その番号を保管します。問題の場所、ステータス、写真、観察の初期段階を記録し、解決策について話し合います。認定モデルに不良部品が混在し、統合処理を待つと、誤納品が発生しやすくなります。
結論としては、やり直したり、承認された方法に従って修復したり、評価を継続したりすることができます。重要な寸法、接続、および弱点を含む加工は、確認権限を持つ者の承認を受け、加工後に再検査する必要があります。
返されるレコードには、何が変更されたかを示す必要があります。ステータスを非修飾から修飾に変更するだけで、元の例外を削除することはできません。前後の結果を保存しておくと、特定のタイプの修理が継続使用に適しているかどうかを判断するのに役立ちます。
異常の原因がまだ特定されていない場合、記録は現象、仮説、確認された結論を区別する必要があります。例えば、「ある位置で細い爪が折れている」というのは観察結果であり、「取扱い接触が関係しているのではないか」という仮説です。検証とサポートがあった後でのみ、対応する原因の結論を導き出すことができます。
引き継ぎ後にキャストに関するフィードバックを収集する
ワックスモデルが鋳造および金属段階に入った後も、サイズと表面を後で検証する必要があります。 ORNL のロストワックス鋳造の寸法調査には、分析にワックスパターン、シェルモールド、合金、その他のリンクが含まれており、プロセスに沿って寸法の問題を追跡する必要があることが示されています。この研究の特定の資料と結論は、すべてのプロジェクトの統一パラメータとして使用できるわけではありません。 ORNL 次元転移研究要約
フィードバック情報には、ワックスパターン番号、木の番号または位置、鋳物に対応する合金およびバッチ、ならびに異常部品が含まれることが好ましい。 「キャストが良くない」というフィードバックだけを受け取った場合、効果的なトラブルシューティングを手配することは困難になります。
ワックスパターン段階の検査に合格し、鋳造に問題が発生した場合は、鋳造記録を一緒に分析する必要があります。ワックスパターンに局所的な異常がある場合には、その後の結果がそれに該当するかどうかも確認する必要があります。対応する証拠が存在しない場合、すべての問題を印刷会社やキャスティング会社のせいにすることはできません。
共同ウォークスルーは、特定の特性と検証可能な仮説を選択することから始まります。次のラウンドでどの条件を変更するか、どの条件を比較可能なままにするか、結果をどのように確認するかを試作計画に書き込む必要があります。
最小限のトレーサビリティ記録を使用する
| 記録する | 主な内容 | 回答された質問 |
|---|---|---|
| ミッションのアイデンティティ | スタイル、バージョン、数量、装備および材料 | 実際に何が作られているのか |
| 機能要件 | データム、重要な寸法、表面および納品ステータス | 適格かどうかの判断方法 |
| ステージ検査 | 前後の洗浄、組立、納品検査 | 何かが観測されるのはいつですか? |
| 例外処理 | 場所、隔離、取り扱い、再検査 | 問題の解決方法 |
| 下流のフィードバック | 対応する番号、鋳造バッチおよび結果 | その後のパフォーマンスを追跡できますか? |
ログ パケットは写真、フォーム、タスク ドキュメントを組み合わせて作成できるため、すべてを 2 回コピーする必要はありません。重要なのは、リンクまたは番号が安定しており、別の人が引き継いだ後も同じモデルに関する関連情報を見つけることができるということです。
頻繁に繰り返されるスタイルの場合、修正された機能リストと検証されたメソッドは保持できますが、アイデンティティ、マテリアル、およびこの一連のタスクの結果は更新する必要があります。安定したスタイルの歴史的な成功は、現在のバッチ リリースの代わりにはなりません。
収量を計算する前に数量を定義する
品質パフォーマンスに関する統計が必要な場合は、投入数量、初回認定数量、修理後の認定数量、および廃棄数量を明確に定義する必要があります。リワーク後の同一モデルを初回パスと追加出力に同時にカウントすることはできません。
確認待ち、未検査、納品とも状態は異なります。検査を完了していないモデルが認定済みとしてカウントされ、次の表で口径が変更されることを避けるために、統計中に時点を指定する必要があります。
小規模な試作はリスクの特定に役立ちますが、数回の試作の結果に基づいて安定した歩留まりやプロセス能力を主張するのは適切ではありません。このような結論を確立するには、対応するサンプリング、測定、および統計的条件が必要です。
チームにとってより直接的な指標としては、異常発見段階、再検査の完了時間、繰り返される問題の数などがあります。これらの記録は、単に美しい割合を追うのではなく、チェックポイントが有効かどうかを判断するのに役立ちます。
各部品の最初の検査結果と最終処分結果を保管することをお勧めします。修理が完了した後に元の問題記録が上書きされることはありません。タスクの最後には、インプット、最終認定、廃棄、およびまだ廃棄される量が調整され、明確な統計的基準に基づいて品質の変更について議論されます。
レビュー結果を次のジョブに適用する
品質管理には改善活動の形成が必要です。ある種の問題が繰り返し発生する場合は、同じファイル、同じ機能、同じ場所、同じ処理方法などを確認し、対象を絞った検証を行う必要があります。
検査方法を変更する場合は、新しい方法でどのような問題が検出され、モデルに損傷を与えないことを確認できるかを説明する必要があります。プロセスまたは形状が変更された場合は、口頭での改善措置を避けるために、承認されたバージョンと適用範囲を記録する必要があります。
記録の適切性はプロジェクトごとに定期的にチェックできます。問題が発生した場合、物理的なオブジェクトが見つかるか、ステージの位置が特定できるか、確認者に連絡できるかなどです。これらの質問に答えられないフィールドは調整する必要があります。役に立たない重複は簡略化できます。
記録から 1 つの欠陥を追跡する
清掃後に小枝がなくなっていることが判明した場合は、まず小枝を分離し、番号、場所、写真を記録し、観察可能な状態を確認してから清掃してください。もともとその領域がサポートによって隠されていた場合、写真だけでは発生段階を確認できないことに注意してください。
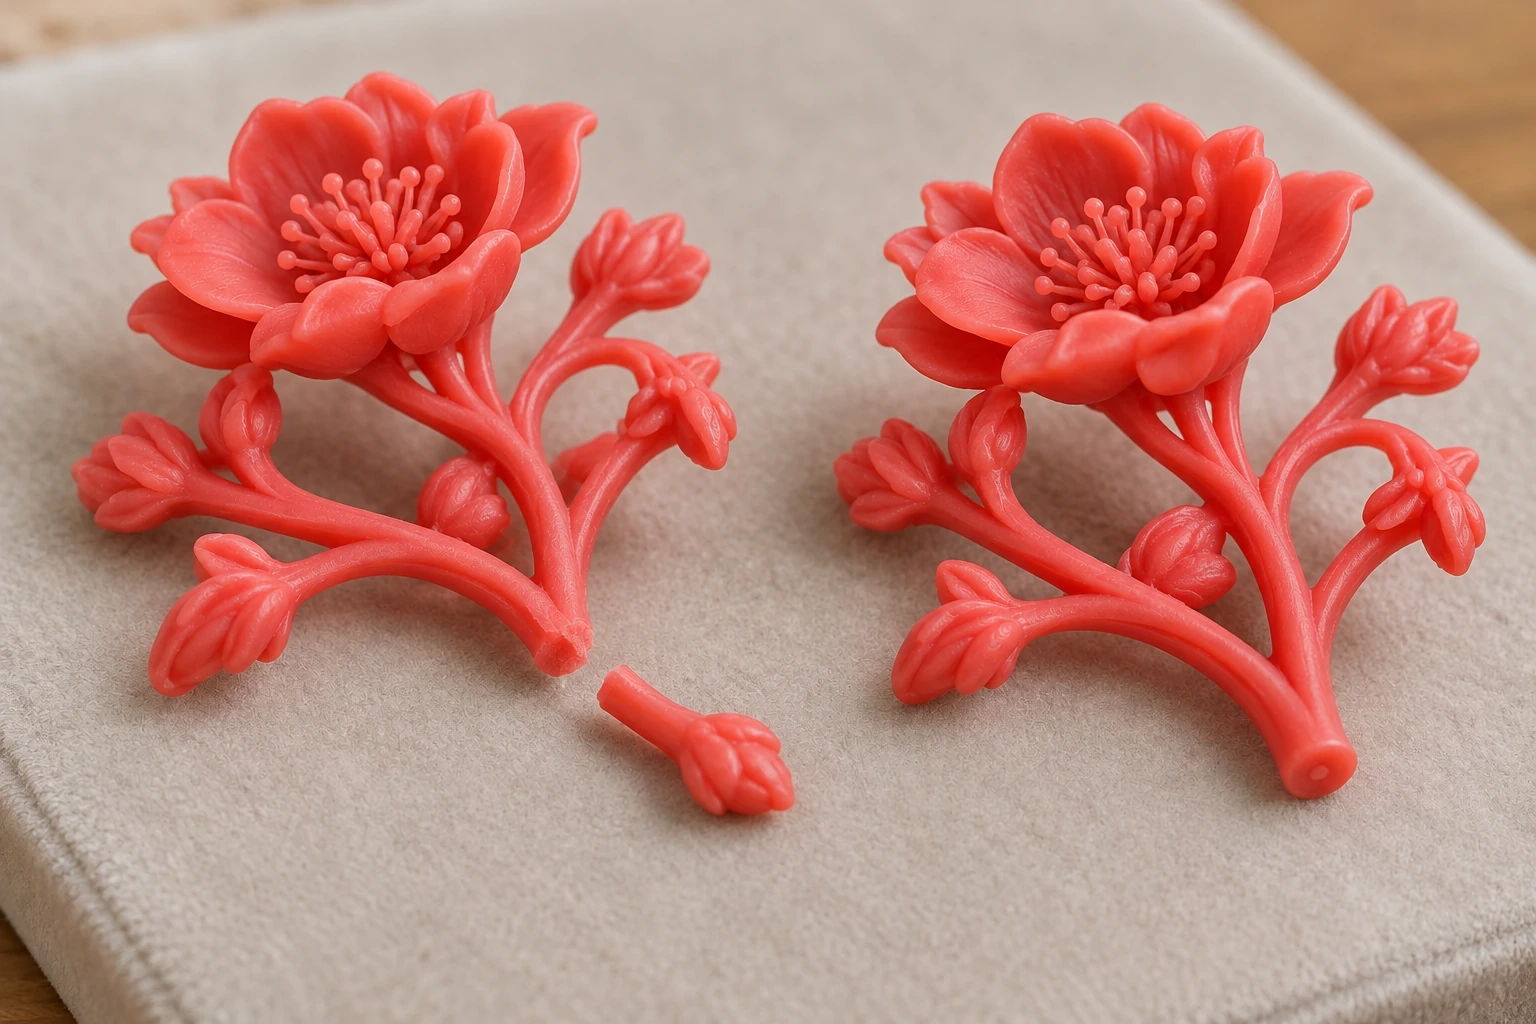
次に、他のモデルと同じモデルのタスクの場所を確認し、処理とピック アンド プレイスの記録を整理します。関係者は証拠に基づいて仮説を立て、承認された方法に従ってやり直すか処理するかを決定します。次のラウンドでピック アンド プレイスまたはレイアウトを調整するときは、変更内容と対応するモデルを記録します。
再確認後、どの現象が解決できたのか、原因が不明のままなのか、新しい解決策がどのような構造に適用できるのか、結果を元のチケットに結び付けます。適格モデルは明確にクリアされており、理由が確認できない場合は結論は書かれません。
後続の鋳造で同じ領域の問題が再び発生する場合は、対応する番号を再度チェックし、段階に沿って調査を続行する必要があります。 2 つの現象を直接組み合わせて、同じ証明された原因にすることはできません。
よくある質問
合格資料レポートは合格モデルを保証しますか?
材料レポートは特定のサンプルと条件に関する情報を提供し、モデルを実際のバージョン、構造、および納品要件と照合してチェックする必要があります。 2 種類の証拠は、異なる質問に答えます。
より多くの品質記録は常により良い管理を意味しますか?
記録が本物であること、明確な対応と裏付けのある判断を確保することが優先されるべきです。完全な少数の主要なレコードは、バージョンとモデル間の関係が見つからない大量のコンテンツよりも価値があります。