
O controle de qualidade do modelo de cera abrange preparação de arquivos, impressão, limpeza, inspeção, entrega e feedback de fundição. Uma rápida verificação visual após a impressão raramente explica problemas posteriores; verificar apenas a fundição final também pode perder a oportunidade de inspecionar o padrão diretamente.
Defina primeiro as condições de entrega e os requisitos de aceitação e, em seguida, faça as verificações nas etapas relevantes. O objetivo é conectar versões, modelos físicos e resultados, para que um problema leve a um próximo passo informado sem exigir papelada excessiva.
Definir a condição de aceitação na entrega
Os requisitos de entrega devem incluir modelo ou estilo, edição, quantidade, condição, dimensões críticas e áreas de aparência. O modelo com suporte, o modelo após limpeza e o modelo após montagem são objetos de entrega diferentes e não podem ser resumidos na mesma frase “o modelo em cera está qualificado”.
Para joias, a configuração, a circunferência do anel e os detalhes de aparência estão relacionados ao corte subsequente; para peças industriais, o benchmark, o tamanho aproximado e a margem de usinagem podem ser mais importantes. As listas de verificação devem ser específicas do projeto e não devem copiar os requisitos de um modelo simples para todas as partes.
Os padrões de qualidade de joias da GIA discutem os requisitos de qualidade por categorias como circunferência do anel, corte e configuração, refletindo que a avaliação final precisa corresponder às características específicas e ao status de produção. Ao formular os requisitos do modelo de cera, você pode seguir esta ideia para associar características-chave com usos subsequentes, mas não pode aplicar diretamente as especificações de produção de uma determinada liga a todos os modelos. Referências de qualidade de joias GIA
Os requisitos de aceitação também devem esclarecer as permissões de tratamento de exceções. Quais questões devem ser refeitas, quais podem ser processadas de acordo com o método aprovado e quem confirma que o modelo processado pode continuar a circular devem ser informados antes do início da tarefa.
Liberação de arquivo corrige a entrada de fabricação
O ponto de partida para a documentação da qualidade é a documentação de aprovação. Deve haver correspondência de versão entre o projeto original, a malha exportada e as tarefas de construção, e as unidades, quantidades de componentes e dimensões críticas precisam ser verificadas. Se ocorrerem dimensionamentos, reparos ou ajustes geométricos subsequentes, a base para as alterações deverá ser mantida.
As tarefas de impressão também devem registrar os equipamentos, materiais e configurações relacionadas reais utilizados. A granularidade dos registros deve ser capaz de apoiar a rastreabilidade do projeto, sem copiar todas as informações irrelevantes do sistema para a ordem de entrega, mas não podem faltar informações importantes.
Os nomes e lotes dos materiais devem provir de registros reais de uso. As Fichas Técnicas de Materiais descrevem o desempenho do produto e as condições de teste e não substituem os resultados da inspeção deste lote de modelos. As informações de segurança também têm sua própria finalidade e não devem ser usadas como prova das dimensões do produto acabado ou da conformidade da superfície.
Antes de enviar a tarefa, você pode verificar a quantidade, direção, layout e método de identificação em relação à lista de verificação do modelo. Bloquear a versão errada nesta etapa é mais confiável do que adivinhar a versão posteriormente pela sua aparência.
Registre as condições críticas antes e depois da limpeza
A inspeção após a impressão deve focar se o modelo está completo, se há alguma anormalidade óbvia na área observável e se a identidade do objeto físico pode ser mantida. Para detalhes que não podem ser vistos no estado suportado, os pontos de inspeção de acompanhamento devem ser observados e todos os recursos não devem ser declarados aprovados antecipadamente.
O processo de limpeza pode expor áreas anteriormente obscurecidas e também envolve trabalho prático. O processamento deve ser realizado de acordo com os requisitos confirmados de materiais e equipamentos, e os registros das exceções relacionadas às tarefas devem ser mantidos.
As inspeções pós-limpeza remontam aos requisitos de entrega, incluindo detalhes vulneráveis, superfícies críticas, resíduos e dimensões. O “tempo de limpeza suficiente” não pode ser usado como substituto da inspeção, nem se pode presumir que todas as áreas profundas atendam aos requisitos apenas porque a parte externa está limpa.
Se uma quebra não for observada antes da limpeza e for descoberta após a limpeza, o primeiro período de observação deverá ser anotado. Este momento por si só não pode provar que a quebra ocorreu durante a limpeza. Deve ser julgado com base na visibilidade, operações e outros registros.
Combine métodos de inspeção com recursos do modelo
A inspeção dimensional deve descrever o dado, localização, método e status do modelo. Para modelos de cera macia e fina, os métodos de contato e suporte precisam ser apropriados para evitar a deformação do modelo para leituras estáveis.
A inspeção da aparência pode ser organizada separadamente de acordo com a superfície de visualização principal, posição de conexão, galhos, cavidades e interior. As fotos devem poder ser devolvidas ao número correspondente e refletir a escala ou localização real. Tirar apenas uma foto de um lote inteiro de visualizações distantes pode não suportar julgamentos críticos de detalhes.
Para áreas que não podem ser diretamente observadas, o pessoal relevante precisa determinar os métodos de inspeção ou verificação aplicáveis. “Não consigo ver” não pode ser escrito como “sem anormalidade” e você não deve inserir ferramentas à vontade para danificar a estrutura.
Os resultados da inspeção devem ser classificados em qualificados, não qualificados e com confirmação pendente. O status de confirmação pendente não é a versão padrão. É necessário explicar quem resolve o problema, que base é utilizada para o julgamento e se é permitido que um determinado passo limitado continue nesta ronda.
Mantenha registros de defeitos vinculados ao modelo físico
Depois que uma anomalia for descoberta, isole primeiro o modelo afetado e mantenha o número. Registre a localização, o status, as fotos e os primeiros estágios de observação do problema e, em seguida, discuta a resolução. Misturar peças ruins com modelos qualificados e esperar pelo processamento unificado pode facilmente levar a entregas incorretas.
A conclusão pode ser refazer, reparar conforme método aprovado ou avaliação continuada. O processamento envolvendo dimensões críticas, conexões e pontos fracos deve ser aprovado por uma pessoa com autoridade para confirmar e reinspecionar após o processamento.
O registro de retorno precisa indicar o que foi modificado. Você não pode simplesmente alterar o status de não qualificado para qualificado e excluir a exceção original. Manter os resultados de antes e depois ajudará a determinar se um determinado tipo de reparo é adequado para uso continuado.
Se a causa da anomalia ainda não tiver sido determinada, os registros deverão diferenciar entre fenômenos, hipóteses e conclusões confirmadas. Por exemplo, “a garra fina está quebrada em uma determinada posição” é um resultado de observação, e “o contato de manuseio pode estar relacionado” é uma hipótese. Somente após verificação e suporte a conclusão da causa correspondente pode ser formada.
Coletar feedback do elenco após a transferência
Depois que o modelo de cera entra na fase de fundição e metal, o tamanho e a superfície ainda precisam ser verificados posteriormente. O estudo dimensional de fundição de precisão do ORNL incluiu modelos de cera, moldes de casca, ligas e outros elos na análise, indicando que questões dimensionais precisam ser rastreadas ao longo do processo; os materiais específicos e as conclusões deste estudo não podem ser usados como parâmetros unificados para todos os projetos. Resumo de pesquisa de transferência dimensional ORNL
As informações de feedback devem incluir preferencialmente o número do modelo de cera, número ou localização da árvore, liga e lote correspondente à peça fundida, bem como peças anormais. Se você receber apenas um feedback de que “a transmissão não é boa”, será difícil encontrar uma solução de problemas eficaz.
Quando a etapa de inspeção do modelo de cera for aprovada e ocorrerem problemas na peça fundida, os registros da peça fundida deverão ser analisados em conjunto; quando o modelo de cera apresenta anormalidades locais, também é necessário verificar se os resultados subsequentes correspondem a elas. Na ausência de provas correspondentes, todos os problemas não podem ser atribuídos à impressão ou ao casting.
Uma análise conjunta pode começar selecionando características específicas e hipóteses testáveis. Quais condições alterar na próxima rodada, quais condições manter comparáveis e como verificar os resultados devem ser inscritos no arranjo de produção experimental.
Use um registro mínimo de rastreabilidade
| gravar | Conteúdo principal | Perguntas respondidas |
|---|---|---|
| identidade da missão | Estilo, versão, quantidade, equipamentos e materiais | o que é realmente feito |
| Requisitos de recursos | Referências, dimensões críticas, superfícies e status de entrega | Como julgar qualificado |
| inspeção de estágio | Pré e pós limpeza, montagem e inspeção de entrega | Quando algo é observado? |
| Tratamento de exceções | Localização, isolamento, manuseio e reexame | Como o problema é resolvido |
| feedback posterior | Número correspondente, lote de fundição e resultado | O desempenho subsequente pode ser rastreado? |
Os pacotes de log podem ser uma combinação de fotos, formulários e documentos de tarefas, para que você não precise copiar tudo duas vezes. O segredo é que o link ou número seja estável e informações relevantes sobre o mesmo modelo ainda possam ser encontradas depois que outra pessoa assumir.
Para estilos repetidos com frequência, a lista fixa de recursos e os métodos verificados podem ser mantidos, mas a identidade, os materiais e os resultados desta rodada de tarefas ainda precisam ser atualizados. O sucesso histórico de um estilo estável não substitui o lançamento em lote atual.
Defina as quantidades antes de calcular o rendimento
Se forem necessárias estatísticas sobre o desempenho da qualidade, a quantidade de entrada, a quantidade qualificada pela primeira vez, a quantidade qualificada após o reparo e a quantidade descartada devem ser claramente definidas. O mesmo modelo após o retrabalho não pode ser contabilizado na primeira passagem e na produção adicional ao mesmo tempo.
Aguardando confirmação, ainda não inspecionados e entregues também estão em estados diferentes. O ponto no tempo deve ser especificado durante as estatísticas para evitar a contagem de modelos que não completaram a inspeção como qualificados e, em seguida, a alteração do calibre na tabela seguinte.
A produção experimental em pequena escala pode ajudar a identificar riscos, mas não é apropriado reivindicar rendimento estável ou capacidade de processo com base nos resultados de alguns protótipos. Para estabelecer tais conclusões, são necessárias condições correspondentes de amostragem, medição e estatísticas.
Indicadores mais diretos para a equipe também podem ser o estágio de descoberta de anomalias, o tempo de conclusão da reinspeção e o número de problemas repetidos. Esses registros podem ajudar a determinar se o ponto de verificação é válido, em vez de apenas buscar uma bela porcentagem.
Recomenda-se manter os resultados da primeira inspeção e do descarte final de cada peça, e os registros originais do problema não serão substituídos após a conclusão do reparo. Ao final da tarefa, são conciliados o insumo, a qualificação final, o sucateamento e a quantidade ainda a ser descartada, e as alterações de qualidade são discutidas com base em critérios estatísticos claros.
Aplicar as descobertas da revisão ao próximo trabalho
O controle de qualidade exige a formação de ações de melhoria. Quando um determinado tipo de problema ocorre repetidamente, você deve verificar se envolve o mesmo arquivo, o mesmo recurso, o mesmo local ou o mesmo método de processamento e, em seguida, providenciar a verificação direcionada.
Se o método de inspeção for modificado, deverá ser explicado quais problemas o novo método pode detectar e confirmar que não danificará o modelo. Se o processo ou a geometria forem modificados, a versão aprovada e o escopo de aplicação deverão ser registrados para evitar medidas verbais de melhoria.
A adequação dos registros pode ser verificada regularmente por projeto: caso ocorra algum problema, se o objeto físico pode ser encontrado, o estágio é localizado e o confirmador pode ser contatado. Os campos que não respondem a essas questões merecem ajustes; a duplicação que não ajuda pode ser simplificada.
Rastreie um defeito através do registro
Se for descoberto que falta um galho após a limpeza, primeiro isole a peça e registre o número, localização e foto, e depois verifique o estado observável antes da limpeza. Caso a área tenha sido originalmente obscurecida por suportes, deve-se observar que o estágio da ocorrência não pode ser confirmado apenas com base em fotos.
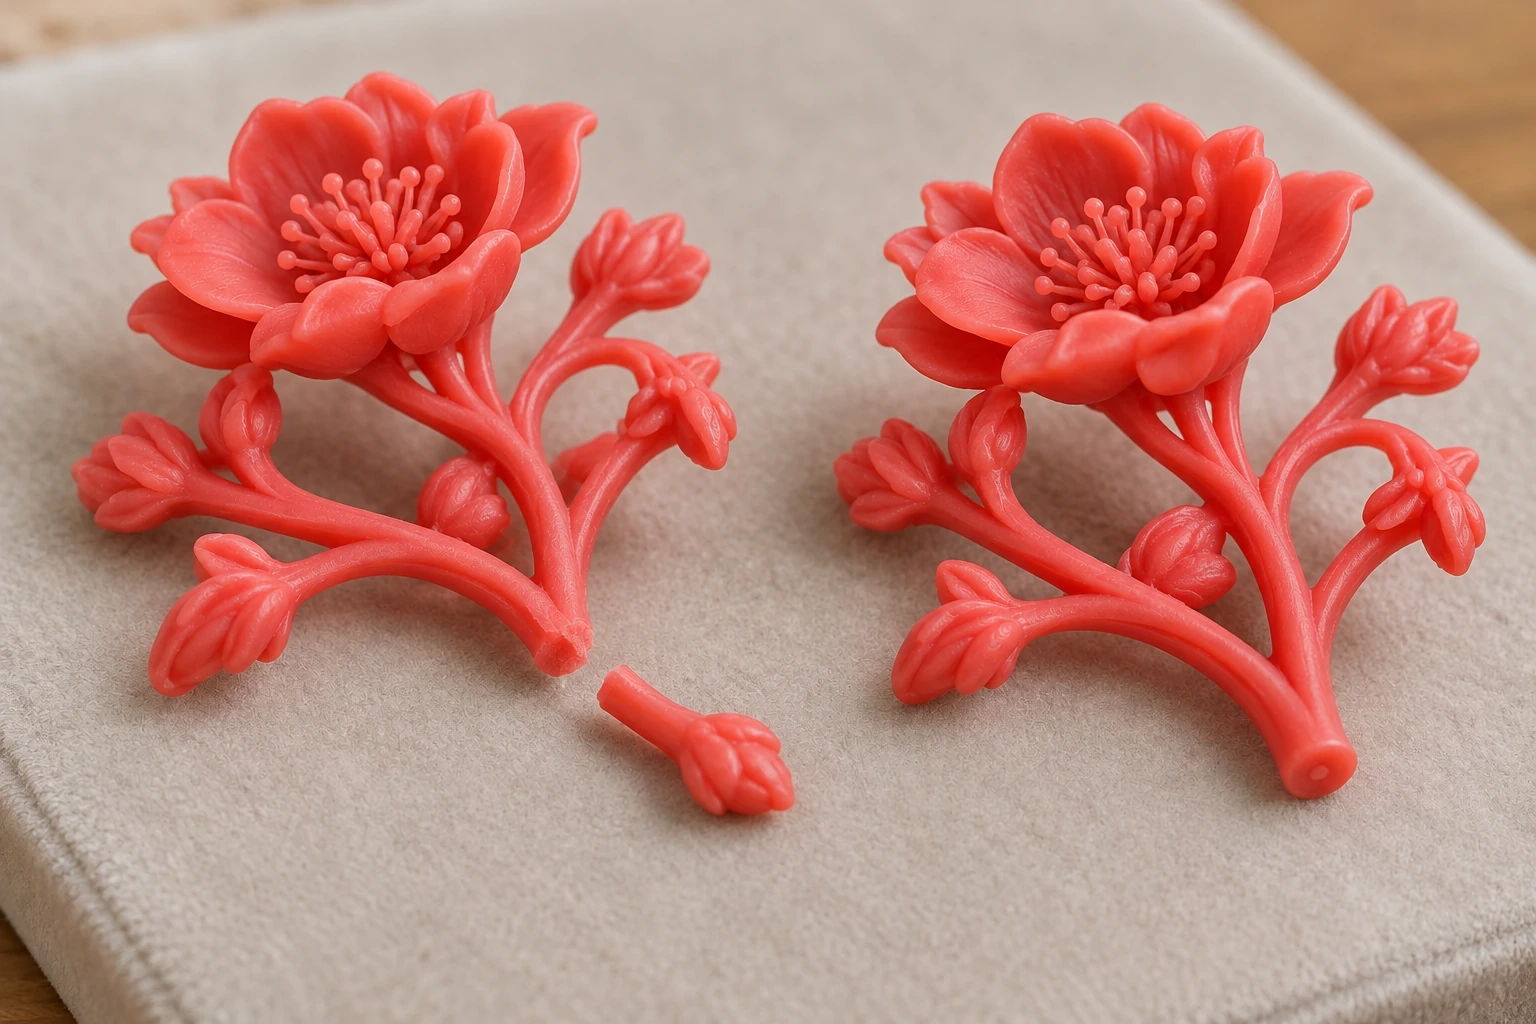
Em seguida, verifique outros modelos e locais de tarefas do mesmo modelo e organize os registros de processamento e coleta e colocação. O pessoal relevante apresentou hipóteses com base nas evidências e decidiu refazer ou tratar de acordo com o método aprovado. Ao ajustar o pick-and-place ou layout na próxima rodada, registre as alterações e os modelos correspondentes.
Após a nova verificação, conecte os resultados ao ticket original: quais fenômenos foram resolvidos, quais causas permanecem não identificadas e a quais estruturas a nova solução é aplicável. Os modelos qualificados são claramente esclarecidos e nenhuma conclusão será escrita se o motivo não for confirmado.
Se o mesmo problema de área ocorrer novamente em fundições subsequentes, o número correspondente deverá ser verificado novamente e a investigação deverá continuar ao longo das etapas. Os dois fenômenos não podem ser combinados diretamente na mesma causa comprovada.
Perguntas frequentes
Um relatório de material aprovado garante um modelo aprovado?
Os relatórios de materiais fornecem informações sobre amostras e condições específicas, e os modelos precisam ser verificados em relação à versão real, construção e requisitos de entrega. Os dois tipos de evidências respondem a questões diferentes.
Mais registros de qualidade sempre significam melhor controle?
Deve ser dada prioridade à garantia de que os registos sejam autênticos, tenham correspondência clara e apoiem o julgamento. Um pequeno número de registros-chave completos é mais valioso do que uma grande quantidade de conteúdo que não consegue encontrar o relacionamento entre versões e modelos.