

ビルド レイアウトは、ワックス プリンティング ジョブにおけるモデルの向き、位置、間隔、数量、および識別を定義します。印刷時間だけでなく、クリーニング、検査、仕分けにも影響します。ビルド領域がいっぱいかどうかではなく、利用可能な時間内に配信される許容可能なモデルの数によって効率を判断します。
有用なレイアウトは、モデルを保護し、下流の生産能力に適合しながら、印刷条件を満たさなければなりません。複数のデザインがビルドを共有する場合、印刷されるすべてのモデルはそのバージョンと順序にリンクされたままにする必要があるため、並べ替えによって印刷中に節約された時間が消費されることはありません。
印刷ジョブの目的を定義する
安定したスタイルの繰り返しタスク、複数の新製品の検証タスク、期限が厳しい置き換えタスクでは、優先順位が異なる場合があります。組版前に数量、納期、品質要件、試作の目的を明確にする必要があります。
このラウンドが特定の詳細に対する方向性の影響を検証するために使用される場合は、比較可能な取り決めを保持する必要があります。複数の注文の配送に使用する場合は、完了時間と後処理シーケンスを考慮する必要があります。目標がなければ、どちらのレイアウトがより充実しているかを単純に比較することはできません。
印刷バッチは、顧客の注文や鋳造バッチと同一である必要もありません。一緒にプリントできる機種は、納期状況や対象合金、その後の加工スケジュールが異なる場合がございます。タイプセットでは、モデルがさまざまな目的で使用されてアイデンティティが失われないようにするのではなく、その後のソートをサポートする必要があります。
向きと身長が仕事の計画に影響する
モデルのポーズにより、構築高さ、補助材料の配置、および特定の表面の処理関係が変化します。さまざまな装置や材料システムの具体的な効果は異なるため、実際のソフトウェアとプロセス情報を使用して評価する必要があります。
3D Systems の MJP テクニカル ノートでは、ノズルを通して材料を堆積することによって建設がどのように行われるかについて説明しています。その公開ページにはワックスやその他の材料システムが含まれています。特定のタスクは、対応する機器や材料に応じて適合させる必要があります。 1 つのマテリアルの処理ルールをすべての MJP タスクに適用できるわけではありません。 MJP技術解説
同じリングの方向を変更する場合は、重要なカーブ、設定、プロングがどこに配置されるかを確認してください。高さを低くすると、その後のピックアップや配置が困難になったり、重要な部分の観察が困難になったりして、最終的な効率が向上しない可能性があります。
固定傾斜角は、実際のモデルの評価に代わるものではありません。ソフトウェアの見積もりはオプションの比較に役立ちますが、実際の結果のテストと組み合わせる必要があります。スタイルのバージョン、数量、モード、納品ステータスなど、既存のソリューションの適用条件も記録する必要があります。
間隔は印刷と後処理をサポートする必要があります
隣接するモデル間の距離は、まず実際の機器とソフトウェアの要件を満たしている必要があります。同時に、モデルが識別しやすく、手に取りやすく、掃除しやすいかどうかも考慮する必要があります。ページ全体の画像に基づいて、すべての間隔が適切であるとは限りません。
脆弱なモデルの周囲には、取り扱い方法に適した動作スペースが必要です。長いポール、小枝、張り出した構造物については、分離時や輸送時に相互に巻き込まれないように、隣接するモデルとの関係を確認する必要があります。
材料特性も考慮する必要があります。 3D Systems の Red Jewelry Wax マテリアル ページでは、詳細なパフォーマンスと処理強度に関連するアプリケーション特性を強調していますが、すべてのデバイスまたはすべてのジオメトリに安全な間隔を提供できるわけではありません。レッドジュエリーワックス素材のご紹介
ソフトウェアが特定の構成をサポートしている場合、実際の制限はデバイスのドキュメントで確認する必要があります。インターフェイスを上下にスタックできるからといって、現在のシステムと後処理プロセスがこのタスクに適しているとは限りません。
ビルドを完了する前にジョブの互換性を確認する
タスクを共有するモデルは、互換性のある材料と建設条件を使用し、対応する完了時間を受け入れることができる必要があります。異なるモードまたは異なる配信ステータスを必要とするタスクは、まずそれらを結合できるかどうかを評価する必要があります。
複雑な新製品と安定したスタイルが混在する場合、試作変更がバッチ納品全体に影響を与えるかどうかに注意する必要があります。新しい構造を探求する必要がある場合、その検証の目的が設計に反映されるべきであり、未確認の形状をそのまま成熟したスタイルとして扱うべきではありません。
交換部品の数量と正体も記載する必要があります。数十のスペアパーツにマークが付いていないと、正式な納入品と間違われる可能性があります。ビルドファイルに古いバージョンが残っている場合、次回再利用時に再度出力される可能性があります。各タスクを送信する前に、モデル リストを実際のレイアウトと照合して確認する必要があります。
タスクをマージするかどうかを決定するには、推定完了時間、後処理能力、認識の複雑さを同時に比較することをお勧めします。大量の出力バッチの場合、クリーニングの待機に長い時間がかかる場合、マシン側で節約された時間が実際の配信上のメリットに反映されない可能性があります。
後処理能力も効率に含める
印刷後、モデルを洗浄、検査し、合意に従って梱包する必要があります。単一出力が突然増加すると、後処理が待機ステップになる可能性があります。植字の手配は、後処理担当者、ツール、納品順序と調整する必要があります。

壊れやすいスタイルでは、より慎重な取り扱いと検査が必要です。複数の小型モデルが密集している場合、分離や識別により作業負担が増大する可能性があります。パーティションや位置の番号が明確になると、チームが物事を順番に処理するのに役立ちます。
これは、固定パーティション化が必ずしも最適であるという意味ではありません。タスクによっては、他の配置の方が適切な場合もあります。計画を維持するかどうかを判断する前に、実際の運用と結果を記録する必要があります。タイポグラフィの最適化では、見栄えの良いフォーマットに従うのではなく、実際のボトルネックに焦点を当てる必要があります。
後処理フィードバックは、特定の場所とアクションに向けられるのが最適です。たとえば、モデルのどの列が掴みにくいか、どのような詳細が隣接する構造物に遭遇しやすいか、どのようなロゴがクリーニング後に失われるかなどです。このような情報は、次の調整に直接使用できます。
追跡可能な識別により取り違えを防止
モデルにナンバリングが許可されているかどうかは、設計および製造担当者によって確認される必要があります。マーキングの位置は、外観、フィット感、重要な寸法に影響を与えてはならず、また、除去が必要な未確認の追加構造を作成してはなりません。
モデル上のマーキングが適切でない場合は、位置図、コンテナ番号、仕分け記録を使用できます。重要なのは、掃除の前後で対応関係を維持することです。モデルが元のレイアウトから離れた後、サポートする操作記録が存在しない場合、ポジション マップは機能を失う可能性があります。
円周が異なる同じ指輪や、同じ形を異なる言葉で着用するという作業は、特に混同しやすいです。識別方法は作業指示書に記載し、梱包時に再度確認する必要があります。識別の責任をすべて受信者に委ねないでください。

2 つのビルド レイアウトの比較
| 項目を比較する | 何を記録すべきか |
|---|---|
| 条件を入力してください | 同じバージョン、数量、材質、および同等のモデル |
| 主な変更点 | 方向、位置、間隔の周転円調整の要素 |
| ソフトウェアの見積もり | 推定時間と関連タスクの情報 |
| 実際のビルド | 実際の開始時間と終了時間、および例外 |
| 後処理 | 手動操作時間、待ち時間、処理の困難さ |
| 修飾された出力 | 元の認定済み数量、許可された修理後の認定済みおよび廃棄済みの数量 |
| 結果を出す | モデルが時間通りに指定された状態で完成したかどうか |
特定の要因の影響を判断したい場合は、他の条件を可能な限り比較できるようにすることができます。 2 つのタスクは、方向、量、モードを同時に変更します。結果が異なったとしても、特定の方向が速い、または安定していると直接結論付けることはできません。
ソフトウェアの推定時間と実際の時間は別々に保存する必要があります。また、適格数量の繰り返しのカウントを避けることも必要です。再加工されたモデルはバッチの出力の一部であり、元の適格数量に繰り返し加算すべきではありません。未検証の効率パーセンテージよりも、実際の記録の方が役立ちます。
「合格成果物の数÷総作業時間」と「手動作業時間÷合格成果物の数」を同時に記録することが可能です。前者は分娩リズムを観察し、後者は労働投入を観察します。再版、手直し、待機は個別に記録されます。ソフトウェアの推定構築時間を全体の期間とみなしたり、複数人による並行作業時間を直接期間に加算したりすることはできません。
レイアウトを再利用する前に変更を確認する
古いタスクを開始点として使用できますが、最初にバージョン、数量、モード、および配信要件を確認してください。局所的な構造変更により、高さ、サポート、取り扱いの難しさが変わる場合があります。量的な変更はレイアウトや後処理のリズムに影響を与える可能性があります。
安定化計画と探査計画の目的をそれぞれ示すことが推奨される。古いスキームを使用する場合、このラウンドが依然として元の検証範囲内にあるかどうかを記録します。範囲外の変更は再評価する必要があります。このようにして、写植の経験を明確な条件の下で再利用することができます。
フィードバックの並べ替えによるレイアウトの改善
同じタスクに複数の境界があり、クリーニング後に境界を区別するのが不便な場合は、元の位置マップが分離後も有効かどうかを確認できます。次のラウンドでは、パーティション、コンテナ番号、または承認マークを評価し、対応するアクションをスケジュールできます。
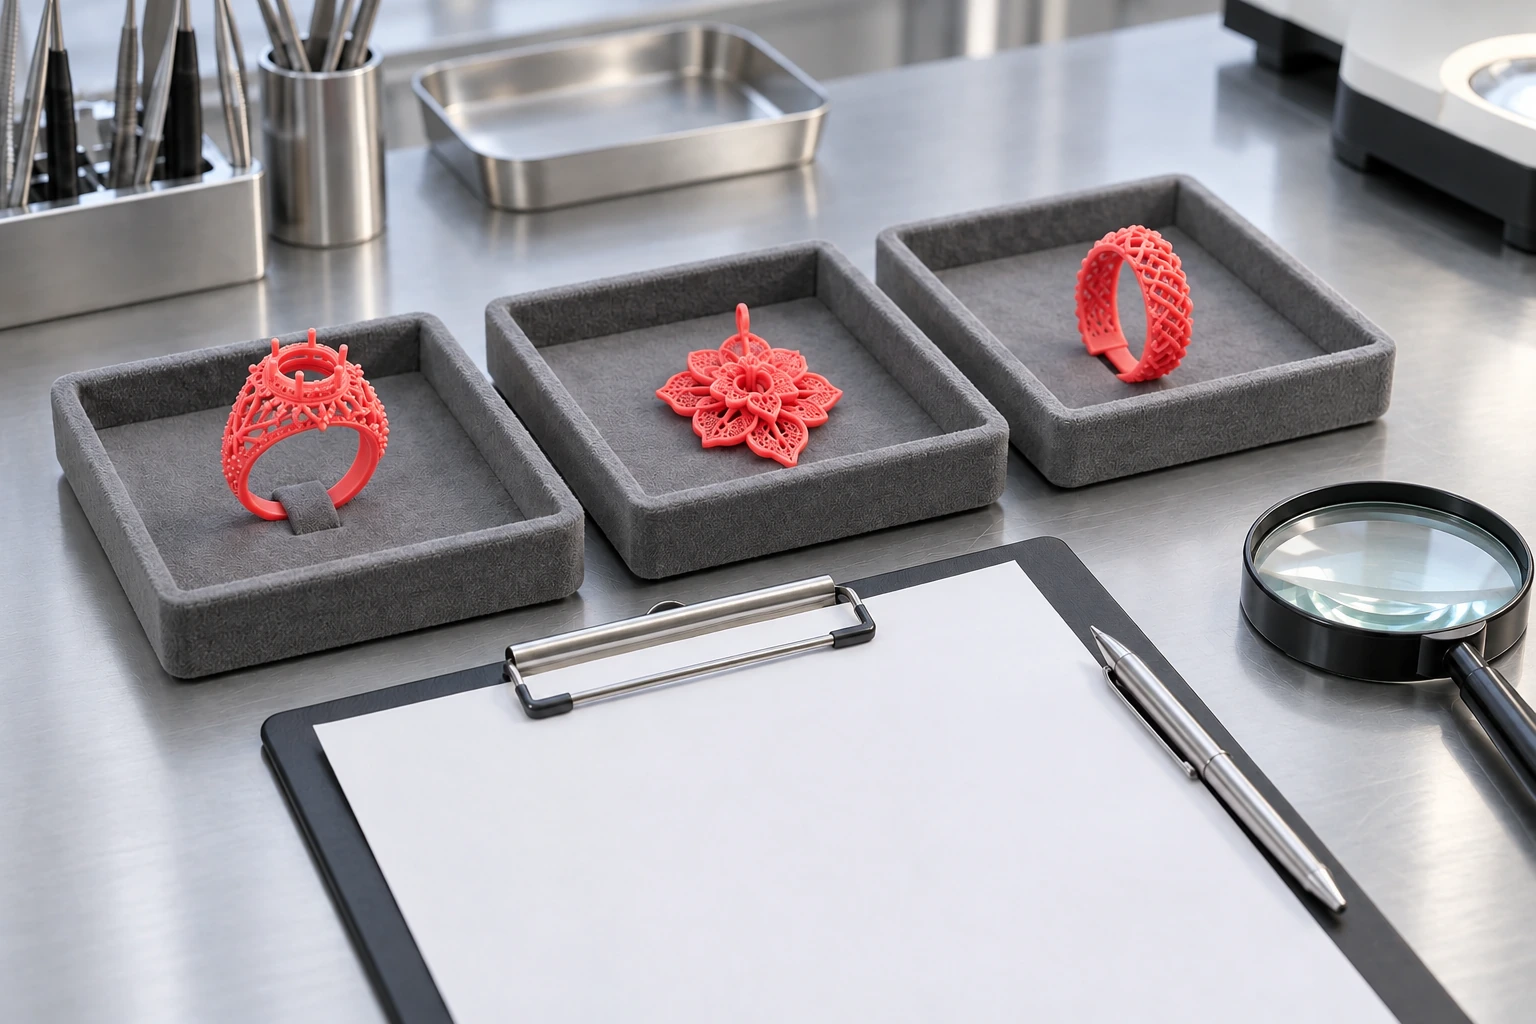
ID を確認する新しい方法は、ビルドのスクリーンショットを単にきれいにするのではなく、パッケージに至るまで保持することです。パーティションの数や間隔を変更した場合は、タスクの見積もりや処理スペースも再確認し、実際の効率と合わせて認識の向上を評価する必要があります。
よくある質問
すべてのモデルを低く配置すると常に印刷が速くなりますか?
ビルドの高さは時間に影響する可能性がありますが、タスク全体は機器のモード、形状、補助構造などの要因にも影響されます。実際のソフトウェアの見積もりは、実際の出力による後処理結果と比較してチェックする必要があります。
ビルド レイアウトは複数オーダーのスケジューリングとどのように異なりますか?
植字では、単一のビルド内でのモデルの配置に焦点を当てます。スケジューリングは、タスクの複数のバッチの順序、納期、およびリソースに焦点を当てます。この 2 つは協力する必要がありますが、1 つのフルバージョンを使用して 1 か月全体の生産効率を表すことはできません。