
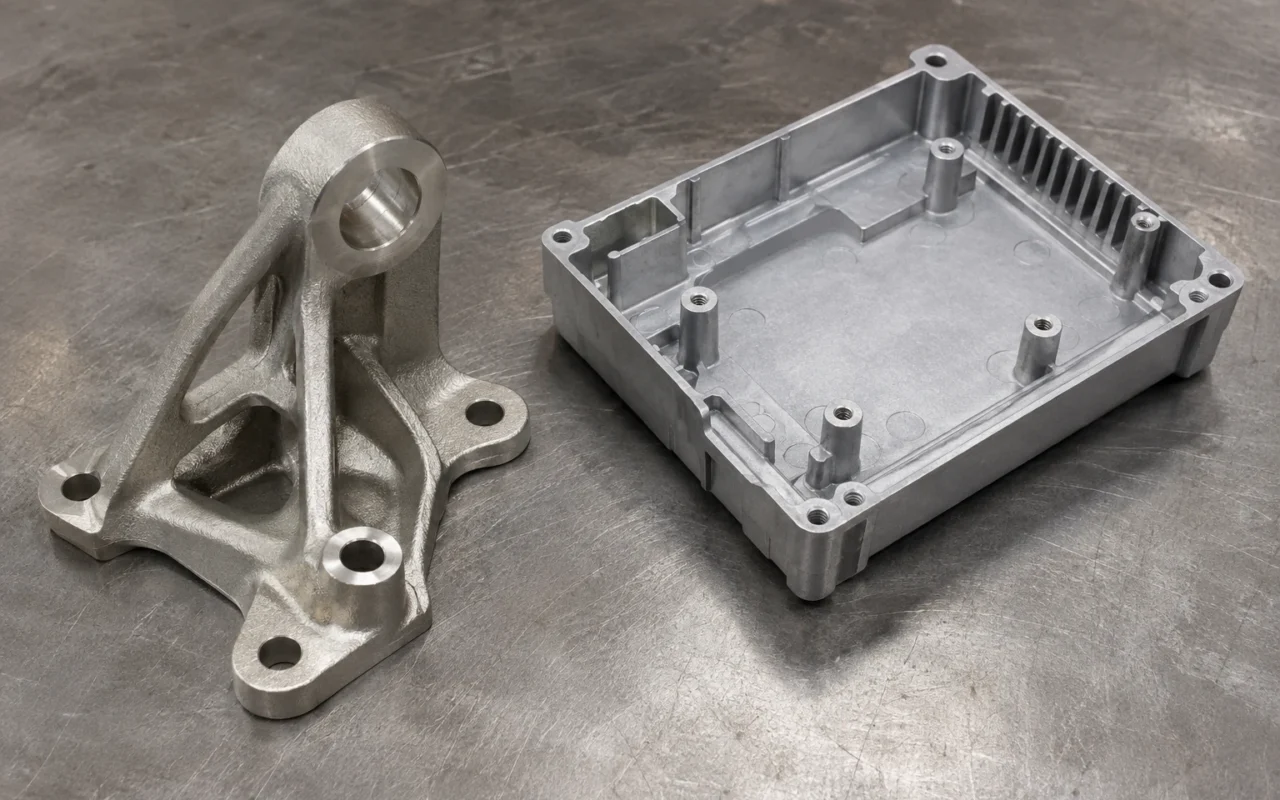
Empiece por el material y la fase del pedido
Priorice la fundición a la cera perdida para piezas de acero, inoxidable y superaleaciones. En paredes finas de aluminio, zinc o magnesio con diseño estable y volumen continuado, considere primero la fundición a presión. Para desarrollos de pocas unidades aún sujetos a cambios, los patrones digitales de cera facilitan llegar a muestras metálicas reales.
La palabra «precisión» no distingue las rutas. Material, geometría y fase del pedido son mejores criterios. Aquí fundición a presión significa alta presión; la fundición por gravedad en molde permanente es otro proceso.
El material acota la primera elección
La cera perdida usa patrones eliminables para fabricar cáscaras desechables y después vierte el metal. Sirve para muchas piezas precisas de acero y aleaciones. Si necesita inoxidable resistente a corrosión, acero resistente al calor o superaleaciones, empiece por esa ruta en lugar de comparar precios unitarios de aluminio o zinc inyectados.
La fundición a presión introduce metal líquido a presión en un molde de acero reutilizable. Son habituales aluminio, zinc y magnesio. La introducción de NADCA enumera aleaciones y procesos de cámara caliente y fría. Carcasas finas con apoyos y conexiones son aplicaciones comunes.
Un material ya fijado suele reducir las opciones rápidamente. Si puede cambiarse, rediseñe para la prestación requerida antes de comparar alternativas equivalentes. La guía de procesos de fundición sitúa cada ruta.
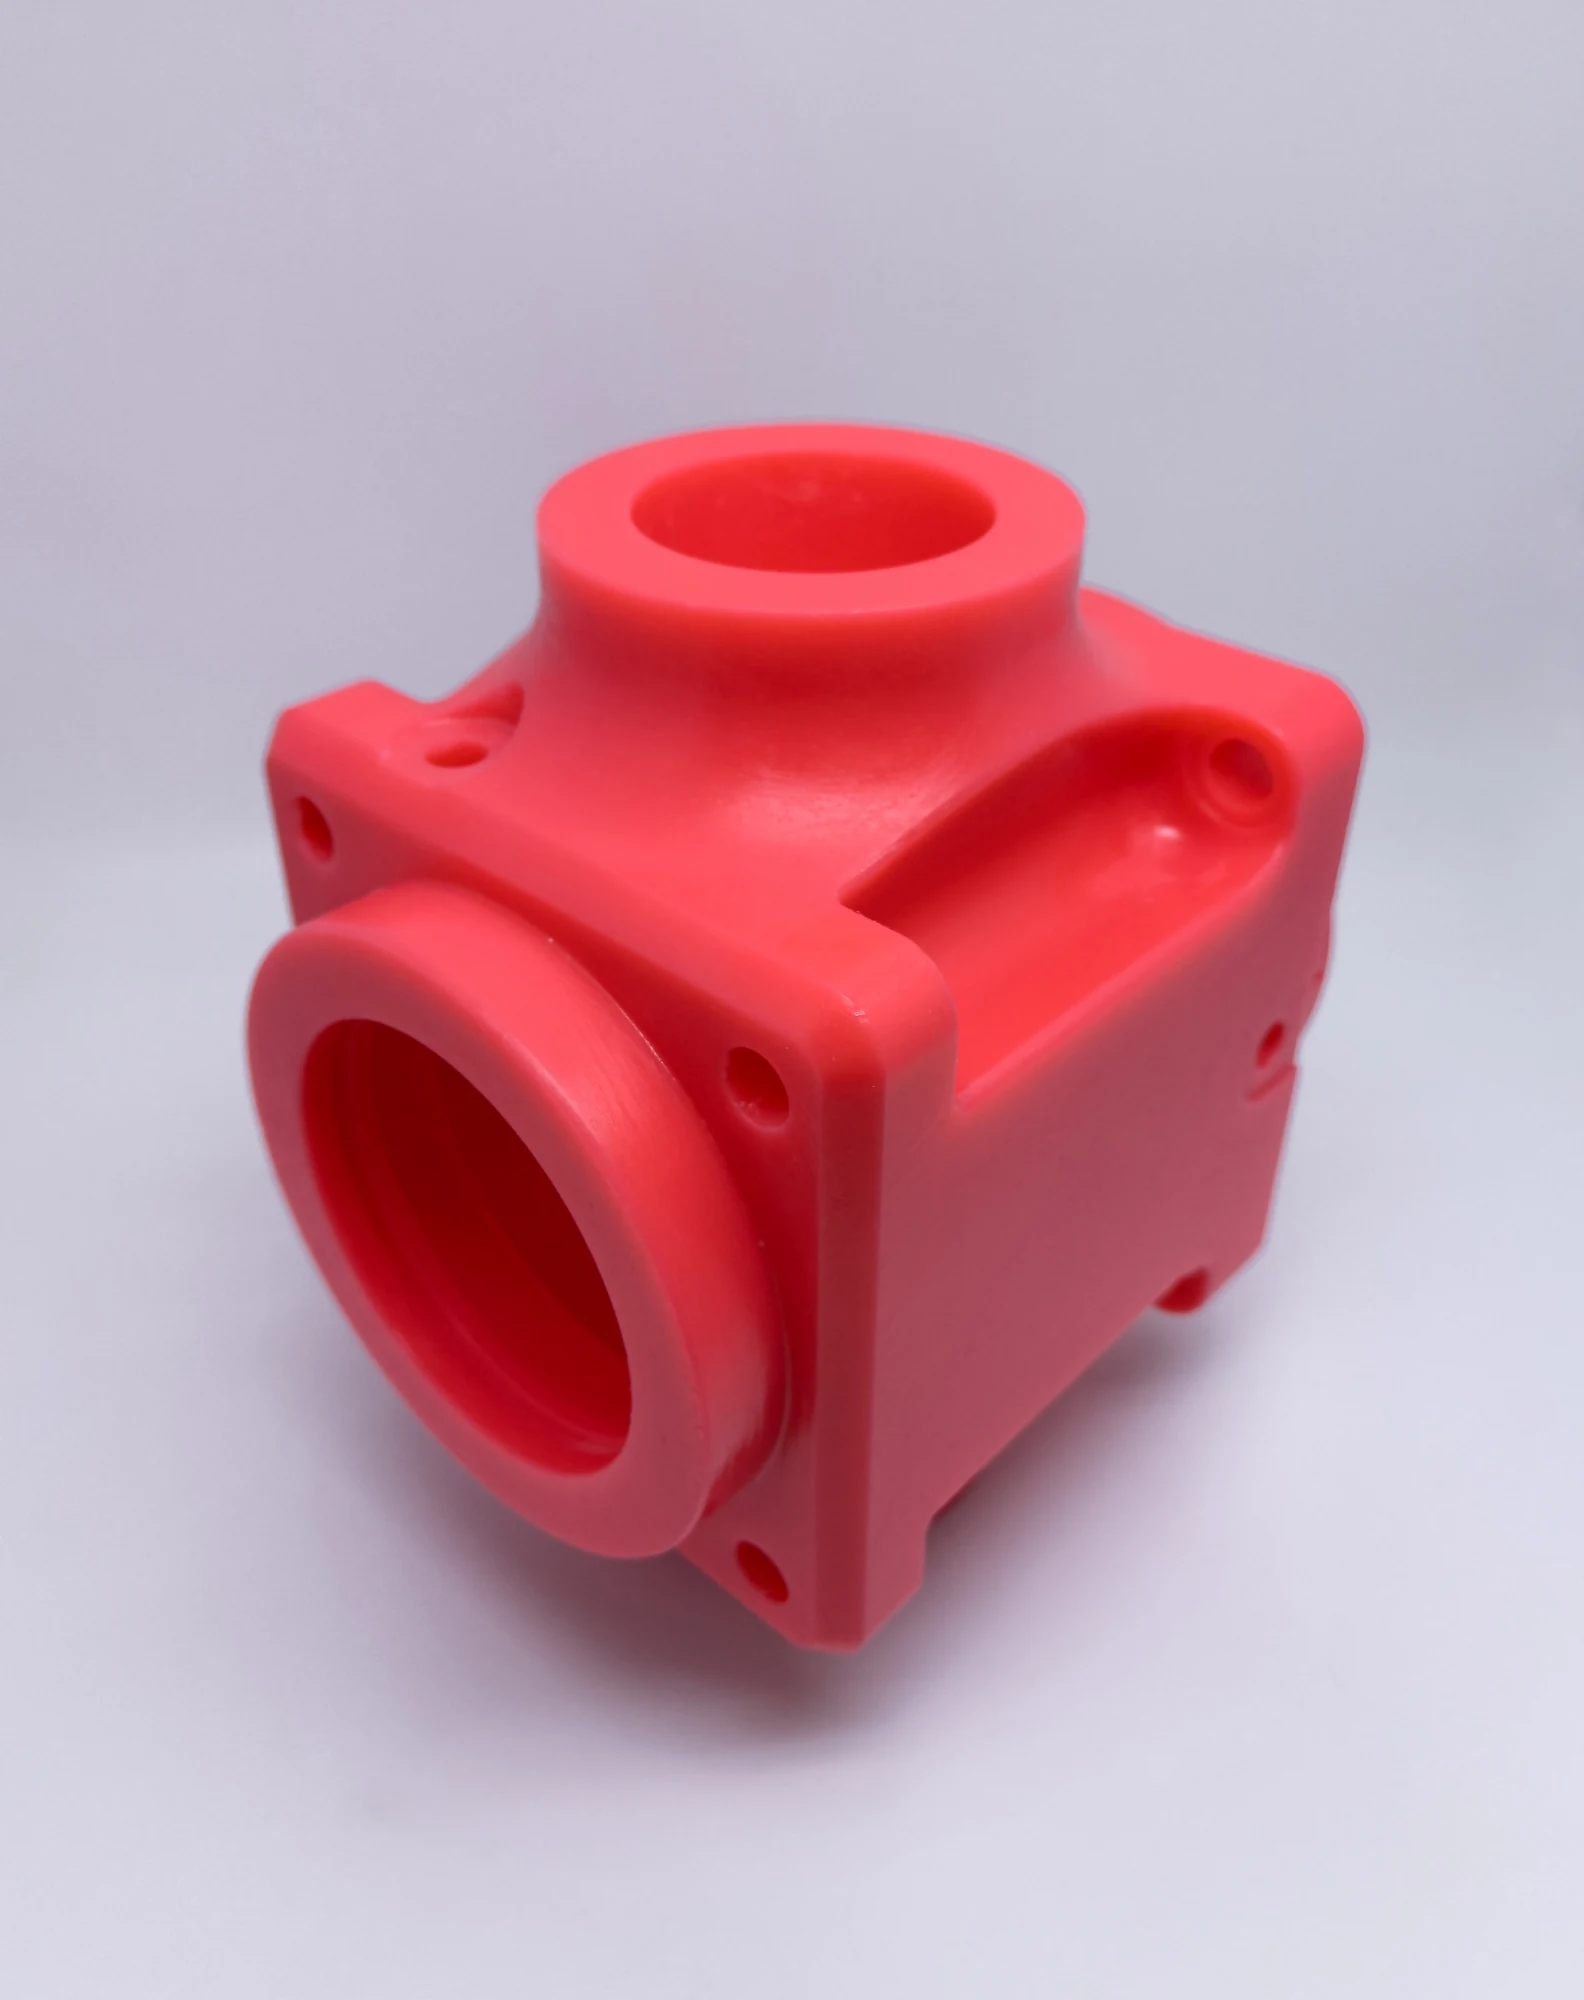
Las series estables aprovechan el molde reutilizable
Primero se desarrolla y prueba el molde; luego se repiten inyección, enfriamiento, apertura y expulsión. Entregar durante largo tiempo con el mismo plano reparte el coste y fija el ciclo. Es su ventaja económica principal para piezas finas de volumen estable.
Cada lote a la cera perdida requiere patrones, cáscaras, descerado, cocción y colada. Imprimir cera reduce la preparación de moldes específicos de inyección para pocas unidades y cambios frecuentes. Al consolidarse la demanda repetida también puede usarse inyección de cera. Ambos métodos alimentan el mismo proceso de fundición.
El documento de proceso y costes del Investment Casting Institute explica patrones convencionales y digitales. En desarrollo, evitar repetidas modificaciones de herramientas importa más que buscar prematuramente un ciclo masivo; con pedidos estables, aproveche la reutilización.
Distinga la cáscara desechable del molde de acero que abre
El patrón se elimina tras formar la cáscara y esta se rompe después de colar. Por eso pueden organizarse formas externas complejas y emplearse machos para cavidades internas. Los patrones digitales directos reducen además las restricciones del molde de inyección de cera en el primer diseño.
El molde de alta presión debe abrir y expulsar reiteradamente. Contrasalidas externas, rasgos laterales y agujeros suelen requerir correderas o extracción de núcleos. Carcasas finas regulares con direcciones de desmoldeo previstas encajan bien; los mecanismos móviles complejos añaden desarrollo, mantenimiento y cambios.
No significa asignar toda pieza compleja a la cera perdida. La división práctica es cera perdida para aceros complejos y diseños cambiantes, y alta presión para piezas no ferrosas finas compatibles y repetitivas.
| Necesidad típica | Primera opción | Motivo |
|---|---|---|
| Pieza precisa de acero, inoxidable o superaleación | Cera perdida | Materiales y geometrías complejas adecuados |
| Desarrollo de pocas unidades con cambios | Patrones digitales y cera perdida | Menor dependencia inicial de herramientas específicas |
| Pared fina estable de aluminio, zinc o magnesio | Alta presión | Reutilizar molde de acero y ciclo de inyección |
| Aleación apropiada y fijaciones integrables | Alta presión | Formar carcasa y fijaciones conjuntamente |
Trate la alta integridad como una ruta específica
Las piezas de aluminio con estanqueidad, integridad estructural o tratamiento térmico concreto requieren distinguir procesos. El convencional difiere de alto vacío, squeeze casting y semisólido. NADCA trata aparte el tratamiento térmico y propiedades de estas variantes; las limitaciones convencionales no se trasladan a todas.
Complete superficies precisas, taladros y tratamientos según plano. Compare presupuestos con igual estado de entrega para ver costes de herramientas, conformado y acabado. Así concreta la ruta elegida sin sustituir la selección clara anterior.
Patrones para desarrollar, herramientas para pedidos estables
En desarrollos a la cera perdida, los patrones digitales permiten obtener metal durante varias revisiones. Estabilizado el pedido, elija inyección de cera o fabricación digital continuada según la fase del producto.
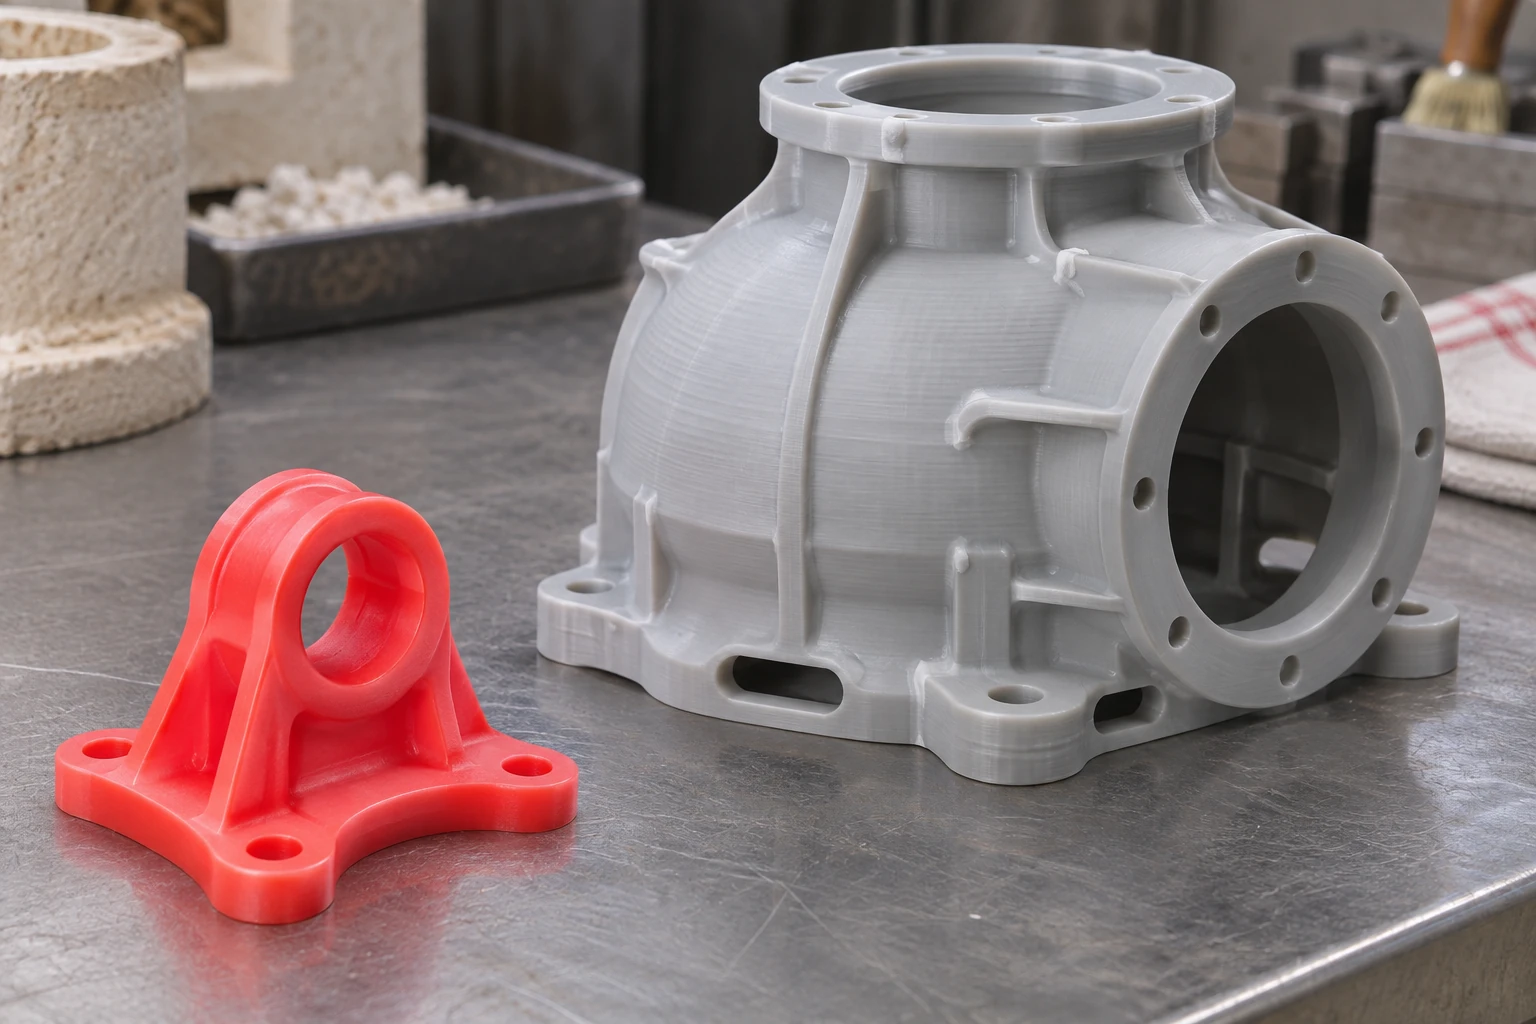
La impresora de cera 3H-420 Plus trabaja en esta etapa de patrones. Presente planos representativos y cambios habituales al equipo Cprint 3D para configurar capacidad digital de desarrollo y geometrías complejas.