
Werkstoff und Auftragsphase geben die Richtung vor
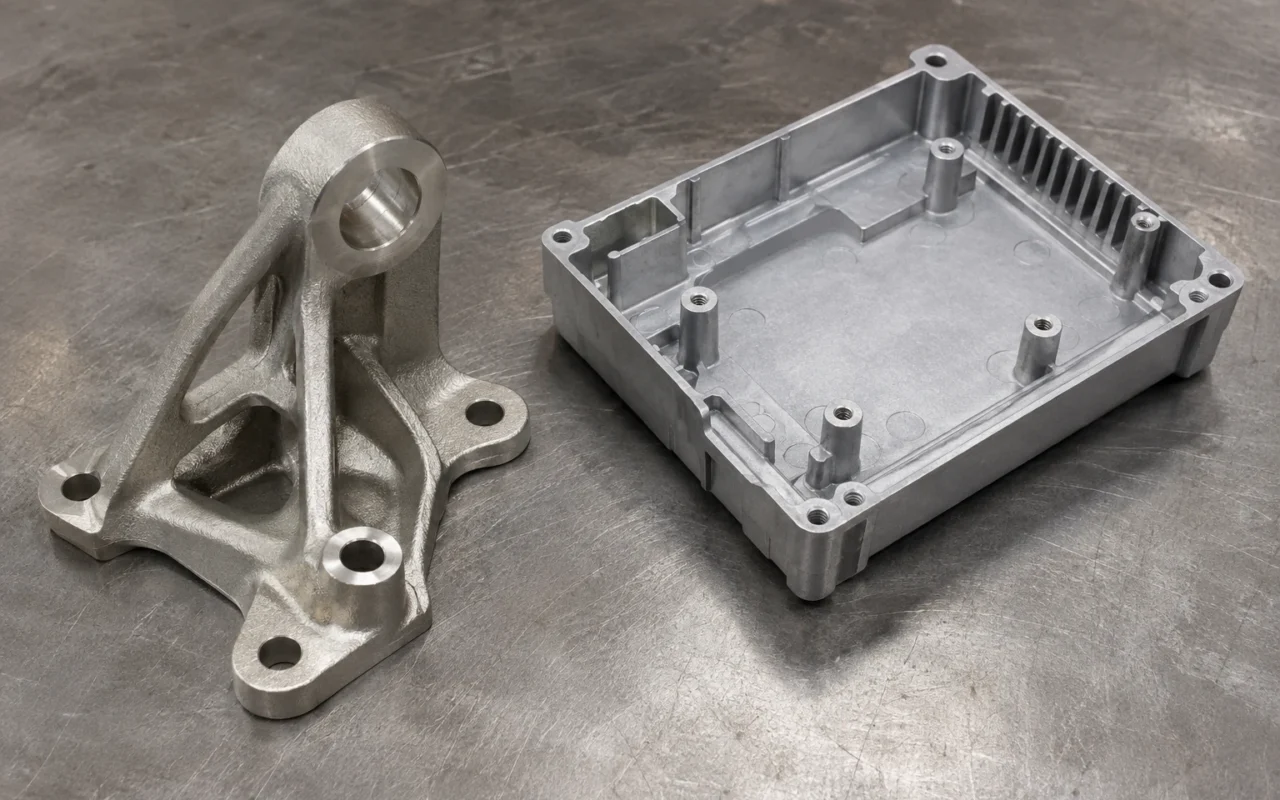
Für Präzisionsteile aus Stahl, Edelstahl und Superlegierungen ist Feinguss die erste Wahl. Bei dünnwandigen Aluminium-, Zink- oder Magnesiumteilen mit stabiler Konstruktion und dauerhaftem Volumen bietet sich Hochdruckguss an. Kleine Entwicklungsserien mit Änderungen gelangen über digitale Wachsmodelle und Feinguss unkompliziert zu echten Metallmustern.
„Präzision“ allein trennt die Verfahren nicht. Werkstoff, Geometrie und Auftragsphase sind die nützlichen Kriterien. Druckguss meint hier Hochdruckguss; Schwerkraft-Kokillenguss ist ein anderes Verfahren.
Der Werkstoff grenzt die erste Auswahl ein
Feinguss erzeugt aus entfernbaren Modellen verlorene Schalen und gießt anschließend Metall hinein. Er eignet sich für zahlreiche präzise Stahl- und Legierungsteile. Bei korrosionsbeständigem Edelstahl, hitzebeständigem Stahl oder Superlegierungen beginnt die Auswahl mit der passenden Feingussroute, statt Stückpreise für Aluminium- oder Zinkdruckguss zu vergleichen.
Hochdruckguss presst flüssiges Metall in eine wiederverwendbare Stahlform. Aluminium-, Zink- und Magnesiumlegierungen sind üblich. Die NADCA-Prozessübersicht nennt Hauptlegierungen sowie Warm- und Kaltkammerverfahren. Dünnwandige Gehäuse mit Befestigungsdomen und Anschlussmerkmalen sind typische Anwendungen.
Ein festgelegter Werkstoff schränkt die Auswahl oft schnell ein. Ist ein Werkstoffwechsel zulässig, muss die Konstruktion an die Zielleistung angepasst werden, bevor echte Alternativen verglichen werden. Der Überblick über Metallgussverfahren ordnet die Routen ein.
Stabile Serien nutzen den Wert wiederverwendbarer Formen
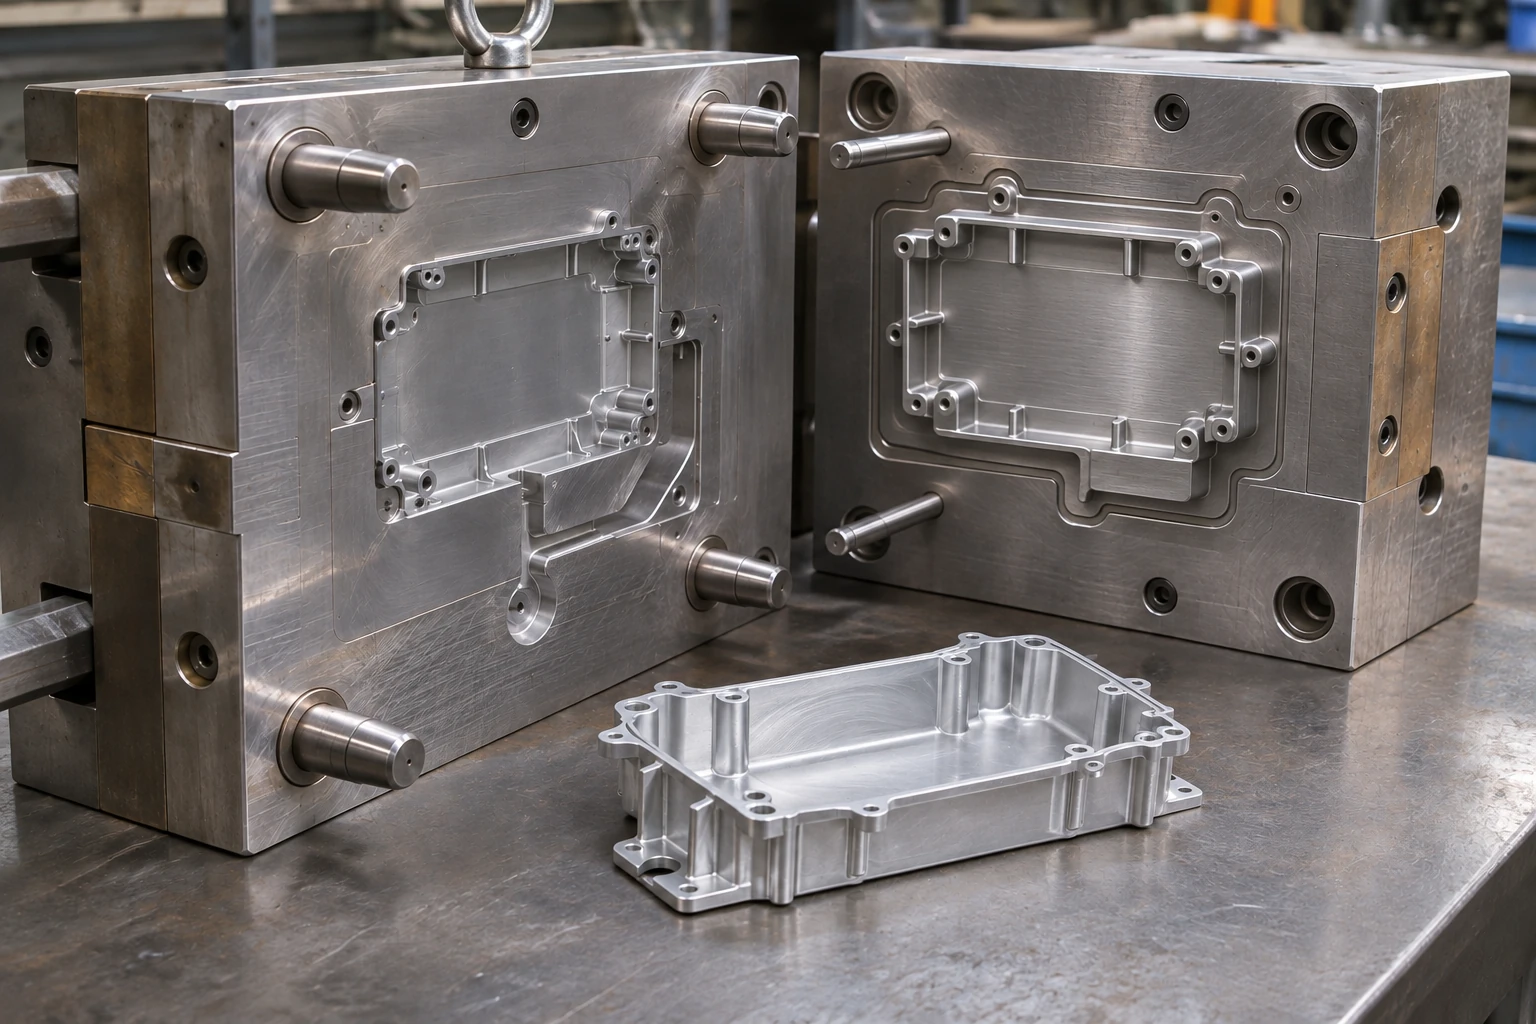
Druckguss verlangt zunächst Werkzeugentwicklung und Erprobung, danach wiederholt er Einspritzen, Kühlen, Öffnen und Auswerfen. Langfristige Fertigung nach gleicher Zeichnung verteilt Werkzeugkosten und stabilisiert den Zyklus. Darin liegt der wirtschaftliche Vorteil bei dünnwandigen Serienteilen.
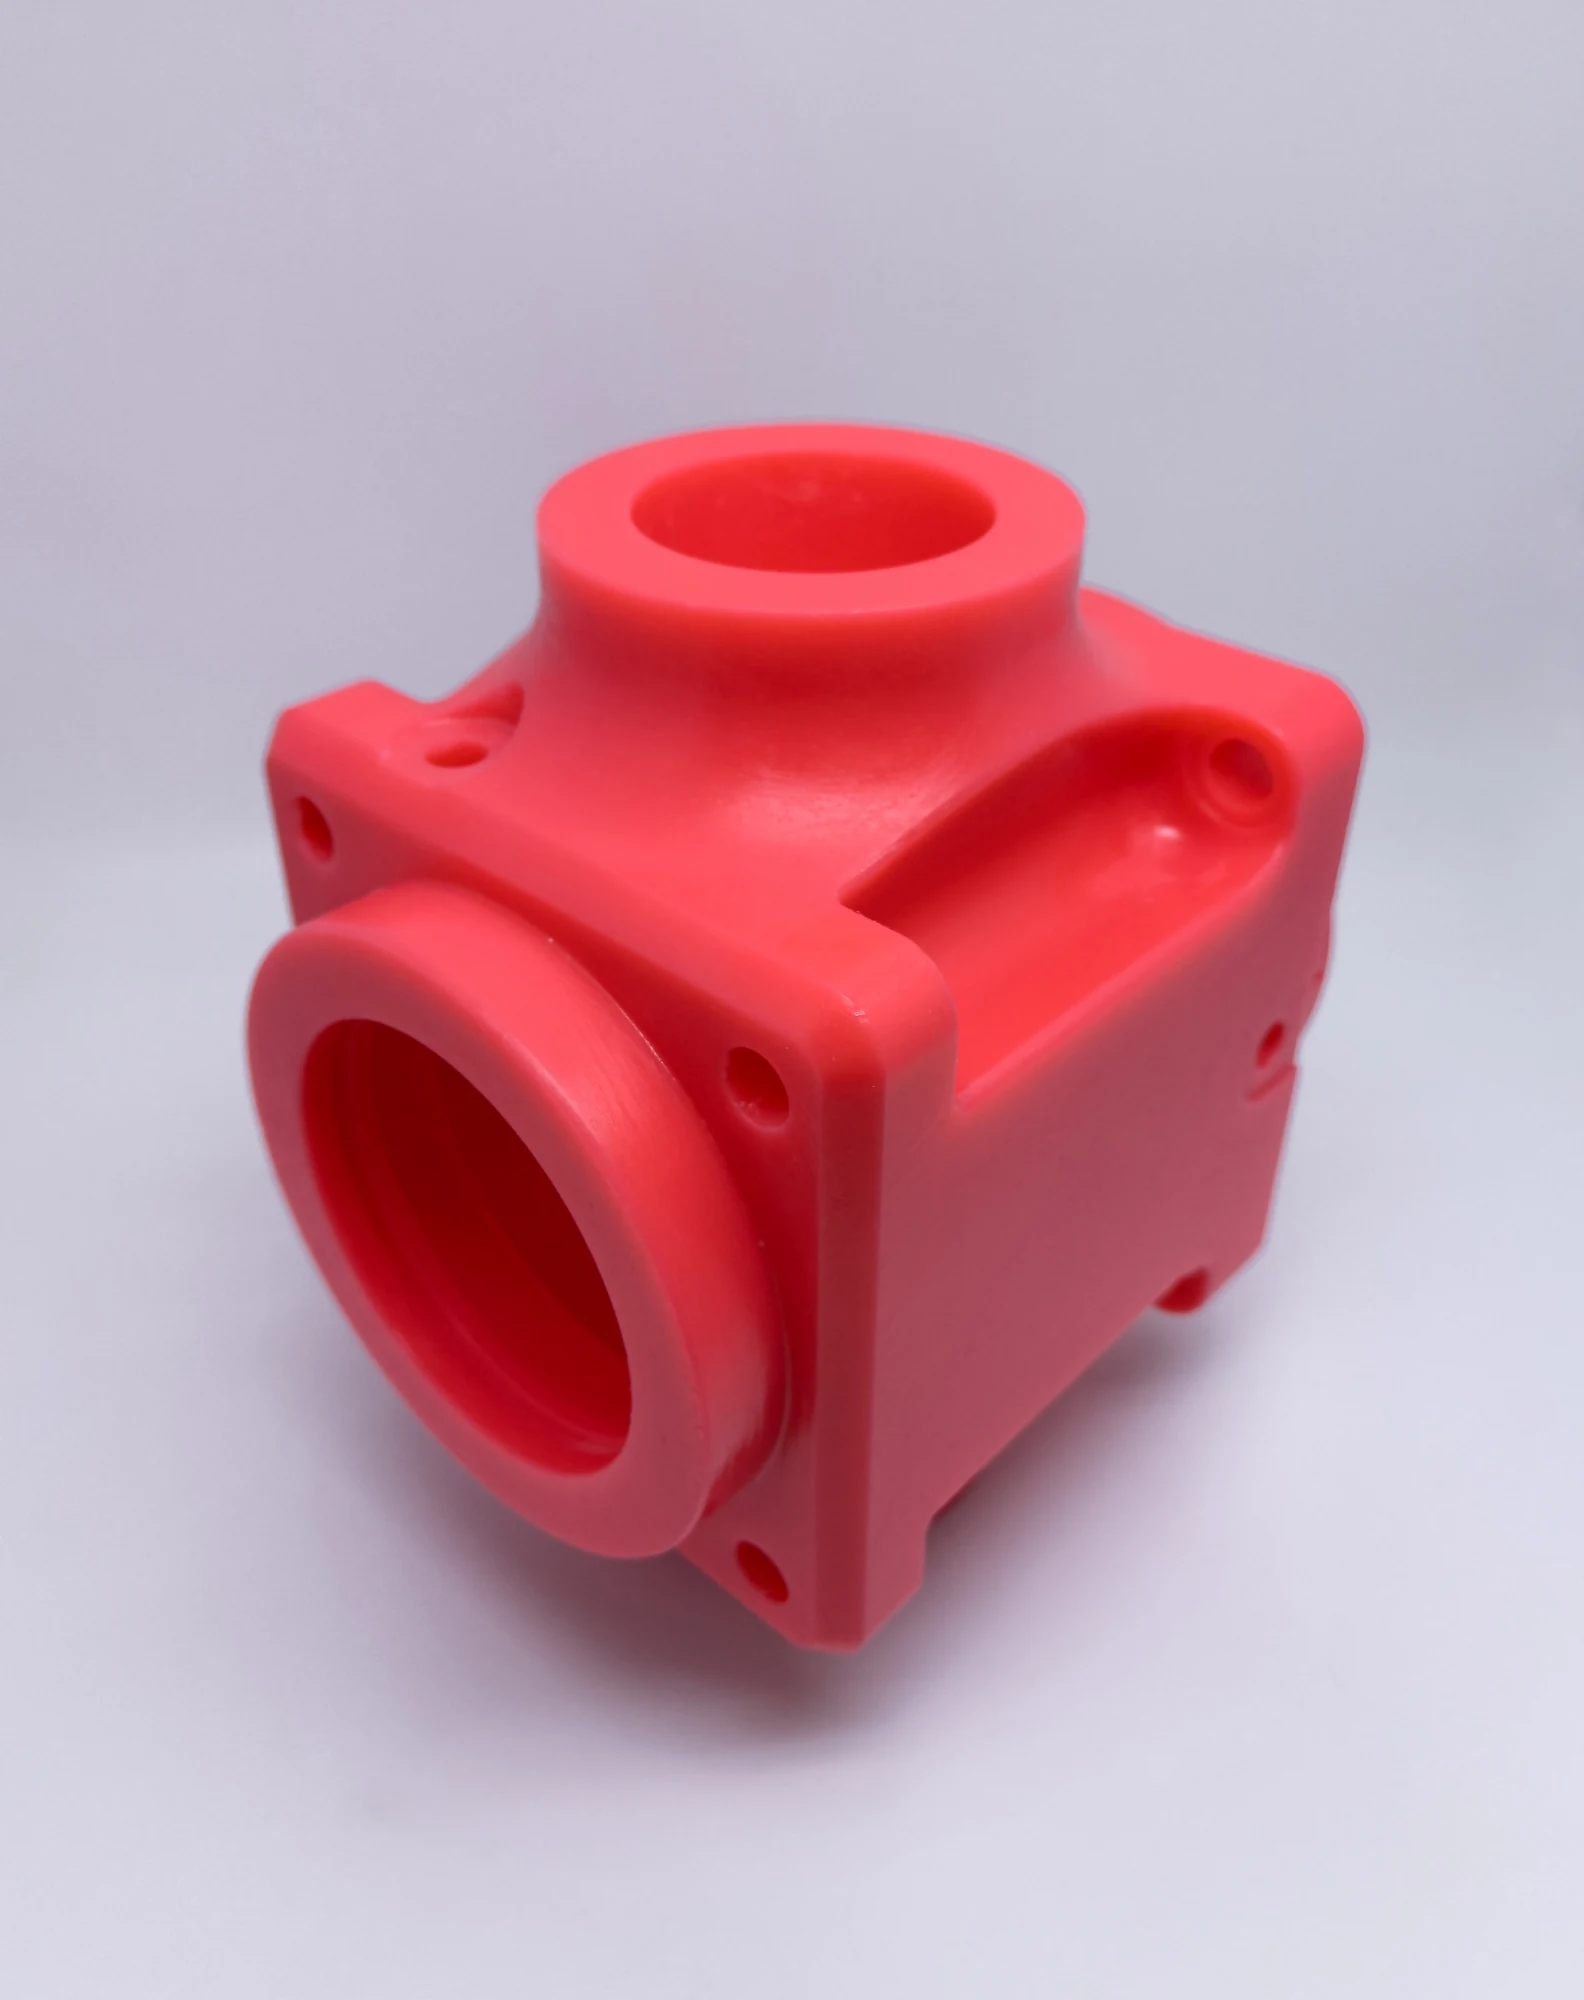
Feinguss benötigt je Charge Modelle, Schalenaufbau, Entwachsen, Brennen und Gießen. Direkter Wachsdruck reduziert die Vorbereitung spezieller Wachsspritzwerkzeuge bei kleinen Mengen und häufigen Änderungen. Bei dauerhafter Wiederholnachfrage kommt auch Wachsspritzen infrage. Beide Modellverfahren bedienen denselben Feingussprozess.
Das Prozess- und Kostenpapier des Investment Casting Institute erläutert konventionelle Wachs- und Digitalmodelle. In der Entwicklung ist das Vermeiden wiederholter Werkzeugänderungen wertvoller als ein zu früher Fokus auf Großserientakte; stabile Aufträge sollten Werkzeugwiederverwendung nutzen.
Verlorene Schale und öffnende Stahlform unterscheiden
Beim Feinguss wird das Modell nach dem Schalenaufbau entfernt und die Schale nach dem Gießen zerstört. Dadurch lassen sich komplexe Außenkonturen fertigen; Innenhohlräume können Kerne nutzen. Direkte Digitalmodelle mindern zudem Beschränkungen durch Wachsspritzwerkzeuge beim ersten Entwurf.
Druckgussformen müssen wiederholt öffnen und auswerfen. Außenhinterschneidungen, seitliche Merkmale und Löcher erfordern oft Schieber oder Kernzüge. Regelmäßige dünnwandige Gehäuse mit geplanten Entformungsrichtungen passen gut. Komplexe bewegliche Mechanismen erhöhen Entwicklung, Wartung und Änderungsarbeit.
Nicht jedes komplexe Teil gehört deshalb in den Feinguss. Praktisch ist die Aufteilung: komplexe Stahlteile und Änderungen in den Feinguss, geeignete stabile dünnwandige Nichteisenmetallteile bevorzugt in den Druckguss.
| Typischer Bedarf | Erste Wahl | Grund |
|---|---|---|
| Präzisionsteil aus Stahl, Edelstahl oder Superlegierung | Feinguss | Geeignet für diese Werkstoffe und komplexe Geometrien |
| Kleine Entwicklungsmengen mit Änderungen | Digitale Modelle und Feinguss | Weniger frühe Abhängigkeit von speziellen Modellwerkzeugen |
| Stabile dünnwandige Aluminium-, Zink- oder Magnesiumteile | Hochdruckguss | Stahlform und Einspritzzyklus wiederverwenden |
| Geeignete Legierung mit integrierten Befestigungen | Hochdruckguss | Gehäuse und Befestigungsmerkmale gemeinsam formen |
Hochintegritätsdruckguss gesondert betrachten
Aluminiumteile mit Dichtheits-, Integritäts- oder besonderen Wärmebehandlungsanforderungen verdienen eine eigene Betrachtung. Konventioneller Druckguss unterscheidet sich von Hochvakuum-, Squeeze- und Thixoverfahren. NADCA behandelt Wärmebehandlung und Werkstoffeigenschaften hierfür gesondert; Einschränkungen konventioneller Verfahren gelten nicht pauschal für alle Varianten.
Präzisionsflächen, Lochbilder und Oberflächenbehandlung folgen der Zeichnung. Angebote auf denselben Lieferzustand abzustimmen zeigt Werkzeug-, Formgebungs- und Nachbearbeitungskosten. Das setzt die gewählte Route um, ersetzt jedoch nicht die klare Vorauswahl.
Entwicklung mit Wachsmodellen, stabile Aufträge mit passenden Werkzeugen
Für Feinguss-Entwicklungsteile liefern digitale Wachsmodelle Metallmuster während mehrerer Konstruktionsänderungen. Bei stabilen Aufträgen folgen Wachsspritzwerkzeuge oder weitere digitale Modellfertigung passend zur Produktphase.
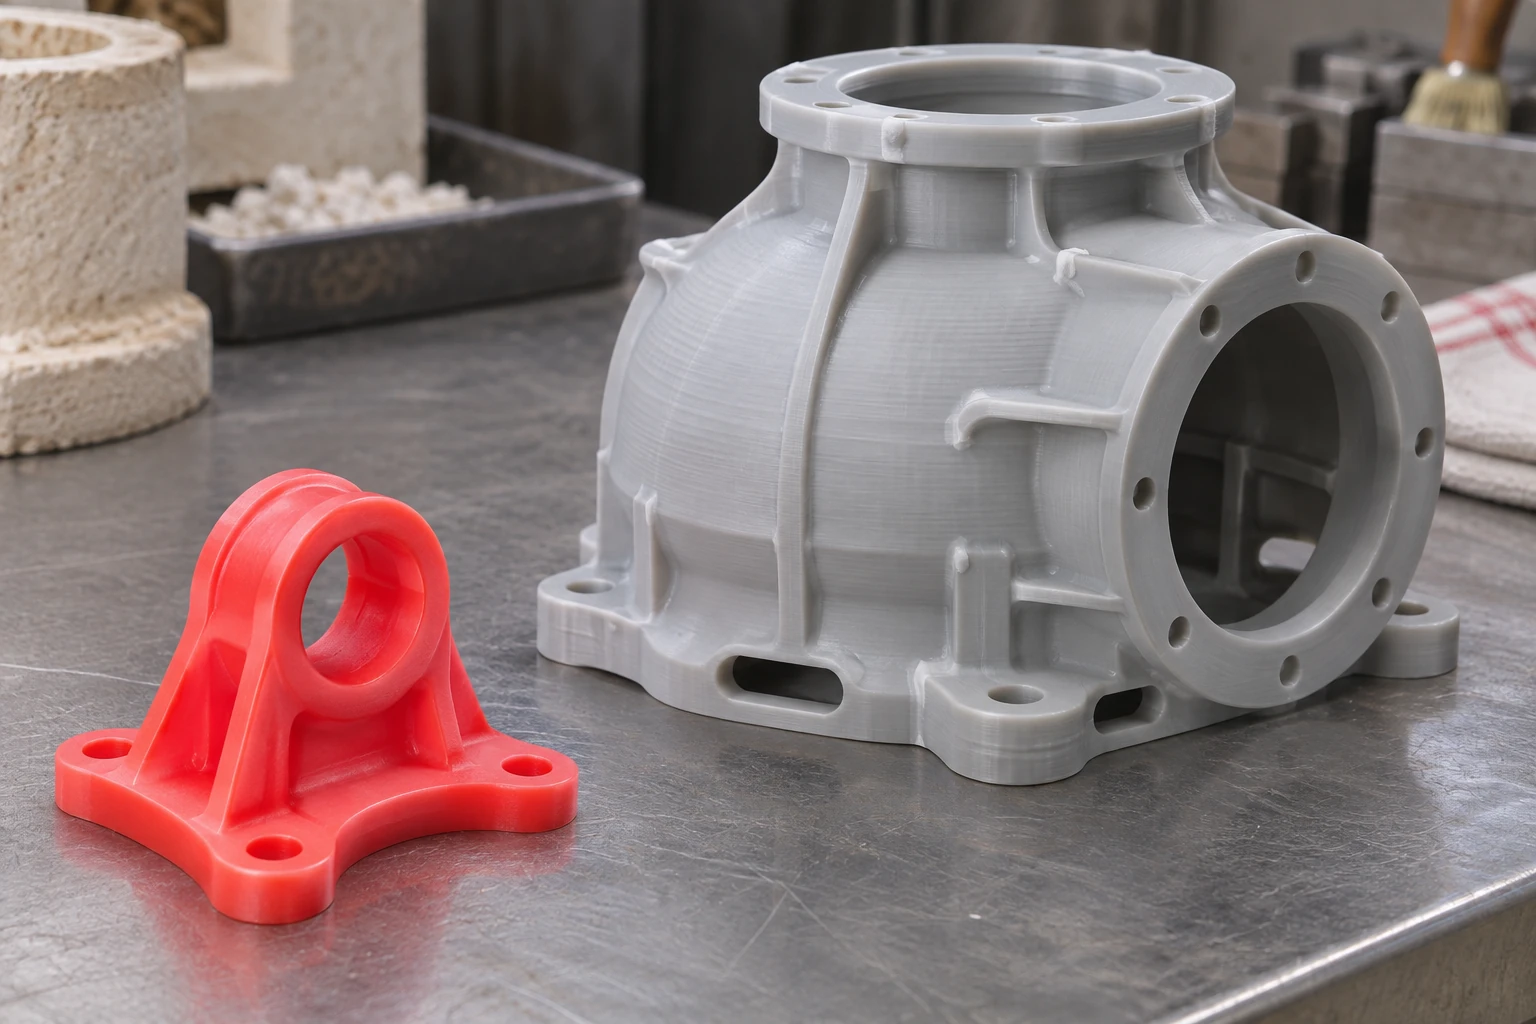
Der Wachs-3D-Drucker 3H-420 Plus übernimmt diesen Modellschritt. Besprechen Sie typische Zeichnungen und Änderungsbedarfe mit dem Cprint-3D-Team, um digitale Wachskapazität für Entwicklung und komplexe Modelle zu konfigurieren.