
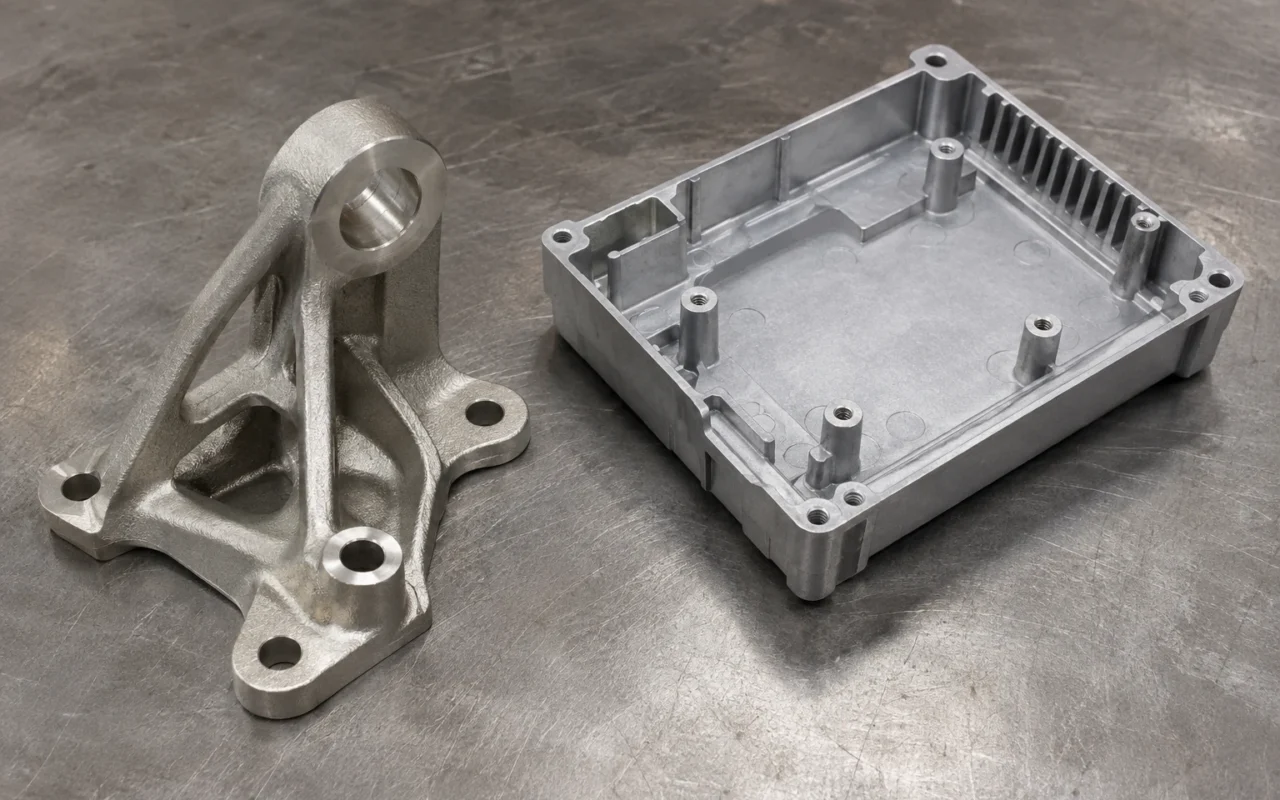
Начинайте с материала и стадии заказа
Для точных деталей из стали, нержавеющей стали и жаропрочных сплавов выбирайте литье по выплавляемым моделям (ЛВМ). Для тонкостенных алюминиевых, цинковых и магниевых деталей стабильной конструкции с постоянным объемом поставок — литье под высоким давлением (ЛПД). В малых опытных партиях с изменениями цифровые восковые модели упрощают получение настоящих металлических образцов.
Слово «точность» не разделяет технологии. Полезнее материал, геометрия и стадия заказа. Здесь ЛПД означает высокое давление; гравитационное литье в кокиль — другой процесс.
Материал сужает первый выбор
ЛВМ использует удаляемые модели для изготовления разовых оболочек с последующей заливкой металла. Технология подходит для многих точных стальных и легированных деталей. Для коррозионностойкой стали, жаростойкой стали или суперсплавов начинайте с ЛВМ, а не со сравнения цены алюминиевого или цинкового литья под давлением.
ЛПД подает жидкий металл под давлением в многоразовую стальную форму. Распространены алюминиевые, цинковые и магниевые сплавы. Обзор NADCA перечисляет основные сплавы и процессы с горячей и холодной камерой. Тонкостенные корпуса с крепежными бобышками и соединениями — типичные изделия.
Заданный материал часто быстро ограничивает варианты. Если его можно заменить, сначала переработайте конструкцию под целевые свойства, затем сравнивайте реальные альтернативы. Обзор видов литья металлов помогает их расположить.
Стабильные серии раскрывают ценность многоразовой формы
Сначала нужны разработка и испытания пресс-формы, затем повторяются впрыск, охлаждение, раскрытие и выталкивание. Длительные поставки по одному чертежу распределяют стоимость и закрепляют цикл. Это главное экономическое преимущество ЛПД для стабильных серий тонкостенных деталей.
Каждой партии ЛВМ нужны модели, оболочки, выплавление, обжиг и заливка. Печать воска сокращает подготовку специальных пресс-форм при малых количествах и частых изменениях. Для постоянного спроса можно перейти к впрыску воска. Оба способа изготовления моделей обслуживают одно ЛВМ.
Материал Investment Casting Institute о процессе и стоимости объясняет обычные и цифровые модели. В разработке избегать повторных переделок оснастки полезнее, чем рано гнаться за массовым циклом; стабильные заказы используют повторное применение инструментов.
Сравните разовую оболочку с раскрывающейся стальной формой
Модель удаляют после изготовления оболочки, а оболочку разрушают после заливки. Это позволяет организовать производство сложных наружных форм, применяя стержни для внутренних полостей. Прямые цифровые модели также уменьшают ограничения восковой пресс-формы для первой конструкции.
Форма ЛПД должна многократно раскрываться и извлекать отливку. Наружные поднутрения, боковые элементы и отверстия часто требуют ползунов или вытяжных сердечников. Регулярные тонкостенные корпуса с продуманным извлечением подходят хорошо; сложные подвижные механизмы увеличивают разработку, обслуживание и переделки.
Это не означает отдавать все сложные детали ЛВМ. Практическое разделение: сложные стали и изменения — ЛВМ, подходящие стабильные тонкостенные цветные детали — прежде всего ЛПД.
| Типичная задача | Первый выбор | Причина |
|---|---|---|
| Точная деталь из стали, нержавейки или суперсплава | ЛВМ | Подходит для материала и сложной точной геометрии |
| Малая опытная партия с изменениями | Цифровые модели и ЛВМ | Меньше ранняя зависимость от специальной оснастки |
| Стабильная тонкостенная деталь из алюминия, цинка или магния | ЛПД | Повторное использование формы и цикла впрыска |
| Подходящий сплав и интегрируемые крепления | ЛПД | Совместное формирование корпуса и крепежных элементов |
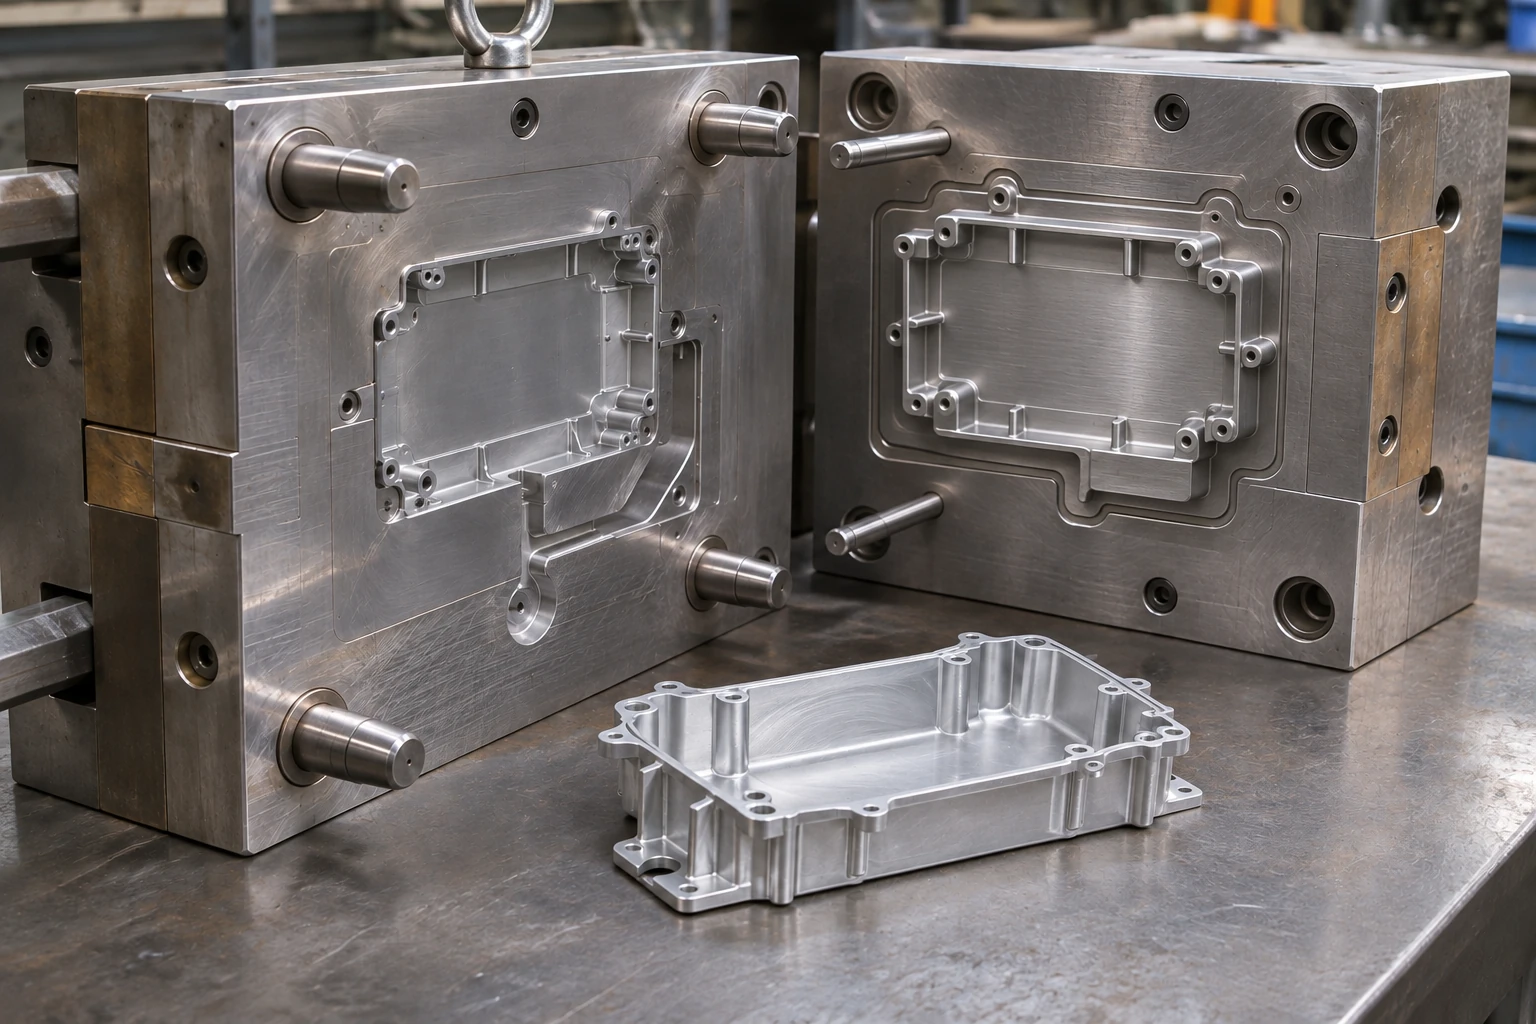
Высокоцелостное литье рассматривайте отдельно
Алюминиевым деталям с требованиями герметичности, структурной целостности или определенной термообработки нужна конкретная технология. Обычное ЛПД отличается от высокого вакуума, squeeze casting и полутвердого формования. NADCA отдельно рассматривает свойства и термообработку; ограничения обычного процесса нельзя переносить на все варианты.
Точные поверхности, отверстия и покрытия выполняйте по чертежу. Сопоставляйте предложения для одного состояния поставки, чтобы видеть расходы на оснастку, формование и доводку. Это реализует выбранную технологию, не заменяя первоначального решения.
Для разработки — воск, для стабильных заказов — подходящая оснастка
В разработке деталей ЛВМ цифровые восковые модели дают металлические образцы в ходе нескольких изменений. После стабилизации заказов выбирают впрыск воска или дальнейшее цифровое изготовление в соответствии со стадией продукта.
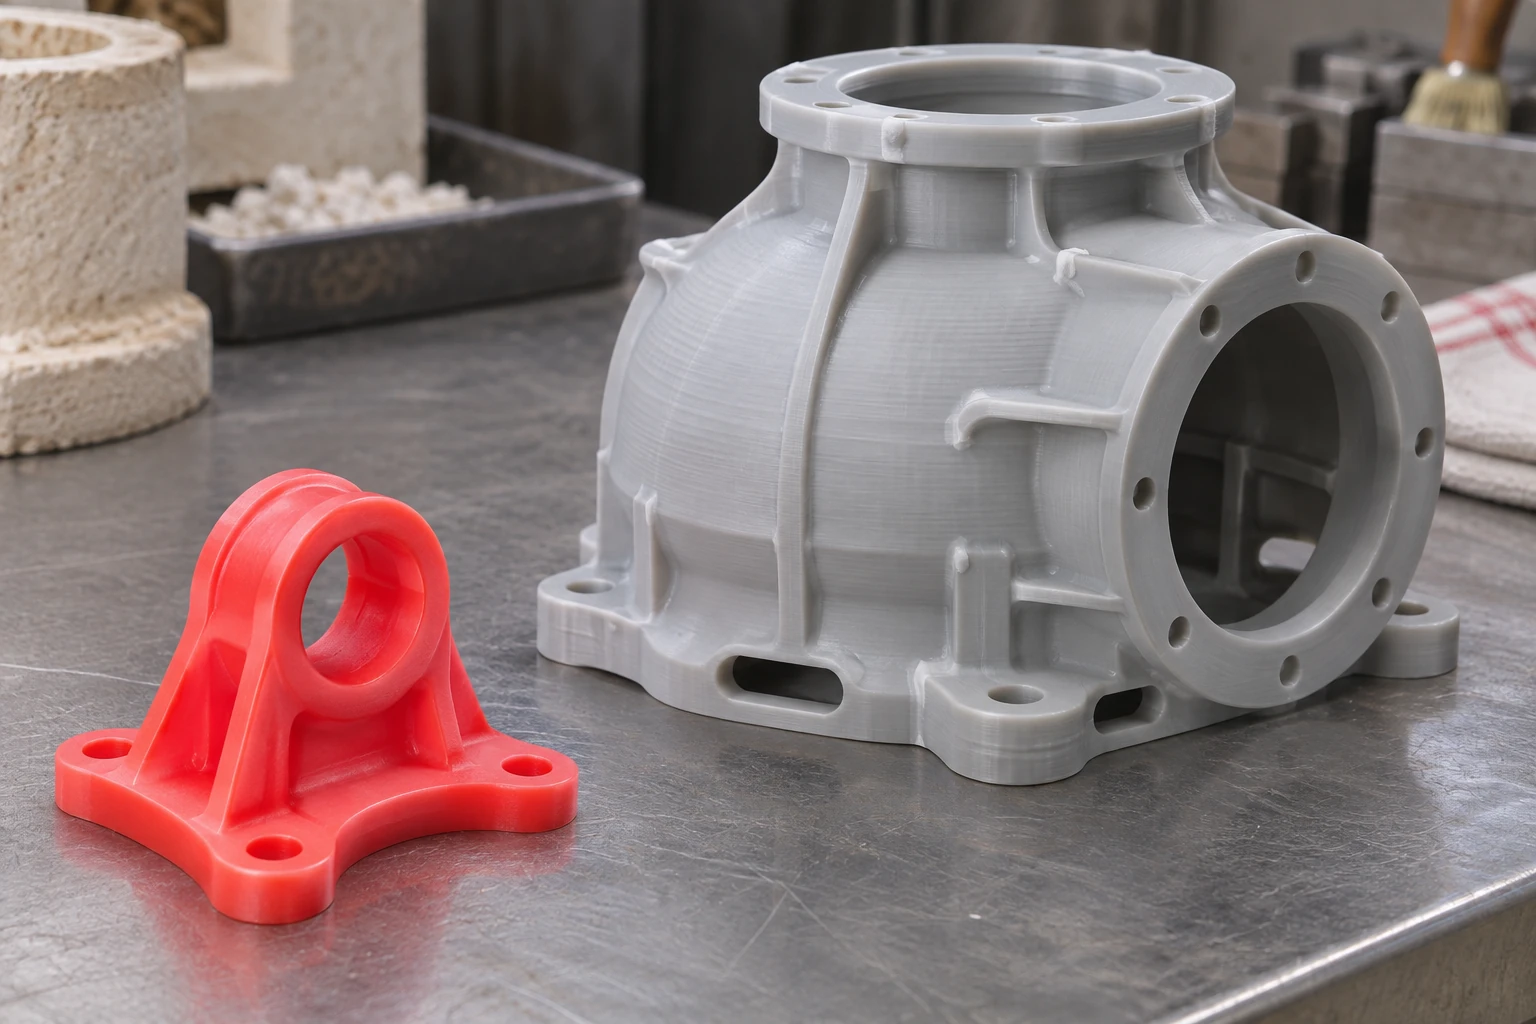
Восковой 3D-принтер 3H-420 Plus выполняет этот модельный этап. Обсудите типовые чертежи и изменения с командой Cprint 3D, настроив цифровые мощности для разработки и сложных моделей.