
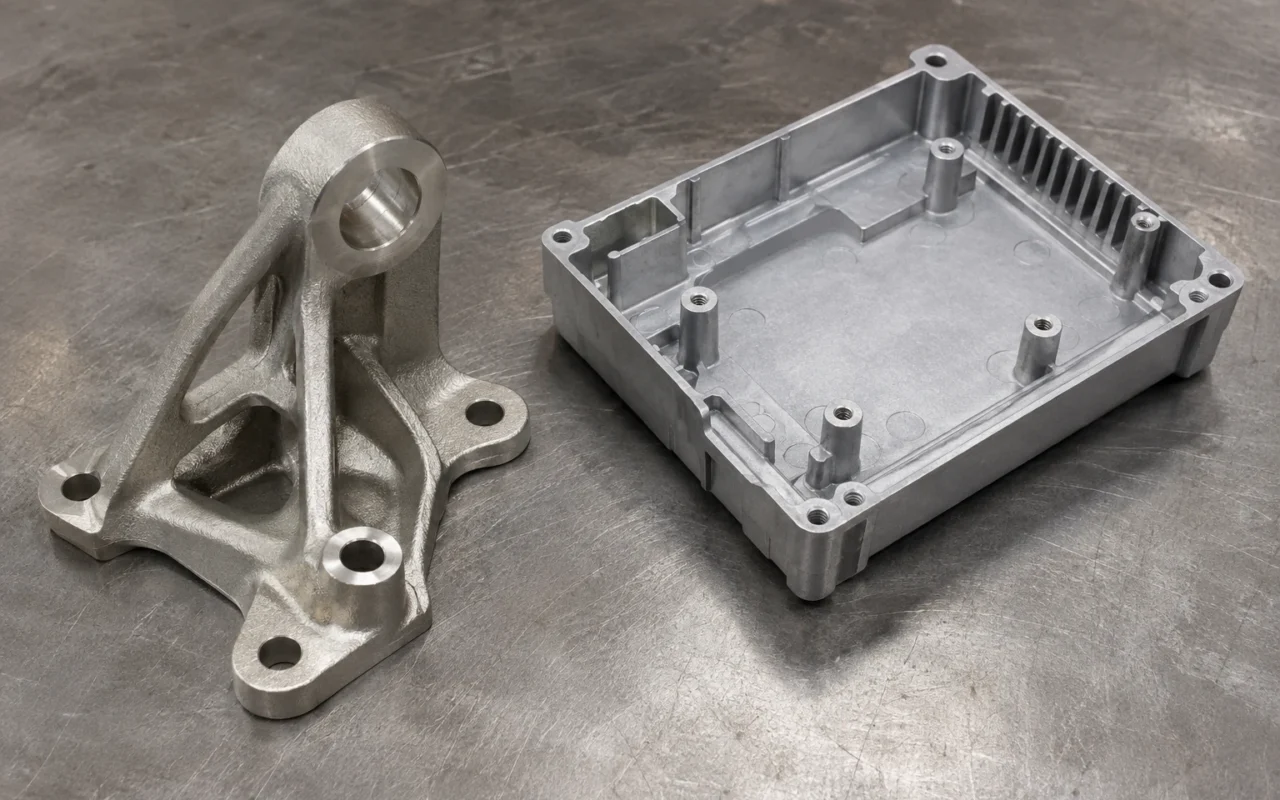
Mulai dari material dan tahap pesanan
Utamakan pengecoran presisi lost wax untuk komponen baja, baja tahan karat dan superalloy. Untuk dinding tipis aluminium, seng atau magnesium dengan desain tetap dan volume berkelanjutan, prioritaskan die casting tekanan tinggi. Pada pengembangan berjumlah kecil yang masih direvisi, pola lilin digital dengan pengecoran presisi memudahkan pembuatan sampel logam nyata.
Istilah “presisi” saja tidak membedakan keduanya. Material, geometri dan tahap pesanan lebih berguna. Die casting di sini berarti tekanan tinggi; pengecoran cetakan permanen secara gravitasi adalah proses berbeda.
Material mempersempit pilihan awal
Pengecoran presisi memakai pola yang dibuang untuk membuat cangkang sekali pakai, lalu menuangkan logam ke dalamnya. Metode ini melayani berbagai komponen presisi baja dan paduan. Untuk baja tahan korosi, baja tahan panas atau superalloy, mulai dari rute ini, bukan membandingkan harga satuan die casting aluminium atau seng.
Die casting tekanan tinggi menyuntikkan logam cair ke cetakan baja yang digunakan ulang. Aluminium, seng dan magnesium lazim digunakan. Penjelasan proses NADCA mencantumkan paduan utama serta proses kamar panas dan dingin. Rumah berdinding tipis dengan dudukan dan fitur sambungan merupakan penggunaan umum.
Material yang sudah ditetapkan sering langsung mempersempit pilihan. Jika boleh mengganti material, rancang ulang berdasarkan kinerja sasaran sebelum membandingkan alternatif. Panduan jenis pengecoran logam memberi konteks kedua rute.
Volume stabil memanfaatkan nilai cetakan berulang
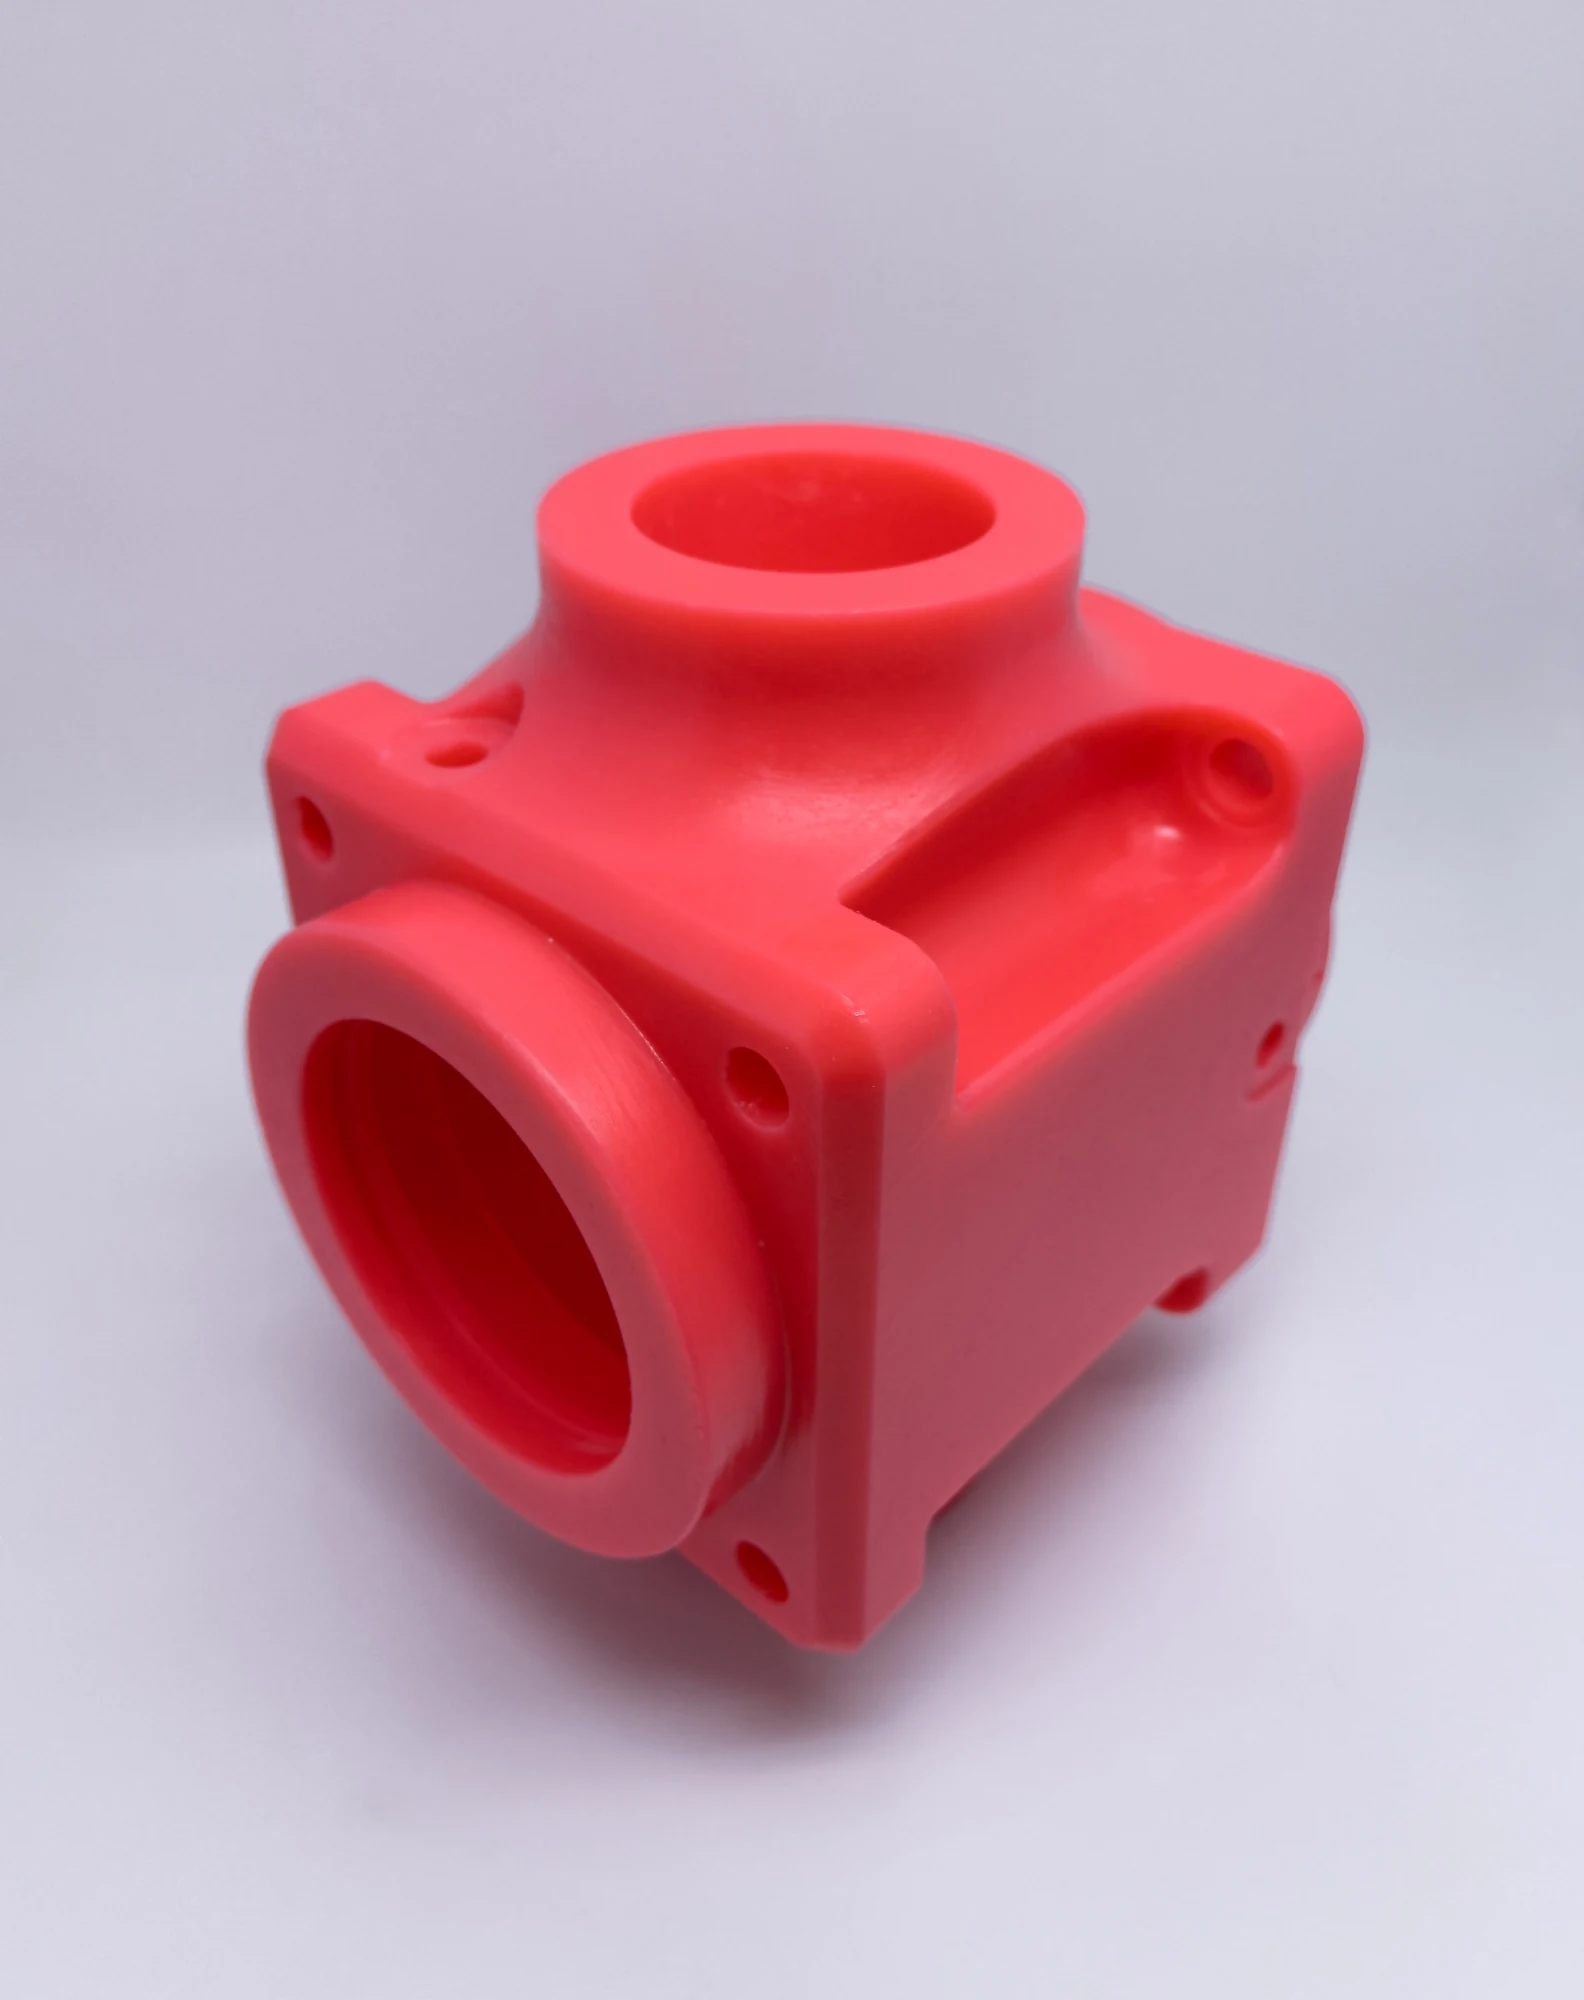
Die casting memerlukan pengembangan dan uji cetakan, lalu mengulang injeksi, pendinginan, pembukaan dan pelepasan. Pengiriman jangka panjang dengan gambar sama membagi biaya cetakan dan menetapkan siklus berulang. Inilah keunggulan ekonominya untuk komponen dinding tipis bervolume stabil.
Setiap kelompok pengecoran presisi memerlukan pola, cangkang, pelepasan lilin, pembakaran dan penuangan. Cetak lilin langsung mengurangi persiapan cetakan injeksi khusus untuk jumlah kecil dan revisi sering. Setelah permintaan berulang terbentuk, injeksi lilin juga dapat digunakan. Keduanya memasok proses pengecoran yang sama.
Makalah proses dan biaya Investment Casting Institute menjelaskan pola lilin konvensional dan digital. Dalam pengembangan, menghindari revisi tooling khusus berulang lebih berguna daripada terlalu awal mengejar siklus massal; pesanan stabil memanfaatkan penggunaan ulang alat.
Bandingkan cangkang sekali pakai dengan cetakan baja buka-tutup
Pola dibuang setelah pembuatan cangkang, dan cangkang dihancurkan setelah penuangan. Manufaktur dapat diatur mengelilingi bentuk luar kompleks, dengan inti untuk rongga internal. Pola digital langsung juga mengurangi kendala cetakan injeksi lilin pada desain pertama.
Cetakan die casting harus berulang kali membuka dan mengeluarkan coran. Undercut luar, fitur samping dan lubang sering membutuhkan slider atau penarik inti. Rumah dinding tipis teratur dengan arah pelepasan terencana cocok untuk rute ini. Mekanisme bergerak kompleks menambah pengembangan, pemeliharaan dan revisi cetakan.
Tidak semua benda kompleks harus beralih ke lost wax. Pembagian praktisnya: komponen baja kompleks dan perubahan pengembangan ke pengecoran presisi; benda nonferrous dinding tipis yang cocok dan stabil ke die casting.
| Kebutuhan umum | Pilihan awal | Alasan |
|---|---|---|
| Komponen presisi baja, stainless atau superalloy | Pengecoran presisi | Cocok dengan material dan geometri kompleks ini |
| Pengembangan sedikit dengan bentuk berubah | Pola digital dan pengecoran presisi | Kurangi ketergantungan awal pada tooling pola khusus |
| Dinding tipis aluminium, seng atau magnesium yang stabil | Die casting tekanan tinggi | Gunakan ulang cetakan baja dan siklus injeksi |
| Paduan cocok dan fitur dudukan terintegrasi | Die casting tekanan tinggi | Bentuk rumah dan dudukan secara terpadu |
Perlakukan die casting integritas tinggi sebagai rute khusus
Komponen aluminium yang memerlukan kekedapan, integritas struktur atau perlakuan panas tertentu perlu dibedakan. Proses konvensional berbeda dari vakum tinggi, squeeze casting dan semi-solid. Panduan integritas tinggi NADCA membahas perlakuan panas serta sifat material; batas proses konvensional tidak berlaku otomatis untuk semuanya.
Selesaikan permukaan presisi, sistem lubang dan perlakuan permukaan sesuai gambar. Samakan kondisi penyerahan pada penawaran untuk melihat biaya tooling, pembentukan dan finishing. Langkah ini mewujudkan rute pilihan, bukan menggantikan pemilihan yang jelas sebelumnya.
Gunakan pola lilin saat pengembangan, tooling saat pesanan stabil
Untuk pengembangan yang memerlukan pengecoran presisi, pola lilin digital menghasilkan sampel logam selama beberapa revisi desain. Setelah pesanan stabil, pilih injeksi lilin atau pembuatan pola digital berkelanjutan sesuai tahap produk.
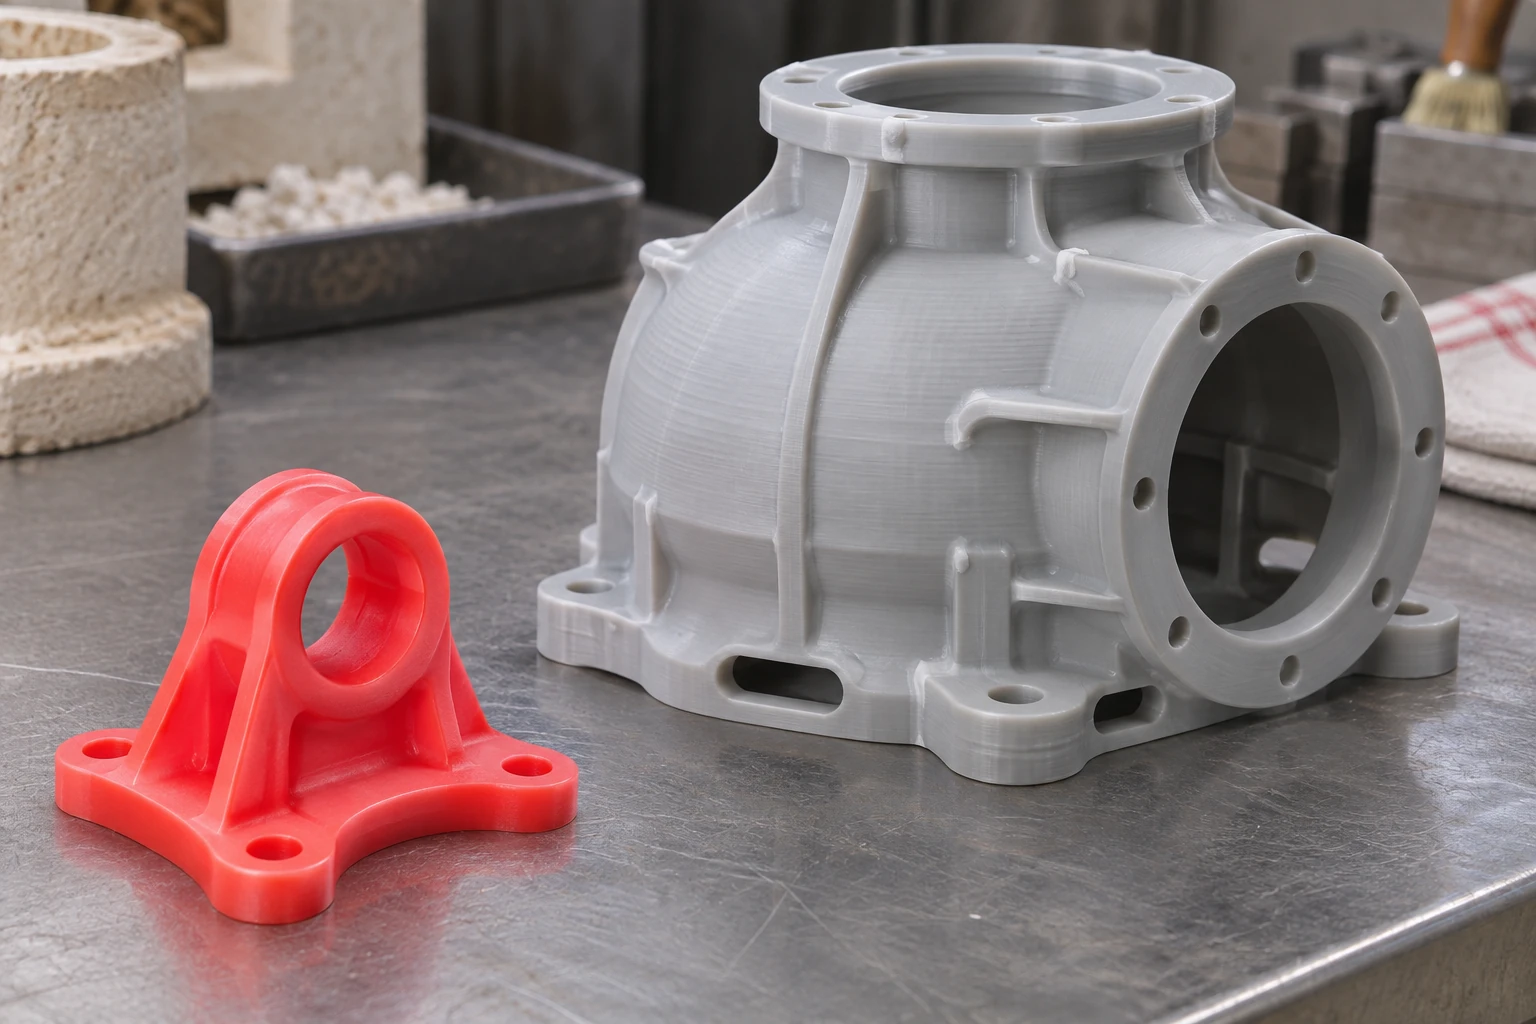
Printer lilin 3D 3H-420 Plus melayani tahap pola ini. Bawa gambar komponen dan kebutuhan revisi ke tim Cprint 3D untuk membahas kapasitas digital bagi pengembangan dan pola kompleks.