
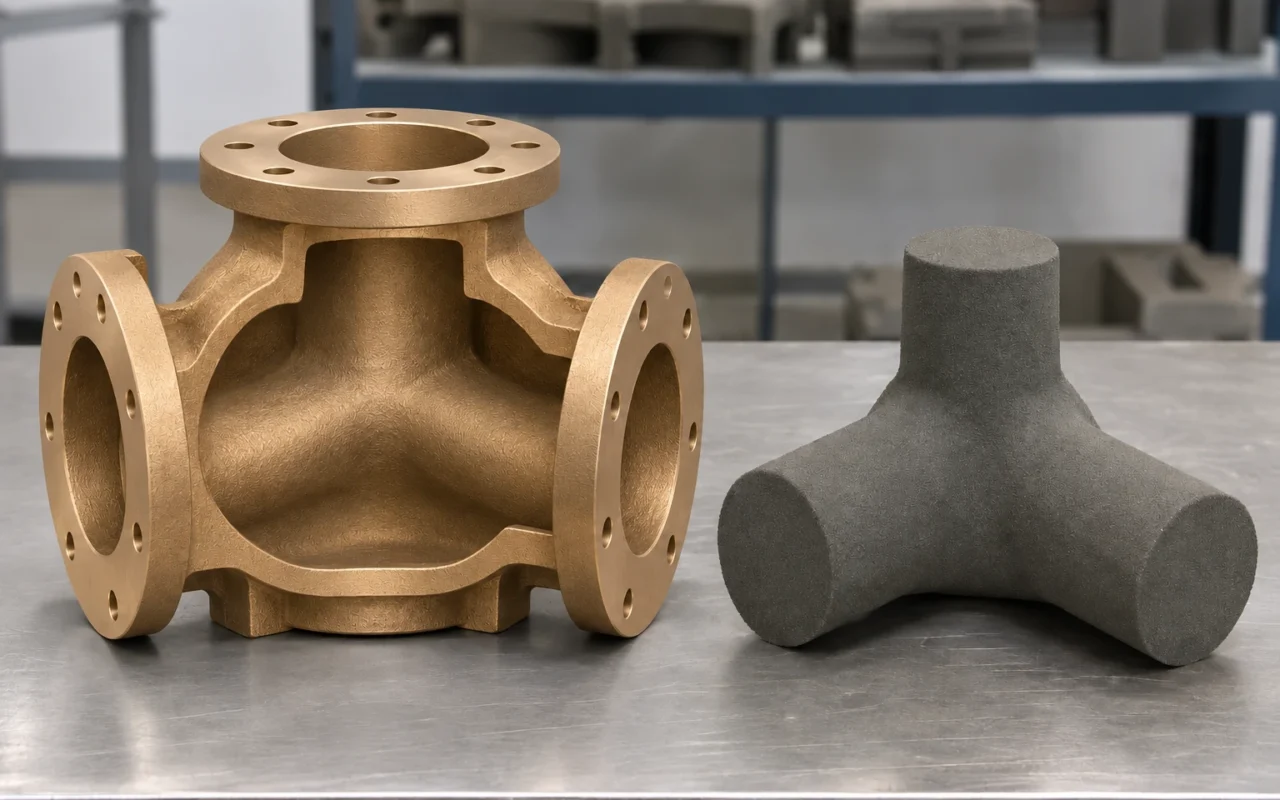
Ein Ventilgehäuse aus Bronze kann zwischen seinen Flanschen eine zentrale Kammer und gekrümmte innere Kanäle besitzen. Wie bleiben diese Hohlräume beim Gießen frei?
Ein Sandkern nimmt den Raum des späteren Kanals ein. Zwischen ihm und der äußeren Sandform erstarrt die Bronze. Nach dem Entfernen des Kerns liegt der Kanal frei. Der 3D-Druck fertigt Formen und Kerne direkt aus digitalen Daten und verringert damit die Abhängigkeit von speziellen Gießmodellen und Kernkästen.
Bei Pumpengehäusen, Ventilgehäusen und verzweigten Formstücken muss aus der Kanalgeometrie eine Form-Kern-Konstruktion entstehen, die sich abstützen, positionieren, montieren und reinigen lässt.
Formen und Kerne drucken, anschließend Bronze gießen
Beim Binder Jetting wird Sand schichtweise aufgetragen und entsprechend dem digitalen Modell selektiv mit Bindemittel verfestigt. Nach dem Reinigen und Zusammenbauen der Sandteile folgen Schmelzen, Gießen und Erstarren der Bronze. Im Unterschied zum direkten Metall-3D-Druck entstehen hier zunächst Gießformen und Kerne. Die grundlegenden Begriffe und Arbeitsschritte erläutert der Sandgussprozess.
ExOne beschreibt, wie Speed 3D Mold gedruckte Formen und Kerne für doppelflutige Laufräder aus bleihaltiger Zinnbronze herstellte. Das Projekt zeigt eine konkrete Anwendung bei Pumpengussteilen. ExOne-Projektbericht
Bronzelegierung und Anforderungen an das Gussrohteil festlegen
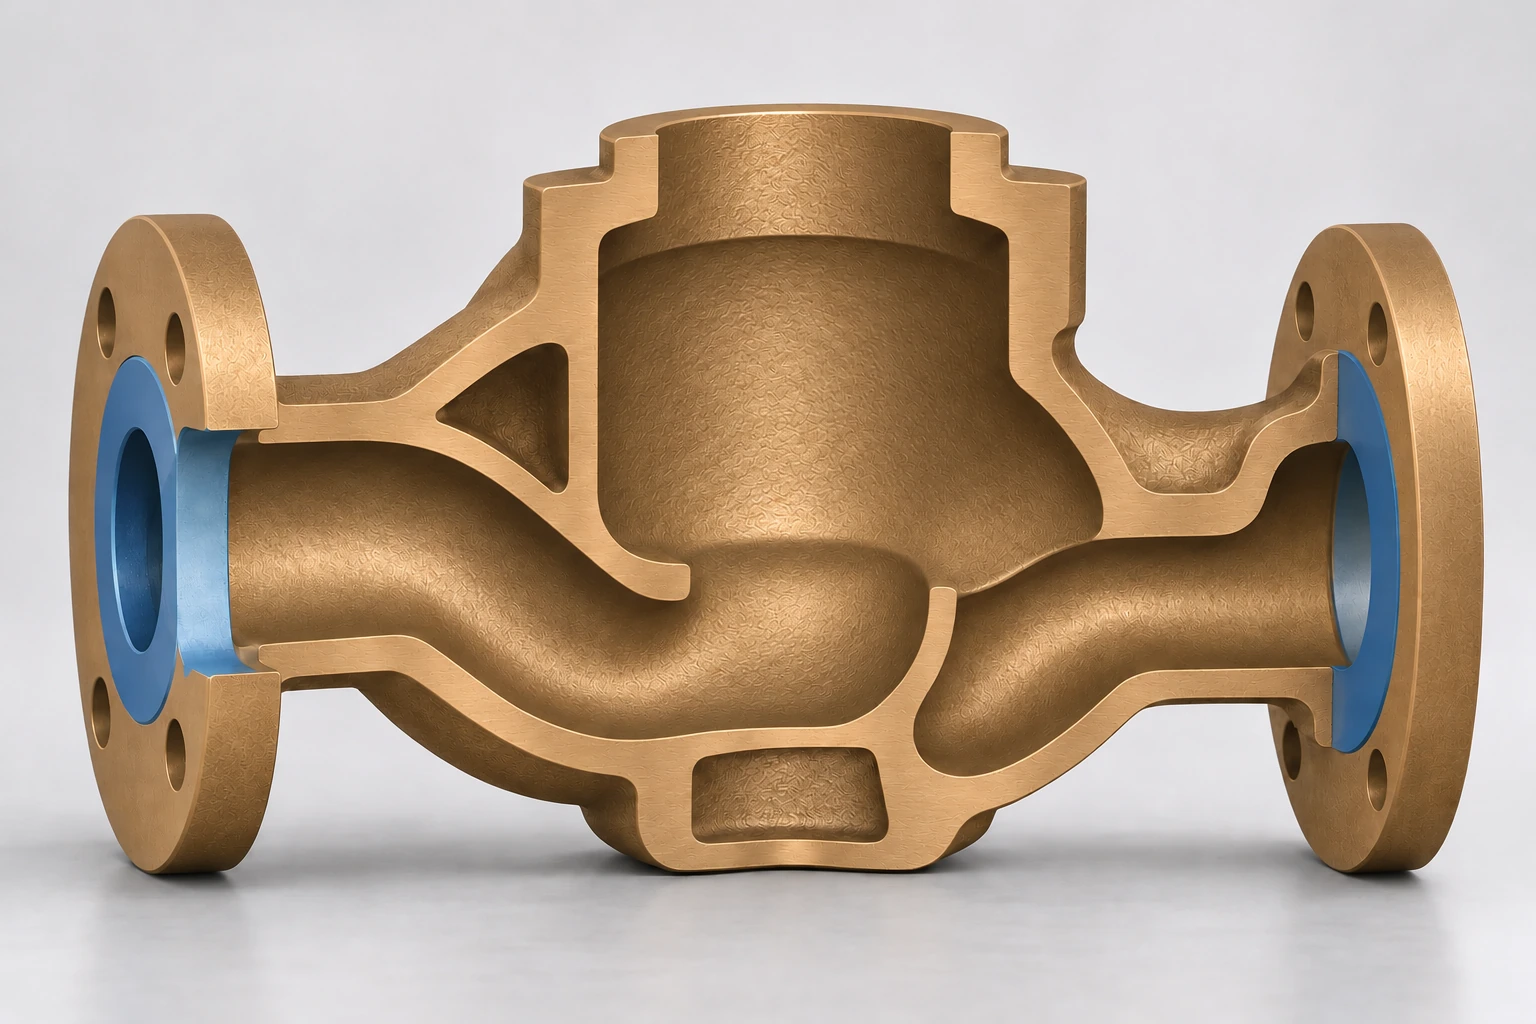
C90300 ist eine Zinnbronze; der Hersteller nennt unter anderem Pumpengehäuse, Laufräder und Ventilgehäuse als Anwendungen. C95800 ist eine Nickel-Aluminium-Bronze mit genannten Einsatzgebieten wie Ventilgehäusen, meerwasserberührten Ventilen und Rohrbögen. Betriebsmedium, Einsatzbedingungen und Zeichnung bestimmen die erforderliche Legierung, Werkstoffspezifikation und den Lieferzustand. Werkstoffdaten C90300; Werkstoffdaten C95800.
Die Zeichnung legt fest, welche Flächen im Gusszustand verbleiben und welche bearbeitet werden. Flansch- und Dichtflächen, Passbohrungen und Gewinde beeinflussen Bearbeitungszugaben, Bezugsflächen und Aufspannung. Auch der Lieferumfang ist festzulegen: Gussrohteil oder fertig bearbeitetes und entsprechend geprüftes Bauteil.
Drei Aufgaben sind getrennt zu behandeln: Schwindmaßkompensation berücksichtigt die Maßänderungen beim Abkühlen, Bearbeitungszugaben halten Material für die spanende Bearbeitung vor, und die Speisung während der Erstarrung führt den erforderlichen Bereichen flüssiges Metall zu. Konstruktion und Gießerei stimmen diese Maßnahmen sowie Sand, Bindemittel und Form- beziehungsweise Kernbehandlung auf die gewählte Bronze ab.
Vier Schwerpunkte der Kernkonstruktion
Abstützung und Positionierung. Kernmarken und ihre Aufnahmen in der Außenform tragen und positionieren den Kern. Bei langen Auskragungen, dünnen Verbindungen und asymmetrischen Abzweigen sind Handhabungslasten, Auftrieb oder Verschiebung beim Gießen, Schmelzekräfte und thermische Verformung zu beurteilen. Maßgebend sind kritische Wandstärken, Kanallage und Bearbeitungsbezüge sowie die Auswirkungen einer Kernverschiebung auf Wände und Anschlussflächen.
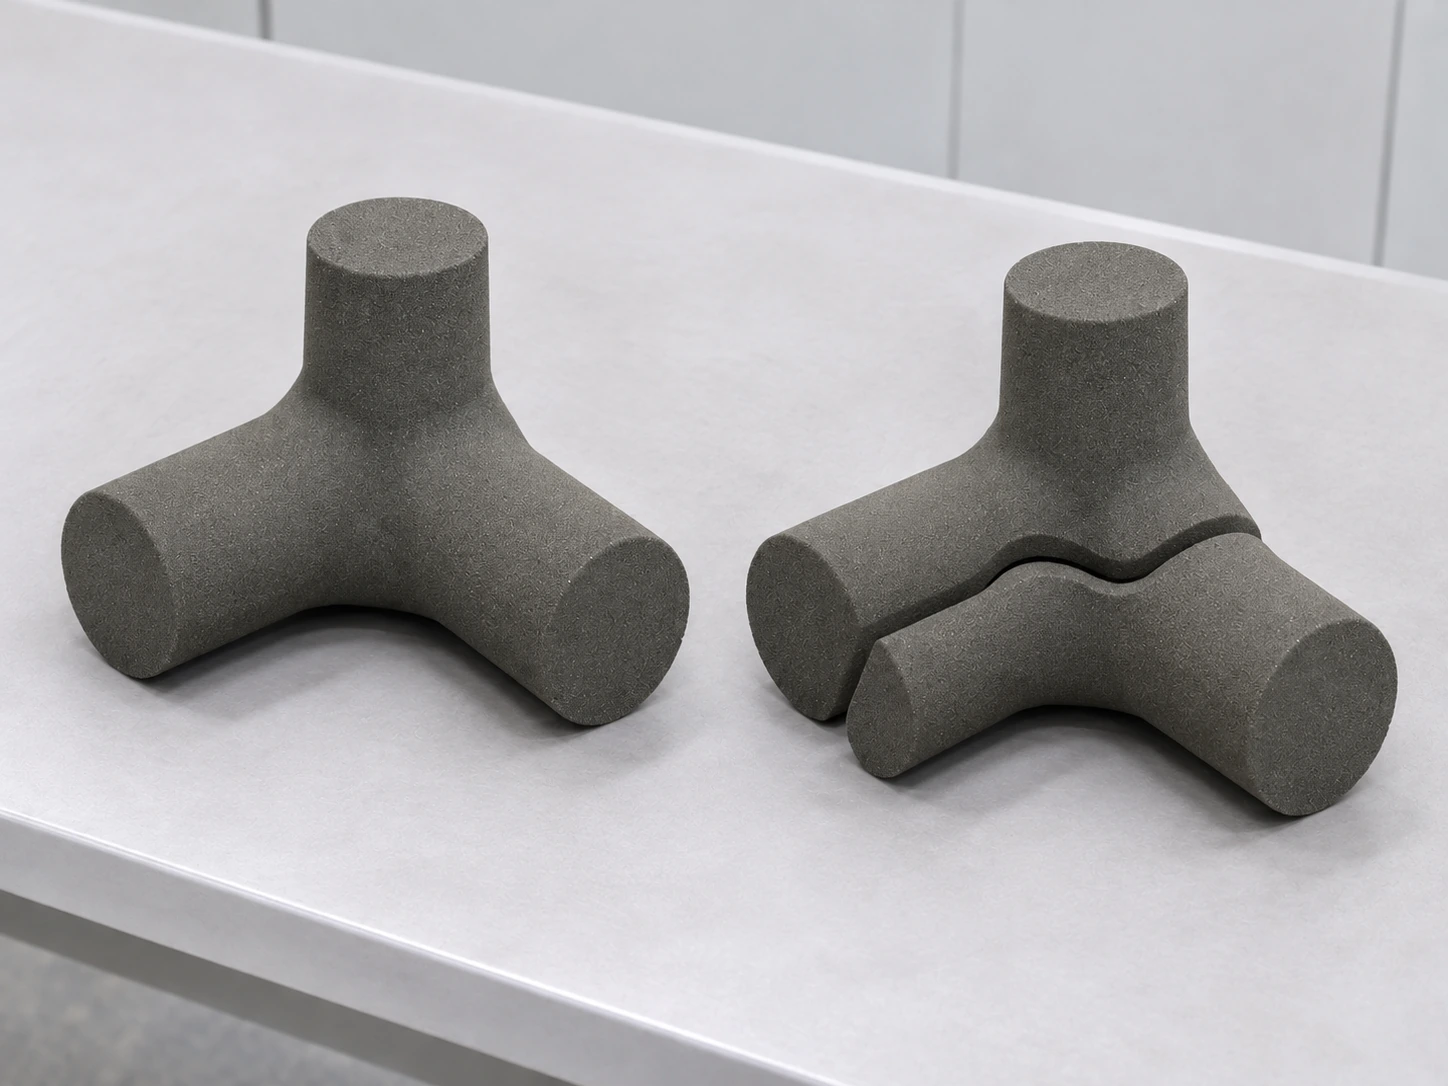
Einteilig oder geteilt. Einteilige Kerne reduzieren Fügestellen. Geteilte Kerne können den Zugang zum Entsanden, Beschichten und Prüfen sowie die Handhabung erleichtern. Trennflächen, Passmerkmale und Montagereihenfolge sind gemeinsam zu planen; dabei zählen Kanalversätze, Gratbildung und örtliche Wandstärken. Eine Originalstudie untersucht die Formteilung zur Verbesserung des Reinigungszugangs. Studie zu Reinigung und Formteilung
Entsanden vor dem Gießen und Entkernen danach. Zunächst wird loser Sand von Oberflächen, aus Formhohlräumen und zwischen Verzweigungen entfernt. Vorgesehene Hohlkerne oder innere Entlüftungsräume benötigen ebenfalls Reinigungszugang. Nach dem Erstarren wird der Kernsand aus dem Metallbauteil entfernt. Für Bögen, Sackenden, Querschnittswechsel und Verzweigungen sind Öffnungen, Werkzeugzugang und Prüfmethoden in beiden Phasen zu klären.
Entlüftung. Gasdurchlässigkeit des Sandes, gezielte Entlüftungskanäle und die Metallzuführung erfüllen unterschiedliche Aufgaben. Die Gießerei legt Gaswege und Austritte fest und prüft ihren Zusammenhang mit der drucktragenden Bauteilwand.
Von der Druckvorbereitung bis zur Nachbearbeitung
Nach Freigabe der Modell- und Zeichnungsstände werden Gussrohteil und Gießprozess ausgearbeitet. Kompensation, Bearbeitungszugaben, Teilungen, Kernmarken und Aufnahmen, Angusssystem, Speiser und Entlüftung gehen in die digitalen Daten ein. Wichtige Fragen zu Formfüllung und Erstarrung lassen sich mit Simulation und Gießereierfahrung untersuchen und durch Probegüsse überprüfen.
Die Druckvorbereitung berücksichtigt Ausrichtung, empfindliche Stellen, Entnahmeraum und Bauraumbelegung. Nach dem Drucken folgen Auspacken, Reinigen und die für das Materialsystem erforderlichen Behandlungen. Oberflächen, Maße, Füge- und Positioniermerkmale werden geprüft; Beschichten und Trocknen richten sich nach dem Prozessplan. Untersuchungen an furanharzgebundenen Sanden zeigen für die geprüften Systeme Einflüsse von Bindemittel, Sandkörnung und Aushärtung auf die mechanischen und technologischen Eigenschaften. Studie zu furanharzgebundenen Sanden
Eine Probemontage vor dem Einlegen der Kerne und dem Schließen der Form klärt Passung, Lage, Reihenfolge und mögliche Kollisionen. Beim Schließen werden Anguss-, Speise- und Entlüftungswege kontrolliert sowie loser Sand und Fremdkörper entfernt.
Die Gießerei bestimmt Schmelzebehandlung, Gießtemperatur, Formfüllung, Speisung und Abkühlung anhand der Bronzelegierung, Wandquerschnitte und Form-Kern-Bedingungen. Übergänge an Flanschen, Ecken und Ventilkammern verdienen besondere Aufmerksamkeit.
Nach dem Gießen folgen Ausleeren, Entkernen, Abtrennen von Angüssen und Speisern sowie Putzen. Wärmebehandlung, Bearbeitung und Prüfung erfolgen gemäß Werkstoffspezifikation und Lieferumfang. Das Entfernen des Kernsands und die Prüfung gekrümmter Kanäle werden bereits bei der Form-Kern-Konstruktion geplant.
Kanäle, Wandstärken und Funktion prüfen
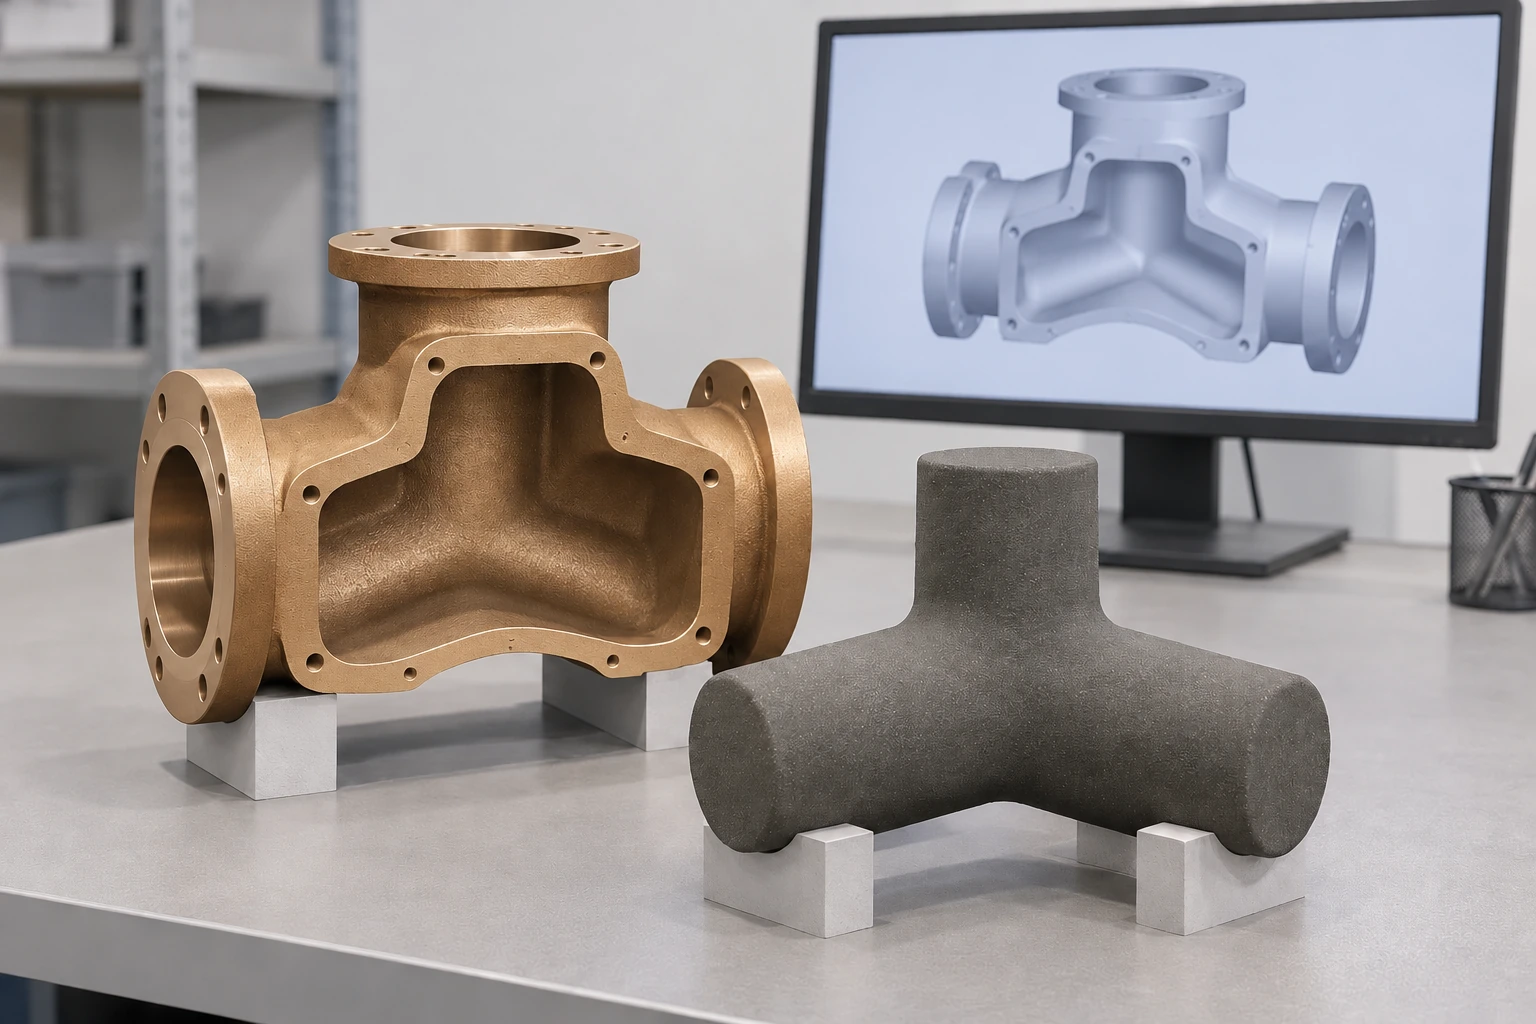
Maßaufzeichnungen für Sandteile, den Form-Kern-Zusammenbau, den Gusszustand und den bearbeiteten Zustand helfen bei der Ursachenverfolgung. Druckspezifikationen gelten für die Prüfung der Sandteile; Fertigteiltoleranzen werden anhand der Bauteilzeichnung beurteilt.
Die Kanalprüfung umfasst Lage, kritische Querschnitte, örtliche Wandstärke und Restsand. Je nach Geometrie und Zugang eignen sich direkte Sichtprüfung, Endoskopie oder passende zerstörungsfreie Prüfverfahren. Auffälligkeiten werden auf Kernversatz, Beschädigung oder Erosion der Sandteile sowie Gas-, Formfüllungs- und Speisungsprobleme zurückgeführt.
Werkstoffnachweise, Maßkontrollen und Funktionsprüfungen gehören zum Abnahmeumfang. Bei drucktragenden und dichtenden Bauteilen legt die geltende Spezifikation, Zeichnung oder vertragliche Vereinbarung Zeitpunkt, Bedingungen und Grenzwerte der Druck- oder Dichtheitsprüfung fest.
Kompletten Formsatz oder nur den schwierigen Kern drucken?
Gedruckte Sandteile sind besonders prüfenswert, wenn komplexe Hohlräume viele Kernkastenteilungen oder aufwendige Montage erfordern oder häufige Änderungen neue Werkzeuge nötig machen. Bei Prototypen, Ersatzteilen ohne ursprüngliches Gießmodell und komplexen Kleinserien zählt auch der Aufwand für spezielle Werkzeuge.
Bei geeigneten bestehenden Außenwerkzeugen konzentriert die Kombination konventioneller Formen mit gedruckten Sandkernen den Druck auf die anspruchsvolle Innengeometrie. Müssen Außen- und Innengeometrie neu vorbereitet werden, kommt ein vollständig gedruckter Form-Kern-Satz infrage. Für einfache Teile mit ausgereiften Werkzeugen und stabiler Wiederholfertigung kann die konventionelle Route sinnvoll bleiben.
Kosten und Lieferzeit werden für gleiche Legierung, Stückzahl und Abnahmeanforderungen verglichen: Datenvorbereitung, Sandteilfertigung, Reinigen, Zusammenbau, Transport, Gießen, Bearbeiten und Prüfen. Sandteilgröße, Teilungen, Handhabungsfestigkeit und Reinigungszugang beeinflussen den gesamten Lieferprozess.