
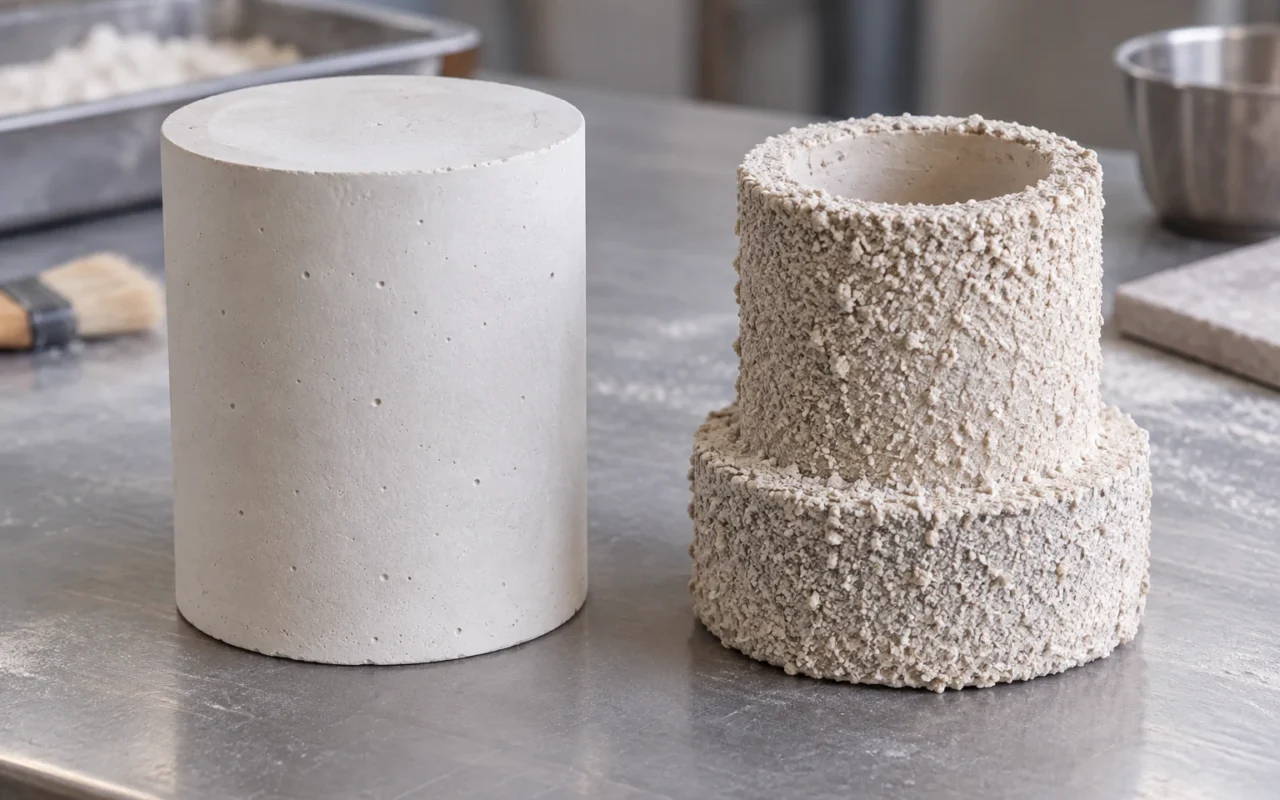
Après le retrait du modèle en cire imprimé, le moule doit conserver la cavité dans laquelle le métal prendra sa forme. La mise en revêtement des modèles de bijoux et la fabrication industrielle de carapaces céramiques répondent à cet objectif, mais diffèrent par la formation du moule, l’assemblage des modèles et le contrôle du procédé. Le choix repose sur la pièce, l’alliage et le système de matériaux validé par la fonderie, plutôt que sur la seule catégorie « bijou » ou « pièce industrielle ».
Pour les concepteurs et les équipes d’impression qui remettent des modèles en cire, les questions utiles sont de savoir si le matériau du moule peut atteindre toutes les surfaces pertinentes, si le motif peut conserver sa forme pendant la fabrication du moule et s’il peut ensuite être retiré avec succès avant le coulage. Répondre à ces questions à l’avance réduit les retouches plus efficacement qu’une demande générale d’impression plus fine.
Comment les deux méthodes créent la cavité de coulée
Un processus courant d’mise en revêtement dans les bijoux consiste à placer l’arbre à cire assemblé dans un récipient, à entourer le modèle avec la pâte d’mise en revêtement préparée, puis à passer au traitement thermique et au processus de moulage appropriés une fois le matériau durci. Les instructions de Ransom & Randolph pour la fabrication de bijoux montrent la relation entre l’assemblage de l’arbre, la mise en revêtement, le traitement thermique, le coulage et le nettoyage ultérieur. Pour des ratios de matériaux et des conditions de fonctionnement spécifiques, les instructions de processus des produits correspondants doivent être utilisées. Description du processus d’intégration de bijoux
La carapace céramique se forme par couches sur la grappe en cire. Celle-ci est plongée dans une barbotine, recouverte de grains réfractaires puis séchée. Ces étapes sont répétées jusqu’à obtenir la carapace requise. Ce procédé de revêtement de modèles en cire est différent de l’impression directe de moules en sable. Investment Casting Institute — Fabrication de carapaces céramiques
Les deux ont une forme positive qui doit être conservée, qui est ensuite retirée et la cavité restante est utilisée pour couler le métal. Les différences incluent également la façon dont le matériau entre dans les détails, la façon dont le moulage gagne en résistance et la manière dont le traitement thermique correspond à la cire.
Lorsque vous devez remettre la formation du moule dans les processus avant et arrière, vous pouvez visualiser Post-traitement du modèle en cire et processus complet de coulée à la cire perdue.
La bijouterie et l’industrie ne définissent pas de frontière de processus fixe
« Investissement en bijoux » et « bombardement industriel » sont des termes couramment utilisés pour faciliter la communication et ne peuvent remplacer le jugement du projet. Le casting artistique peut également utiliser différents systèmes de casting. Par exemple, le département cire perdue des éditions Pangolin a introduit à la fois les procédés d’mise en revêtement en bloc et les procédés de carapace céramique, indiquant que les noms d’application ne peuvent pas complètement séparer les deux méthodes. Introduction au processus de cire perdue des éditions Pangolin
Ce n’est pas parce que les pièces sont plus petites que la petite cavité intérieure est nécessairement adaptée à un certain matériau de revêtement ; l’apparence plus grande ne signifie pas que tous les problèmes peuvent être résolus en épaississant simplement la carapace céramique. Les rainures profondes, les passages étroits, les espaces partiellement fermés et les changements d’épaisseur nécessitent une inspection séparée des voies d’entrée, d’échappement, de séchage et de décirage du matériau de coulée.
L’équipe d’impression doit décrire le modèle réel à la fonderie, et pas seulement soumettre l’assortiment de produits. Un dessin en coupe avec les détails clés est souvent plus utile que « Voici un bijou ». Si la cavité interne nécessite un noyau, le positionnement du noyau et le nettoyage ultérieur doivent également être discutés. La cavité imprimable ne peut pas être directement considérée comme la cavité intérieure de coulée résolue.
Investissement : accès et réglage du lisier
Lors de l’encastrement en blocs, il doit y avoir suffisamment d’espace autour du modèle et entre les modèles adjacents pour que le coulis puisse pénétrer. Les découpes rapprochées, les griffes fines et les motifs proches du bas valent tous la peine d’être vérifiés à l’avance. Ce qui est « suffisant » ici est déterminé par le système de matériaux, la forme du modèle et le fonctionnement de la fonderie. Un espacement uniforme ne peut pas être utilisé pour remplacer tous les éléments.
La préparation, la méthode de mélange, la durée de fonctionnement, le contrôle des bulles et les conditions de repos de la poudre et du liquide de revêtement affecteront également les résultats. L’équipe d’impression ne doit pas modifier la recette de la fonderie sur la base des didacticiels d’autres marques, mais elle peut fournir les postes les plus difficiles à pourvoir dans le modèle pour aider l’autre partie à organiser l’inspection.
Par exemple, si un pendentif présente un relief profond et une rainure étroite au dos, les côtés avant et arrière doivent être dépliés lors de la confirmation de l’apparence. Si vous ne regardez que le rendu recto, le verso peut devenir un angle mort pour la communication ultérieure. Après avoir assemblé l’arbre, vous devez également vérifier si la fente est bloquée par les pièces de connexion ou si les modèles adjacents sont trop proches pour être gênants à observer.
Une inspection par cire avant l’enrobage doit avoir lieu avant le revêtement du matériau. Une fois que les griffes cassées, les déformations, les fixations de surface ou les résidus de support d’origine sont recouverts par le matériau d’enrobage, la possibilité d’une inspection et d’une élimination directes est perdue. Lorsque des problèmes sont découverts, ils doivent être retraités et réinspectés comme convenu, plutôt que d’espérer qu’un traitement thermique ultérieur éliminera tous les problèmes.
Bâtiment Shell : accès au revêtement et séchage couche par couche
La fabrication de carapaces céramiques nécessite un processus de coulis et de application de grains réfractaires qui recouvre la surface où la cavité doit être formée. L’aménagement de l’arbre à cire nécessite donc un espace pour l’immersion, l’égouttage, le application de grains réfractaires et l’inspection. Les deux modèles se bloquent, ce qui peut rendre difficile pour l’opérateur l’observation du revêtement en profondeur.
L’orientation du modèle ne peut pas être déterminée uniquement par commodité lors de l’impression. La posture lors de l’impression et de la composition sert à la mise en forme et au post-traitement ; la posture d’assemblage de l’arbre sert à la fabrication des coquilles, au décirage et au coulage. Ils peuvent être différents, mais vous devez connaître les zones de connexion ultérieures et les détails fragiles avant l’impression afin d’éviter des opérations d’assemblage d’arbres gênantes une fois le modèle terminé.
Le séchage fait partie de la fabrication des coquilles. Le nombre de couches de coque, les combinaisons de matériaux et les conditions de séchage appartiennent au système de processus de la fonderie et ne peuvent pas être déduits de photos. Pour l’équipe de conception et d’impression, il est important de confirmer que le modèle peut résister aux opérations de manipulation et de traitement convenues, et s’il existe des zones couvertes qui gêneraient le séchage ou l’inspection.
En supposant qu’il existe un écart visuel entre les deux ornements, vous ne pouvez pas juger de la convivialité de la mise en page sur la seule base de cet écart. L’opération réelle doit également prendre en compte les outils de serrage, le mouvement pendant le coulis, la direction d’épandage du sable et les changements spatiaux après la formation de la coque. Ce type de jugement doit être porté dans le plan d’assemblage de l’arbre et confirmé par la personne responsable de la fabrication des coques.
Confirmez le décirage et le calcinage avec le système de moulage
La fin du revêtement ou du décorticage ne signifie pas que le moule peut être coulé immédiatement. L’élimination des modèles en cire, le traitement des résidus et l’amenée du moule à un état spécifié sont des étapes importantes du processus ultérieur. Différents systèmes peuvent utiliser différents équipements et dispositions, et une courbe de température de four trouvée en ligne ne doit pas être utilisée pour tous les matériaux et moules en cire.
Le plan de traitement thermique doit également prendre en compte le volume de cire, les chemins de connexion et de décharge, la structure du moule et les exigences du fournisseur de matériaux. Le même nom de matériau ne signifie pas que des modèles de tailles et de structures différentes peuvent utiliser directement toutes les conditions.
Lorsque des fissures, des résidus ou des anomalies de surface de coulée se produisent, l’enregistrement du problème doit inclure le matériau de coulée utilisé, le matériau de cire, l’état de l’assemblage et le lot de traitement. Le simple fait de « il serait préférable de passer à la fabrication de coquilles » ou de « la poudre d’enrobage n’est pas bonne » ne peut en expliquer la raison. Le stade auquel l’anomalie se produit doit d’abord être confirmé, puis le personnel concerné proposera des méthodes de vérification basées sur les enregistrements du processus.
Comparez les deux itinéraires dans un seul tableau de transfert
| Comparer les articles | Ce qu’il faut expliquer à propos de l’intégration de blocs | Ce qu’il faut expliquer sur les carapaces céramiques |
|---|---|---|
| Formation de moisissures | Conteneurs et dispositifs de remplissage et de durcissement du lisier | Dispositions de trempage, de application de grains réfractaires et de séchage couche par couche |
| Détails du modèle | Remplissage et inspection des bulles des rainures profondes, des sections minces et des espaces adjacents | Accessibilité des bardages, zones abritées et inspection locale des coques |
| disposition de l’arbre à cire | Se coordonne avec le conteneur, l’entrée du lisier et le versement ultérieur | Compatible avec l’immersion, l’égouttage, le application de grains réfractaires, le séchage et le coulage |
| état de cire | Complet, propre, dimensions et zones de connexion comme convenu | Complet, propre, capable de résister aux opérations convenues et facile à recouvrir |
| traitement thermique | Confirmer avec les matériaux de revêtement, les matériaux de cire et l’équipement | Confirmer avec les matériaux de coque, les matériaux de cire et l’équipement |
| Résultats de la vérification | Vérifiez les modèles, moules et pièces moulées correspondants | Vérifiez les modèles, les types de coques et les pièces moulées correspondants |
Ce formulaire permet de poser des questions et ne remplace pas la documentation du processus. Si une partie n’est pas en mesure de répondre à un élément, celui-ci doit être répertorié comme élément à confirmer sur le projet afin d’éviter de laisser l’imprimeur seul responsable du jugement du processus de casting.
Informations à préparer avant le transfert du modèle
Il est recommandé que les fichiers géométriques, les dessins dimensionnels, les alliages cibles, les exigences de surface du produit fini et les informations sur les matériaux de cire soient soumis à la fonderie. Le dessin dimensionnel doit faire la distinction entre les exigences de coulée et les exigences de traitement ultérieur, et le dessin d’apparence doit indiquer les emplacements où les carottes de coulée peuvent être connectées et où une protection des clés est requise.
L’état de livraison doit également être indiqué : si le modèle est supporté, non supporté ou si l’arbre à cire a été assemblé. Pour les modèles assemblés en arbre, la correspondance entre les photos de l’arbre entier et les numéros doit être fournie ; pour les modèles qui n’ont pas été assemblés en arbre, il convient de convenir avant l’impression qui concevra les emplacements de connexion et qui confirmera le plan final d’assemblage de l’arbre.
Pour le premier cycle de production d’essai, un modèle pouvant représenter des rainures profondes, des parois minces et des détails d’apparence peut être sélectionné, mais les conclusions doivent correspondre aux caractéristiques de la vérification réelle. Un échantillon qui réussit ne peut pas automatiquement couvrir des lumières non vérifiées ou des tailles plus grandes. Ce n’est qu’en utilisant cette vérification pour réviser la prochaine série d’exigences du modèle que des normes de transfert fiables pourront être progressivement formées.
La correspondance entre la quantité du modèle, le numéro de série et l’emballage extérieur doit également être confirmée lors de la remise. Si un modèle est un prototype d’exploration de processus, la structure à vérifier doit être clairement définie pour éviter de la mélanger avec des pièces de production approuvées. Les deux parties peuvent se mettre d’accord sur l’heure et le contenu de la première série de commentaires, tels que des photos de détails clés, des résultats dimensionnels et des emplacements anormaux, au lieu de simplement recevoir une phrase de « lancez-le ».
Que faut-il revérifier lorsque l’itinéraire du moule change
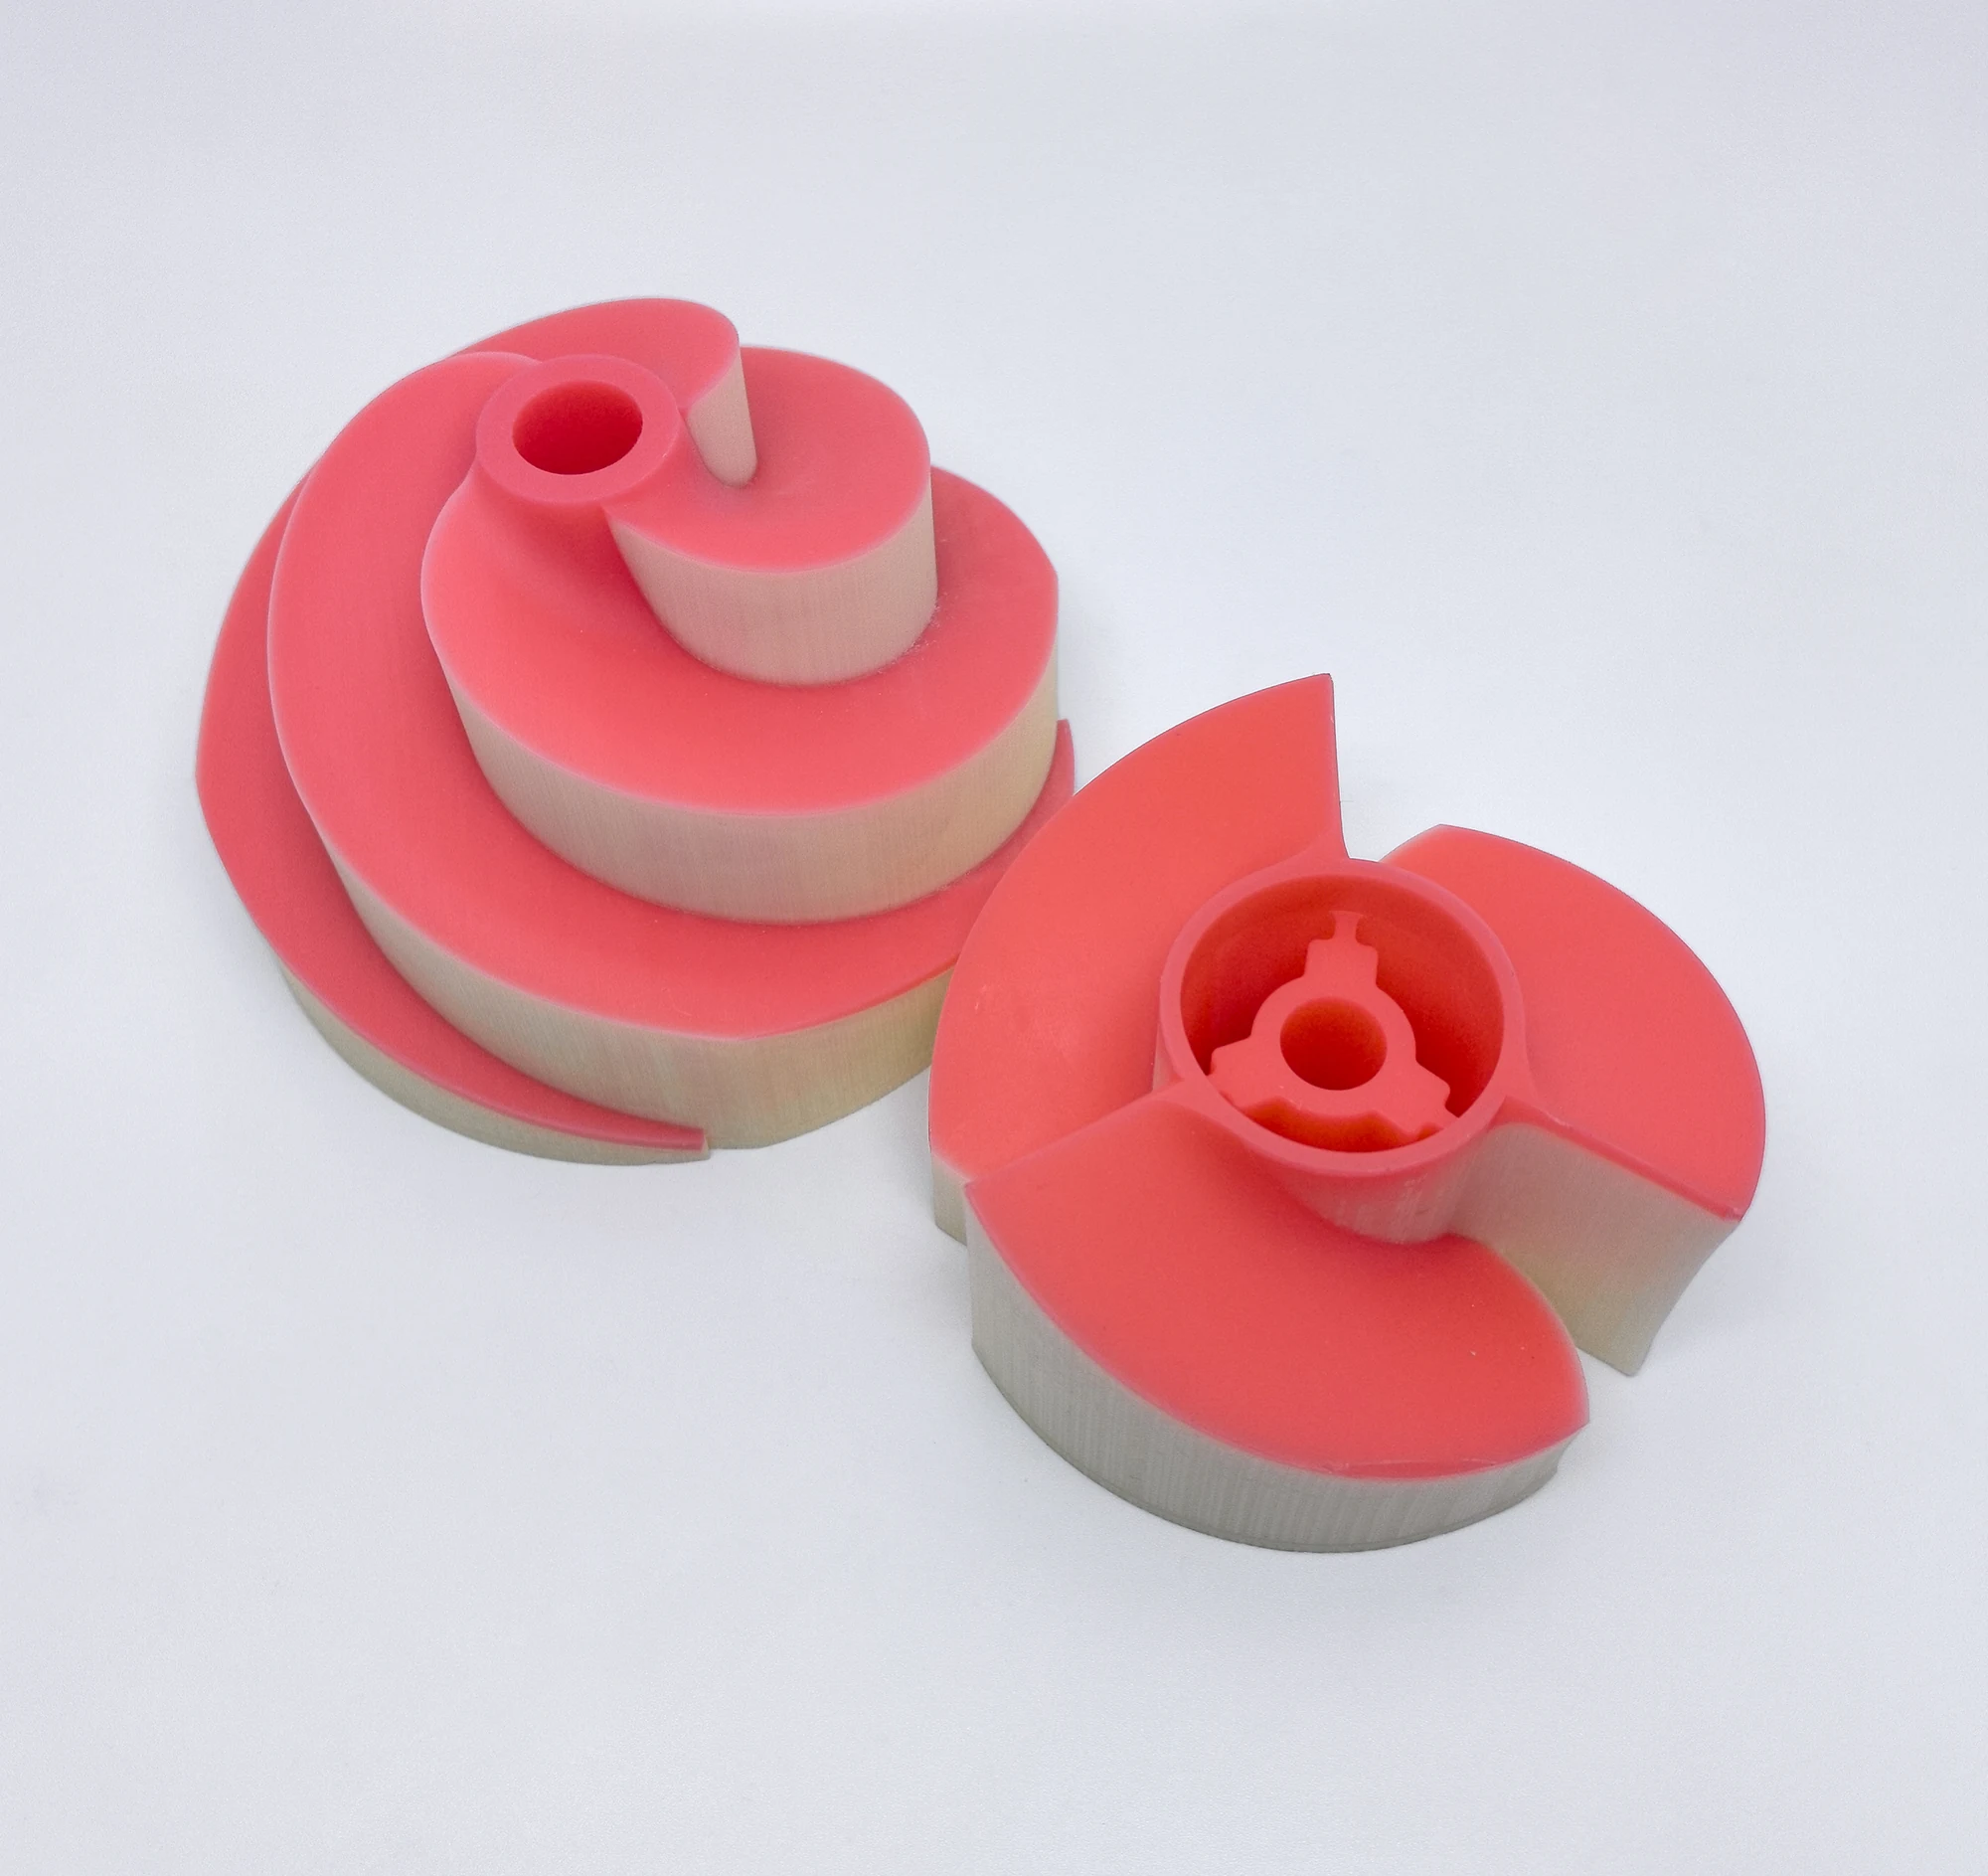
Si un projet passe d’un mise en revêtement en bloc à un décorticage en céramique, la disposition des arbres à cire, l’espace d’exploitation et les exigences de livraison du modèle doivent être réexaminés. La disposition originale qui est pratique pour le chargement dans le conteneur peut ne pas être aussi pratique pour le trempage et le séchage. Implémentez le nouveau plan dans l’arborescence de groupe, puis confirmez si le modèle doit être ajusté pour éviter de modifier le nom du processus et de continuer à utiliser les anciennes conditions pour la disposition physique.
Lors de la conversion du processus, la liste de transfert peut être divisée en trois colonnes : « reste inchangé », « doit être modifié » et « à vérifier ». L’identité du modèle et les exigences du produit fini sont conservées, l’arbre d’assemblage, l’état de livraison et les modalités d’inspection sont examinés en fonction du nouvel itinéraire, et le premier cycle de production d’essai se concentre sur la réponse aux questions non résolues. Cela permet d’implémenter les modifications d’itinéraire dans les documents et les objets physiques.
Foire aux questions
Une surface imprimée plus fine facilite-t-elle toujours la fabrication de moules ?
L’apparence superficielle n’est qu’une condition. Même avec un extérieur délicat, des rainures profondes et des espaces masqués peuvent toujours gêner l’accès aux matériaux, leur inspection ou leur traitement ultérieur. L’accessibilité géométrique et les modalités des processus doivent être revues simultanément.
L’équipe d’impression peut-elle choisir seule l’itinéraire du moule ?
L’imprimante peut fournir les caractéristiques des modèles en cire, les fichiers de matériaux et les informations sur le modèle. La sélection finale du moulage doit être confirmée par le concepteur du projet et la personne responsable du moulage en fonction de l’alliage, de la structure et des conditions de vérification. Une fois l’itinéraire déterminé, les exigences sont mises en œuvre dans la conception du modèle en cire et l’inspection de livraison.