
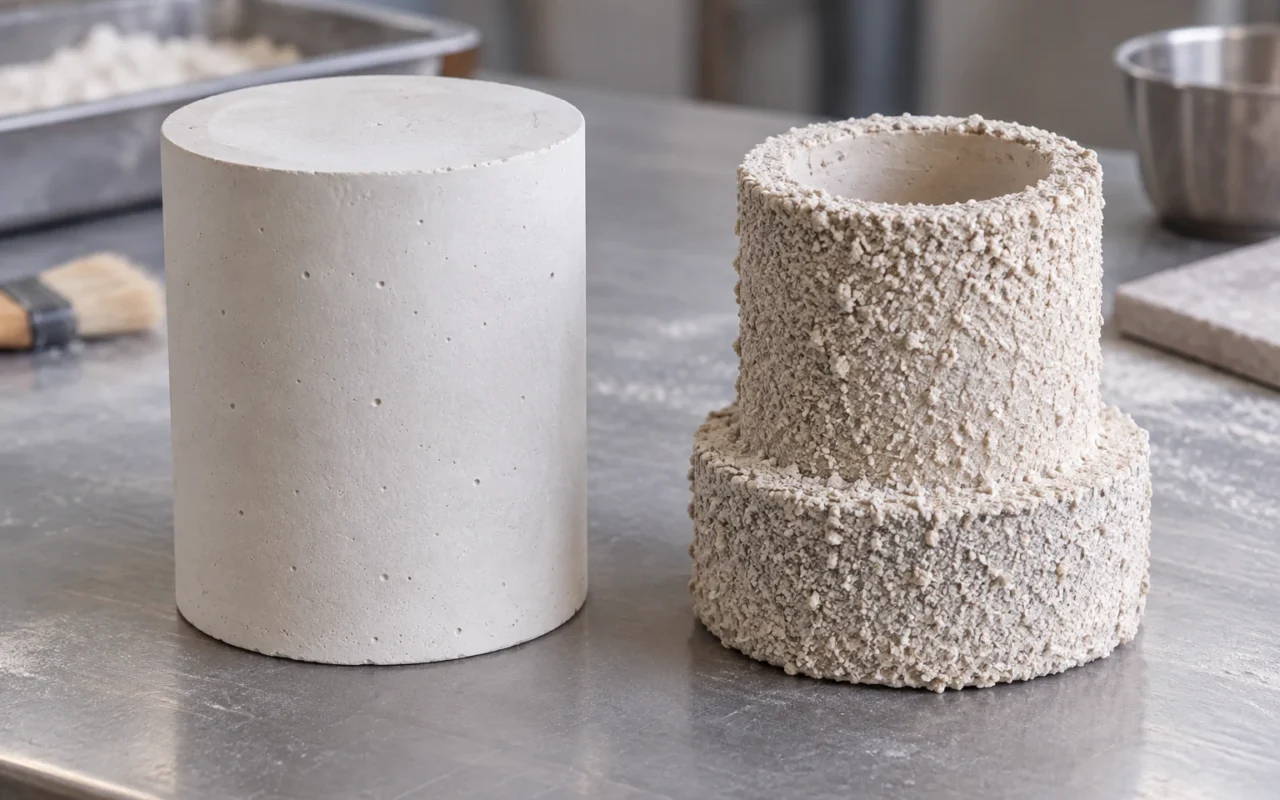
Pola lilin hasil cetak harus menyisakan rongga di dalam cetakan agar logam dapat membentuk komponen. Penanaman pola perhiasan dan pembuatan cangkang keramik sama-sama bertujuan menghasilkan rongga ini, tetapi berbeda dalam pembentukan cetakan, perakitan pola, dan pengendalian proses. Pilih proses berdasarkan komponen, paduan, dan sistem bahan yang telah divalidasi pengecoran, bukan hanya kategori perhiasan atau komponen industri.
Bagi desainer dan tim percetakan yang menyerahkan pola lilin, pertanyaan yang berguna adalah apakah bahan cetakan dapat menjangkau setiap permukaan yang relevan, apakah pola dapat mempertahankan bentuknya selama pembuatan cetakan, dan apakah nantinya dapat dilepas dengan sukses sebelum dituang. Menjawab pertanyaan-pertanyaan ini terlebih dahulu akan mengurangi pengerjaan ulang secara lebih efektif dibandingkan permintaan umum untuk pencetakan yang lebih baik.
Bagaimana Dua Metode Membuat Rongga Pengecoran
Proses penanaman pola perhiasan yang umum melibatkan penempatan pohon lilin yang telah dirakit ke dalam wadah, mengelilingi model dengan bubur penanaman pola yang telah disiapkan, dan kemudian memasuki proses perlakuan panas dan pengecoran yang sesuai setelah bahan mengeras. Instruksi Ransom & Randolph untuk pengerjaan perhiasan menunjukkan hubungan antara perakitan pohon, penanaman pola, perlakuan panas, penuangan, dan pembersihan selanjutnya. Untuk rasio material dan kondisi pengoperasian tertentu, petunjuk proses dari produk terkait harus digunakan. Deskripsi proses penyematan perhiasan
Cangkang keramik dibentuk berlapis pada permukaan pohon lilin. Pohon dicelupkan ke dalam sluri, ditaburi butiran refraktori, lalu dikeringkan. Langkah ini diulang hingga cangkang memenuhi persyaratan proses. Proses tersebut melapisi pola lilin dan berbeda dari pencetakan langsung cetakan pasir. Investment Casting Institute — Pembuatan cangkang keramik
Keduanya memiliki bentuk positif yang perlu dipertahankan, yang kemudian dihilangkan dan sisa rongga digunakan untuk menuangkan logam. Perbedaannya juga mencakup bagaimana bahan tersebut dirinci, bagaimana kekuatan cetakannya, dan bagaimana perlakuan panasnya cocok dengan lilin.
Saat Anda perlu mengembalikan pembentukan cetakan ke proses depan dan belakang, Anda dapat melihat Proses Selesai Pola Lilin Pasca Pemrosesan dan Pengecoran Lilin Hilang.
Perhiasan dan Industri Tidak Menentukan Batasan Proses yang Tetap
“Penanaman pola perhiasan” dan “penembakan industri” adalah istilah umum yang digunakan untuk memfasilitasi komunikasi dan tidak dapat menggantikan penilaian proyek. Pengecoran artistik juga dapat menggunakan sistem pengecoran yang berbeda. Misalnya, departemen lost-wax di Pangolin Editions memperkenalkan proses penanaman pola blok dan cangkang keramik, yang menunjukkan bahwa nama aplikasi tidak dapat sepenuhnya memisahkan kedua metode tersebut. Pengenalan Proses Lilin Hilang Edisi Trenggiling
Hanya karena bagian-bagiannya lebih kecil tidak berarti rongga bagian dalam yang kecil cocok untuk bahan penanaman pola tertentu; Tampilannya yang lebih besar bukan berarti semua masalah bisa diatasi hanya dengan menebalkan cangkang keramik. Alur yang dalam, saluran sempit, ruang tertutup sebagian, dan perubahan ketebalan memerlukan pemeriksaan terpisah terhadap jalur masuk, pembuangan, pengeringan, dan dewaxing bahan pengecoran.
Tim percetakan harus menjelaskan model sebenarnya kepada pengecoran, bukan hanya menyerahkan jenis produk. Gambar penampang dengan detail penting seringkali lebih berguna daripada “Ini perhiasan”. Jika rongga bagian dalam memerlukan inti, penempatan inti dan pembersihan selanjutnya juga harus didiskusikan. Rongga yang dapat dicetak tidak dapat secara langsung dianggap sebagai rongga bagian dalam pengecoran yang terpecahkan.
Investasi: Akses dan Pengaturan Bubur
Saat menyematkan blok, harus ada ruang yang cukup di sekitar model dan di antara model yang berdekatan agar slurry dapat masuk. Potongan yang berjarak dekat, cakar tipis, dan pola di dekat bagian bawah patut untuk dicoba terlebih dahulu. Apa yang “cukup” di sini ditentukan oleh sistem material, bentuk model, dan cara kerja pengecoran. Jarak yang seragam tidak dapat digunakan untuk menggantikan semua item.
Persiapan, metode pencampuran, waktu pengoperasian, pengendalian gelembung dan kondisi istirahat dari bubuk dan cairan penanaman pola juga akan mempengaruhi hasilnya. Tim percetakan tidak boleh mengubah resep pengecoran berdasarkan tutorial merek lain, namun dapat memberikan posisi yang paling sulit untuk diisi dalam model untuk membantu pihak lain mengatur fokus inspeksi.
Misalnya, jika liontin memiliki relief dalam dan lekukan sempit di bagian belakang, sisi depan dan belakang harus dibuka saat memastikan tampilannya. Jika hanya melihat rendering depannya saja, bagian belakang mungkin menjadi titik buta untuk komunikasi selanjutnya. Setelah merakit pohon, Anda juga harus memeriksa apakah slotnya terhalang oleh bagian penghubung, atau apakah model yang berdekatan terlalu dekat sehingga tidak nyaman untuk diamati.
Inspeksi wax-up pra-penanaman harus dilakukan sebelum pelapisan material. Setelah cakar asli yang patah, deformasi, sambungan permukaan, atau sisa penyangga ditutupi oleh bahan penyemat, kesempatan untuk pemeriksaan dan pembuangan langsung hilang. Ketika masalah ditemukan, masalah tersebut harus diproses ulang dan diperiksa kembali sesuai kesepakatan, daripada berharap bahwa perlakuan panas selanjutnya akan menghilangkan semua masalah.
Pembuatan Cangkang: Akses Pelapisan dan Pengeringan Lapis demi Lapis
Pembuatan cangkang keramik memerlukan proses slurry dan penaburan butiran refraktori yang menutupi permukaan tempat rongga akan dibentuk. Oleh karena itu, tata letak pohon lilin memerlukan ruang untuk pencelupan, pengeringan, penaburan butiran refraktori, dan inspeksi. Kedua model tersebut saling menghalangi, sehingga menyulitkan operator untuk mengamati lapisan dalam.
Orientasi model tidak dapat ditentukan hanya oleh kenyamanan saat mencetak. Postur dalam pencetakan dan penyusunan huruf berfungsi untuk pembentukan dan pasca-pemrosesan; postur perakitan pohon berfungsi untuk pembuatan cangkang, dewaxing dan penuangan. Mereka mungkin berbeda, tetapi Anda harus mengetahui area sambungan berikutnya dan detail rapuh sebelum mencetak untuk menghindari operasi perakitan pohon yang merepotkan setelah menyelesaikan model.
Pengeringan merupakan bagian dari pembuatan cangkang. Jumlah lapisan cangkang, kombinasi bahan, dan kondisi pengeringan merupakan bagian dari sistem proses pengecoran dan tidak dapat disimpulkan dari foto. Untuk tim desain dan pencetakan, penting untuk memastikan bahwa model tersebut dapat bertahan dalam operasi penanganan dan pemrosesan yang disepakati, dan apakah ada area tertutup yang akan menghalangi pengeringan atau inspeksi.
Dengan asumsi terdapat celah visual antara kedua ornamen, Anda tidak dapat menilai kegunaan tata letak hanya berdasarkan celah ini. Pengoperasiannya juga perlu mempertimbangkan alat penjepit, pergerakan selama grouting, arah penyebaran pasir dan perubahan spasial setelah cangkang terbentuk. Penilaian seperti ini harus dibuat dalam rencana perakitan pohon dan dikonfirmasi oleh orang yang bertanggung jawab atas pembuatan cangkang.
Konfirmasikan Dewaxing dan Burnout dengan Sistem Cetakan
Penyelesaian penanaman pola atau penembakan tidak berarti cetakan bisa langsung dituang. Menghilangkan pola lilin, mengolah residu, dan mengembalikan cetakan ke kondisi tertentu merupakan langkah penting dalam proses selanjutnya. Sistem yang berbeda mungkin menggunakan peralatan dan pengaturan yang berbeda, dan satu kurva suhu tungku yang ditemukan online tidak boleh digunakan untuk semua bahan dan pola lilin.
Rencana perlakuan panas juga perlu mempertimbangkan volume lilin, jalur sambungan dan pelepasan, struktur cetakan, dan persyaratan pemasok bahan. Nama material yang sama bukan berarti model dengan ukuran dan struktur berbeda bisa langsung menggunakan semua kondisi.
Jika terjadi retakan, residu, atau kelainan permukaan pengecoran, catatan masalahnya harus mencakup bahan pengecoran yang digunakan, bahan lilin, status perakitan, dan batch proses. Hanya “akan lebih baik beralih ke pembuatan cangkang” atau “bubuk penyematannya tidak bagus” tidak dapat menjelaskan alasannya. Tahap terjadinya kelainan harus dikonfirmasi terlebih dahulu, dan kemudian personel terkait akan mengusulkan metode verifikasi berdasarkan catatan proses.
Bandingkan Kedua Rute dalam Satu Tabel Serah Terima
| Bandingkan item | Apa yang perlu dijelaskan tentang penyematan blok | Yang perlu dijelaskan tentang cangkang keramik |
|---|---|---|
| Pembentukan cetakan | Pengaturan pengisian dan pengerasan wadah dan bubur | Pengaturan pencelupan, penaburan butiran refraktori dan pengeringan lapis demi lapis |
| Detail model | Pemeriksaan pengisian dan gelembung pada alur dalam, bagian tipis, dan celah yang berdekatan | Aksesibilitas kelongsong, area terlindung dan inspeksi cangkang lokal |
| tata letak pohon lilin | Berkoordinasi dengan wadah, pemasukan bubur dan penuangan selanjutnya | Kompatibel dengan perendaman, pengeringan, penaburan butiran refraktori, pengeringan dan penuangan |
| keadaan lilin | Lengkap, bersih, dimensi dan area sambungan sesuai kesepakatan | Lengkap, bersih, mampu menahan operasi yang disepakati dan mudah untuk ditutup |
| perlakuan panas | Konfirmasikan bersama dengan bahan penanaman pola, bahan lilin dan peralatan | Konfirmasikan dengan bahan cangkang, bahan lilin dan peralatan |
| Hasil verifikasi | Periksa model, cetakan, dan coran yang sesuai | Periksa model, jenis cangkang, dan coran yang sesuai |
Formulir ini cocok untuk mengajukan pertanyaan dan bukan merupakan pengganti dokumentasi proses. Jika salah satu pihak tidak dapat menjawab suatu item, maka item tersebut harus dicantumkan sebagai item yang harus dikonfirmasi pada proyek untuk menghindari meninggalkan printer yang bertanggung jawab atas penilaian proses casting.
Informasi yang Perlu Dipersiapkan Sebelum Serah Terima Pola
Direkomendasikan agar file geometri, gambar dimensi, paduan target, persyaratan permukaan produk jadi, dan informasi bahan lilin diserahkan ke pengecoran. Gambar dimensi harus membedakan antara persyaratan as-cast dan persyaratan pemrosesan selanjutnya, dan gambar tampilan harus menandai lokasi di mana sprues diperbolehkan untuk dihubungkan dan di mana perlindungan kunci diperlukan.
Status pengiriman juga harus disebutkan: apakah model didukung, tidak didukung, atau pohon lilin telah dirakit. Untuk model yang telah dirakit di pohon, harus disediakan korespondensi antara foto dan nomor seluruh pohon; untuk model yang belum dirakit pohon, sebelum dicetak sebaiknya disepakati siapa yang akan merancang lokasi sambungan dan siapa yang akan memastikan rencana akhir perakitan pohon.
Untuk uji coba produksi putaran pertama, model yang dapat mewakili alur dalam, dinding tipis, dan detail tampilan dapat dipilih, namun kesimpulannya harus sesuai dengan karakteristik verifikasi sebenarnya. Sampel yang lolos tidak dapat secara otomatis mencakup lumen yang belum diverifikasi atau ukuran yang lebih besar. Hanya dengan menggunakan verifikasi ini untuk merevisi persyaratan model putaran berikutnya, standar serah terima yang andal dapat dibentuk secara bertahap.
Kesesuaian antara jumlah model, nomor seri dan kemasan luar juga harus dikonfirmasi pada saat serah terima. Jika suatu model adalah prototipe eksplorasi proses, struktur yang akan diverifikasi harus didefinisikan dengan jelas untuk menghindari pencampuran dengan bagian produksi yang disetujui. Kedua belah pihak dapat menyepakati waktu dan isi umpan balik putaran pertama, seperti foto detail utama, hasil dimensi, dan lokasi abnormal, alih-alih hanya menerima kalimat “lemparkan”.
Apa yang Harus Diperiksa Ulang Saat Rute Cetakan Berubah
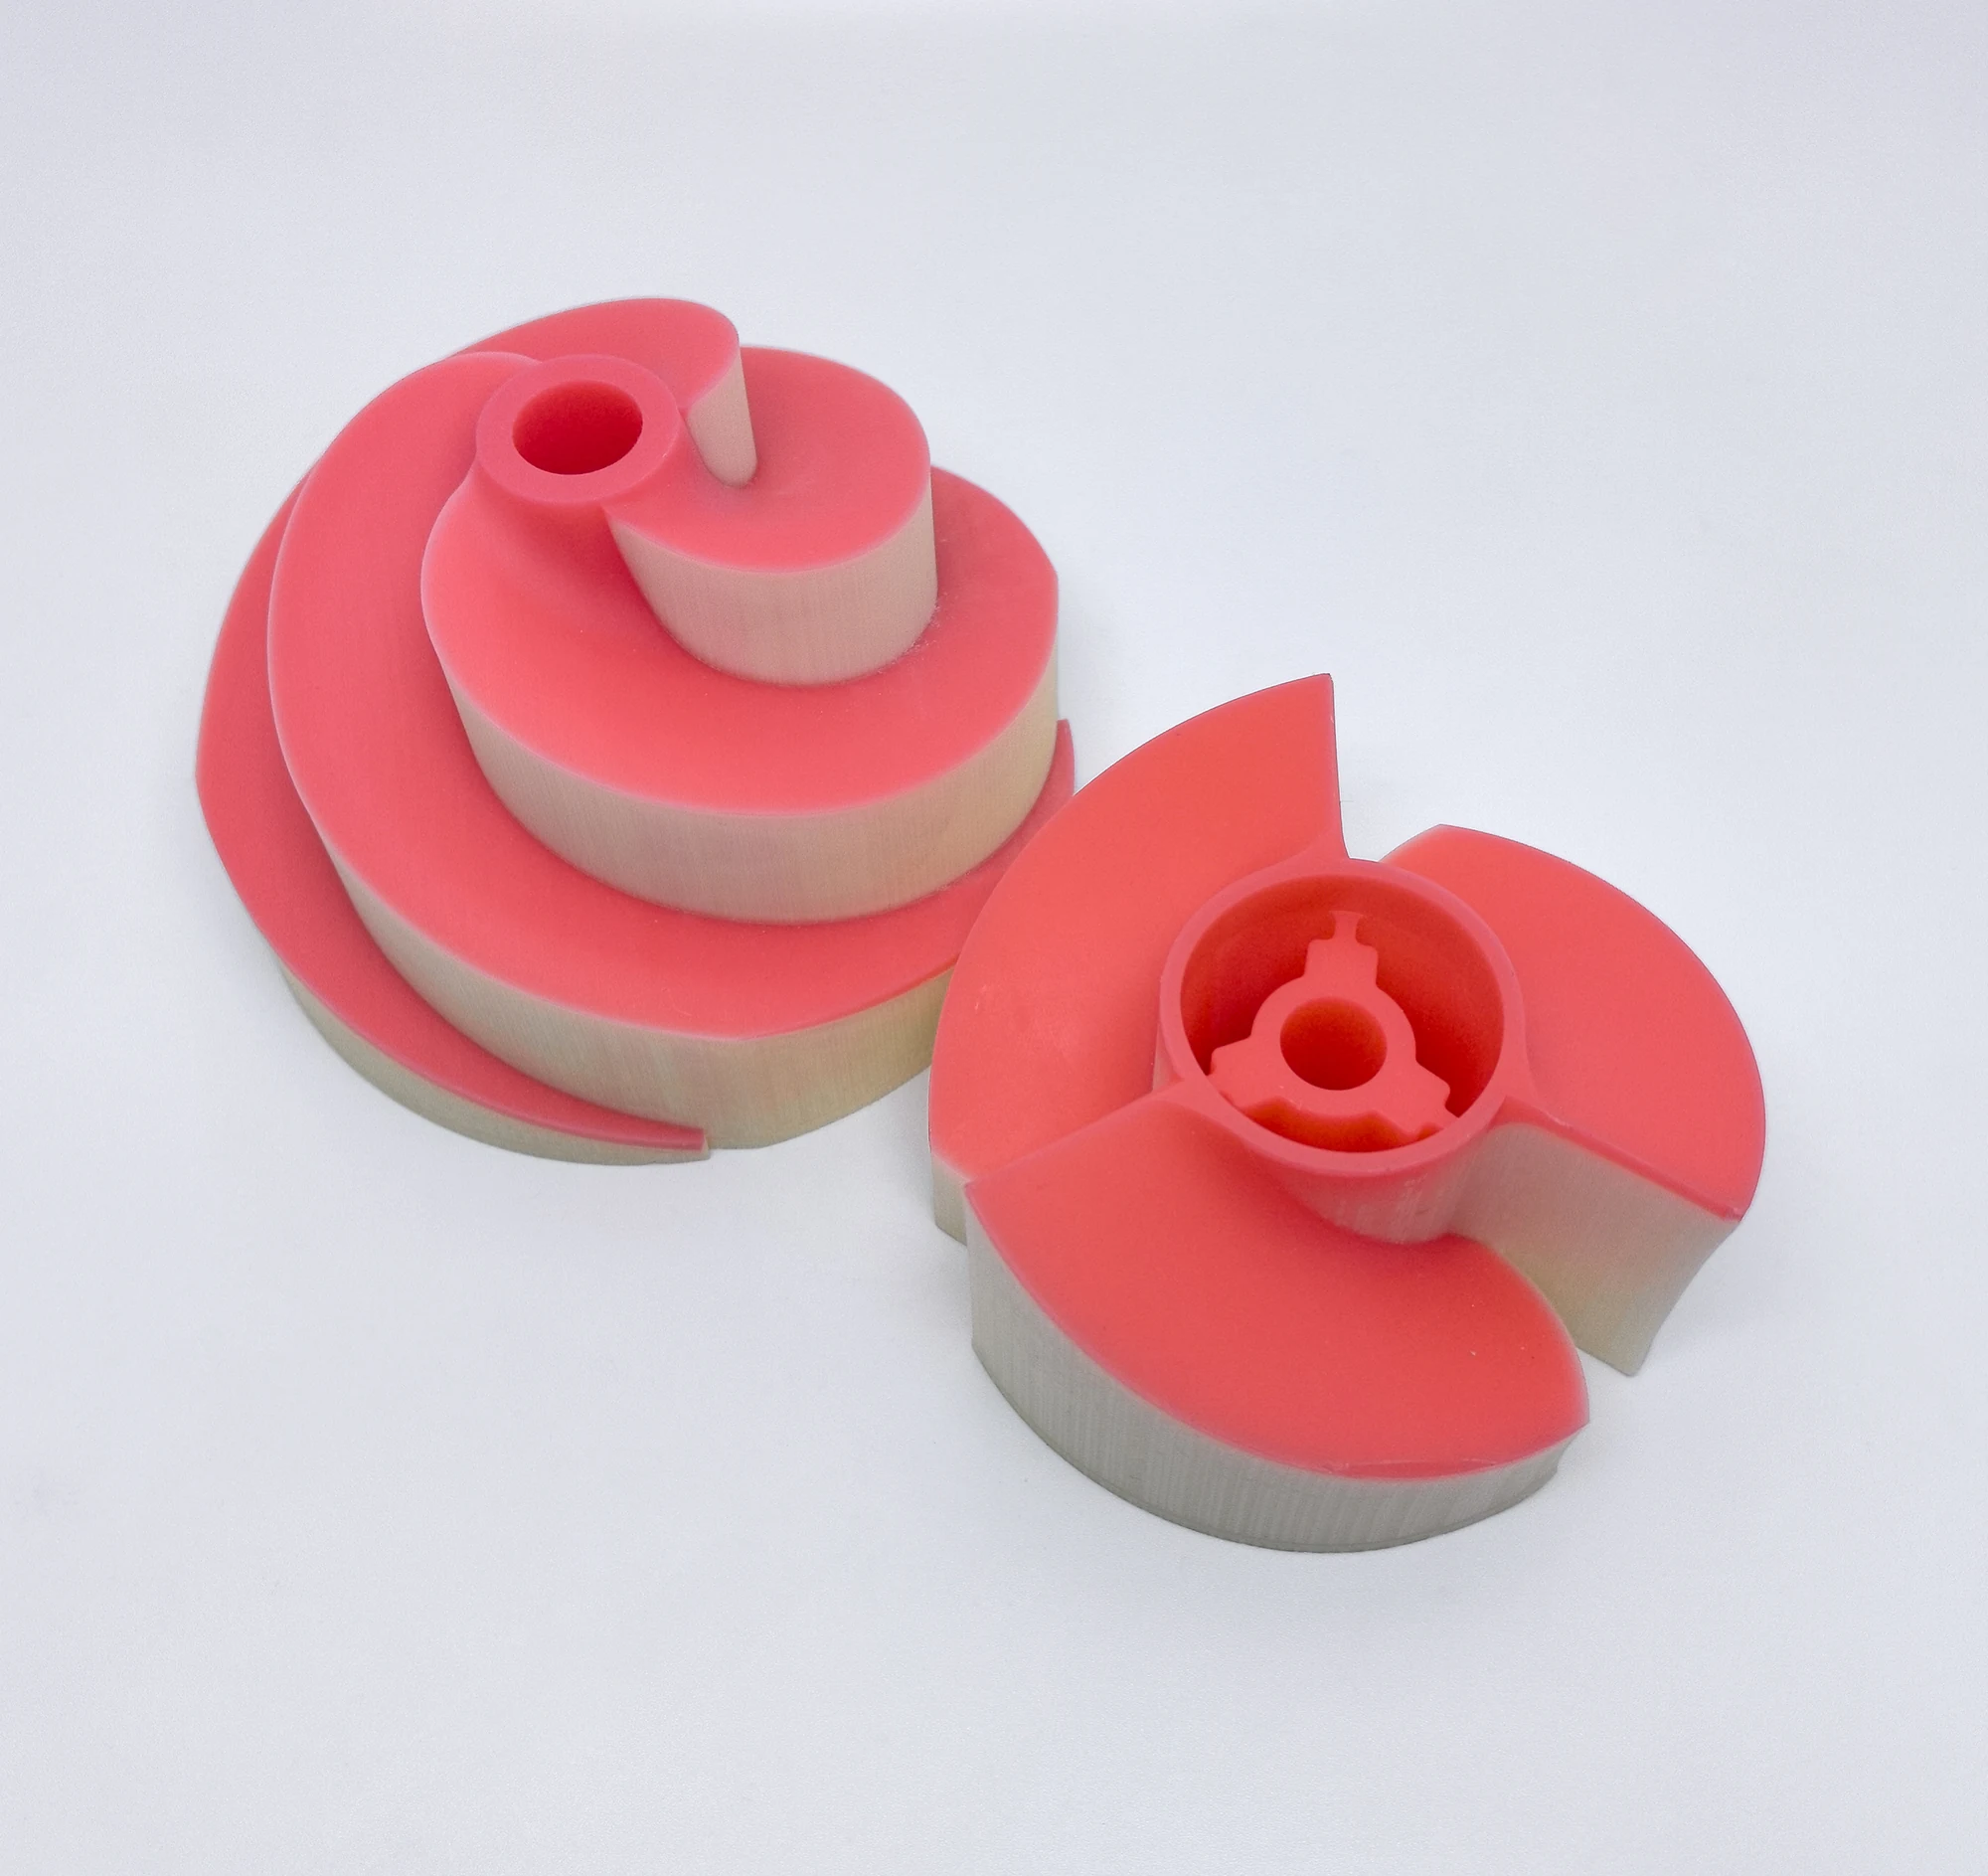
Jika suatu proyek beralih dari penanaman pola blok ke penembakan keramik, tata letak pohon lilin, ruang operasi, dan persyaratan pengiriman model harus diperiksa ulang. Susunan asli yang nyaman untuk dimasukkan ke dalam wadah mungkin tidak nyaman untuk perendaman dan pengeringan. Implementasikan rencana baru tersebut ke dalam diagram pohon grup, kemudian konfirmasi apakah model perlu disesuaikan agar tidak terjadi perubahan nama proses dan tetap menggunakan kondisi lama untuk penataan fisiknya.
Saat mengonversi proses, daftar serah terima dapat dibagi menjadi tiga kolom: “tetap tidak berubah”, “perlu modifikasi” dan “harus diverifikasi”. Identitas model dan persyaratan produk jadi dipertahankan, diagram pohon perakitan, status pengiriman, dan pengaturan inspeksi ditinjau sesuai dengan rute baru, dan putaran pertama produksi uji coba difokuskan pada menjawab pertanyaan yang belum terselesaikan. Hal ini memungkinkan perubahan rute diimplementasikan ke dalam dokumen dan objek fisik.
Pertanyaan yang Sering Diajukan
Apakah Permukaan Cetakan yang Lebih Halus Selalu Membuat Pembuatan Cetakan Lebih Mudah?
Penampilan dangkal hanyalah sebuah kondisi. Bahkan dengan bagian luar yang halus, alur yang dalam dan ruang yang tertutup masih dapat menghalangi akses material, inspeksi, atau pemrosesan selanjutnya. Aksesibilitas geometris dan pengaturan proses harus ditinjau secara bersamaan.
Bisakah Tim Percetakan Memilih Rute Cetakan Sendiri?
Printer dapat memberikan karakteristik pola lilin, file material, dan informasi model. Pemilihan pengecoran akhir harus dikonfirmasi oleh perancang proyek dan orang yang bertanggung jawab atas pengecoran berdasarkan kondisi paduan, struktur dan verifikasi. Setelah rute ditentukan, persyaratan diterapkan ke dalam desain tipe lilin dan inspeksi pengiriman.