
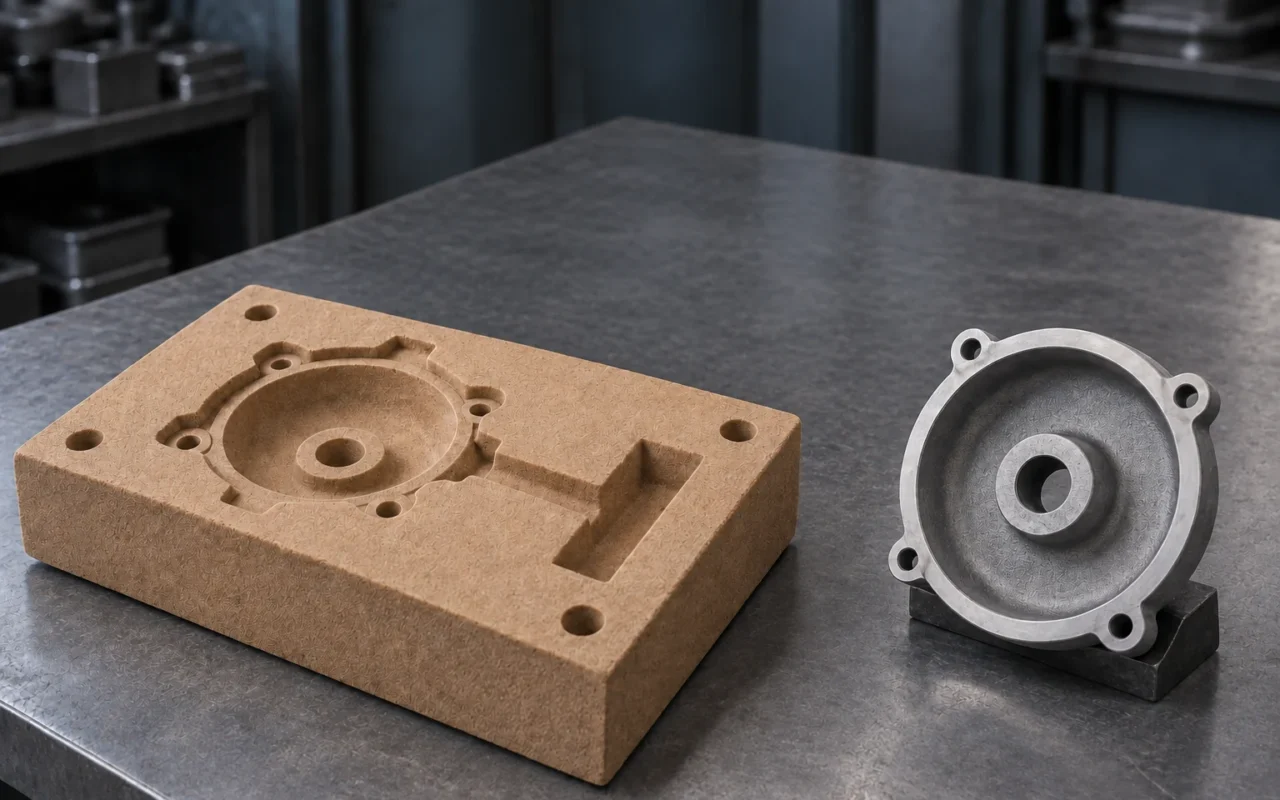
アルミ合金の砂型鋳造とは
内部流路を持つアルミ合金ハウジングには、外形、流路、取付部、密封性の要件があります。設計が変わる段階では、製造方法も変更に対応する必要があります。造型と中子製作の柔軟性から、砂型鋳造はこうした開発で候補になります。
アルミ合金の溶湯を砂型のキャビティへ注ぎ、凝固後に型と中子を取り除いて鋳放し素材を得る方法が砂型鋳造です。適否は形状、数量、品質要件によって決まり、合格する部品に仕上げるには加工と検査も必要です。
少量生産と大型部品と複雑な内部空間で砂型を検討する理由
Aluminum Associationの鋳造工程紹介では、砂型を主要なアルミ鋳造法の一つとし、少量、複雑形状、大型鋳物で経済性を検討する価値があると説明しています。これは工具、中子、生産条件の三つから理解できます。
従来の造型では模型でキャビティを作り、中子は中子型で製作します。仕事に応じて工具構成を選べます。砂部材の直接プリントでは、一部の模型や中子型の準備を減らせます。開発部品の変更が多い場合、初回見積だけでなく、変更ごとに影響する工具を比較します。
中子は内部空間を形成し、鋳造後に取り除きます。曲がった流路、複雑な空洞、硬いコアを引き抜きにくい一部の形状で選択肢になります。支持、位置決め、通気、砂の除去も検討が必要です。金型に砂中子を組み合わせる方法もあるため、内部形状は工程全体で判断します。
大型部品の可能範囲は、造型スペース、溶解能力、吊上げ、注湯、清掃の能力に左右されます。大きな砂型を設計できることと、工場が安定して鋳物を作れることは、別々に確認すべき条件です。
少量生産に一律の数量基準はありません。既存工具があり、形状が単純で従来工程の手配が適切なら、そのまま使う方が経済的な場合もあります。複数品種を少量作り、変更が複雑な中子に集中する場合は、デジタル中子製作の役割を検討できます。
合金種類と使用要件から始める
「鋳造アルミ」は大まかな材料分類です。純アルミとアルミ合金は組成が異なり、鋳造用合金にも材料と納入状態の違いがあります。購入文書では、合金種類、適用規格、状態まで明確にします。
材料選定の前に、荷重、耐圧や気密、腐食性媒体との接触、後の溶接・熱処理・加工を整理します。例えばA356と所定の熱処理状態を指定するなら、見積依頼、製造、受入文書に残します。この例は文書の不足を防ぐためのもので、実際の合金は機能要件で決まります。
Aluminum Associationの砂型・金型鋳物に関する規格説明では、工学的な寸法要件と金属学的な特性を分けています。寸法、公差、加工代と、合金組成、状態、特性は別の検討項目です。
材料の証明にも対象の明確化が必要です。化学分析は材料ロット、試験片の特性は合意した試験片の結果、重要箇所の検査は部品本体を示します。要求の高い鋳物では、設計と品質部門が見積段階で必要な証明と提供者を決めます。
アルミ合金で管理する三つの工程
溶湯品質
アルミ溶湯の表面には酸化物ができ、溶解、移送、注湯時の流れで内部へ巻き込まれることがあります。溶解水素は別の挙動を示し、凝固中に溶解度が下がって気孔形成に関与し得ます。そのため清浄度とガス量は別々に評価します。
ろ過は主に対象となる介在物、脱ガスは溶解ガスを管理します。材料と移送の管理は、初期汚染や再吸収に影響します。AFSのアルミ溶湯清浄度に関する紹介では、介在物、水素、溶湯処理を関連しつつ異なる課題として扱っています。方法と効果は材料と工場工程に合わせて検証します。
型への充填
湯道系は金属がキャビティに入る経路を決めます。薄肉の末端や長い経路では充填と温度低下を、中子周辺では浸食、ガス巻込み、介在物を評価します。型と中子のバインダー、塗型、通気も、金属接触後の状態に影響します。
充填と凝固は合わせて検証します。AFSのアルミ鋳造研究プロジェクトの説明は、充填条件ごとの酸化膜、気孔、機械的結果の関係に研究が必要なことを示しています。流れが穏やかなだけで最終特性が良いとは判断できません。
凝固と溶湯補給
金属は凝固時に体積が変わります。局部に溶湯が必要でも補給経路が固まっていれば、大きな引け巣や微細な引けが生じ得ます。厚肉部、肉厚変化、押湯位置、冷却条件を一緒に検討します。Fosecoの鋳造欠陥に関する説明は補給不足と水素に関係する気孔の仕組みを分けて説明しています。
中子通気、溶湯脱ガス、押湯補給は異なる段階を扱います。空隙が見つかったら、まず位置、形状、工程記録から原因を調べ、確認する工程を決めます。区別の詳細はガス気孔と引け巣と微細な引けの調査方法を参照してください。
工程準備から検査まで
- 工程準備:材料、完成品要件、鋳造素材の版を確認し、分割、加工代、中子、湯道、押湯を計画します。この段階で重要な機能面を決めます。
- 造型と中子製作と組立:型と中子の寸法、健全性、位置、通気を確認します。プリント部材は未結合砂の除去と必要な後処理を行い、内部流路を清掃できることも確認します。
- 溶解処理と注湯:検証済み工程に従い、材料ロット、返り材、溶湯処理、移送を管理します。実際の型状態と工程文書を照合します。
- 凝固冷却と清掃:計画に沿って冷却、型ばらし、中子除去、湯道・押湯切断を行います。複雑な内部空間では残砂と清掃結果を確認します。外側がきれいでも内部の清潔さは証明できません。
- 熱処理と加工:材料と納入要件に合う処理を行います。取付面、穴、はめ合い部を加工し、鋳造ロットと加工版の対応を残します。
- 検査と初品確認:事前に合意した部位、方法、合格条件で寸法、材料、内部品質を調べ、その後に機能要件を確認します。
各段階はつながっています。中子除去工具が入るかは形状に、密封面を加工するかは検査時点に影響します。材料系は鋳物砂とバインダーと使用済み砂の循環と合わせて検討でき、工程全体は砂型鋳造の製造工程全体を参照できます。
検討する価値のあるアルミ部品
| 部品の種類 | 検討する要件 | 受入時の確認点 |
|---|---|---|
| ポンプ本体と流体ハウジング | 内部流路、複雑な中子、加工代 | 密封性、流路清浄度、重要寸法 |
| 設備と伝動系のハウジング | 大型構造、取付部、複数の版 | はめ合い寸法、変形、材料特性 |
| 動力系の開発部品 | 水路・油路の変更と試作 | 材料状態、流路、試験目的 |
| 冷却流路付きの機能部品 | 流路形状と中子製作 | 流量、漏れ、清浄度、熱特性 |
この表は候補を選ぶためのものです。実際の製造方法は各製品の使い方で決まります。同じ「ハウジング」でも、材料、肉厚、検査が異なる場合があります。
内部空間を持つアルミハウジングを仮定します。外部接続部は安定し、内部流路は試験中です。設計が固まれば従来中子で反復生産を検討できます。プリント中子と従来外型は内部変更に集中できるかを、全型プリントは内外形を変える場合の準備を評価できます。
工具や砂部材の費用を計算する前に、中子位置、組立、砂除去、鋳造適合性を確認します。この例は特定方法の優位を前提にせず、実際の変更範囲と工場条件で判断します。
欠陥と検査を対応させる
内部空隙には、ガス、凝固時の補給、複数要因が関わる場合があります。AFSのアルミ鋳物欠陥講座の紹介はガス気孔と引けによる空隙を分けています。欠陥解析には写真だけでなく、位置、形状、工程記録が必要です。
| 問題 | 調査の重点 |
|---|---|
| 酸化物などの介在物 | 溶湯・移送記録、介在物位置、対応する内部検査 |
| ガス気孔 | 溶湯ガス量、巻込み、中子ガス発生、通気 |
| 大きな引け巣や微細な引け | 熱節、凝固順序、有効な補給経路 |
| 湯境や湯回り不良 | 未充填部や合流位置、充填経路、温度低下 |
| 砂に関連する表面欠陥 | 型の健全性、塗型、浸食、清掃状態 |
| 変形 | 重要基準、肉厚分布、冷却・後処理記録 |
検査は使用要件から組み立てます。寸法測定は形状を確認し、浸透探傷は適した材料の表面開口欠陥を対象とします。表面状態と検査手順を合わせる必要があります。Magnafluxの浸透探傷検査の説明がこの範囲を説明しています。
放射線検査やCTは、合意した内部品質確認に使えます。Nikonの産業用CT検査資料には気孔、収縮、異物の評価用途があります。検出できるものは部品、装置、条件に依存します。圧力や漏れ試験は密封性、材料・機械試験は対応する特性を扱い、それぞれ違う問いに答えます。
重要加工面は検査段階も決めます。加工で表面下の空隙が現れる場合があり、密封面は合意した状態で受け入れます。見積依頼に「要件、部位、方法、段階」を書くと、同じ品質業務を含むか比較しやすくなります。
金型鋳造や高圧ダイカストと比較する時期
砂型は消耗する型であり、造型、組立、型ばらし、清掃が生産サイクルに入ります。鋳肌と寸法能力は砂、造型、塗型、注湯条件で変わり、重要なはめ合い面は加工が必要な場合があります。繰り返し作業と工具投資を一緒に計算します。
二つの軸を分けます。砂型と金型は型の材料、重力・低圧・高圧は充填方法です。表は一般的な三つの工程を比べるためのもので、実際の能力は供給者が部品に応じて確認します。
| 一般的な工程 | 工具と生産の特徴 | 比較する条件 |
|---|---|---|
| 砂型鋳造 | 鋳造ごとに型が必要。従来造型またはプリント砂部材 | 数量、変更、内部空間、清掃、加工 |
| 重力金型鋳造 | 金属型を繰り返し使用。離型と型温状態を管理 | 形状安定性、コア抜き、反復製造、工具投資 |
| 高圧ダイカスト | 金属型と加圧充填を対応装置で実施 | 継続数量、肉厚と充填、型と装置の条件 |
金型でも砂中子を使え、Fosecoの低圧鋳造の説明に関連する方法があります。低圧と高圧の装置、充填、工程条件は別々に評価します。名称が似ていても能力は同じとは限りません。
設計が安定し需要が続く場合は、再使用型による生産方式を比較します。多品種少量、複雑な内部空間、頻繁な変更では、工具変更を別に計算します。数量と経済性の詳細は砂型鋳造と高圧ダイカストの選び方を参照できます。
このため、内部形状と工具変更を一緒に評価し、清掃、熱処理、加工、受入費用を加えることが有用です。同じ部品の見積でも、納入範囲がそろって初めて比較できます。
アルミ部品開発にプリント砂型を組み込む
一つ目は複雑な中子だけをプリントし、外型を従来方式にする方法です。変更が内部に集中し、既存外型を使える場合に検討できます。中子と外型の位置決め、組立、材料適合性は確認が必要です。
二つ目は砂型と中子一式をプリントする方法です。対応する模型と中子型の準備を減らし、内外形を同時に変える場合の選択肢になります。ExOneの砂型3Dプリント工程紹介はCADからの砂部材製造とデジタル変更の基本能力を説明しています。
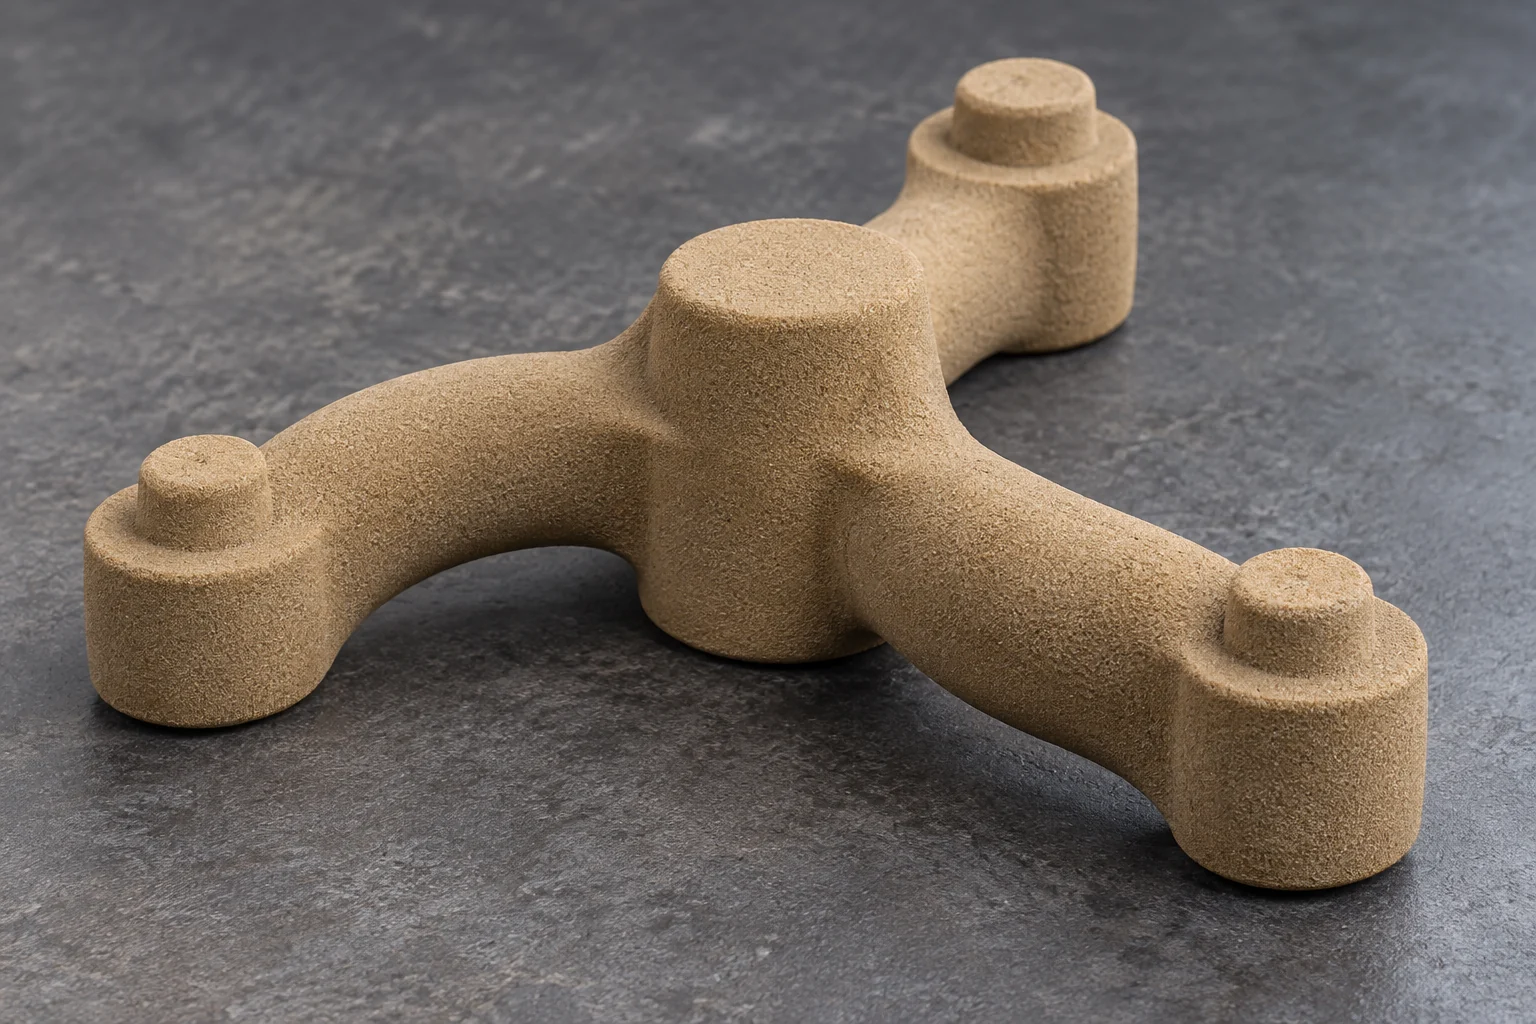
どちらも未結合砂除去、砂部材強度、塗型、ガス発生、実際の鋳造結果を検証します。プリント寸法は寸法形成の一部で、凝固、清掃、後処理も鋳物に影響します。重要なはめ合い面の加工は最終要件で決めます。
初品までの時間には、データ準備、砂部材製作、注湯、後処理、受入を含めます。少量でも既存工具がある場合は、従来方式を比較対象に残します。
Cprint 3D SJ-1200砂型3Dプリンターは砂型と中子を製造し、その後の鋳造工程で金属部品を得ます。検討時は対象部品、材料と納入状態、数量、既存工具、重要な受入要件を提示します。全型プリントか、一部中子かを相談する材料になります。
よくある質問
どのアルミ合金も同じ砂型工程で作れるか
合金種類、納入状態、形状、機能で工程が変わります。材料を明確にし、実際の案件で製造条件を確認します。
アルミ砂型鋳物は必ず熱処理するか
材料と納入要件によります。必要な場合は状態、受入根拠、後の加工と再検査を明記します。
砂型で薄肉アルミ部品を作れるか
肉厚、流動距離、形状、充填条件で検討できます。実際の計画で可能範囲を検証し、一律の最小肉厚は当てはめません。
内部空隙はすべてガス気孔か
ガス、補給不足、両方が関わる場合があります。形状、位置、内部検査、製造記録を合わせて解析してから対策を選びます。
少量なら必ず砂型3Dプリントが適するか
既存工具、形状、生産手配が経済性に影響します。データ準備から合格品納入までの総投入を比較し、複雑な中子だけのプリントと全型プリントを分けて考えます。