
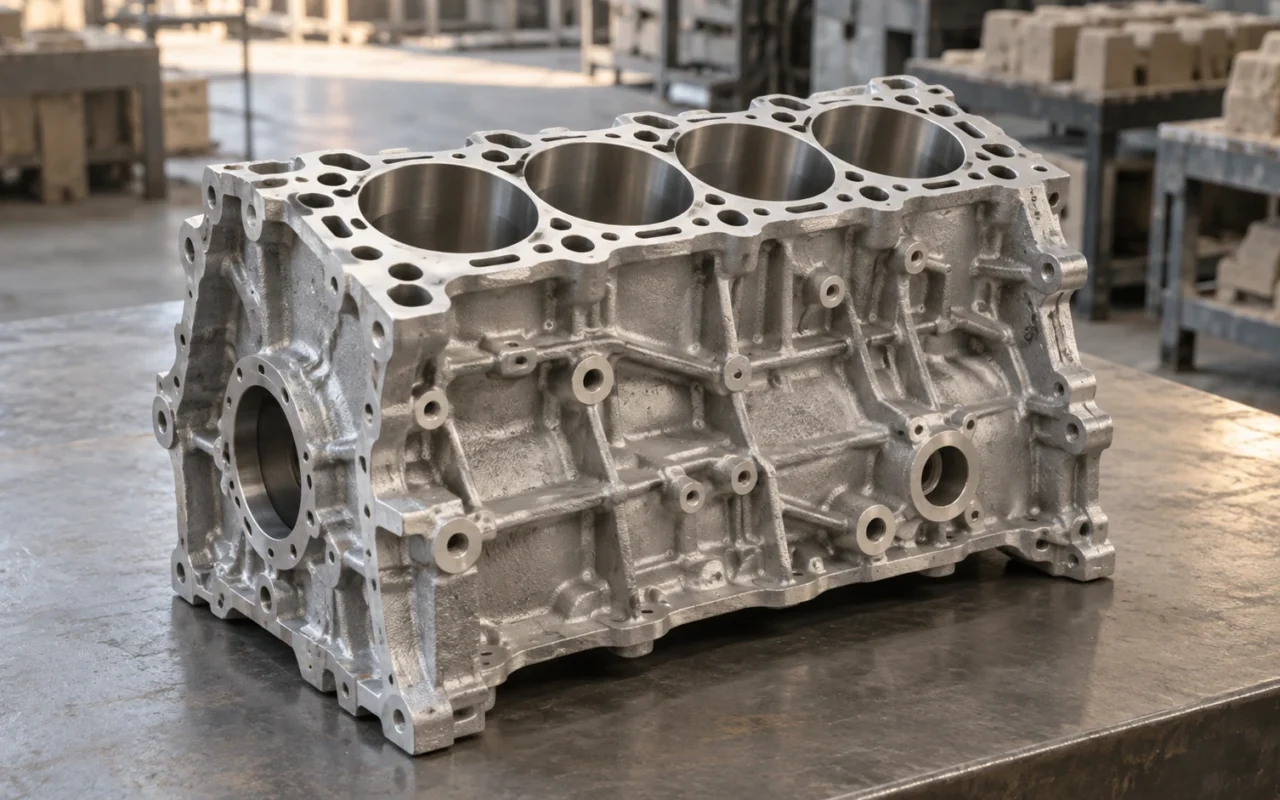
Bagaimana saluran pendingin di dalam blok mesin dibentuk?
Bagaimana saluran pendingin di dalam blok mesin dibuat? Untuk jaket air dan rongga lain yang dibentuk dengan inti pasir, pengecoran terlebih dahulu membuat inti sesuai bentuk yang dibutuhkan dan menempatkannya di dalam cetakan. Logam cair mengisi ruang di sekelilingnya. Setelah logam membeku dan inti dikeluarkan, ruang yang sebelumnya ditempati pasir menjadi saluran internal.
Tantangannya terletak pada saluran yang tersembunyi di dalam logam. Bentuk, ketebalan dinding, dan posisinya memengaruhi fungsi komponen. Inti harus dapat dibuat, ditangani, dan dirakit, tetap pada posisinya saat penuangan, lalu dibersihkan setelahnya. Semakin kompleks saluran, semakin banyak kondisi manufaktur yang perlu dipertimbangkan bersama.
Pencetakan pasir 3D menawarkan cara lain untuk membuat inti. Cetakan dan inti dibentuk lapis demi lapis dari data CAD yang telah disiapkan, sehingga beberapa geometri kompleks tidak terlalu bergantung pada kotak inti dan perakitan bagian terpisah. Manfaatnya mencakup desain rongga hingga persiapan pengecoran; blok logam akhir tetap memerlukan penuangan, pemesinan, dan validasi yang sesuai.
Bedakan blok silinder, kepala silinder, dan saluran internal
Blok silinder dan kepala silinder merupakan komponen yang berbeda, dengan struktur internal dan rute manufaktur yang mungkin berbeda pula. Pengalaman mencetak inti jaket air kepala silinder dapat menjadi referensi, tetapi penerapannya pada blok tetap harus dievaluasi berdasarkan geometri, bahan, dan kondisi produksinya sendiri.
Sesuai arsitektur mesin, blok mencakup atau membantu membentuk struktur silinder, bagian rumah engkol, dan jalur fluida. Saluran pendingin, saluran pelumasan, dan lubang perakitan tidak semuanya merupakan jenis rongga cor yang sama. Beberapa lubang dibuat kemudian melalui pengeboran atau proses pemesinan lainnya.
Saat meninjau rute manufaktur, pisahkan model menurut fungsinya: logam penahan beban, ruang cairan pendingin, jalur pelumasan, serta bukaan untuk perakitan atau pemesinan. Setelah itu, tentukan bagian yang dibentuk oleh inti, cetakan luar, atau pemesinan.
Pendekatan ini lebih berguna daripada langsung berusaha mencetak seluruh bagian dalam sebagai satu kesatuan. Tujuan perancangan proses pengecoran adalah menghasilkan komponen yang memenuhi persyaratan, bukan menyerahkan sebanyak mungkin fitur kepada satu operasi.
Bagaimana inti membentuk rongga, dan apa kesulitannya?
Inti pasir menentukan bentuk rongga dan harus tetap berada pada posisi yang benar selama produksi. Pergeseran kecil dapat membuat satu dinding logam lebih tipis dan dinding lainnya lebih tebal. Dimensi luar dapat terlihat sesuai meskipun distribusi ketebalan dinding di bagian dalam telah berubah.

Karena itu, inti memerlukan dudukan inti atau pengaturan penempatan dan penyanggaan lain yang telah disetujui. Dudukan inti, atau core print, merupakan fitur proses yang menetapkan posisi inti terhadap cetakan luar. Fitur ini tidak boleh terlewat karena desain hanya mengikuti kontur saluran akhir.
Pengeluaran inti, pembersihan, penanganan, dan penutupan cetakan menimbulkan beban mekanis. Saat penuangan, inti juga menerima pengaruh logam cair dan panas. Bagian penghubung yang ramping perlu perhatian khusus. Berhasil membuat inti dan membawanya secara utuh sampai tahap penuangan merupakan dua penilaian yang berbeda.
Panduan desain cor baja SFSA mengaitkan ukuran inti, penampang logam di sekitarnya, dan risiko lentur akibat gaya apung. Parameter cor baja tidak boleh langsung diterapkan pada komponen mesin. Prinsip yang tetap relevan adalah bahwa inti memerlukan evaluasi beban, bukan hanya penentuan bentuk rongga.
Inti juga harus dapat dikeluarkan setelah penuangan. Menghilangkan semua akses pembersihan demi saluran yang lebih rumit dapat membuat saluran yang memenuhi syarat tidak bisa diperoleh, meskipun tahap sebelumnya berhasil. Pemeriksaan sisa pasir dan validasi pembersihan perlu masuk dalam perencanaan rongga sejak awal.
Mengapa inti kompleks sering dibuat dalam beberapa bagian?
Pembuatan inti konvensional mempertimbangkan konstruksi kotak inti, pengisian, pengerasan, dan pengeluaran inti. Jika bentuk kompleks tidak dapat dikeluarkan langsung, bentuk tersebut mungkin perlu dibagi menjadi beberapa inti yang kemudian ditempatkan dan dirakit menjadi satu paket inti.
Pembagian inti bukan dengan sendirinya proses yang ketinggalan zaman. Cara ini dapat memudahkan pembuatan dan penanganan atau sesuai dengan lini produksi yang matang. Namun, semakin banyak bagian, biasanya semakin banyak antarmuka dan langkah perakitan yang perlu dikendalikan. Sambungan, penempatan, dan akumulasi toleransi perlu dinilai, bukan sekadar jumlah bagian.
Varian mesin yang berbeda juga mungkin membutuhkan penyesuaian kotak inti. Jika saluran internal masih dikembangkan, perubahan versi dapat sekaligus memengaruhi perkakas, inti, dan validasi berikutnya. Ini merupakan salah satu kondisi yang layak dinilai untuk pencetakan langsung.
Paket inti konvensional yang sudah stabil tidak selalu perlu diganti seluruhnya. Mengidentifikasi bagian yang paling dibatasi pengeluaran dari kotak, paling sering diubah, atau paling sulit dirakit dapat membuat perbandingan dengan pencetakan lebih jelas daripada mengganti rute semua komponen pasir.
Masalah manufaktur apa yang dapat dibantu pencetakan pasir 3D?
Binder jetting membentuk struktur tiga dimensi dengan mengikat material berbutir secara selektif pada setiap lapisan. Penjelasan proses dari NIST menjabarkan prinsip ini. Dalam pengecoran pasir, hasilnya adalah cetakan atau inti pasir sesuai desain, bukan komponen logam akhir.
Untuk rongga kompleks seperti jaket air, pencetakan mengurangi ketergantungan beberapa inti pada arah pengeluaran yang ditentukan kotak inti konvensional. Lebih banyak bentuk saluran dapat masuk ke tahap evaluasi manufaktur. Beberapa inti yang sebelumnya terpisah juga dapat digabung jika persyaratan kekuatan, pembersihan pasir lepas, dan perakitan terpenuhi, sehingga antarmuka tertentu berkurang.
Fitur identifikasi, penempatan, penanganan, dan ventilasi dapat direncanakan bersama dalam desain digital. Keberadaannya di model belum cukup: komponen pasir nyata tetap memerlukan pemeriksaan kekuatan, pembersihan, dan perakitan.
Selama pencetakan, pasir yang tidak terikat di sekelilingnya menyangga struktur. Setelah dikeluarkan dari pasir lepas, komponen harus mengandalkan kekuatannya sendiri untuk penanganan dan perakitan. Bagian tertutup atau berliku juga memerlukan jalur untuk mengeluarkan pasir yang tidak terikat.

Abstrak publik makalah SAE tentang cetakan yang dibuat secara aditif secara khusus membahas hubungan pemisahan cetakan dan pengeluaran pasir yang tidak terikat. Berkurangnya batasan pengeluaran tidak menghapus kebutuhan merancang untuk pembersihan dan pengecoran, maupun seluruh batasan geometri.
Meniru inti lama atau merancang ulang saluran pendingin?
Keduanya merupakan proyek pada tingkat yang berbeda.
Pendekatan pertama mempertahankan geometri fungsional awal sambil mengubah cara pembuatan inti. Cara ini dapat dipakai untuk mengevaluasi penggantian kotak inti, perkakas yang hilang, atau produksi kelompok kecil. Dimensi, kekuatan, permukaan, perakitan, dan hasil pengecoran dibandingkan dengan persyaratan awal.
Pendekatan kedua menggunakan kondisi manufaktur baru untuk merancang ulang struktur pendinginan. Proyeknya kemudian tidak hanya menyangkut pembuatan komponen yang sama, tetapi juga perubahan desain fungsional komponen mesin.
Saluran yang lebih berliku, luas yang lebih besar, atau posisi yang lebih dekat ke daerah panas tidak otomatis meningkatkan pendinginan. Distribusi aliran, kehilangan tekanan, suhu lokal, ketebalan dinding logam, dan persyaratan struktur perlu dianalisis bersama. Kemudahan manufaktur yang lebih baik hanya memungkinkan lebih banyak desain menjadi kandidat.
Karena itu, uji rute manufaktur dan uji optimasi kinerja perlu memiliki tujuan terpisah. Uji pertama dapat dimulai dengan geometri yang sama. Uji kedua membutuhkan tim desain mesin untuk menetapkan validasi pengelolaan panas dan ketahanan. Mengubah keduanya sekaligus menyulitkan penentuan apakah perbaikan berasal dari pencetakan.
Sebagai contoh, satu putaran uji dapat mempertahankan kontur saluran dan membandingkan dimensi serta perilaku cor dari beberapa metode pembuatan inti. Setelah kondisi dasar manufaktur dikonfirmasi, saluran baru dapat dirancang. Hasilnya lebih mudah dijelaskan dan masalah berikutnya lebih mudah dilacak.
Dua contoh publik: pemulihan blok bersejarah dan produksi kepala silinder
Kasus pemulihan komponen cor mesin balap Delage lama yang dipublikasikan ExOne mencakup pengukuran dan pemindaian komponen rusak, rekonstruksi CAD, serta perancangan ulang cetakan pasir cetak. Uraiannya juga mencakup model plastik untuk pemeriksaan kesesuaian dan uji pengecoran, bukan langsung menuang pengganti setelah pemindaian. Proyek tersebut khusus untuk pembuatan ulang komponen bersejarah, sehingga tidak dapat diasumsikan cocok untuk semua mesin. Lihat studi kasus komponen mesin Delage dari ExOne.
Bukti lain berasal dari produksi modern. Dalam informasi pabrik Landshut yang diterbitkan pada 18 April 2024, BMW menjelaskan penggunaan inti pasir cetak untuk beberapa varian kepala silinder. Ini menunjukkan bahwa teknologi dapat digunakan dalam produksi berkelanjutan. Objeknya adalah kepala silinder, dengan peralatan khusus, pengikat anorganik, dan sistem produksi tersendiri. Peralatan lain perlu dievaluasi menurut kondisinya masing-masing. Lihat halaman kedua keterangan resmi investasi pabrik BMW.
Kedua contoh memiliki tugas berbeda: memulihkan blok bersejarah tertentu dan memproduksi kepala silinder secara berkelanjutan. Untuk proyek blok yang dibahas di sini, pelajaran yang berguna ialah penyiapan data, perancangan proses, dan validasi. Waktu, biaya, serta kapasitas tetap perlu dinilai untuk proyek nyata.
Proses apa yang tetap diperlukan setelah inti dicetak?
Pencetakan inti menyelesaikan satu tahap dalam rantai manufaktur. Kondisi bahan dan pelapis, ventilasi, perakitan cetakan luar, kualitas logam cair, penuangan, dan pemberian logam pengumpan masih bersama-sama memengaruhi hasil cor.
Penggabungan inti dapat mengurangi beberapa sambungan, tetapi membuat inti lengkap lebih besar dan lebih sulit ditangani. Ventilasi yang kompleks dapat menyediakan jalur baru, namun tidak bekerja sesuai rancangan jika pasir lepas masih tersisa atau bukaan tertutup oleh struktur perakitan.
Pemesinan setelah pengecoran juga penting. Lubang silinder akhir, fitur terkait bantalan, permukaan sambungan, dan fitur kritis lain membutuhkan operasi serta pemeriksaan sesuai desain. Dimensi inti yang mendekati target tidak otomatis membuktikan bahwa hubungan fungsional setelah pemesinan sudah memenuhi syarat.
Variasi proses juga perlu dipertimbangkan. Satu pencetakan dan satu uji pengecoran yang berhasil memberikan informasi penting, tetapi tidak membuktikan kestabilan antarkelompok dalam produksi berkelanjutan. Kelompok bahan, lingkungan, kondisi mesin, dan metode operasi perlu dapat dilacak.
Pengecoran yang membandingkan paket inti konvensional dan cetak dapat mencatat jumlah inti, waktu perakitan, metode pemeriksaan, kesulitan pembersihan, serta hasil cor dalam tabel perbandingan. Dengan demikian, manfaat pada tiap tahap dan perpindahan pekerjaan ke operasi lain lebih mudah terlihat.
Bagaimana validasi dilakukan dari inti contoh hingga mesin?
Setiap tahap evaluasi inti cetak perlu menjawab pertanyaan tertentu: apakah model dapat dibuat, inti dapat dirakit secara utuh, hasil uji cor memenuhi syarat, dan komponen setelah pemesinan memenuhi kebutuhan penggunaan?
Pertama, periksa rancangan digital. Konfirmasikan versi komponen akhir dan benda cor sebelum pemesinan, lalu periksa rongga, ketebalan dinding, dudukan inti, akses pembersihan, serta kelayakan pencetakan. Konflik geometri diselesaikan di tingkat desain terlebih dahulu.
Kedua, periksa komponen pasir dan perakitannya. Ukur fitur kritis dan catat pembersihan pasir lepas, perlakuan, penanganan, serta penutupan cetakan. Model perakitan dapat membantu memeriksa urutan, tetapi kecocokan model tidak membuktikan perilaku inti saat penuangan.
Ketiga, periksa hasil uji cor. Pilih pengukuran dimensi, inspeksi internal, atau pemotongan berdasarkan lokasi berisiko, untuk menilai ketebalan dinding, posisi saluran, cacat lokal, dan sisa pasir. Penjelasan inspeksi CT Nikon mencantumkan pengukuran saluran internal serta ketebalan dinding, tetapi kemampuan mendeteksi masalah tertentu tetap perlu dikonfirmasi.

Keempat, selesaikan pemesinan dan uji fungsi yang ditentukan. Pemeriksaan kekedapan, aliran, dan fungsi lain harus memakai kondisi yang disetujui serta menjelaskan cakupan penggunaan sampel. Lulus satu uji hanya menunjukkan terpenuhinya persyaratan uji tersebut.
Validasi rakitan atau mesin yang diwajibkan proyek dilakukan setelahnya oleh tim yang memiliki kemampuan sesuai rencana yang disetujui. Geometri yang sesuai, kelulusan uji tekanan, dan ketahanan mesin merupakan kesimpulan yang berbeda dan tidak dapat saling menggantikan.
Pencatatan versi pada tiap tahap sangat penting. Jika saluran diubah setelah pengecoran, hasil uji versi sebelumnya tidak boleh diam-diam dipakai untuk versi baru. Hubungan versi yang jelas merupakan bagian dari pengembangan yang andal, sama pentingnya dengan ketelitian pencetakan.
Untuk rancangan cetakan lebih lanjut, lihat peninjauan bersama pemisahan cetakan, saluran masuk, penambah, dan ventilasi. Untuk paduan aluminium, lanjutkan dengan batas pengendalian kualitas dalam pengecoran pasir aluminium.
Bagaimana menilai prototipe, kelompok kecil, dan produksi volume besar?
Proyek dengan bagian dalam kompleks, perubahan kotak inti yang sering, beberapa versi dalam jumlah kecil, atau perkakas awal yang hilang layak mempertimbangkan inti cetak. Kelayakan untuk dievaluasi tidak berarti waktu dan biaya boleh dijanjikan sebelum gambar ditinjau.
Untuk komponen dengan proses volume besar yang sudah stabil, bandingkan seluruh sistem produksi. Waktu pencetakan hanya salah satu faktor; pembersihan pasir lepas, proses lanjutan, perakitan, pemeriksaan, dan sirkulasi bahan dapat memengaruhi siklus nyata.
Saat menggunakan cetakan luar yang ada, periksa tiga antarmuka: posisi geometri inti dalam rongga cetakan, kontak inti dengan alat penanganan di lokasi, serta kesesuaian bahan dan pelapis dengan proses penuangan. Masing-masing memerlukan penanggung jawab dan hasil pemeriksaan. Bentuk luar yang sama tidak menjamin cara kerja tetap sama, terutama jika bobot, pusat gravitasi, atau bagian lemah inti berubah.
Untuk paket inti beberapa bagian, jangan hanya menilai kemungkinan penggabungan. Pertimbangkan berapa banyak bagian yang perlu dibuat ulang setelah kerusakan lokal dan apakah pemeriksaan mampu menemukan cacat kritis. Beberapa modul yang mudah ditangani terkadang lebih sesuai daripada penyatuan penuh. Metodenya dibahas dalam evaluasi penggabungan dan pemisahan inti kompleks, sedangkan pengaturan prototipe dan kelompok kecil dibahas dalam panduan pencetakan pasir untuk pengembangan otomotif.
Untuk mengevaluasi inti cetak, berikan data CAD komponen dan paket inti, jenis paduan, dimensi kritis serta kebutuhan rongga, jumlah, dan proses saat ini kepada tim Cprint 3D. Data ini mendukung pembahasan pembuatan cetakan dan inti menggunakan SJ-1200, serta penentuan inti yang cocok diuji dan antarmuka atau operasi yang perlu divalidasi dengan sampel terlebih dahulu.
Untuk komponen yang tidak lagi diproduksi atau bersejarah, data awal dan pemulihan desain juga perlu diselesaikan. Persiapan manufaktur dapat ditinjau bersama rekayasa balik dan pengecoran tanpa gambar teknik.
Pertanyaan yang sering diajukan
Apakah blok mesin langsung dicetak oleh printer 3D?
Tidak dalam rute yang dibahas di sini. Printer membuat cetakan atau inti pasir, sedangkan komponen logam akhir memerlukan pengecoran dan operasi lanjutan. Manufaktur aditif logam langsung merupakan rute yang berbeda.
Apakah semua saluran dalam mesin dibuat dengan inti pasir?
Tidak. Saluran dan lubang dapat dibentuk melalui pengecoran, pengeboran, atau pemesinan lain sesuai desain. Tidak semua bukaan internal merupakan hasil penggunaan inti pasir cetak.
Jika inti dapat digabung, apakah jumlah bagian paling sedikit selalu terbaik?
Belum tentu. Penggabungan dapat mengurangi antarmuka tertentu, tetapi juga mengubah penanganan, pembersihan, perakitan, dan cakupan bagian yang terbuang akibat kerusakan. Bandingkan hasil manufaktur secara keseluruhan, bukan jumlah bagian saja.
Apakah inti pasir cetak hanya untuk prototipe?
Tidak. Contoh publik mencakup sistem produksi khusus. Produksi berkelanjutan tetap membutuhkan peralatan, bahan, otomasi, pengendalian kualitas, dan validasi ekonomi yang sesuai. Satu kasus tidak membuktikan bahwa semua sistem cocok.
Apakah komponen boleh dipasang ke mesin setelah sampel saluran lulus uji?
Hal itu tidak dapat langsung diasumsikan. Tentukan kondisi dan tujuan yang dicakup pengujian, lalu selesaikan validasi lanjutan sesuai persyaratan produk. Kesimpulan terkait keselamatan dan ketahanan khususnya perlu dikonfirmasi oleh tim profesional yang bertanggung jawab atas produk.