
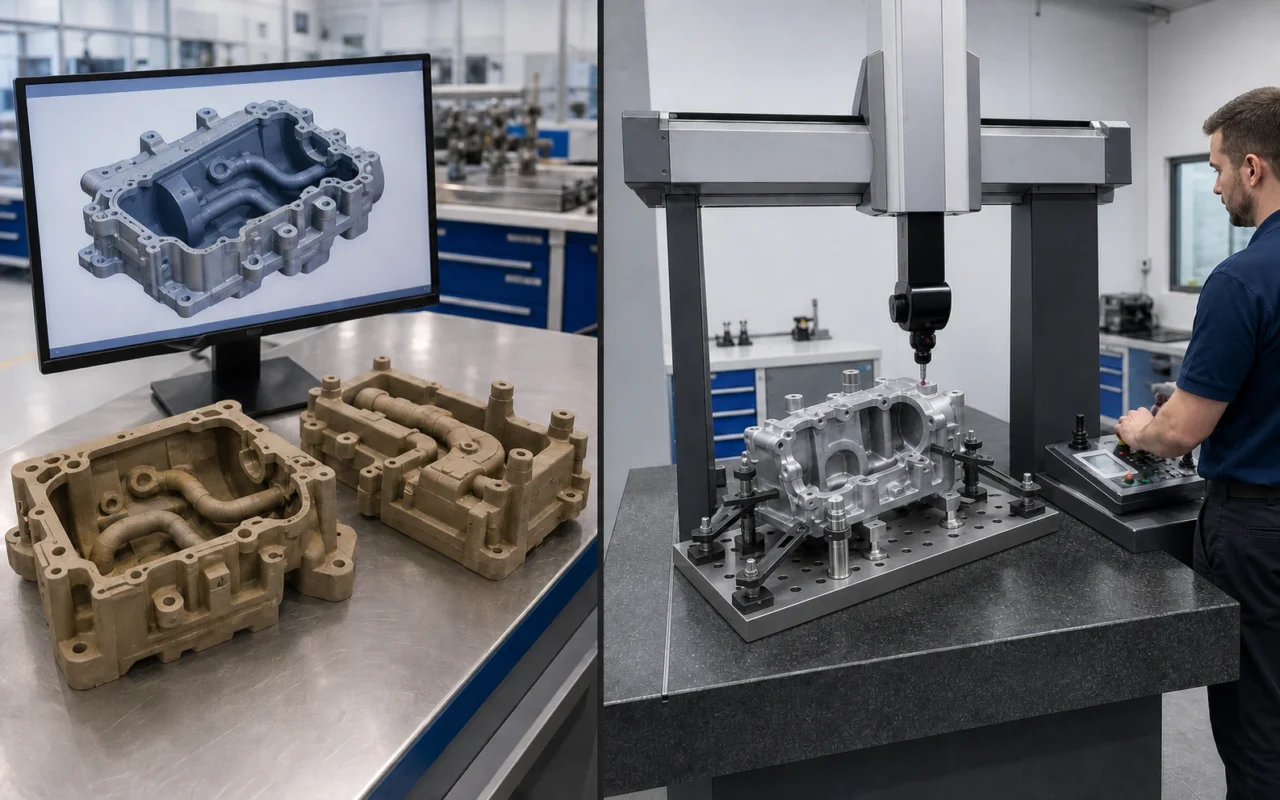
Perkembangan otomotif bergerak lebih cepat, namun validasi pengecoran masih melibatkan paduan asli, ketebalan dinding, perlakuan panas, dan permesinan. Prototipe polimer membantu penampilan dan kesesuaian, namun tidak dapat menggantikan pengecoran logam dalam uji struktural, termal, penyegelan, dan ketahanan. Menunggu pola dan kotak inti dapat memperlambat iterasi untuk mesin, transmisi, penggerak listrik, manajemen termal, dan pengecoran sasis.
Pencetakan 3D pasir menghasilkan cetakan dan inti langsung dari data pengecoran sehingga tim dapat memperoleh komponen logam sebelum peralatan produksi dibekukan. Ini menghubungkan desain digital dengan pengecoran prototipe; itu tidak menggantikan setiap proses aditif otomotif atau mencetak komponen logam akhir secara langsung.
Dari iterasi desain hingga validasi casting
1. Tentukan tujuan validasi
Putuskan apakah suku cadang tersebut untuk pemeriksaan paket, pengujian cairan, uji bangku, atau ketahanan kendaraan. Tujuan ini menetapkan persyaratan paduan, perlakuan panas, dimensi, permukaan, dan NDT serta memperjelas perbedaan mana dari jalur produksi di masa depan yang dapat diterima.
2. Selesaikan desain pengecoran
Tambahkan dimensi ekstra untuk mengkompensasi penyusutan pengecoran dan pemesinan selanjutnya, sistem pelari logam cair, pengumpan pengecoran, ventilasi dan penyangga lokasi inti, kemudian tinjau pengisian dan pemadatan. Jika komponen di masa depan akan menggunakan die casting atau proses produksi massal lainnya, dokumentasikan perbedaan yang diharapkan dalam struktur mikro, permukaan, dan kinerja.
3. Cetak cetakan dan inti
Periksa, pisahkan, potong, dan susun data pasir sebelum pencetakan 3D dengan secara selektif menyemprotkan bahan pengikat ke dalam bubuk. File yang direvisi dapat dicetak lagi tanpa membuat kembali kotak inti khusus, yang merupakan sumber utama kecepatan iterasi.
4. Selesai dan tuang
Bubuk, keringkan, lapisi, rakit inti dan tutup cetakan sebelum dituangkan ke proses yang disetujui. Pastikan pasir lepas telah dihilangkan dari jalur yang rumit dan dukung inti yang rapuh selama penanganan.
5. Uji dan berikan kembali hasilnya
Setelah pasir dikeluarkan dari pengecoran yang dipadatkan, perlakuan panas dan pemesinan, lakukan pengujian dimensi, CT atau radiografi, kebocoran, aliran, mekanis atau bangku. Masukkan hasil ke dalam revisi CAD berikutnya dan rencana casting untuk membuat loop iterasi digital yang sebenarnya.
Untuk mengetahui jalur pengembangan terkait, lihat peran dan batasan pencetakan pasir dalam pengembangan gigacasting.
Tugas otomotif yang sesuai dengan prosesnya
- saluran oli dan cairan pendingin di rumah mesin dan transmisi;
- sampel logam bervolume rendah untuk e-drive, rumah motor, dan sistem termal;
- konsep sasis dan struktur sebelum investasi alat produksi;
- suku cadang terbatas untuk kendaraan klasik, peralatan uji, atau suku cadang yang dihentikan produksinya; dan
- menjembatani produksi selama transisi pemasok atau perbaikan perkakas.
Setiap kasus harus dievaluasi berdasarkan ukuran, pasir, dan kondisi pengecoran dalam alur kerja cetakan pasir dan inti. Daftar periksa aplikasi otomotif kami mencakup lebih banyak contoh.
Iterasi yang cepat tidak berarti melewatkan validasi teknik
Sebuah file dapat berubah lebih cepat daripada alat, namun setiap revisi yang signifikan dapat mengubah pengisian, penyusutan, distorsi, atau ventilasi inti. Perubahan pada jalur, ketebalan dinding, sistem atau orientasi pelari logam cair memerlukan tinjauan proses yang diperbarui. Program otomotif juga memerlukan revisi, materi, dan laporan pengujian yang dapat ditelusuri sehingga hasil dari prototipe yang berbeda tidak tercampur.
BYD telah memperluas penggunaan manufaktur aditif untuk sampel otomotif dan validasi uji jalan, termasuk braket ringan, rumah baterai, dan komponen manajemen termal. Proses aditif berbahan dasar polimer, logam, dan pasir melayani pekerjaan yang berbeda: polimer untuk bentuk dan kesesuaian, logam AM untuk bagian fungsional tertentu, dan cetakan pasir digital yang memerlukan pengecoran paduan nyata dengan lintasan yang rumit.
Dari prototipe hingga produksi jembatan
Ketika desain sudah stabil tetapi peralatan produksi belum siap, cetakan yang dicetak dapat mendukung jumlah jembatan yang terbatas. Ulasannya kemudian bergeser dari “Seberapa cepat kita bisa mendapatkan bagian pertama?” ke:
- output yang diterima per shift dan penyelesaian build-box;
- konsistensi banyak untuk pasir, bahan pengikat dan pelapis;
- kapasitas untuk pembersihan, perakitan cetakan, penuangan dan inspeksi;
- pengelolaan perbedaan kinerja dari bagian produksi masa depan; dan
- volume yang harus diambil alih oleh perkakas konvensional atau logam.
Untuk produksi massal yang stabil, perkakas konvensional, pengecoran bertekanan rendah, atau die casting dapat menghasilkan biaya per unit yang lebih rendah. Pasir digital menciptakan nilai dengan memvalidasi lebih awal, mengurangi peralatan di muka, dan mempertahankan fleksibilitas volume rendah.
Sistem pencetakan 3D pasir SJ-1200 menghasilkan cetakan dan inti industri. Untuk ulasan otomotif, berikan data 3D, paduan, tujuan pengujian, kuantitas, dan pencapaian. Strategi pencetakan hibrid mungkin juga tepat.
Pertanyaan yang sering diajukan
Bagaimana pencetakan 3D pasir digunakan dalam pengembangan otomotif?
Itu membuat cetakan dan inti pengecoran langsung dari data digital, memberikan para insinyur prototipe logam untuk pengujian dimensi, aliran, perakitan, bangku, atau ketahanan sebelum perkakas produksi selesai.
Apakah perubahan desain memerlukan alat baru?
File digital biasanya dapat direvisi dan dicetak ulang tanpa cetakan inti pasir baru yang lengkap. Perubahan geometri kritis masih memerlukan proses pengecoran dan tinjauan kualitas.
Apakah bisa digunakan untuk komponen mesin, transmisi dan EV?
Banyak housing dan komponen fluida yang dapat dievaluasi, namun kesesuaiannya bergantung pada paduan, ukuran, lintasan, kinerja target, dan pengujian. Tidak semua tugas pencetakan 3D otomotif menggunakan jalur pasir.
Bisakah satu proses melayani produksi prototipe dan jembatan?
Ya, tapi produksi jembatan memerlukan kapasitas, konsistensi, ketertelusuran, dan pengendalian biaya yang lebih ketat, ditambah titik tertentu untuk beralih ke peralatan produksi.
Informasi proyek apa yang harus disediakan oleh tim otomotif?
Menyediakan model pengecoran, paduan, persyaratan permesinan dan inspeksi, tujuan validasi, kuantitas, rencana revisi dan target pengiriman, ditambah cacat yang ada dan informasi sistem pelari logam cair jika tersedia.