
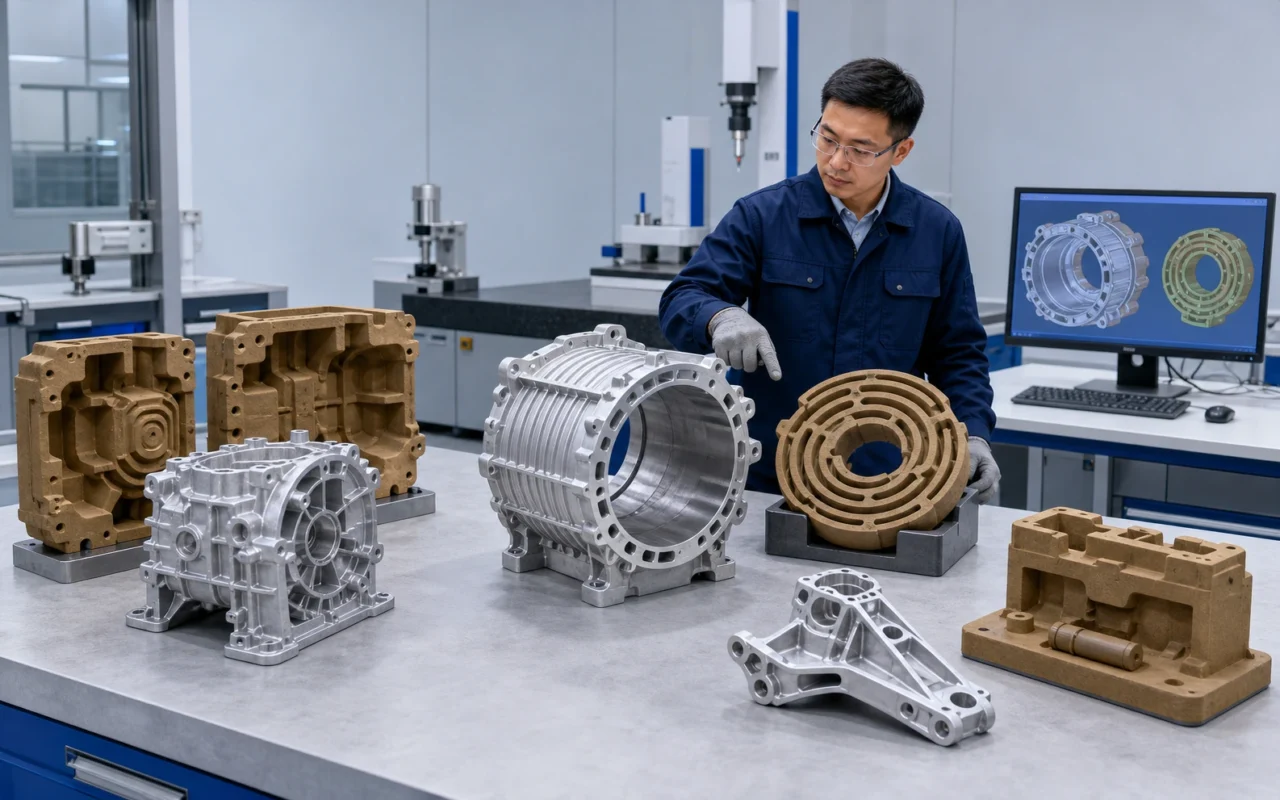
Tim otomotif menggunakan beberapa bentuk pencetakan 3D. Prototipe polimer mendukung pemeriksaan penampilan dan kesesuaian, manufaktur aditif logam dapat menghasilkan komponen fungsional tertentu, dan pencetakan 3D pasir melayani pengecoran logam konvensional. Ini mencetak cetakan dan inti sehingga tim dapat memperoleh cetakan paduan asli sementara peralatan produksi masih terus berkembang, jumlahnya terbatas atau geometri internalnya rumit.
Powertrain dan rumah kompleks
Blok mesin, kepala silinder, rumah transmisi, dan pengecoran terkait sering kali berisi saluran oli dan cairan pendingin ditambah beberapa data pemasangan. Uji coba konvensional mungkin memerlukan beberapa kotak inti dan rakitan inti multi-bagian. Mencetak inti yang kompleks mengurangi waktu menunggu pembuatan prototipe dan memungkinkan para insinyur merevisi bagian-bagian dan ketebalan dinding lokal. Uji sebenarnya bukanlah apakah bentuknya tercetak, namun apakah dapat dibersihkan, ditempatkan, dituang, dan divalidasi untuk kebocoran, dimensi, struktur mikro, dan daya tahan. Lihat prototipe otomotif dan pengecoran volume rendah.
Komponen e-drive dan manajemen termal
Rumah motor dan e-drive, inverter, dan komponen termal mungkin berisi jaket pendingin, saluran belitan, dan dinding tipis. Pasir yang dicetak memungkinkan tim membandingkan desain lebih awal dan melakukan uji aliran, penyegelan, dan siklus termal pada pengecoran logam. Jika jalur produksinya adalah die casting, dokumentasikan perbedaan struktur mikro, permukaan, dimensi, dan properti serta identifikasi kesimpulan mana yang memerlukan konfirmasi dalam peralatan produksi.
Sasis, struktur bodi, dan prototipe besar
Memodifikasi alat logam besar berulang kali sebelum pembekuan desain membutuhkan biaya yang mahal. Prototipe cetakan pasir dapat memeriksa pengemasan, data pemesinan, perakitan, dan fungsi struktural tertentu serta membantu memvalidasi sistem pelari logam cair. Ini bukan pengganti alat die-casting produksi bertekanan tinggi dan tidak dapat menentukan waktu atau kinerja siklus produksi sendiri. Tinjau batasan dalam proses cetakan dan inti pasir kami serta panduan untuk pencetakan pasir dalam pengembangan gigacasting.
Kendaraan lawas dan suku cadang servis
Ketika perkakas sudah tidak digunakan lagi, rantai pasokan asli telah berakhir atau permintaan sangat rendah, data pengecoran terkadang dapat direkonstruksi dari arsip CAD, gambar atau pindaian dan digunakan untuk mencetak cetakan jangka pendek. Hal ini menghindari alat yang benar-benar baru untuk beberapa bagian, namun masih memerlukan konfirmasi material, pemulihan dimensi, tinjauan proses, dan validasi artikel pertama. Hak kekayaan intelektual, otorisasi gambar, tanggung jawab keselamatan, akses file dan kontrol revisi sangat penting.
Perkakas pengembangan dan bagian tambahan
Tidak semua bagian pasir yang dicetak menjadi cetakan pengecoran. Beberapa program menggunakan manufaktur aditif berbasis pasir untuk inti pengorbanan, perlengkapan atau uji coba proses dalam thermoforming dan komposit. Persyaratan kekuatan, suhu, permukaan dan penghilangan memerlukan validasi terpisah.
Referensi investasi otomotif yang dipublikasikan
Perkakas masih menjadi biaya utama dalam pengembangan kendaraan baru. Materi sumber untuk artikel ini mengutip perkakas panel instrumen umum seharga USD 100.000–150.000, perkakas bemper seharga USD 50.000–100.000, dan perkakas terkait mesin seharga USD 20.000–80.000. Perubahan desain besar-besaran dapat menambah sekitar USD 100.000, sementara cetakan satu bagian bagian bawah bodi mobil yang besar dapat mencapai USD 1,5 juta. Oleh karena itu, pasir digital paling berharga untuk uji coba sebelum perkakas logam mahal dibekukan.
Program otomotif terpilih telah melaporkan biaya validasi berbasis pasir mendekati 3% dari rute prototipe logam, waktu pengembangan berkurang dari sekitar satu tahun menjadi dua atau tiga bulan, dan total biaya pengembangan berkurang sekitar setengahnya. Perlakukan hal ini sebagai referensi proyek dan bukan hasil universal.
Proyek IDAM BMW dimulai pada tahun 2019 dengan dua jalur percontohan manufaktur aditif yang menargetkan sekitar 50.000 suku cadang produksi dan 10.000 suku cadang setiap tahunnya. BMW juga menginvestasikan sekitar EUR 15 juta di pusat manufaktur aditifnya di Munich pada tahun 2020, dengan otomatisasi yang dimaksudkan untuk mengurangi pengoperasian manual dari sekitar 35% menjadi di bawah 5% dan mengurangi separuh biaya unit untuk suku cadang AM logam. IDAM menyertakan AM logam dan bukan merupakan program pencetakan pasir, namun program ini menunjukkan bagaimana manufaktur digital otomotif bergerak menuju produksi yang dapat diulang dan dilacak.
Memilih rute yang tepat
| Karakteristik proyek | Rute untuk mengevaluasi terlebih dahulu |
|---|---|
| Volume satu kali atau rendah, rumit, sering berubah | Cetakan atau inti pasir yang dicetak 3D |
| Cetakan luar yang sederhana, inti dalam yang kompleks | Cetakan konvensional dengan inti cetak |
| Pengecoran pasir volume sedang atau tinggi yang stabil | Bandingkan perkakas, pencetakan otomatis, dan kapasitas pencetakan |
| Sebagian besar ditujukan untuk die casting bertekanan tinggi | Pasir cetak untuk pemeriksaan pengembangan terpilih; perkakas logam untuk produksi |
| Penampilan dan kecocokan saja | Prototipe polimer mungkin lebih cepat dan lebih murah |
| Validasi fungsional dekat dengan materi produksi | Pilih rute pengecoran yang memenuhi kebutuhan paduan, perlakuan panas, dan pengujian |
Sistem pencetakan 3D pasir SJ-1200 ditujukan untuk cetakan dan inti industri. Untuk membandingkan rute prototipe, jembatan, atau suku cadang, kirim suku cadang yang representatif dan jumlah yang diharapkan.
Pertanyaan yang sering diajukan
Suku cadang otomotif manakah yang merupakan kandidat umum?
Rumah powertrain dan transmisi, rumah motor, badan pompa, komponen termal, dan struktur terpilih. Ukuran, paduan, bagian internal, tujuan pengujian dan kuantitas menentukan kesesuaian.
Bagaimana pencetakan mendukung suku cadang lama?
Dengan otorisasi hukum dan data rekonstruksi yang andal, cetakan jangka pendek dapat dibuat tanpa alat asli. Pengecoran pertama masih memerlukan validasi material, dimensi dan fungsional.
Bisakah cetakan pasir yang dicetak membuat coran struktural yang besar?
Ukuran yang berbeda dapat dibuat dalam rentang pembuatan printer atau melalui segmentasi yang direkayasa. Penyambungan, penanganan, kekuatan, penuangan dan distorsi menjadi lebih penting seiring bertambahnya ukuran.
Apa perbedaan rute prototipe dengan peralatan produksi?
Pembuatan prototipe mengutamakan iterasi dan kuantitas rendah; alat produksi memprioritaskan waktu siklus, masa pakai, otomatisasi, dan biaya unit. Prototipe cetakan pasir mungkin tidak mereproduksi struktur mikro atau kinerja die-cast.
Bagaimana sebaiknya tim memilih antara cetakan pasir dan perkakas logam?
Bandingkan kuantitas, kematangan desain, ukuran, kompleksitas, proses target, waktu tunggu, dan total biaya. Cetak sebelum desain dibekukan atau dengan volume rendah; transisi ke alat produksi yang sesuai ketika permintaan dan geometri stabil.