
Le principe du moulage au sable
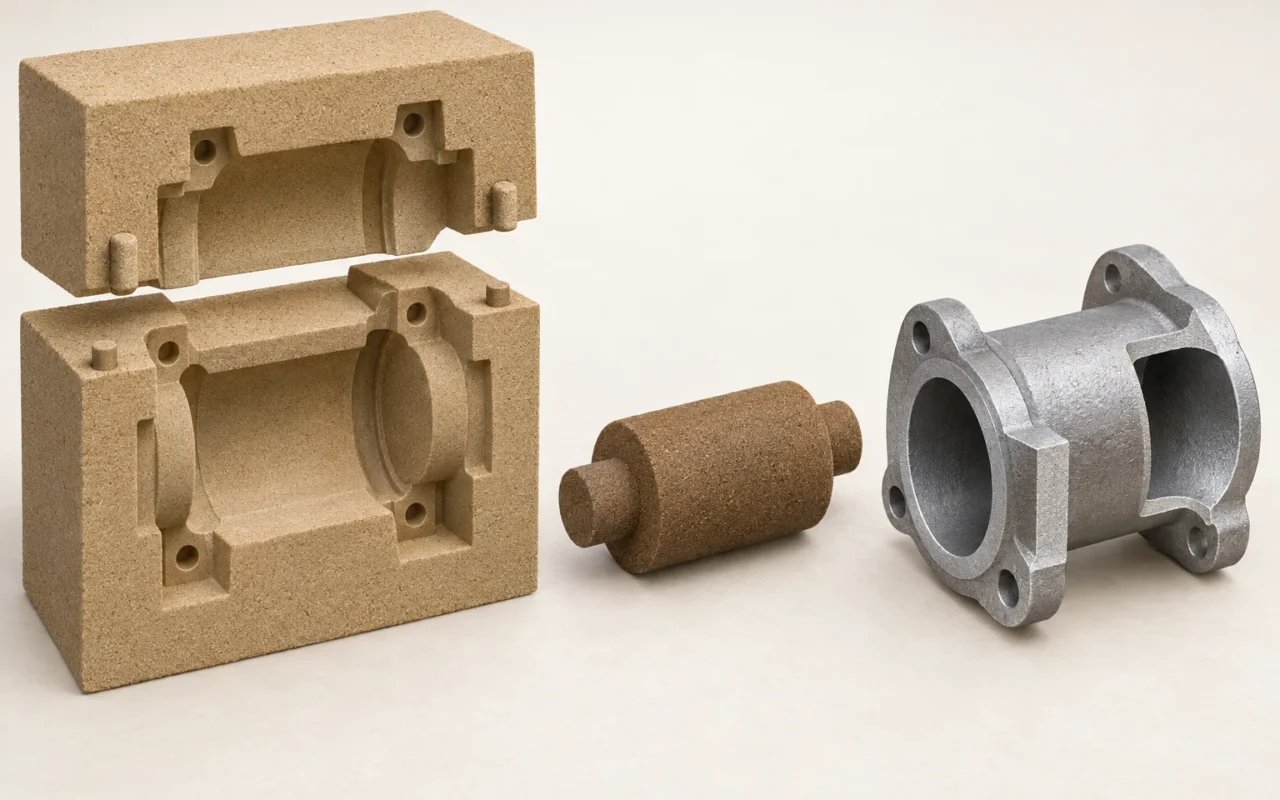
Le moulage au sable consiste à verser du métal liquide dans un moule constitué de sable de moulage. Une fois le métal solidifié et suffisamment refroidi pour le décochage, le sable est retiré afin de dégager la pièce. Ce procédé produit aussi bien des pièces pleines relativement simples que des pièces comportant des conduits et des cavités internes, obtenus grâce à des noyaux en sable.
Prenons un corps de pompe avec un passage intérieur : comment son contour extérieur se forme-t-il ? Comment un conduit courbe reste-t-il libre à l’intérieur ? Après la coulée, comment vérifier que la pièce est utilisable ? Il faut d’abord distinguer modèle, moule et noyau, puis suivre le parcours complet du moulage à la coulée, à la solidification et au contrôle.
1. Distinguer modèle, moule en sable, noyau et pièce moulée
Ces quatre termes désignent des objets différents dans la fabrication et ne sont pas interchangeables.
| Objet | Fonction dans le procédé | Exemple du corps de pompe |
|---|---|---|
| Modèle | Outillage servant à former l’empreinte en moulage conventionnel | Fournit une géométrie liée à l’extérieur du corps, avec les adaptations nécessaires à la fonderie |
| Moule en sable | Définit la forme de la pièce et contient le métal liquide | Délimite le contour extérieur et les espaces nécessaires à la coulée |
| Noyau en sable | Occupe les zones devant rester creuses ou difficiles à former directement | Occupe l’emplacement du futur passage intérieur pendant la coulée |
| Pièce moulée | Corps métallique obtenu après solidification | Corps de pompe brut après nettoyage, puis usiné et contrôlé selon les exigences |
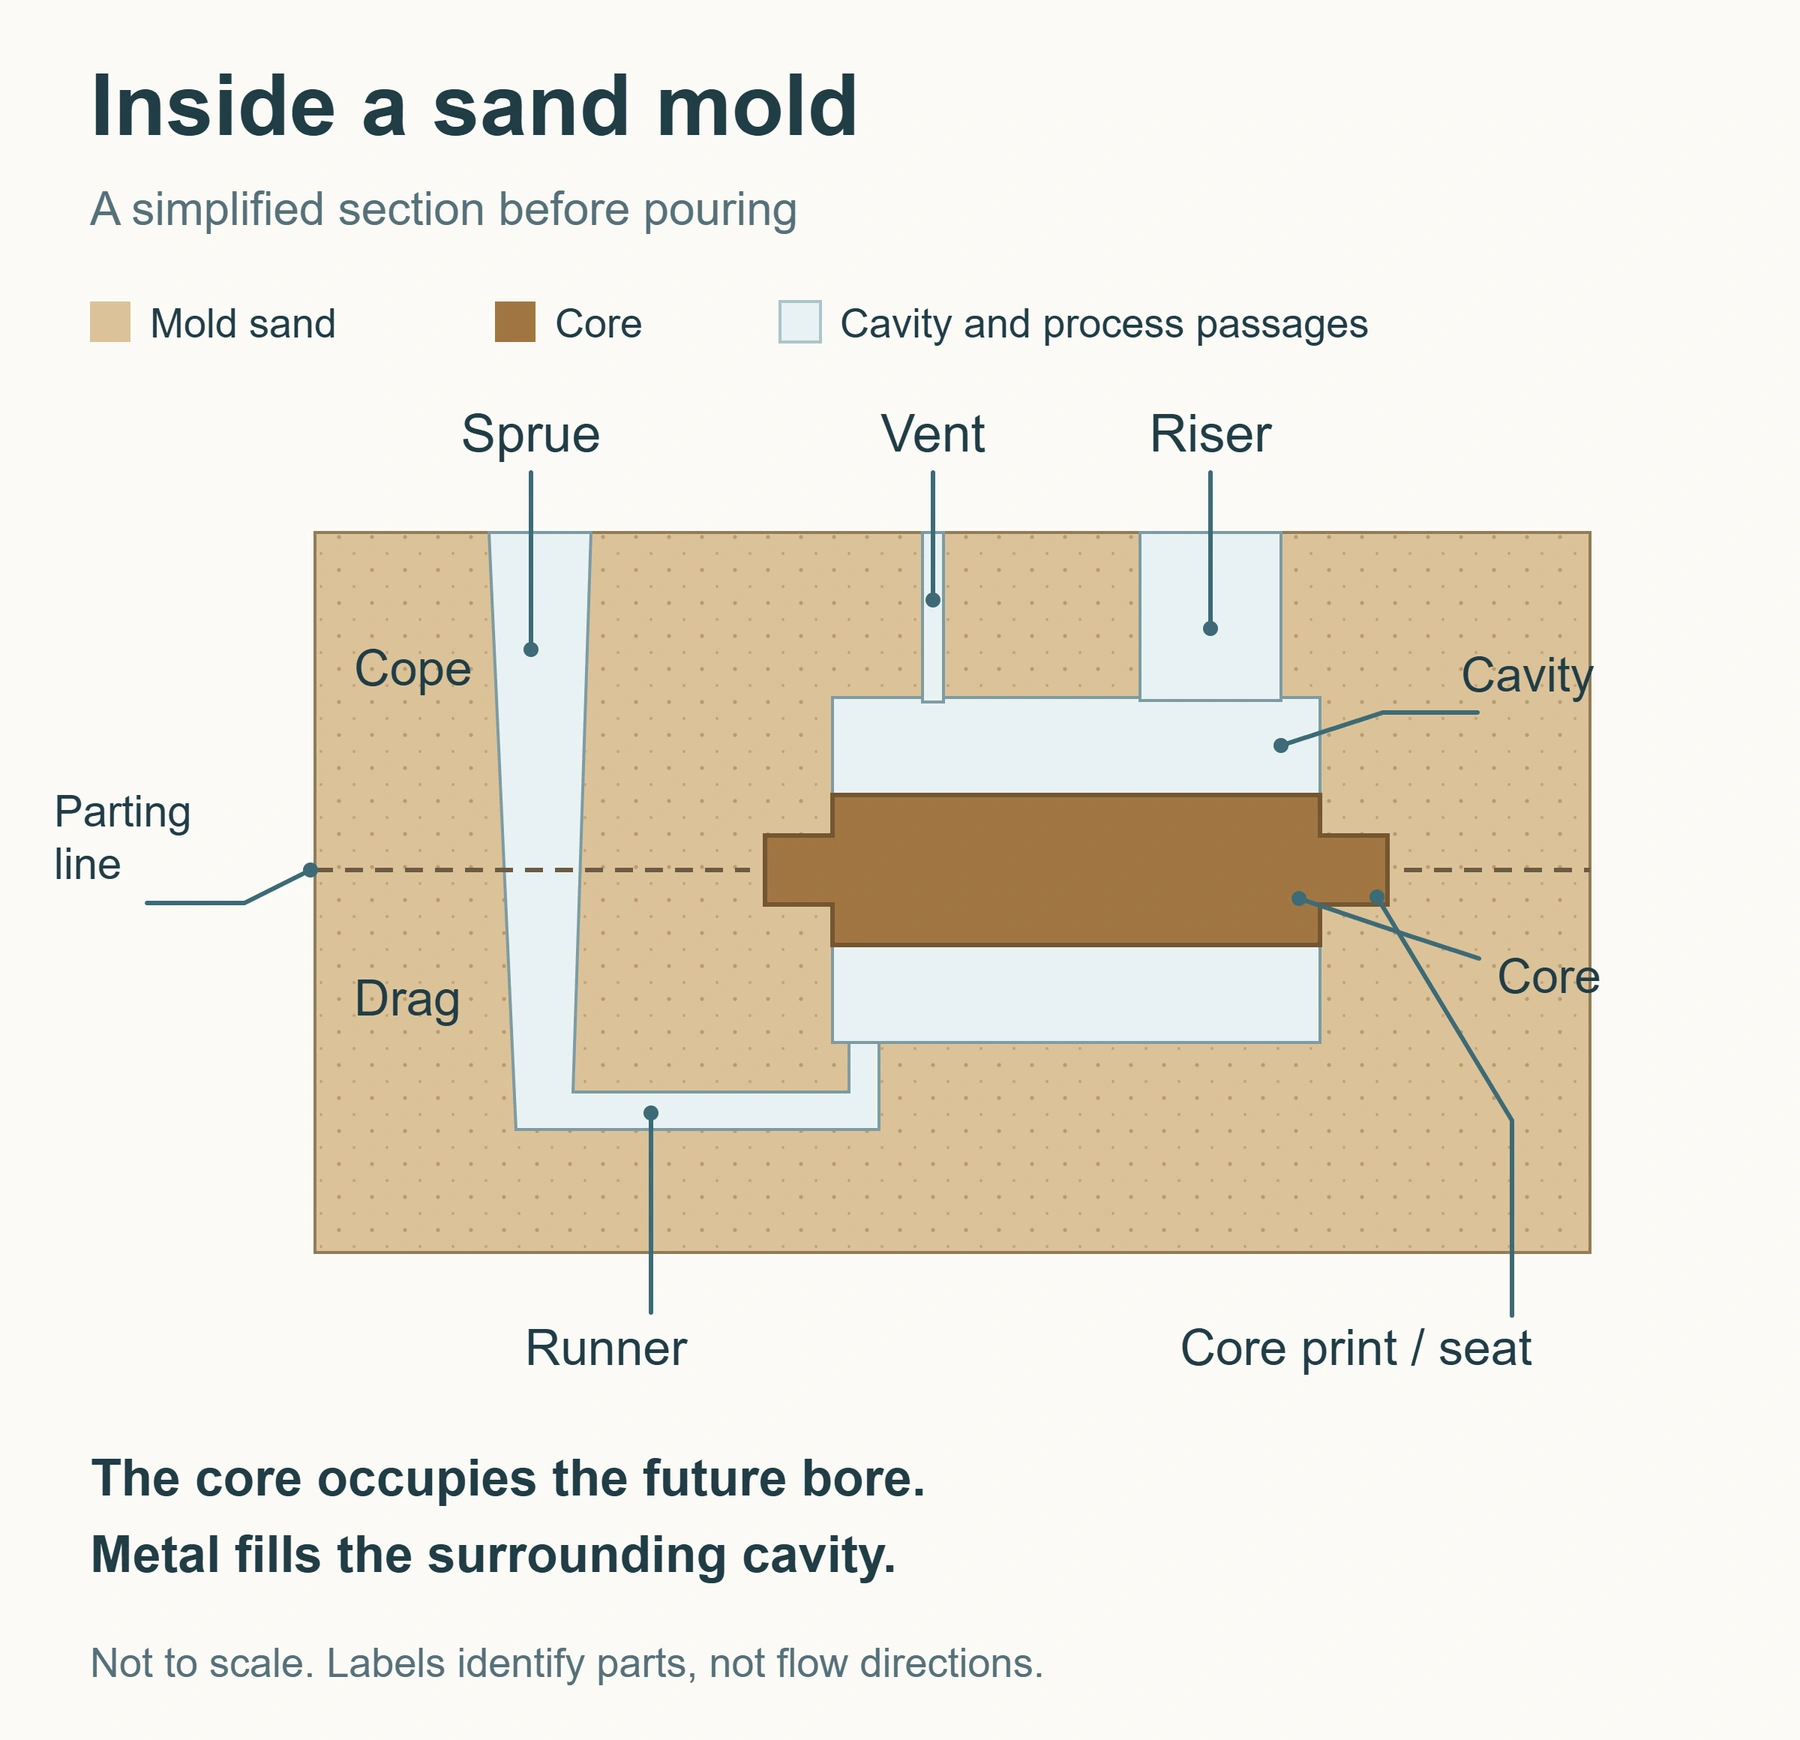
La distinction essentielle est que le moule en sable est un objet matériel, tandis que l’empreinte est le volume qui y est réservé au métal. Lorsque le noyau est en place, le métal remplit l’espace entre moule et noyau. Après retrait du noyau, son emplacement devient le conduit intérieur. La présentation du sable de fonderie par l’American Foundry Society explique également les rôles du moule et du noyau à partir des contours extérieurs et des cavités internes.
Dans une configuration courante à joint horizontal, les parties supérieure et inférieure se rejoignent au plan de joint, et les châssis soutiennent le sable. Les portées du noyau et leurs logements dans le moule assurent son appui et son positionnement : il ne peut pas être déposé arbitrairement. Un défaut de position peut déplacer un conduit ou modifier localement l’épaisseur, même si l’extérieur paraît correct.
Le moule comporte aussi un système de coulée pour amener le métal, des masselottes pour alimenter le retrait de solidification et des passages pour évacuer les gaz. Avec l’empreinte de la pièce, ces éléments constituent un ensemble où chacun remplit une fonction distincte. La conception doit donc traiter ensemble géométrie, écoulement, solidification et éventage.
2. De quoi le moule est-il constitué et comment garde-t-il sa forme ?
Des grains de sable libres conservent difficilement une forme complexe. Le sable de base constitue l’ossature, tandis qu’un système de liant apporte les propriétés nécessaires au moulage et à la coulée. L’ajout d’eau, de composants de durcissement ou d’autres additifs dépend du système de matériaux choisi.
Deux procédés courants permettent de comprendre le principe : le sable à vert utilise généralement de l’argile et de l’eau pour la liaison ; le sable à résine autodurcissante emploie une résine qui durcit dans les conditions appropriées. Le terme anglais « green sand » ne désigne ni une couleur verte ni un classement environnemental. Ces termes figurent dans le glossaire de fonderie de l’AFS.
Le choix ne se limite pas à la dureté. Le moule doit résister à la manutention, à l’assemblage et à l’action du métal liquide, avec une réfractarité adaptée à la coulée. Les gaz doivent pouvoir s’échapper et le sable être éliminé ensuite. Pendant le moulage, il doit aussi épouser les détails autour du modèle.
Ces exigences interagissent. La conservation de détails fins ne garantit pas l’élimination aisée du sable résiduel à l’intérieur. Une même formulation ne doit pas être appliquée à toutes les pièces et alliages sans validation. Sable, liant et récupération du sable usagé doivent être considérés ensemble. Pour l’impression, consultez les propriétés et conditions d’utilisation de quatre sables d’impression 3D.
3. Huit étapes : du plan à une pièce acceptée
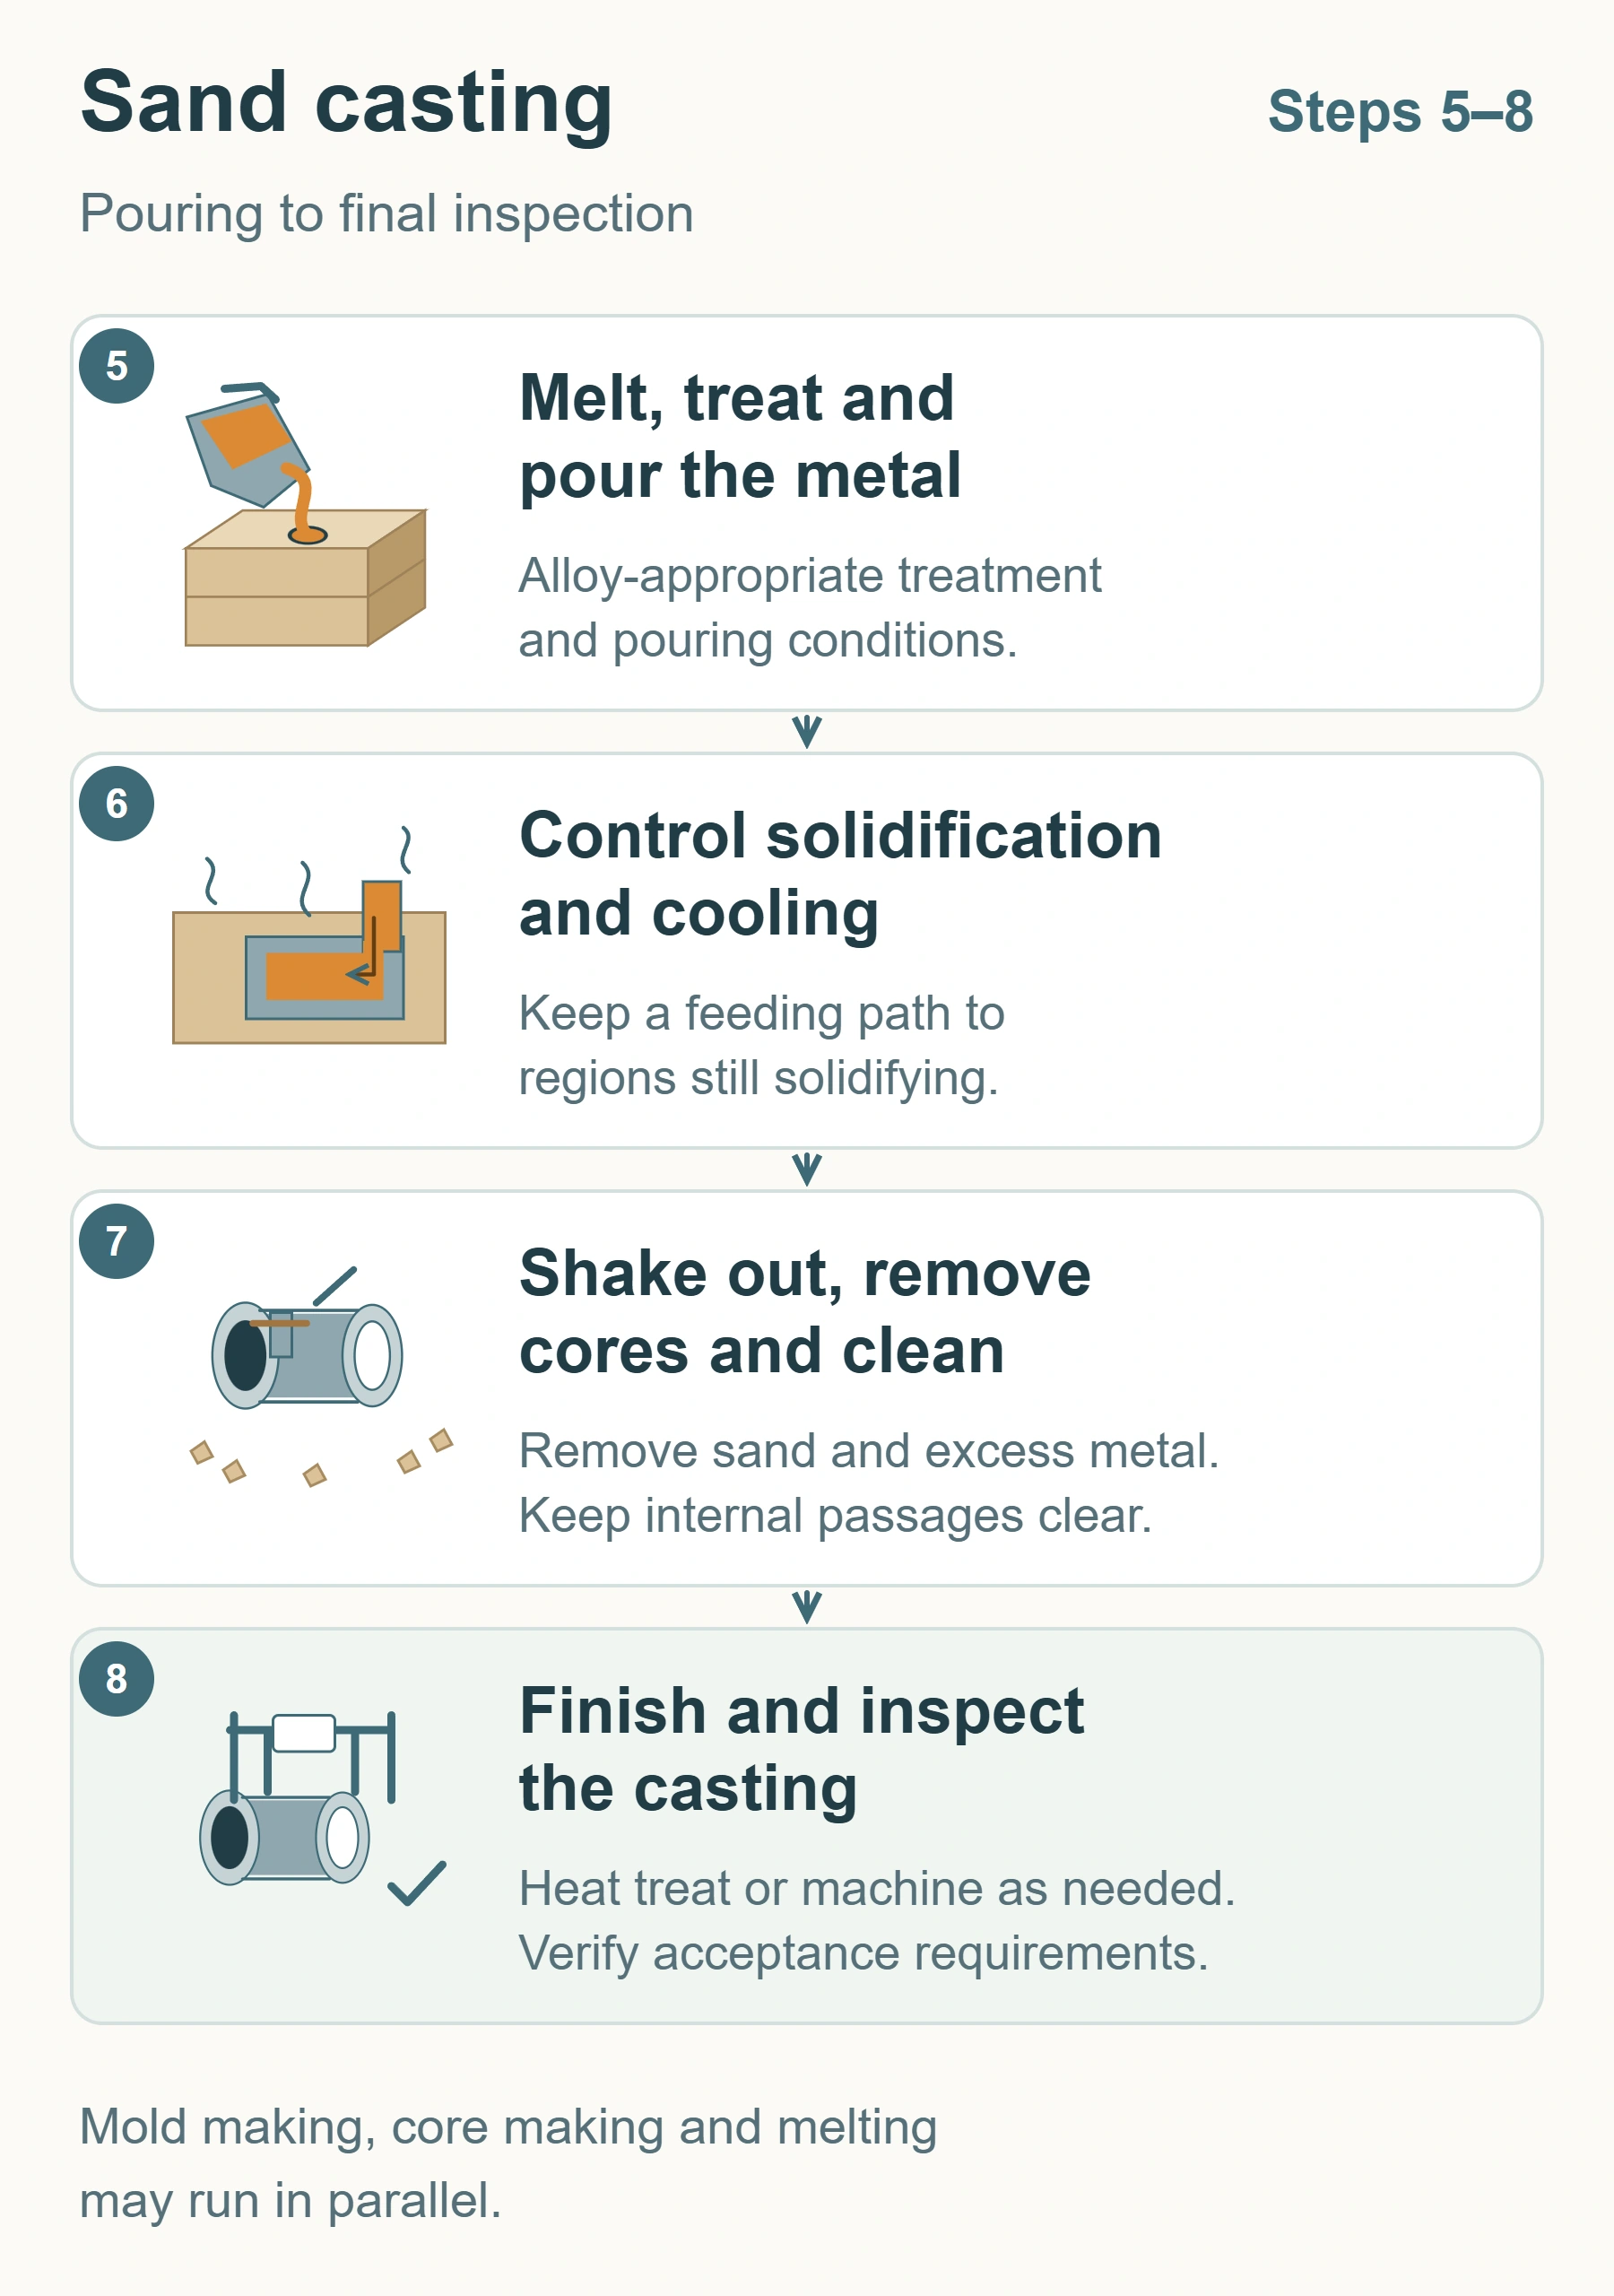
Le procédé peut être présenté en huit étapes. En production, moulage, noyautage et fusion peuvent se dérouler en parallèle. L’ordre retenu ici aide à comprendre la formation de la pièce.

1. Examiner les exigences et définir la gamme de fonderie
Il faut d’abord préciser nuance, géométrie, quantité et exigences de livraison. Cotes critiques, variations d’épaisseur, surfaces usinées et critères d’acceptation du plan influencent conjointement le moulage et la coulée.
Pour un corps de pompe, les équipes doivent savoir comment former le passage intérieur, usiner les faces de bride et satisfaire d’éventuels essais de pression ou d’étanchéité. Un modèle extérieur seul ne suffit pas à définir la position du noyau, les surépaisseurs d’usinage ou la réception finale.
Il faut également préciser si la livraison porte sur un brut de fonderie ou une pièce entièrement usinée. Cette clarification précoce aligne conception, achats et fonderie sur le même objectif.
2. Transformer la géométrie en modèles, moules et noyaux
La voie conventionnelle nécessite des modèles et des boîtes à noyaux, ces dernières servant à fabriquer les noyaux en sable. L’impression directe requiert des modèles numériques des moules, des noyaux et des éléments du procédé. Les deux voies doivent convertir la géométrie du produit en une solution de fonderie réalisable.
Trois adaptations sont souvent confondues : la dépouille facilite le retrait du modèle physique ou du noyau de l’outillage concerné ; la surépaisseur d’usinage réserve du métal pour l’enlèvement de matière ; la compensation du retrait dimensionnel tient compte du changement de dimensions au refroidissement.
Leurs fonctions sont différentes et ne se remplacent pas. Agrandir un modèle ne supprime pas les retassures dues à une alimentation insuffisante pendant la solidification. L’impression directe supprime la contrainte de dépouille liée au retrait d’un modèle physique, mais extraction des éléments en sable, assemblage, nettoyage et dimensions finales restent à étudier.
3. Fabriquer moules et noyaux, puis contrôler leur qualité
En moulage conventionnel, le sable est formé autour du modèle, dont le retrait laisse l’empreinte. Les noyaux sont réalisés dans leurs boîtes selon le procédé choisi. Durcissement, enduction et séchage dépendent du système de sable et des conditions d’utilisation ; aucun traitement ne doit être considéré comme obligatoire pour tous les éléments.
Avant assemblage, vérifier dimensions, intégrité des surfaces et zones de positionnement. Même de forme correcte, un noyau élancé doit supporter manutention et montage. Un dommage révélé seulement à la coulée peut modifier le passage ou introduire du sable dans le métal liquide.
L’objectif est d’obtenir des éléments en sable assemblables selon la conception et compatibles avec la coulée suivante.
4. Poser les noyaux, fermer le moule et vérifier coulée et éventage
La pose place le noyau à l’emplacement prévu. Après positionnement, appui et fixation éventuelle, le moule est fermé et l’assemblage contrôlé.
Avant fermeture, trois questions doivent être résolues : par où le métal entre-t-il, d’où vient le métal d’alimentation pendant la solidification, et comment les gaz de l’empreinte et des noyaux sortent-ils ? Les canaux guident le métal, les masselottes fournissent l’alimentation prévue et les évents évacuent les gaz.
Ces éléments sont définis lors de la conception du procédé. À ce stade, on vérifie leur réalisation et leurs raccordements. L’emploi et la position des filtres doivent également correspondre à l’alliage et au plan de remplissage.
5. Fondre, traiter et couler le métal
La charge est fondue, sa composition contrôlée et les traitements du bain nécessaires réalisés selon l’alliage. Le métal est ensuite coulé dans le moule préparé.
Température de coulée, propreté du bain, point d’entrée et remplissage peuvent influencer la qualité. Les températures et traitements doivent convenir à l’alliage, à l’épaisseur et au moule. Aluminium, fonte, acier et alliages de cuivre ne partagent pas un jeu de paramètres universel.
Pour un corps creux, le métal doit remplir l’espace autour du noyau afin de former des parois continues. Une empreinte pleine atteste seulement du remplissage. Compacité interne, maintien du noyau et conformité dimensionnelle exigent encore maîtrise de la solidification et contrôles.
6. Maîtriser solidification et refroidissement en maintenant l’alimentation
Les différentes zones ne se solidifient pas simultanément. Épaisseur, forme et évacuation thermique déterminent la séquence. Les régions nécessitant une alimentation doivent rester accessibles au métal liquide par un chemin efficace.
Une zone épaisse peut encore demander du métal alors qu’une liaison plus mince avec la masselotte s’est déjà solidifiée. Une masselotte proche peut alors ne plus l’alimenter. L’explication de la Steel Founders’ Society of America sur la solidification et l’alimentation décrit cette relation. La solidification dirigée vise notamment une séquence favorable à l’alimentation.
Variation dimensionnelle après refroidissement et retassures internes sont donc deux problèmes distincts. La première relève de la maîtrise des cotes ; les secondes, d’un apport suffisant de métal pendant la solidification locale. Le masselottage doit être adapté à l’alliage et à la géométrie.
7. Décocher, débourrer, couper les systèmes de coulée et nettoyer
Après refroidissement suffisant pour les opérations suivantes, la pièce est séparée du moule au décochage. Les noyaux sont ensuite éliminés, canaux, masselottes et métal excédentaire coupés, puis les surfaces nettoyées selon les exigences.
Le passage du corps de pompe devient alors une cavité utilisable. Pour les conduits complexes, il faut prévoir la sortie du sable résiduel, l’accès des outils ou médias de nettoyage et le contrôle du résultat. Un extérieur propre ne prouve pas que le nettoyage intérieur est terminé.
Le décochage détruit généralement la forme du moule, mais le sable peut suivre une filière appropriée de traitement et de récupération. Sa réutilisation reste compatible avec la fabrication d’un nouveau moule à chaque coulée.
8. Traiter thermiquement, usiner et contrôler selon les exigences
Après nettoyage, les opérations suivantes répondent au matériau et à la livraison. Le traitement thermique est appliqué lorsqu’il est prescrit ; les surfaces d’ajustement, de montage ou d’étanchéité sont usinées selon le plan. La gamme définit leur ordre.
Le contrôle commence généralement par l’aspect et les dimensions, puis porte sur le matériau et les propriétés demandées. La qualité interne ou l’étanchéité peut nécessiter des contrôles non destructifs, des essais de pression ou de fuite adaptés. Méthodes et critères d’acceptation doivent correspondre à l’usage.
L’évaluation porte désormais sur la conformité à la livraison, et plus seulement sur l’obtention d’une forme. En cas de défaut, les enregistrements des matériaux, éléments en sable, coulées et opérations ultérieures doivent permettre la traçabilité et l’amélioration.
4. Quelle étape change entre moulage conventionnel et impression 3D de sable ?
La différence principale concerne la fabrication des moules et des noyaux.
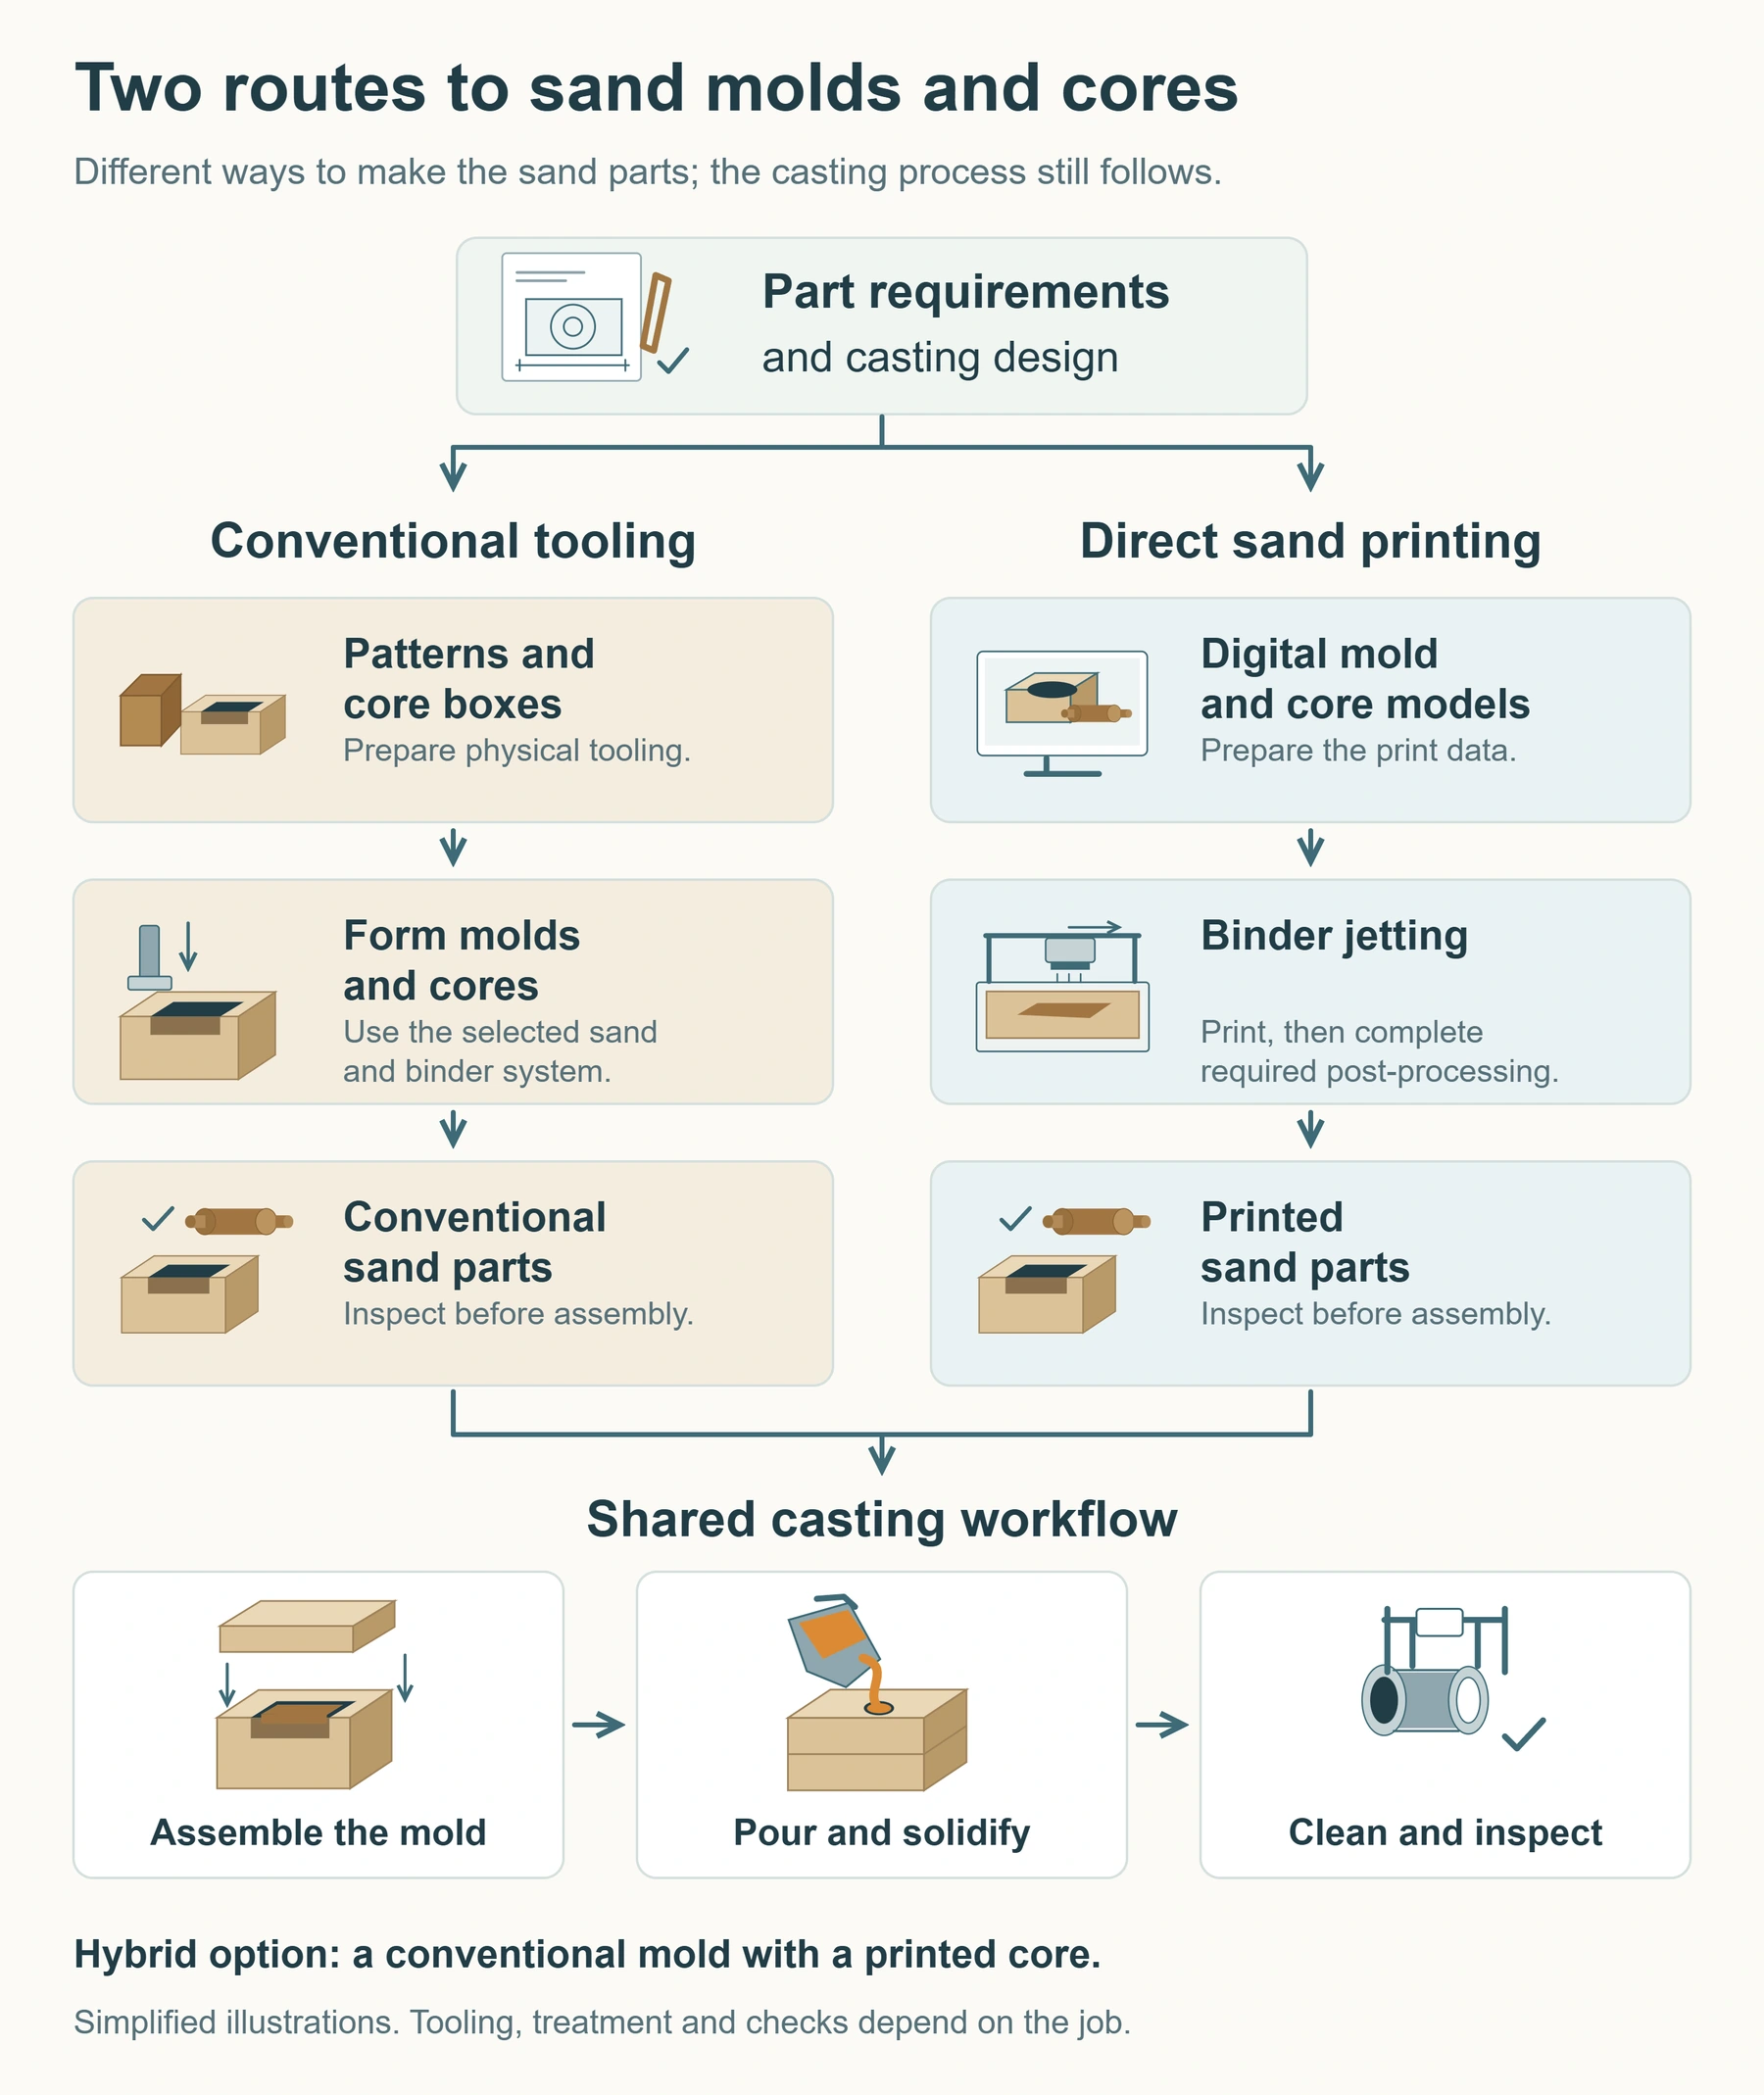
La voie conventionnelle fabrique d’abord modèles, boîtes à noyaux et autres outillages, puis les réutilise pour le moulage. L’impression directe part de modèles numériques et lie les grains couche par couche par projection de liant. Durcissement, dépoudrage et contrôle suivent les exigences du système de matériaux. La présentation de la projection de liant par le NIST explique la liaison de particules par un liant ; avec du sable, elle produit des moules ou noyaux de fonderie.
Le détail figure dans le processus d’impression de sable, du découpage CAO au nettoyage et au post-traitement.
| Critère | Modèles et boîtes à noyaux conventionnels | Impression directe de sable |
|---|---|---|
| Préparation | Fabriquer, mettre au point et entretenir l’outillage physique | Préparer les données et valider sable et système de liant |
| Modifications | Évaluer la modification ou la réfection de l’outillage | Modifier le modèle numérique puis valider impression et coulée |
| Cavités complexes | Évaluer boîte à noyaux, division et assemblage des noyaux | Évaluer imprimabilité, résistance des noyaux et accès pour le nettoyage |
| Production répétitive | Tenir compte des outillages existants et de la cadence de moulage | Tenir compte des capacités d’impression, de post-traitement et d’assemblage |
L’impression directe peut être étudiée pour prototypes, pièces de rechange, noyaux complexes et modifications fréquentes. Pour une production répétitive stable, comparer ensemble outillage, fabrication des éléments en sable, nettoyage et contrôle ; la quantité seule ne suffit pas. Une combinaison de moules conventionnels et de noyaux imprimés permet aussi d’intégrer le numérique là où il est utile.
Si l’extérieur d’un corps de pompe reste identique tandis que plusieurs passages intérieurs sont testés, on peut envisager de conserver l’outillage extérieur et d’imprimer différents noyaux. Positionnement dans le moule existant, épaisseurs et nettoyage de chaque version restent à vérifier. Une utilisation partielle de l’impression exige toujours une validation complète de la fonderie.
L’imprimante 3D de sable SJ-1200 de Cprint 3D fabrique des moules et des noyaux et intervient à cette étape. Assemblage, coulée, solidification et réception restent nécessaires ensuite. La précision des éléments en sable ne peut pas être assimilée directement à la tolérance de la pièce métallique finale.
5. Quels métaux et quelles pièces peuvent être moulés au sable ?
Le procédé convient à plusieurs familles d’alliages, mais la solution doit être établie selon la nuance et les exigences de la pièce.
| Famille de métal | Exemples de pièces | Conditions essentielles |
|---|---|---|
| Alliages d’aluminium | Carters, composants de moteur et prototypes | Épaisseur, qualité interne, traitement thermique et usinage |
| Fonte | Structures de machines-outils, pompes, vannes et composants de moteur | Microstructure, géométrie et propriétés en service |
| Acier moulé | Corps de vanne et pièces mécaniques de nuances adaptées | Réfractarité du moule, alimentation et post-traitement |
| Alliages de cuivre | Composants de vannes et de tuyauterie de nuances adaptées | Choix de l’alliage, milieu d’utilisation et état de surface |
Les données de la Copper Development Association sur le C89537 mentionnent par exemple l’état moulé au sable et des applications de vannes. Cela ne rend pas tous les alliages de cuivre interchangeables. De même, l’appellation « carter en aluminium » ne définit pas la fabrication : nuance, géométrie, quantité et critères de réception restent nécessaires.
Le moulage au sable peut être évalué pour des cavités complexes, de grandes structures monoblocs ou une validation de conception en petite quantité. Les applications de fabrication de moules et de noyaux en sable présentent les possibilités numériques. La décision doit aussi considérer les autres procédés de fonderie métallique et les usinages suivants.
6. Considérer ensemble avantages et limites
Le moulage au sable couvre de nombreuses nuances et dimensions. Les noyaux permettent conduits et cavités internes. Les modèles conventionnels sont réutilisables ; la fabrication numérique ajoute des possibilités pour certaines modifications et certains noyaux complexes.
L’avantage économique dépend du besoin. La présentation des procédés de l’Aluminum Association indique que le moulage au sable peut être plus économique que la coulée sous pression ou en moule permanent pour certaines petites séries et pièces en aluminium complexes ou de grande taille. Il ne s’agit pas d’une supériorité de coût pour tous les métaux et volumes.
Les limites sont tout aussi claires : les moules sont généralement perdus, et moulage, traitement du sable et nettoyage consomment régulièrement des ressources. Les noyaux complexes demandent positionnement fiable et possibilités de nettoyage. État brut et capacité dimensionnelle dépendent du procédé ; les surfaces critiques peuvent nécessiter un usinage.
Pour comparer la formation des cavités, les détails extérieurs et les espaces internes en moulage au sable et en fonderie à cire perdue, consultez Moulage au Sable ou à la Cire Perdue : Quelles Différences .
Le coût global doit inclure outillage, matériaux, fabrication, post-traitement et contrôle dans une même comparaison. Les seuls frais de moulage peuvent masquer des travaux déterminants pour la livraison.
Les devis doivent également couvrir le même périmètre. Le prix d’un brut ne se compare pas directement à un prix comprenant usinage et contrôle. Préciser surfaces usinées, propreté intérieure et essais permet d’attribuer les écarts au procédé ou à des prestations différentes.
7. Par où commencer l’analyse des défauts ?
En présence de cavités, d’inclusions ou d’écarts dimensionnels, établir d’abord leur localisation et leur morphologie, puis consulter les enregistrements de production. Des apparences proches peuvent avoir des causes différentes. Une seule photo ne permet pas de décider quel paramètre modifier.
| Observation | Catégories à examiner | Vérifications suivantes |
|---|---|---|
| Cavités ou porosités | Porosité gazeuse, alimentation insuffisante et autres causes | Distinguer selon localisation, morphologie, contrôles et données du bain et du moule |
| Retassures ou porosité de retrait localisées | Problèmes de solidification et d’alimentation | Revoir variations d’épaisseur, zones tardivement solidifiées et chemins d’alimentation |
| Inclusions ou résidus de sable | Érosion ou détachement possible du sable | Examiner surfaces de sable, intégrité du noyau et entrée du métal |
| Zones en forme de joint non soudé | Défauts de remplissage tels que reprises de coulée | Revoir rencontre des fronts métalliques, température et écoulement |
| Décalage du contour au plan de joint | Désalignement du moule ou défaut de positionnement au montage | Contrôler l’alignement du moule ; examiner séparément la position du noyau pour les écarts internes |
Ce tableau oriente l’analyse sans remplacer les conclusions du contrôle. Ajouter une masselotte ne résout pas nécessairement une porosité gazeuse ; modifier les évents ne rétablit pas forcément une alimentation interrompue. Consultez les différences entre retrait de fonderie, retassures et porosité gazeuse, puis examinez alimentation et enregistrements de la pièce. Attaques, masselottes et évents sont à évaluer ensemble.
8. Cinq questions fréquentes
Toutes les pièces moulées au sable ont-elles besoin d’un noyau ?
Non. Si le moule peut former seul la géométrie, un noyau séparé peut être inutile. Son utilisation et sa division dépendent de la géométrie, du plan de joint et du schéma de production, pas uniquement de la taille.
La destruction du moule rend-elle le sable inutilisable ?
La forme du moule sert généralement une seule fois, mais le sable peut être réutilisé après traitement adapté et vérification de qualité. Méthode, taux de réemploi et apport de sable neuf dépendent du système et des conditions de production. Un recyclage illimité ne peut pas être promis.
Pourquoi faut-il généralement casser le moule pour extraire la pièce ?
Le moule entoure la pièce, qui peut aussi contenir des noyaux. Décochage et débourrage retirent ces matériaux pour libérer la pièce et ses espaces intérieurs. Le modèle conventionnel est un outil distinct, réutilisable pour le moule suivant.
L’impression 3D de sable donne-t-elle directement une pièce métallique ?
Non. Elle produit un élément intermédiaire destiné à la fonderie. Fusion, coulée, nettoyage et autres opérations restent nécessaires. La capacité de produire des éléments en sable doit être distinguée de celle d’une chaîne complète de fonderie.
Un moule en sable est-il la même chose qu’un modèle ?
Une terminologie imprécise peut créer une confusion. Ici, le moule en sable désigne la forme sableuse utilisée pour couler, et le modèle l’outillage du moulage conventionnel. Préciser l’objet et sa fonction est plus clair que s’en remettre à un terme général.
De la géométrie à une conception complète du moule
Quatre questions liées permettent de comprendre le procédé : comment la forme est obtenue, comment le métal entre, comment la solidification est alimentée et comment les gaz sortent. Ensemble, elles déterminent si un plan peut devenir une pièce conforme.
Pour évaluer la fabrication de moules ou de noyaux, préparez modèle 3D, nuance, quantité, cotes critiques et critères de réception. Puis contactez l’équipe Cprint 3D afin d’étudier l’intégration de l’impression de sable à votre procédé existant.