
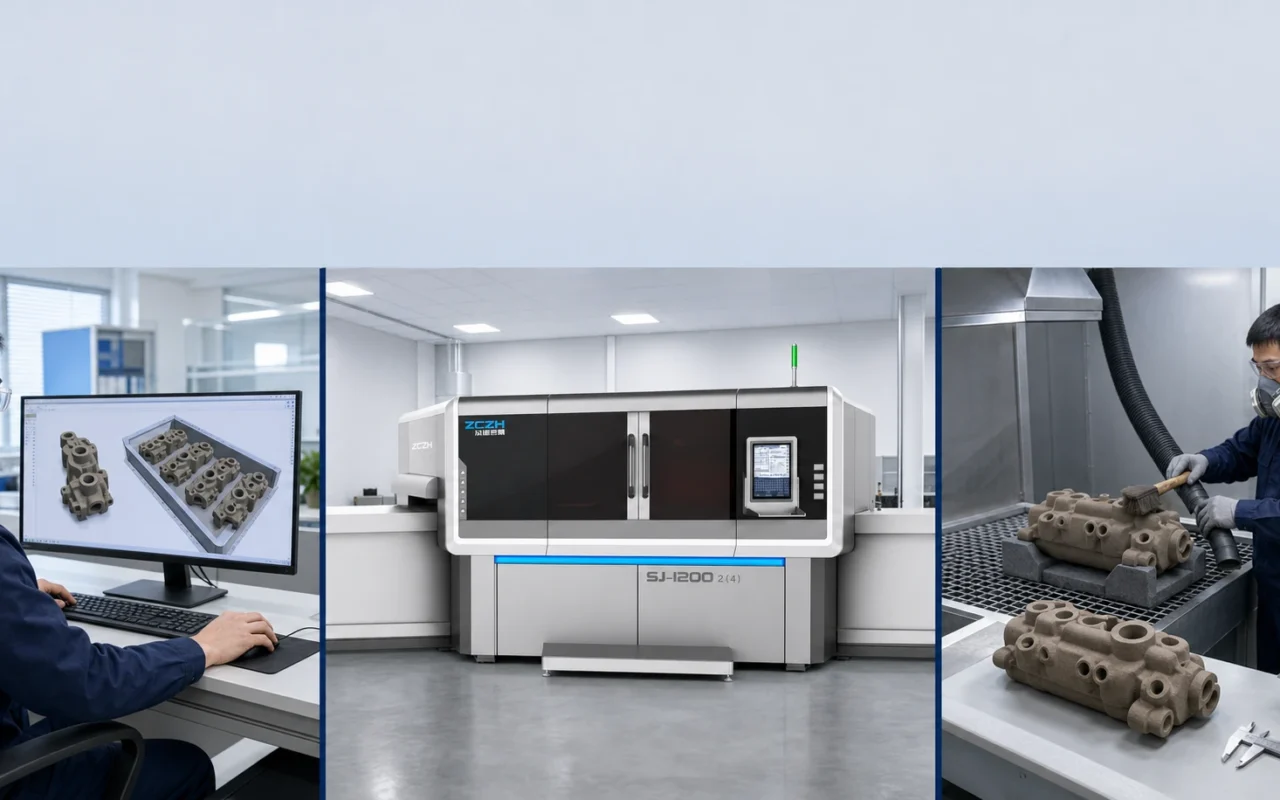
L’impression 3D sur sable est parfois présentée comme une fabrication en un clic, mais une production stable ne commence pas par l’envoi d’un fichier CAO de moulage directement à une machine. La conception du fonderie, la vérification des fichiers et l’imbrication ont lieu avant l’impression ; le dépoudrage, le durcissement, le revêtement, l’inspection et l’assemblage du moule suivent. L’imprimante assure un formage numérique par couches, tandis que la qualité technique vient du contrôle de l’ensemble du flux de travail.
1. Préparer les données de moule ou de base pouvant être fabriquées
La saisie peut commencer par le modèle de coulée, mais l’imprimante reçoit la géométrie du moule ou du noyau. Appliquez des dimensions supplémentaires pour compenser le retrait de coulée et l’usinage ultérieur et concevez un système de canaux en métal fondu, des alimentateurs de coulée, des évents, des supports de positionnement de noyau, des caractéristiques de positionnement et la segmentation requise. Vérifiez les murs, les zones fermées et les chemins de nettoyage. Validez les unités, la révision du fichier, la géométrie étanche, les normales, les auto-intersections et les petites entités invalides après l’importation. Voir les principes fondamentaux du moule en sable et du noyau.
2. Trancher, orienter et emboîter
Le logiciel convertit le modèle en données de couche. L’épaisseur courante de la couche de sable projeté par liant est d’environ 0,3 à 0,5 mm, ajustée en fonction de la machine, du système de matériaux, des exigences de surface et de la productivité. L’orientation et l’équilibre de l’imbrication construisent l’utilisation, l’espacement, l’accès et les directions faibles. Combler chaque espace ne maximise pas le rendement accepté si les pièces se cassent pendant le nettoyage.
3. Recouvrir une fine couche de sable
La plate-forme abaisse une couche et la coucheuse épand du sable de fonderie préparé. La distribution des particules, les fines, la température, l’humidité et le débit affectent la densité. Un approvisionnement insuffisant, des agglomérats ou des stries de recouvrement peuvent devenir des défauts de résistance et de dimension.
4. Déposer le liant de manière sélective
Les têtes d’impression industrielles ne lient le jet que là où la tranche actuelle nécessite une géométrie solide. Le sable non imprimé reste meuble et soutient la construction. Répéter le revêtement et le jet jusqu’à ce que le travail soit terminé. Les matériaux courants comprennent la silice, la céramique et les sables enrobés, souvent d’environ 70 à 200 mesh, avec des systèmes de liants furanniques, phénoliques ou inorganiques. Chaque combinaison a des exigences distinctes en matière de durcissement, de gaz, de résistance, de stockage et d’alliage et n’est pas interchangeable par son seul nom.
5. Formage complet et durcissement initial
La boîte de construction contient des pièces liées entourées de sable meuble. Le moment du retrait et tout durcissement thermique suivent le processus réel du matériau et de la machine. Une manipulation précoce peut endommager les sections faibles ; un durcissement excessif peut affecter la pliabilité et le gaz.
6. Dépoudre et récupérer le sable
Enlevez le sable meuble avec un aspirateur, des brosses, un flux d’air contrôlé ou une autre méthode approuvée. Les cavités complexes nécessitent des ports de nettoyage et un moyen de vérifier qu’il ne reste aucun sable. Séparez, tamisez et testez le sable récupéré avant de le retourner selon un ratio approuvé. Dans des conditions de récupération et de gestion des poussières bien contrôlées, la réutilisation du sable meuble non lié peut atteindre 96 % ; la réutilisation réelle dépend des matériaux, de la contamination du liant, des exigences de criblage et de fonderie. Voir la planification de l’approvisionnement et de la récupération du sable.
7. Terminer et inspecter
Le moule peut nécessiter un durcissement supplémentaire, un revêtement réfractaire, un séchage, une liaison ou un assemblage du noyau. Le revêtement à base de zircon peut améliorer le caractère réfractaire et réduire la pénétration du métal pour les travaux à haute température ou sensibles à la surface. Avant la publication, inspectez l’apparence, les dimensions critiques, le poids, la résistance, le sable résiduel et le revêtement et associez l’enregistrement à la révision du dossier, aux lots de matériaux et au travail d’impression.
Le moule passe ensuite à la fermeture, au coulage, au refroidissement et au retrait du sable de la pièce moulée solidifiée. Voir les moules et noyaux en sable pour le contexte en aval.
Paramètres ayant la plus grande influence
- taille, forme, fines et état de récupération du sable ;
- chimie du liant, uniformité du dosage et du dépôt ;
- épaisseur de couche, orientation et changements de sections transversales ;
- température et humidité ambiantes et température du matériau ;
- état de la tête d’impression, recouvrement et calibrage ; et
- durcissement, dépoudrage, revêtement et stockage.
Les paramètres finaux SJ-1200 doivent suivre les données actuelles de la machine, les matériaux qualifiés et le processus du projet. Pour tester votre propre noyau, envoyez le modèle et les conditions de fonderie. Les choix de matériaux sont comparés dans notre guide des quatre sables.
Questions fréquemment posées
Comment l’impression 3D en projetant sélectivement du liant sur de la poudre permet-elle de construire un moule couche par couche ?
La machine étale une fine couche de sable, projette du liant dans des zones sélectionnées, abaisse la plate-forme et répète jusqu’à ce que le moule ou le noyau soit terminé dans un lit de sable meuble.
Quels fichiers CAO sont utilisés ?
Les formats de maillage et d’ingénierie pris en charge varient. Les unités, la géométrie fermée, la révision et l’intégrité comptent plus que l’extension et doivent être vérifiées dans le logiciel de construction.
Les moules imprimés doivent-ils être durcis ou recouverts ?
Ils le peuvent. Les besoins en liant, sable, alliage, résistance et surface déterminent le durcissement, le chauffage et le revêtement.
Comment le sable meuble est-il éliminé des passages internes ?
Concevez des sorties accessibles, puis utilisez un aspirateur, des brosses ou un flux d’air contrôlé et vérifiez avec un poids, un endoscope ou une autre méthode appropriée. Les espaces entièrement fermés doivent être repensés.
Qu’est-ce qui contrôle la force et la précision ?
Le sable, le liant, l’épaisseur de la couche, le revêtement, les têtes d’impression, l’environnement, le durcissement et l’orientation sont tous importants. La résolution de la machine à elle seule ne définit pas la précision du moule ou de la coulée.