
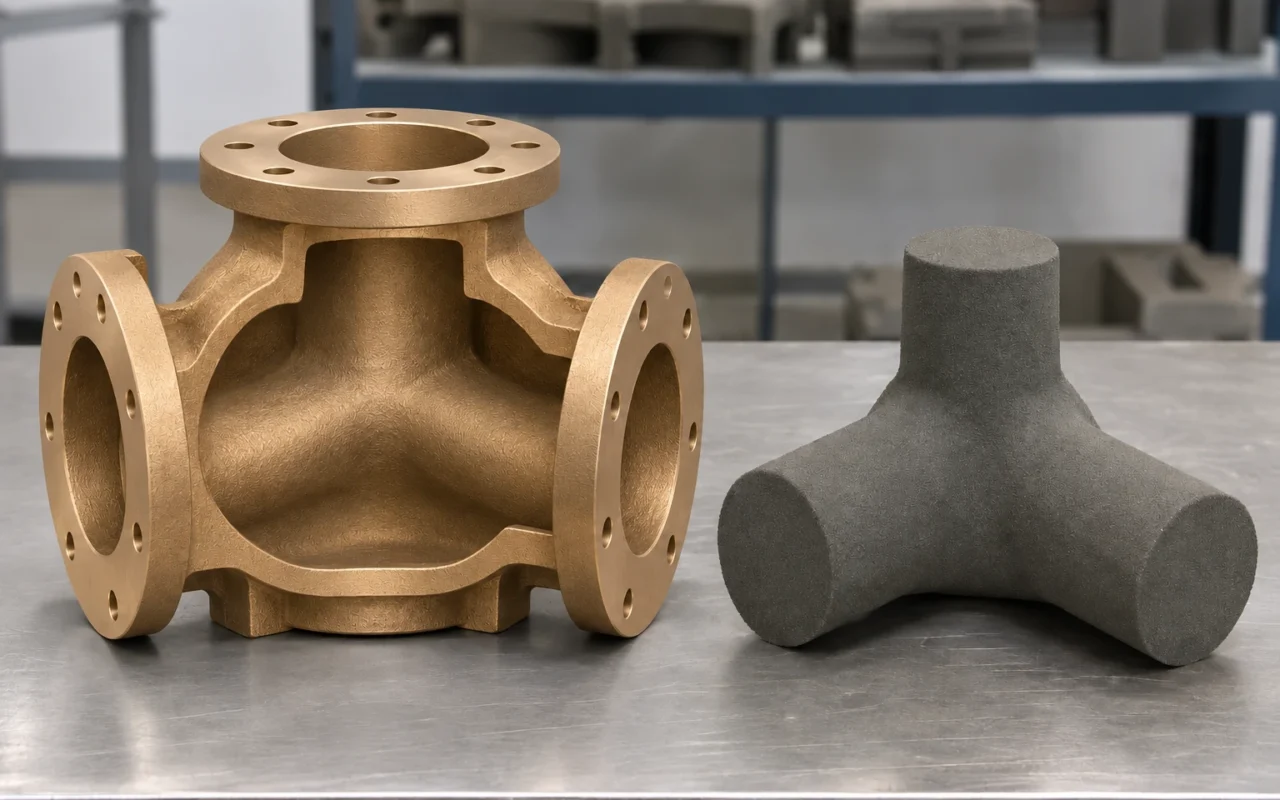
Imaginez un corps de vanne en bronze doté de brides, d’une chambre centrale et d’un conduit qui change de direction dans l’épaisseur du boîtier. Comment cet espace intérieur est-il préservé pendant la coulée ?
Un noyau en sable occupe le volume du futur conduit. Le bronze se solidifie entre le noyau et le moule extérieur ; l’élimination du noyau révèle ensuite le canal. L’impression 3D fabrique directement ces moules et noyaux, ouvrant une autre voie pour les cavités complexes tout en réduisant le recours à des modèles et boîtes à noyaux spécifiques.
Pour les corps de pompes, de vannes et les raccords ramifiés, il faut traduire la géométrie du conduit en un ensemble moule-noyaux que l’on puisse soutenir, positionner, assembler et nettoyer.
Imprimer les moules et noyaux, puis couler le bronze
En projection de liant, l’imprimante étale des couches de sable et dépose sélectivement le liant selon le modèle numérique. Les éléments sont nettoyés et assemblés avant la coulée. La pièce métallique résulte de la fusion, de la coulée et de la solidification du bronze. Cette succession distingue le procédé de l’impression directe de pièces métalliques. Les notions et étapes de base figurent dans le procédé de moulage au sable.
ExOne présente un projet de Speed 3D Mold utilisant des moules et noyaux imprimés pour des roues à double aspiration en bronze à l’étain au plomb. Il illustre une application précise aux composants de pompes. Projet présenté par ExOne
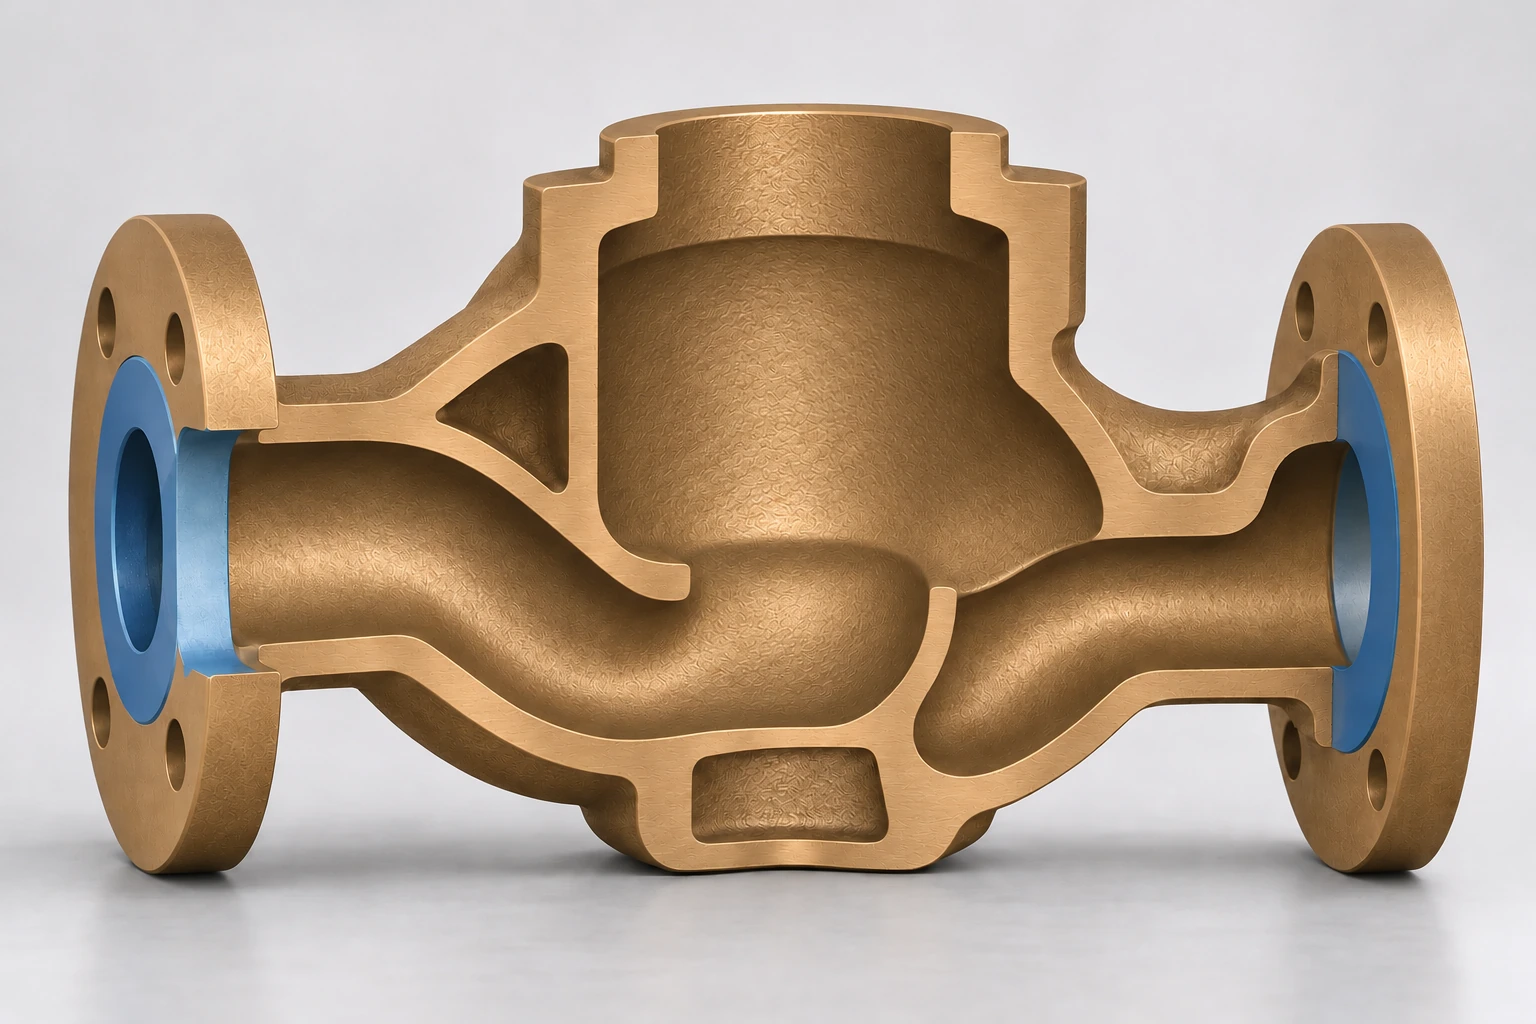
Définir la nuance de bronze et les exigences du brut
Le C90300 est un bronze à l’étain dont le fabricant cite notamment les corps de pompes, les roues et les corps de vannes. Le C95800 est un bronze nickel-aluminium, avec des usages tels que les corps de vannes, les vannes au contact de l’eau de mer et les coudes. Le fluide, les conditions de service et le plan déterminent la nuance, la spécification du matériau et l’état de livraison. Données du C90300 ; Données du C95800.
Le plan distingue les surfaces brutes de fonderie des zones usinées. Faces de brides et d’étanchéité, alésages ajustés et filetages influencent les surépaisseurs, les références et le bridage. Le périmètre de livraison doit préciser s’il s’agit d’un brut ou d’une pièce usinée ayant subi les essais prescrits.
Trois dispositions ont des fonctions distinctes : la compensation du retrait dimensionnel tient compte du refroidissement ; la surépaisseur d’usinage réserve du métal pour l’enlèvement de matière ; le masselottage apporte du métal liquide aux zones qui en ont besoin pendant la solidification. Le concepteur et le fondeur les définissent ensemble, avec le sable, le liant et les traitements adaptés à la nuance retenue.
Quatre points clés de la conception des noyaux
Soutien et positionnement. Les portées de noyau et leurs logements dans le moule extérieur assurent le maintien et la position. Porte-à-faux longs, cols fins et branches asymétriques demandent d’étudier les efforts de manutention, les déplacements ou la poussée pendant la coulée, les forces du métal et les déformations thermiques. Les épaisseurs critiques, la position des conduits et les références d’usinage guident cette étude.
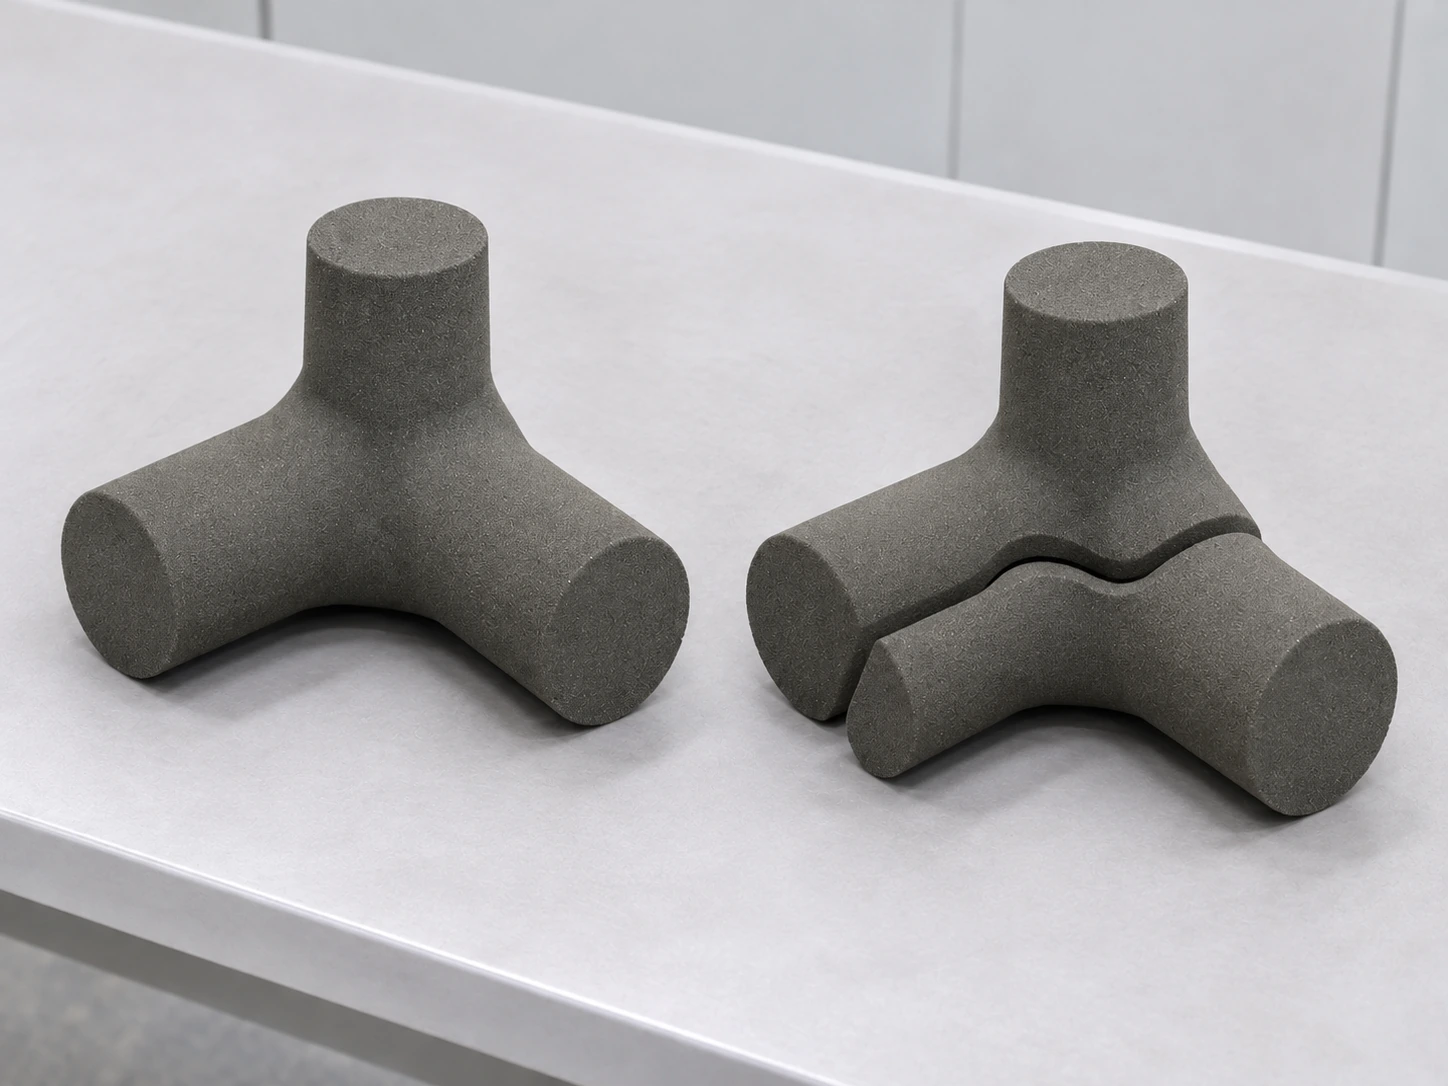
Monobloc ou assemblé. Un noyau monobloc réduit les interfaces ; le fractionnement peut faciliter le dépoudrage, l’enduction, l’inspection et la manutention. Plans de joint, emboîtements et ordre d’assemblage se définissent ensemble, en examinant les décalages de conduit, les bavures et les épaisseurs locales. Une étude originale analyse le fractionnement des moules pour améliorer l’accès au nettoyage. Étude du nettoyage et du fractionnement des moules
Dépoudrage avant coulée et débourrage après coulée. Le premier élimine le sable libre des surfaces, des cavités du moule et des espaces entre les branches. Les noyaux creux ou volumes internes de mise à l’air prévus nécessitent aussi un accès. Après solidification, le sable du noyau est retiré de la pièce métallique. Coudes, extrémités borgnes, variations de section et jonctions doivent être examinés pour prévoir ouvertures, passage des outils et moyens de contrôle aux deux étapes.
Évacuation des gaz. La perméabilité du sable, les évents et les canaux de remplissage ont des rôles différents. Le fondeur définit les chemins et sorties des gaz et vérifie leur rapport avec la paroi contenant la pression dans la pièce finale.
De la préparation d’impression à l’usinage
Après fixation des indices du modèle et du plan, on définit le brut et le procédé. Compensation, surépaisseurs, fractionnement, portées et logements, système de coulée, masselottes et évents sont intégrés aux données numériques. Les points sensibles de remplissage et de solidification peuvent être étudiés par simulation et expérience de fonderie, puis vérifiés par une coulée d’essai.
La préparation d’impression prend en compte l’orientation, les zones fragiles, l’espace d’extraction et l’occupation du volume de fabrication. Après impression viennent l’extraction, le nettoyage et les traitements du système de matériaux. Surfaces, dimensions, joints et positionnements sont contrôlés ; enduction et séchage suivent la gamme. Des recherches sur les sables à liant furanique montrent, dans les systèmes étudiés, l’influence du liant, de la granulométrie et du durcissement sur les propriétés mécaniques et technologiques. Étude des sables à liant furanique
Un montage à blanc avant la mise en place des noyaux et la fermeture vérifie les joints, la position, l’ordre d’assemblage et les interférences. La fermeture comprend le contrôle des chemins de coulée, de masselottage et d’évacuation des gaz, ainsi que l’élimination du sable libre et des corps étrangers.
Le fondeur établit le traitement du bain, la température de coulée, le remplissage, le masselottage et le refroidissement selon la nuance, les variations d’épaisseur et les conditions moule-noyaux. Les transitions près des brides, angles et chambres de vannes méritent une attention particulière.
Après coulée, on procède au décochage, au débourrage, à la coupe des attaques et masselottes et au nettoyage. Traitement thermique, usinage et inspection suivent la spécification du matériau et la livraison prévue. Le débourrage et le contrôle des conduits courbes se préparent dès la conception des noyaux.
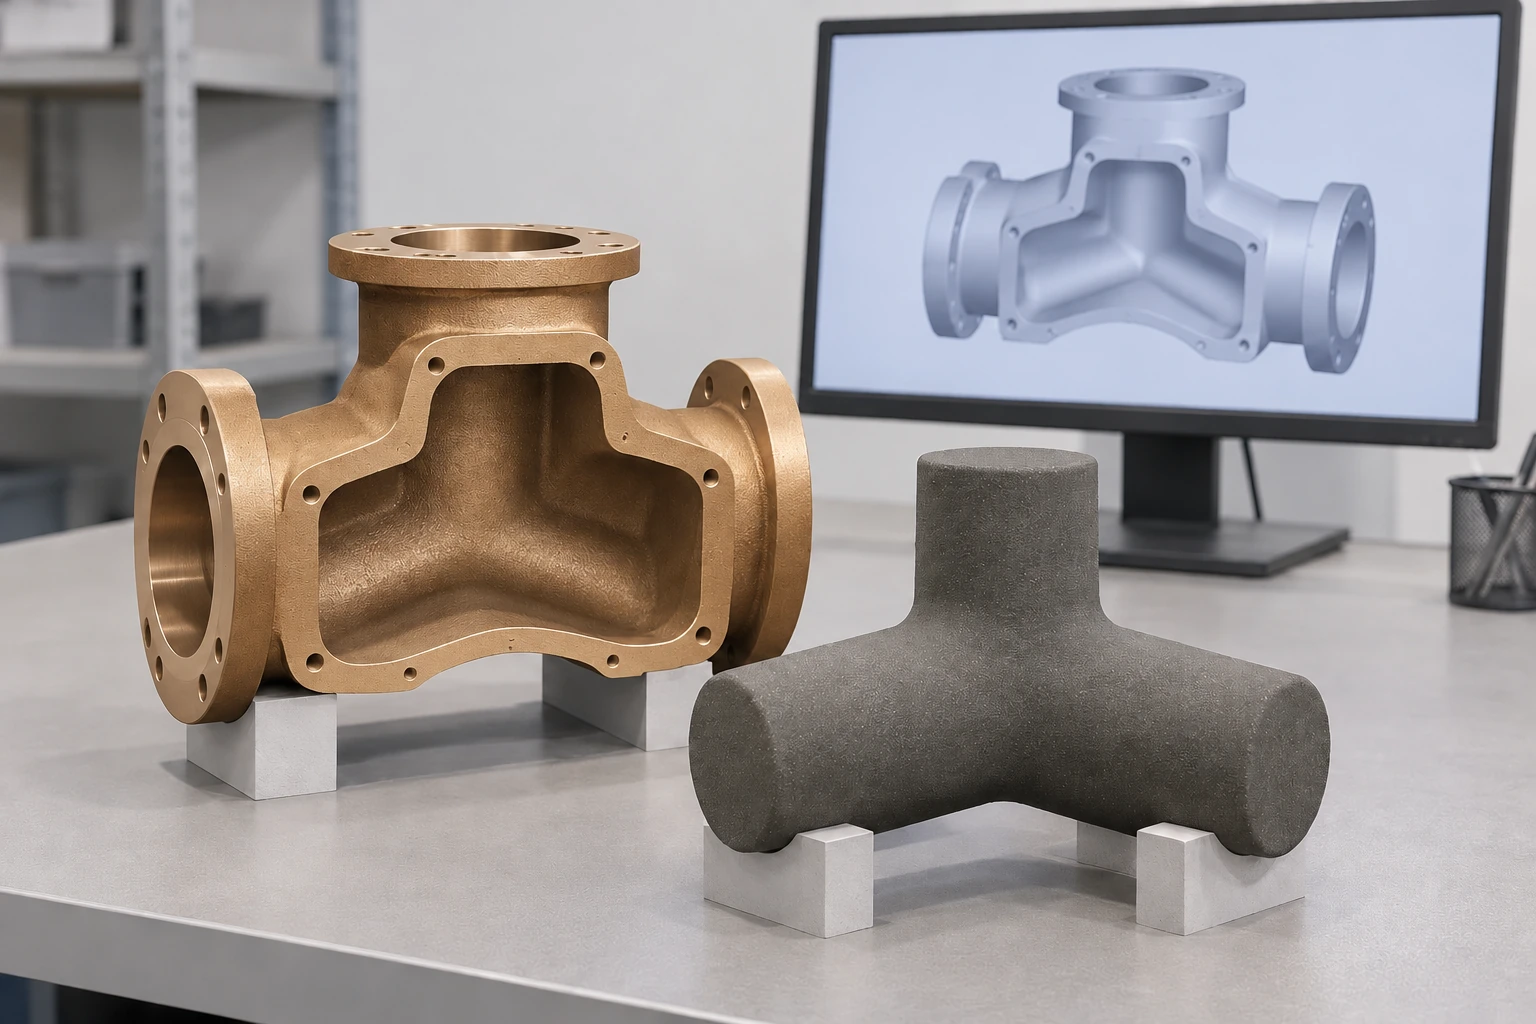
Contrôler les conduits, les parois et la fonction
Les relevés dimensionnels distinguent éléments en sable, ensemble moule-noyaux, brut de fonderie et pièce usinée afin de retracer les écarts. Les spécifications d’impression servent au contrôle des éléments en sable ; les tolérances finales se vérifient sur le plan de la pièce.
Les conduits sont contrôlés pour leur position, leurs sections critiques, l’épaisseur locale et le sable résiduel. Selon la géométrie et l’accès, on utilise observation directe, endoscopie ou contrôles non destructifs adaptés. Les anomalies sont recherchées parmi les déplacements de noyau, dommages ou érosion du sable, gaz, remplissage et masselottage.
La réception inclut documents matière, dimensions et essais fonctionnels. Pour les pièces sous pression ou assurant une étanchéité, la spécification, le plan ou le contrat fixe l’étape, les conditions et les critères des essais de pression ou de fuite.
Imprimer tout le moule ou seulement le noyau complexe ?
L’impression mérite d’être étudiée lorsque les cavités exigent de nombreux éléments de boîtes à noyaux ou des assemblages difficiles, ou lorsque les modifications entraînent des changements fréquents d’outillage. Pour les prototypes, les rechanges sans modèle d’origine et les petites séries complexes, la préparation d’un outillage dédié entre aussi dans la comparaison.
Si l’outillage extérieur reste adapté, l’association de moules conventionnels et de noyaux imprimés concentre l’impression sur la géométrie interne difficile. Un ensemble imprimé complet peut convenir lorsque les deux géométries demandent une nouvelle préparation. La voie conventionnelle conserve un intérêt pour les pièces simples disposant d’un outillage éprouvé et d’une production répétitive stable.
Comparer coûts et délais à nuance, quantité et réception identiques : données, fabrication des éléments en sable, nettoyage, assemblage, transport, coulée, usinage et inspection. Dimensions, fractionnement, résistance à la manutention et accès au nettoyage influencent toute la livraison.