
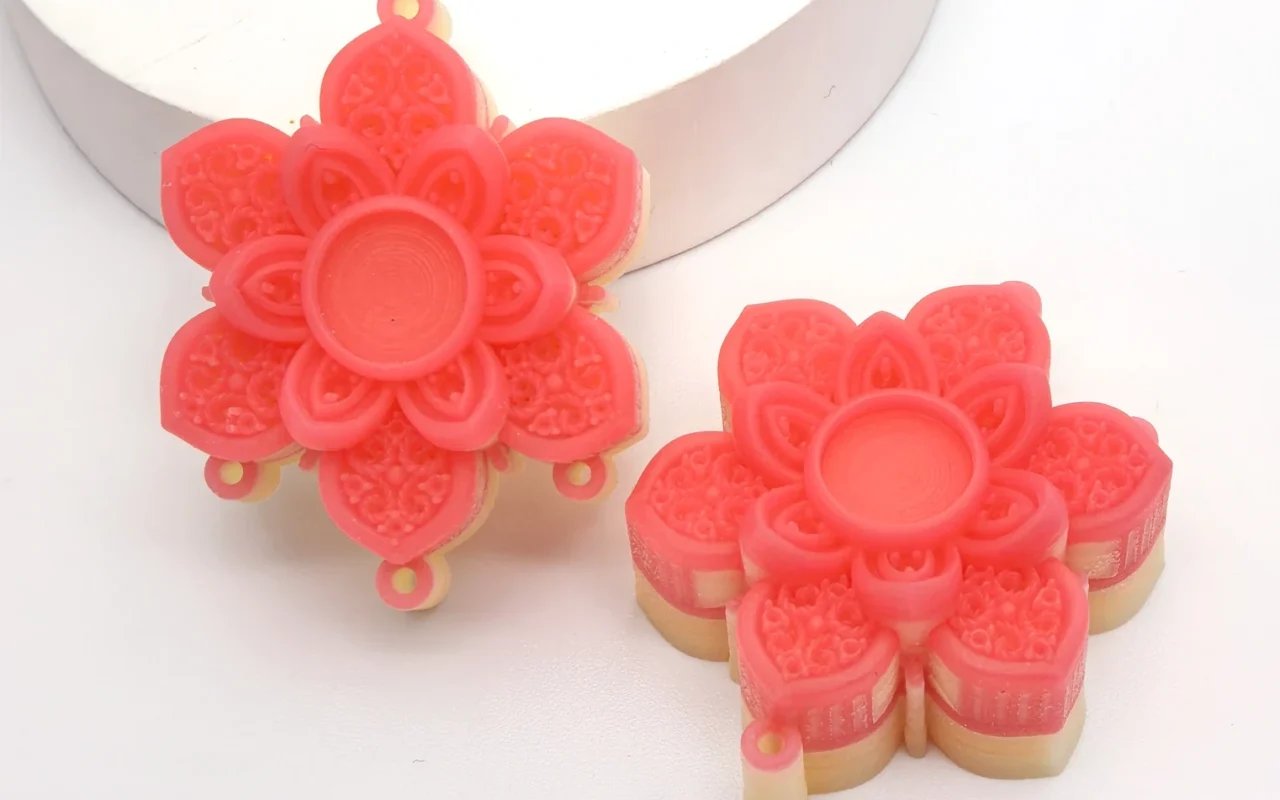
Le retrait du support et le décirage enlèvent tous deux de la matière, mais à différentes étapes et avec différents objets laissés intacts. Le retrait du support retire les aides à l’impression du modèle en cire avant la fabrication du moule de coulée, préservant ainsi le modèle. Le décirage élimine le modèle en cire après la mise en revêtement ou la construction du gros œuvre, laissant une cavité pour le métal.
Confondre ces opérations peut obscurcir l’état de livraison d’un modèle ou permettre à des résidus de support non contrôlés de pénétrer dans le moulage. La distinction est simple : le retrait du support préserve le modèle en cire ; le décirage préserve le moule de coulée.
Identifiez ce qui est supprimé et ce qui doit rester
Dans l’impression par pulvérisation de cire, le corps principal de la cire forme le modèle et les matériaux de support aident à façonner le modèle. Après l’impression, les supports doivent être traités selon la méthode confirmée par les fournisseurs d’équipements et de matériaux afin que le modèle principal en cire puisse être inspecté, assemblé et coulé. La méthode de traitement du support dépend de la combinaison réelle de matériaux et vous ne pouvez pas déduire de la mention « cire de support » qu’elle peut être éliminée avec de l’eau.
Prenons comme exemple la page sur le matériel de cire publiée par Flashforge. Il répertorie respectivement les matériaux de modèle et les matériaux de support, et fournit les conditions de retrait de support correspondantes. Cela montre que le support nécessite des informations matérielles qui appartiennent à un système spécifique et ne doivent pas être copiées directement entre les marques. Description de la cire du modèle et du matériau de support
Lors du décirage, il faut éliminer le modèle en cire et les structures de cire associées qui ont été entourées par le matériau de coulée. La tâche d’expression géométrique qui devait auparavant être conservée dans le modèle a été transférée à l’empreinte du moule. Les objectifs du processus ont changé et les objets d’inspection ont également changé.
Inspecter les modèles après la suppression du support
« Le support a été traité » est l’état du processus, « Le modèle peut être regroupé en arborescences » est la conclusion de la version, et les deux doivent être vérifiés. Il convient de confirmer comme convenu si le modèle est complet, si des détails clés sont endommagés, si des matériaux auxiliaires restent en pièces et si les dimensions répondent aux exigences.
En particulier, les méthodes d’inspection doivent être expliquées pour les creux complexes et les rainures profondes. Une apparence propre à l’extérieur ne remplace pas l’inspection des zones critiques à l’intérieur. Si l’observation directe n’est pas possible, le personnel concerné du projet doit déterminer la méthode d’inspection applicable ou la méthode de vérification de la production d’essai, plutôt que d’insérer à volonté des outils dans des structures fragiles.
Si une casse ou une déformation est constatée lors du processus de nettoyage, le stade d’apparition et les photos doivent être conservés. Un collage, un chauffage ou un remplissage de cire non confirmés peuvent modifier la surface et les dimensions du modèle. Lorsque les réparations sont autorisées, la méthode, la personne responsable et les résultats de la réinspection doivent être clairement indiqués. Ne vous contentez pas de laisser « traité » sur le formulaire de remise.
Le décirage suit la formation de moisissures
La carapace céramique subit d’abord un trempage, un application de grains réfractaires et un séchage pour former la coque ; pour l’encastrement des bijoux, le modèle en cire est entouré des matériaux correspondants et durci. Ce n’est que lorsqu’un moule préservant la géométrie est formé que le modèle peut être retiré. Description du processus de fabrication de carapaces céramiques
Les instructions de déparaffinage de l’Investment Casting Institute décrivent les arrangements de processus tels que l’autoclave et la cuisson éclair, y compris l’élimination de la quantité principale de cire et le traitement des résidus pour amener la coque à l’état souhaité. Il présente la relation entre les processus dans l’industrie, et l’équipement spécifique et le plan de traitement thermique doivent encore correspondre au moule de coulée, aux matériaux et aux pièces en cire. Description du processus de déparaffinage
Par conséquent, lorsque l’imprimeur livre un modèle en cire qui n’a pas été supporté, il ne doit pas être qualifié de « déciré ». De même, si l’équipe de moulage indique qu’un certain lot de moules en forme de carapace a été déciré, cela ne signifie pas que les enregistrements de dé-support des modèles précédents peuvent être omis. Les deux États exigent des preuves de processus respectives.
Distinguer le décirage du burn-out
En communication, l’élimination de la cire principale, les résidus de traitement et le traitement thermique du moule sont parfois collectivement appelés brûlage ou torréfaction. Les dispositions réelles doivent être indiquées dans les documents du projet afin d’éviter que différentes personnes n’utilisent le même mot pour désigner différents états d’achèvement.
Le décirage se concentre sur l’élimination de la cire du modèle. Le traitement thermique ultérieur peut également entreprendre des tâches telles que le traitement résiduel et l’ajustement de l’état du moule. Ils peuvent être connectés dans des processus spécifiques, ou même réalisés dans le même programme d’équipement, mais on ne peut pas en déduire que tous les projets utilisent trois étapes d’équipement complètement indépendantes.
Les modèles en résine ont également un comportement matériel différent de celui des modèles en cire. Avoir « coulé » ou « cire perdue » dans le nom ne signifie pas que tous les matériaux ont le même processus de retrait. Le plan de processus doit être basé sur des fichiers de matériaux réels, et la courbe de cuisson d’une certaine résine ne peut pas être utilisée comme paramètre de fonctionnement pour tous les modèles de cire imprimés.
Définir clairement les conditions de transfert
| scène | Principaux objets supprimés | objets à conserver | Veuillez confirmer avant la prochaine étape |
|---|---|---|---|
| Supprimer le support après l’impression | Impression de matériaux auxiliaires | Modèle complet de cire corporelle | État de nettoyage, détails clés et dimensions |
| Décirage après formation de moisissures | Modèles de cire et structures de cire correspondantes | Géométrie et intégrité du moulage | Résultats du déparaffinage et modalités de traitement ultérieur |
| Torréfaction ou traitement thermique correspondant | Traiter les résidus selon le procédé, etc. | Moules de coulée ayant atteint l’état spécifié | Respect des exigences réelles de coulée |
Il est recommandé que l’ordre de remise soit rédigé sous la forme « Support démonté, arbre non monté, livré selon numéro », ou « Arbre monté, en attente d’enterrement ». Ces statuts sont plus clairs que les « modèles en cire traités » et empêchent le personnel d’accueil de remplir des dossiers opérationnels inexistants.
Les informations de remise doivent également inclure la cire corporelle et les matériaux de support utilisés, la version du modèle, la quantité et les inspections effectuées. Si le nettoyage est effectué par le destinataire, les matériaux justificatifs doivent être indiqués ainsi que les responsabilités de manipulation ; s’il a été nettoyé et libéré, les détails clés doivent être enregistrés. De cette manière, l’aval sait s’il reçoit un modèle à traiter ou un modèle pouvant entrer dans l’arborescence du groupe.
L’ordre de transfert peut également séparer « l’achèvement de l’opération » et la « libération de l’inspection » : la première enregistre le traitement réel et le temps, et la seconde enregistre la portée, les résultats et la confirmation de l’inspection. Lorsqu’une étape est terminée mais que des zones critiques doivent encore être inspectées, le destinataire peut voir directement quel travail reste à effectuer.
La relation entre le nettoyage, l’assemblage de l’arbre, la fabrication des coquilles et le coulage peut être vérifiée en combinant Post-traitement du modèle en cire et le processus complet de coulée à la cire perdue.
Trois malentendus qui provoquent des retouches
Tout d’abord, comprenez le retrait du support comme la fonte de l’ensemble du modèle en cire. Le désupportage nécessite de conserver la cire corporelle qui exprime la forme de la pièce. Si la cire corporelle est endommagée, le modèle doit être réévalué.
Deuxièmement, on pense que les supports restants peuvent être résolus par un grillage ultérieur. Les matériaux résiduels peuvent affecter l’inspection du modèle, l’assemblage et la formation du moule. La question de savoir si un résidu spécifique peut exister quelque part doit être déterminée par le processus vérifié et les exigences d’acceptation, et ne peut être décidée par la convenance de l’opérateur.
Troisièmement, on pense que la faible teneur en cendres des matériaux cireux peut éliminer le besoin d’un traitement thermique ultérieur. La teneur en cendres est un indicateur des matériaux dans des conditions de test spécifiées et ne signifie pas qu’une pièce moulée complexe a été déparaffinée, traitée résiduellement et ajustée. L’agencement du traitement thermique doit être conforme au processus de coulée.
Foire aux questions
Chaque support doit-il être retiré avant la livraison ?
Le statut de livraison et les conditions de traitement du destinataire doivent être convenus à l’avance. Certaines tâches nécessitent un nettoyage et une livraison, et certaines tâches peuvent être organisées autrement ; tout accord doit clairement définir les responsabilités en matière de traitement ultérieur et de libération. Le maintien des supports ne constitue pas automatiquement une mesure de protection.
Qui doit enquêter en premier sur un problème ?
Confirmez d’abord à quel stade l’anomalie a été observée pour la première fois, ainsi que les enregistrements avant et après la remise. Les dommages après le nettoyage du modèle, les dommages lors du montage de l’arbre et les problèmes après le décirage de la pièce moulée correspondent à différents objets d’inspection. Il est plus efficace de demander au personnel concerné d’enquêter conjointement sur la base des dossiers que de juger la responsabilité sur la seule base du mot « cire ».