
Les bases du moulage de bijoux au sable
Des bijoux peuvent être moulés au sable. Certaines pièces artisanales utilisent ce procédé traditionnel pour des pendentifs, des bagues ou des éléments décoratifs aux contours nets et aux sections relativement épaisses. Les sertissages complexes, les structures fines et les ajours délicats imposent toutefois davantage de contraintes au moule et au remplissage du métal. Pouvoir mouler des bijoux au sable ne signifie pas que la technique convient à tous les dessins.
Dans un atelier de bijouterie, le moulage au sable désigne généralement un moulage manuel avec du sable fin spécialisé autour d’un modèle solide. Ses conditions d’utilisation diffèrent de celles des grandes imprimantes 3D de sable industrielles. Il est ici question de ce procédé artisanal et de ses différences avec la cire perdue.
Comment moule-t-on un bijou au sable ?
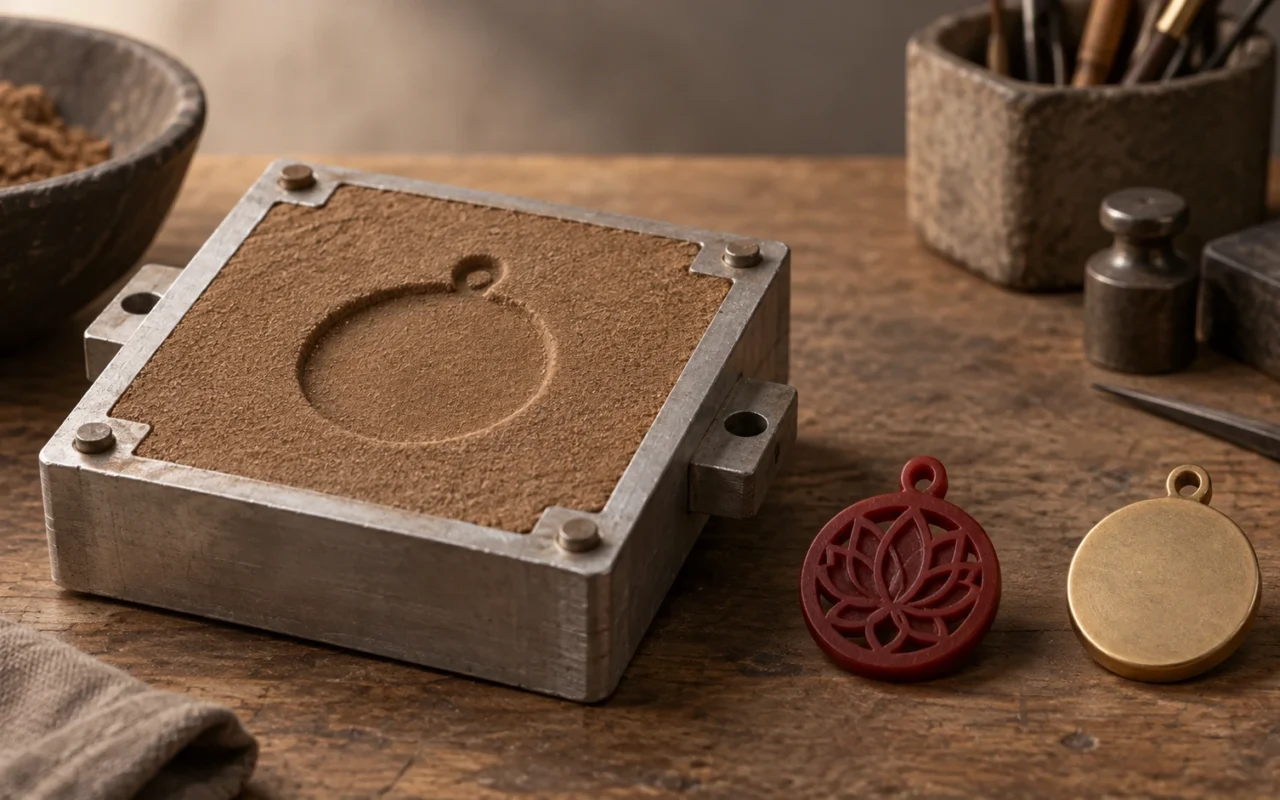
Le moule en sable est un outil temporaire qui donne sa forme au métal : un modèle laisse son empreinte dans le sable, il est retiré, puis le métal liquide est versé dans la cavité restante.
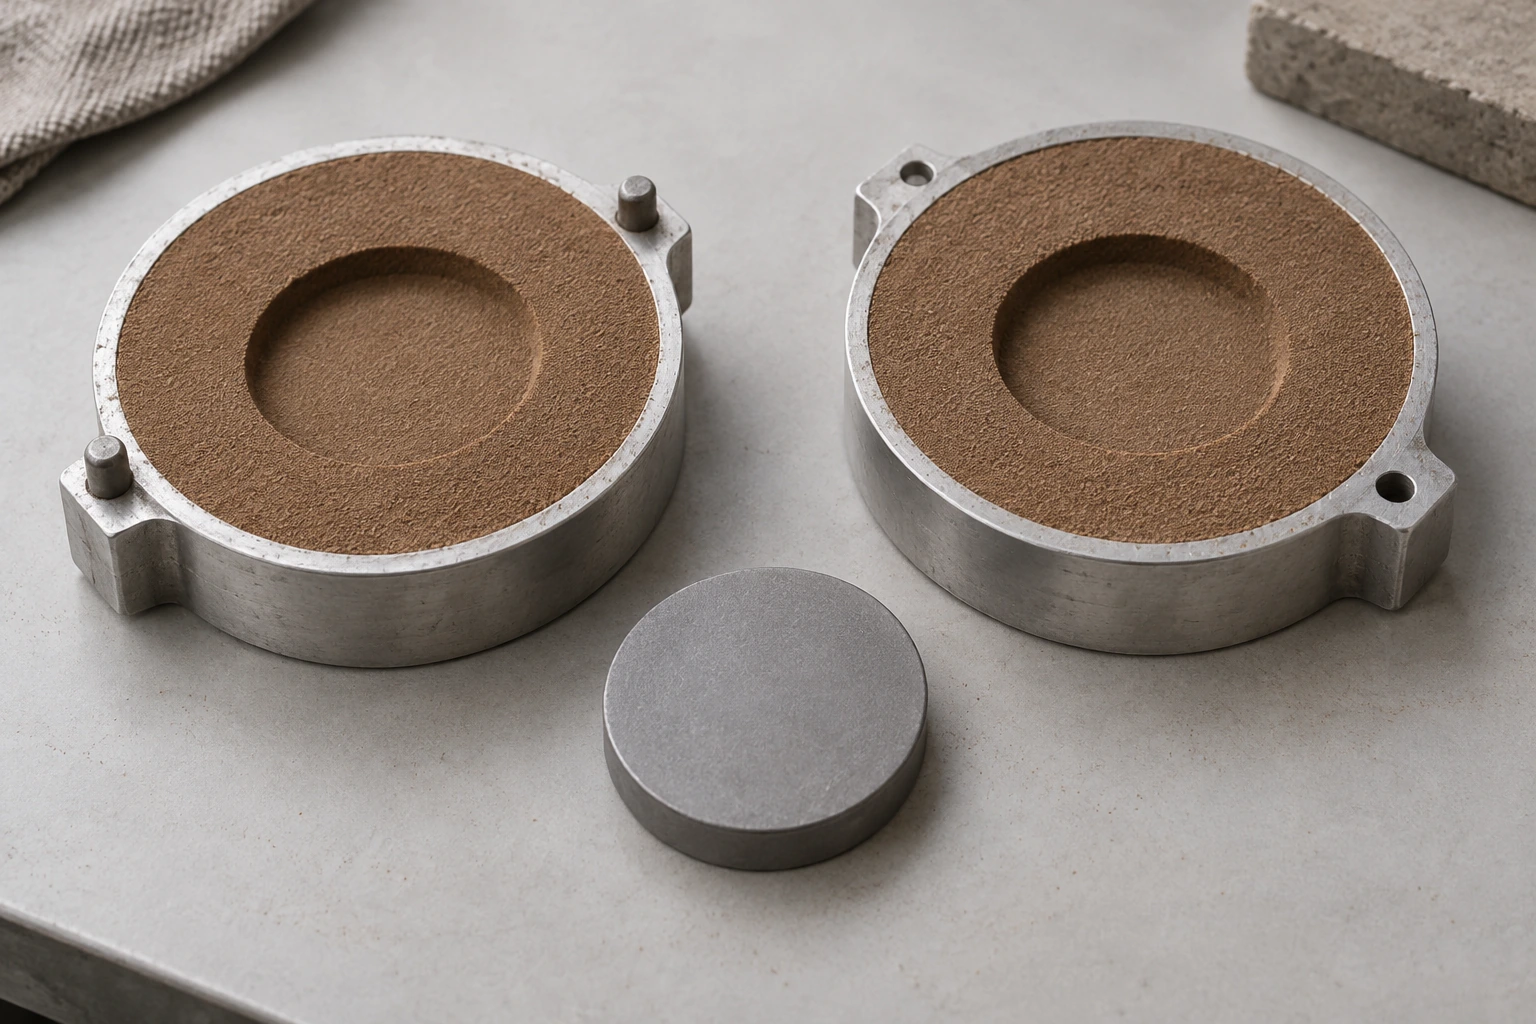
Une méthode manuelle courante utilise deux châssis de moulage, l’un inférieur et l’autre supérieur. Le bijoutier compacte le sable spécialisé, engage une partie du modèle dans la moitié inférieure, puis réalise la moitié supérieure correspondante. L’ouverture des deux parties et le retrait du modèle laissent la forme du bijou dans le sable. Les passages d’arrivée du métal et les évents nécessaires sont ensuite réalisés ; le moule est refermé et le métal coulé. Lorsque la pièce peut être nettoyée, elle est extraite, le jet est coupé et la finition effectuée. la démonstration de moulage de bijoux au sable de Ganoksin montre cette fabrication en deux parties.
Il ne s’agit pas d’utiliser n’importe quel sable. Les matériaux de moulage pour bijoux doivent avoir des grains fins et des propriétés liantes adaptées afin de se compacter et de maintenir l’empreinte. Delft Clay de Durston, par exemple, est un matériau fin destiné aux petites pièces ; son fournisseur cite notamment les bagues, les pendentifs et les composants de bijouterie. la fiche du produit précise aussi qu’il convient davantage aux dessins sans contre-dépouilles prononcées.
Le modèle peut être en bois, en plastique, en métal ou en cire adaptée au moulage. Même avec un modèle en cire, cette méthode au sable le retire avant de couler le métal. L’emploi de cire ne suffit donc pas à définir une fonderie à cire perdue.
Pourquoi les bijoux complexes rencontrent-ils davantage de limites avec le sable ?
Le modèle doit pouvoir sortir du moule
Le retrait du modèle est une contrainte essentielle du moulage manuel au sable. Il doit quitter l’empreinte sans emporter le sable compacté ni abîmer la forme à conserver.
Cela fait intervenir les contre-dépouilles. Un rebord recourbé vers l’intérieur, ou une rainure bloquée par une autre partie dans le sens du retrait, peut retenir le modèle dans le sable. Le forcer peut détériorer l’empreinte. Dans un moule manuel courant en deux parties, le plan de joint et le sens du retrait influencent donc directement les formes réalisables.
Prenons deux pendentifs imaginaires. Une plaque aux bords droits, portant un faible relief sur sa face avant, permet de choisir assez facilement un plan de joint. Un pendentif avec des branches entrelacées sur les deux faces et de petits espaces entre elles sera bien plus difficile à retirer. La différence tient à sa structure, pas seulement à sa taille.
Un sable fin ne garantit pas la reproduction de tous les détails
Les grains fins facilitent l’enregistrement de la surface du modèle, mais les détails imprimés lors du serrage du sable doivent encore résister au retrait, à la fermeture du moule, au remplissage et à la finition.
Préserver une texture peu profonde et former entièrement une griffe de sertissage très fine sont deux problèmes différents. Le premier concerne surtout la reproduction de surface ; le second implique aussi l’écoulement et la solidification du métal dans une cavité étroite. Un détail présent sur le modèle n’est pas forcément reproduit intégralement en métal.
Le moulage manuel au sable utilise couramment une coulée par gravité. Dans les zones très fines, longues ou sinueuses, le métal peut commencer à se solidifier avant de remplir l’empreinte. Le métallier Charles Lewton-Brain explique dans ses notes sur le moulage de bijoux au sable les limites de la gravité et les raisons d’utiliser notamment la coulée centrifuge en bijouterie.
La texture de surface participe aussi au style final
Une pièce moulée au sable peut présenter un grain visible. Cet effet peut contribuer au caractère d’un bijou artisanal, mais un dessin qui demande une surface lisse et très brillante nécessitera davantage de finition.
La présentation du travail du métal par le V&A explique qu’un moule en sable peut transmettre la texture des grains à la pièce. Un bijou à texture naturelle et un bijou à surface lisse peuvent ainsi demander des travaux ultérieurs différents, même avec des contours proches.
Un aspect granuleux ne justifie pas de conserver tous les défauts. Les fissures, les trous et les arêtes vives gênant le port doivent toujours être traités.
Comment la cire perdue forme-t-elle le moule d’un bijou ?
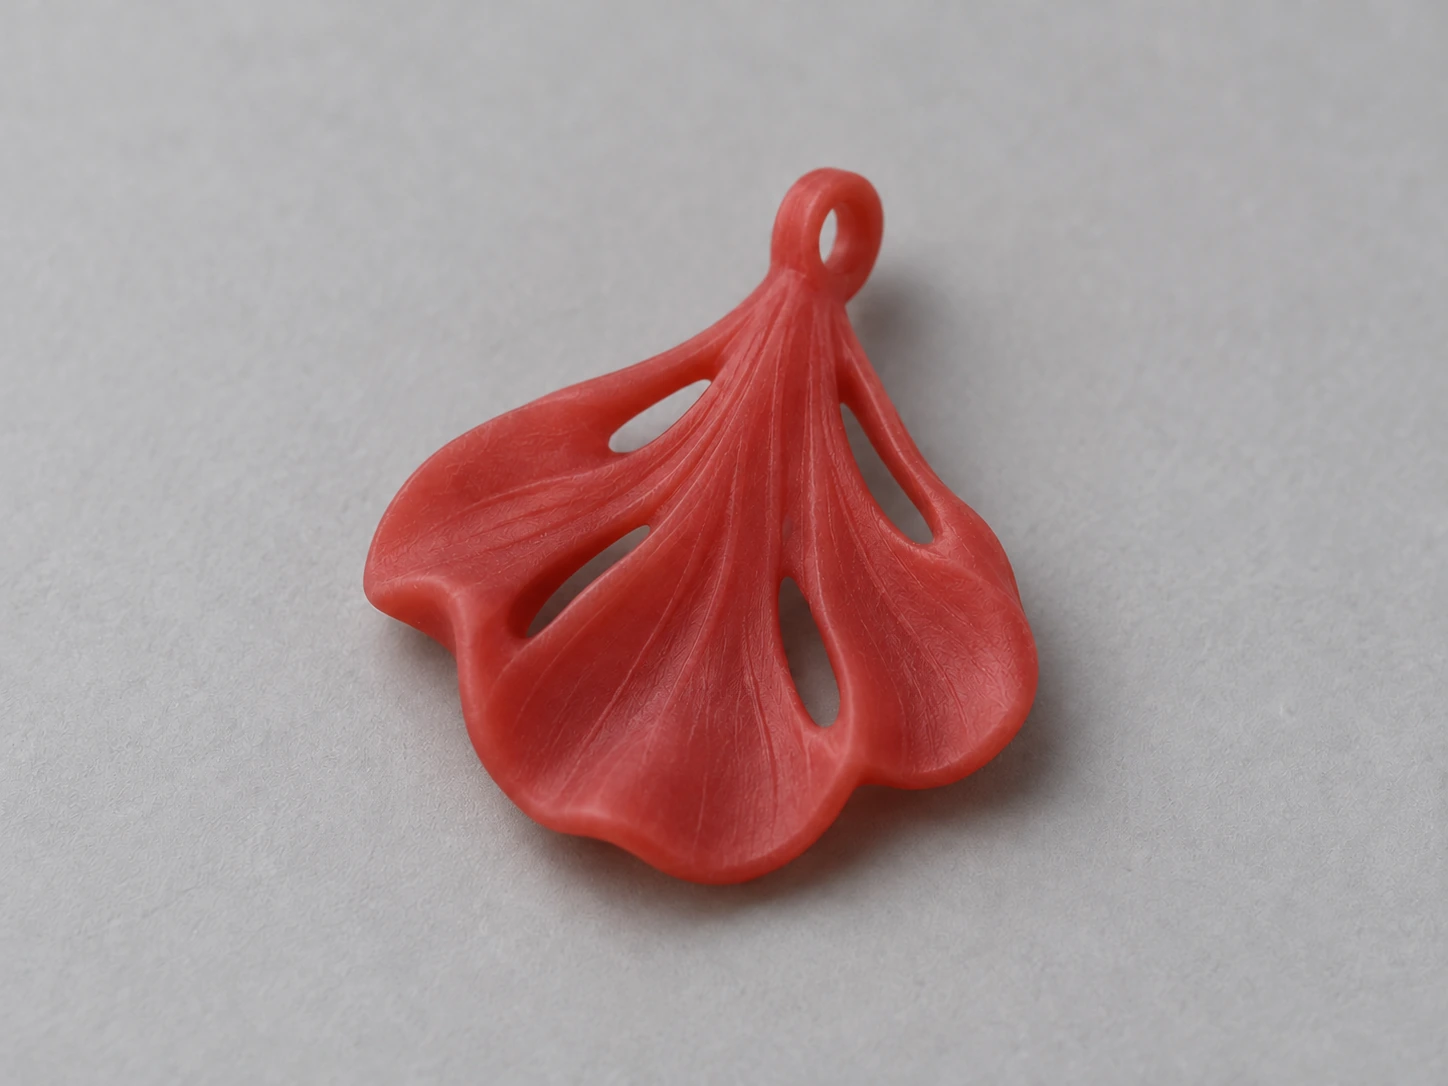
La cire perdue commence par un modèle en cire, entouré d’un matériau de revêtement réfractaire. Après durcissement, le décirage et la cuisson éliminent la cire et laissent une cavité pour le métal. Une fois le métal solidifié, le revêtement est retiré et la pièce récupérée.
La différence la plus directe est là : le moulage manuel au sable forme l’empreinte en retirant un modèle solide, tandis que la cire perdue la forme en éliminant la cire à l’intérieur du revêtement.
Un déroulement courant en bijouterie est le suivant :
- Réaliser les modèles en cire et fixer les jets.
- Assembler plusieurs modèles en arbre et les placer dans un cylindre de coulée.
- Verser le revêtement et le laisser durcir.
- Procéder au décirage et à la cuisson selon les exigences du matériau, puis couler le métal.
- Retirer le revêtement, séparer les pièces, puis les finir et les polir.
Le procédé de fonderie de bijoux de Ransom & Randolph présente l’enchaînement entre modèle, injection de cire, assemblage de l’arbre, mise en revêtement et finition. Une pièce unique peut aussi partir d’un modèle en cire indépendant, sans fabriquer d’abord un moule destiné aux injections répétées.
La cire n’ayant pas à être extraite intacte du revêtement durci, ce procédé accepte davantage d’entrelacements, de creux et de variations tridimensionnelles. C’est une raison importante de son intérêt pour de nombreux bijoux complexes. Le remplissage, la solidification et la finition restent nécessaires. Les liaisons trop fines et les cavités difficiles à nettoyer ne cessent pas de poser problème simplement parce que la cire est éliminée.
Quelles sont les différences principales ?
| Point comparé | Moulage manuel courant de bijoux au sable | Fonderie courante de bijoux à cire perdue |
|---|---|---|
| Formation de l’empreinte | Ouvrir le moule en sable et retirer le modèle solide | Éliminer la cire après la mise en revêtement |
| Devenir du modèle | Réutilisable pour le moulage s’il est retiré intact | Chaque modèle en cire destiné à la fonte est consommé |
| Formes complexes | Fortement limitées par le plan de joint et le sens du retrait | La cire n’a pas à être retirée du moule final en revêtement |
| État de surface | Peut conserver la texture des grains de sable | Reflète surtout les surfaces de la cire et du revêtement |
| Préparation avant coulée | Compacter le sable, retirer le modèle, retoucher l’empreinte et fermer le moule | Réaliser les cires, assembler l’arbre, mettre en revêtement, décirer et cuire |
Le moulage au sable est relativement direct. Les méthodes manuelles courantes évitent la mise en revêtement et la cuisson de la cire perdue. Compacter le sable et retirer le modèle demandent cependant du savoir-faire : moins d’étapes ne garantit pas une pièce acceptable.
La cire perdue exige davantage de préparation, mais l’arbre regroupe plusieurs modèles pour une même coulée. Ses avantages concernent à la fois les formes possibles et l’organisation des opérations pour une production répétée.
Que peut-on réutiliser : modèles en cire, moules de reproduction ou moules de coulée ?
Ces appellations se confondent facilement.
Dans le moulage au sable, le modèle solide qui forme l’empreinte peut être conservé, mais le moule doit généralement être refait après extraction de la pièce. Le sable réutilisable doit être traité selon ses exigences ; les parties abîmées ou brûlées ne peuvent pas être considérées directement comme saines.
En cire perdue, la cire est consommée lors du décirage et de la cuisson, et le revêtement est brisé pour récupérer la pièce. Les moules en caoutchouc ou en silicone destinés à reproduire les cires appartiennent à une étape antérieure et permettent de fabriquer plusieurs nouveaux modèles.
Un moule de reproduction réutilisable ne signifie donc pas que le même modèle en cire peut être fondu plusieurs fois. le guide de la cire perdue de Rio Grande distingue la fabrication du moule, l’injection de cire et la mise en revêtement.
Les modèles en cire peuvent aussi être sculptés à la main ou fabriqués par des procédés d’impression 3D adaptés. Pour comprendre leur passage aux opérations suivantes, consultez le parcours des modèles en cire imprimés jusqu’à la fonte.
Questions fréquentes
Peut-on mouler au sable des bijoux en or et en argent ?
Il existe des matériaux de sable fin pour bijoux adaptés à des métaux comme l’or et l’argent. L’alliage doit respecter le domaine d’emploi du matériau ; la compatibilité avec un dessin dépend aussi de sa structure et de la surface recherchée.
Le moulage au sable produit-il uniquement des bijoux très rugueux ?
Cette généralisation est incorrecte. Un sable fin spécialisé peut enregistrer certains détails de surface, et des artisans utilisent le sable pour créer des bijoux texturés. Cela ne signifie pas qu’il permet facilement des ajours délicats ou des griffes de sertissage très fines.
Une pièce issue de la cire perdue est-elle déjà terminée ?
Pas encore. Après retrait du revêtement, il faut généralement couper les jets, reprendre la pièce et la polir. Les dessins avec pierres nécessitent aussi le travail de sertissage correspondant.
Pour une comparaison plus large des procédés, consultez les différences entre moulage au sable et fonderie à cire perdue.