

Vom Bauteil-CAD zur gießfähigen Sandform
Das CAD-Modell eines Pumpengehäuses kann Außenkontur, Flansche und innere Kanäle genau beschreiben. Für den Guss bleiben weitere Fragen: Wie wird die Form geteilt und zusammengesetzt? Wie hält der Kern seine Position? Wo tritt Metall ein, wie werden erstarrende Bereiche gespeist und wohin entweichen Gase?
Formteilung, Modell, Anschnittsystem, Speiser und Entlüftung sind fünf miteinander verbundene Aufgaben. Eine andere Teilung kann das Kerneinlegen verändern, ein versetzter Anschnitt die örtlichen Wärmeverhältnisse und eine Kernänderung die Entlüftung sowie die Sandentfernung.
Unterscheiden Sie drei Modelle: Das Fertigteilmodell beschreibt die endgültigen Anforderungen. Das Rohgussmodell enthält Bearbeitungszugaben und fertigungsgerechte Kompensationen. Die Formkonstruktion ergänzt Kerne, Gieß- und Speisesystem sowie Montageelemente. Der Leitfaden zum Sandgussverfahren erläutert den gesamten Ablauf; hier geht es um das Zusammenspiel der fünf Konstruktionsaufgaben.
1. Die Formteilung bestimmt Herstellung und Montage
Die Teilungsfläche trennt die Formteile; die Teilungslinie kennzeichnet ihre Lage am Gussteil. Eine übliche horizontale Anordnung besteht aus Ober- und Unterform, die nach dem Kerneinlegen geschlossen werden. Das AFS-Glossar zur Gießereitechnik definiert diese Grundbegriffe.
Beim konventionellen Formen muss das körperliche Modell aus dem Sand gezogen werden können. Ziehrichtung, Hinterschneidungen und Vorsprünge bestimmen die Aufteilung; lose Modellteile oder zusätzliche Kerne können nötig sein. Eine gut formbare Konstruktion muss auch Kerneinlegen, Prüfung und Positionierung ermöglichen.
Verläuft die Teilung durch den Dichtflansch eines Pumpengehäuses, sind Formversatz und Gratbildung im Hinblick auf die Bearbeitung zu prüfen. Bestätigen Sie Zugaben und Bearbeitungsbezüge. Wenn mehrere Sandteile gemeinsam ein kritisches Maß bestimmen, müssen ihre Positionierungsbeziehungen dokumentiert sein.
Vergleichen Sie Teilung und Gießlage gemeinsam. Eine Lage erleichtert möglicherweise das Kerneinlegen, eine andere bietet günstigere Anschnitt- oder Speiserpositionen. Das SFSA-Beispiel zur Wahl der Formlage betrachtet Teilung, Metallströmung und Kernposition zusammen. Die tatsächliche Wahl hängt von der Bauteilgeometrie ab.
Gehen Sie den Herstellungs- und Montageablauf durch: Modellziehen, Kerneinlegen, Sichtbarkeit der Auflagen und nach dem Schließen unzugängliche Bereiche. Dadurch werden Probleme sichtbar, die ein Schnittbild allein leicht verdeckt.
2. Welche Zugaben benötigen Modell und Prozessgeometrie?
Das Modell ist beim konventionellen Formen das Werkzeug zur Herstellung des Hohlraums. Seine Geometrie unterscheidet sich meist vom Fertigteil durch Schwindmaß, Bearbeitungszugaben, Aushebeschrägen, Radien und Kernauflagen.
Maßliche Schwindungskompensation berücksichtigt Größenänderungen beim Abkühlen. Sie ist anhand von Legierung, Geometrie und Fertigungsbedingungen festzulegen. Bei Verzugrisiken helfen frühere Messungen und Versuchsergebnisse. Eine gleichmäßige Skalierung kann unter bestimmten Bedingungen passen, ersetzt aber nicht die Prüfung kritischer Maße.
Bearbeitungszugaben stellen abtragbares Metall an zu bearbeitenden Flächen, Bohrungen und Bezugsstellen bereit. Die Dichtfläche eines Pumpengehäuses benötigt genügend Material; Aufspannung und Positionierung sind mitzudenken. Zu große Zugaben erhöhen Metallbedarf, Zerspanung und lokale Wanddicke. Gießerei und Bearbeitung sollten den Rohguss gemeinsam abstimmen.
Aushebeschrägen erleichtern das Lösen konventioneller Modelle oder Kernkästen. Radien und Wanddickenübergänge berücksichtigen Formbarkeit, Beanspruchung und örtliche Wärmeverhältnisse. Kennzeichnen Sie, welche Merkmale zum Fertigteil gehören und welche für die Herstellung ergänzt werden.
Kernmarken schaffen die Geometrie zur Positionierung und Abstützung des Kerns. Prüfen Sie Kernmarken, zugehörige Auflagen und Außenform zusammen: Wie wird Bewegung begrenzt und Stabilität beim Gießen erreicht? Nahe Öffnungen können auch zur Entlüftung oder späteren Sandentfernung dienen.
Maßliche Kompensation und Speisung sind zwei unterschiedliche Antworten auf Schwindung. Die erste verändert Geometrie, die zweite liefert flüssiges Metall während der Erstarrung. Prüfen Sie beide getrennt. Der Leitfaden zu Gussschwindung und Fehlerkontrolle behandelt Lunker, verteilte Schwindung und Gasporosität.
Direkter Sanddruck kann das körperliche Modell ersetzen, benötigt aber weiterhin passende Rohguss-, Hohlraum- und Prozessdaten. Speichern Sie Fertigteil, Rohguss und Form getrennt, kennzeichnen Sie den Produktionsstand und dokumentieren Sie Zugabenänderungen. Der SFSA-Leitfaden zur Stahlgusskonstruktion verbindet Bearbeitungszugaben und Aufspannung ebenfalls mit der Abstimmung zwischen Kunde und Gießerei.
3. Das Anschnittsystem lenkt das Metall in die Form
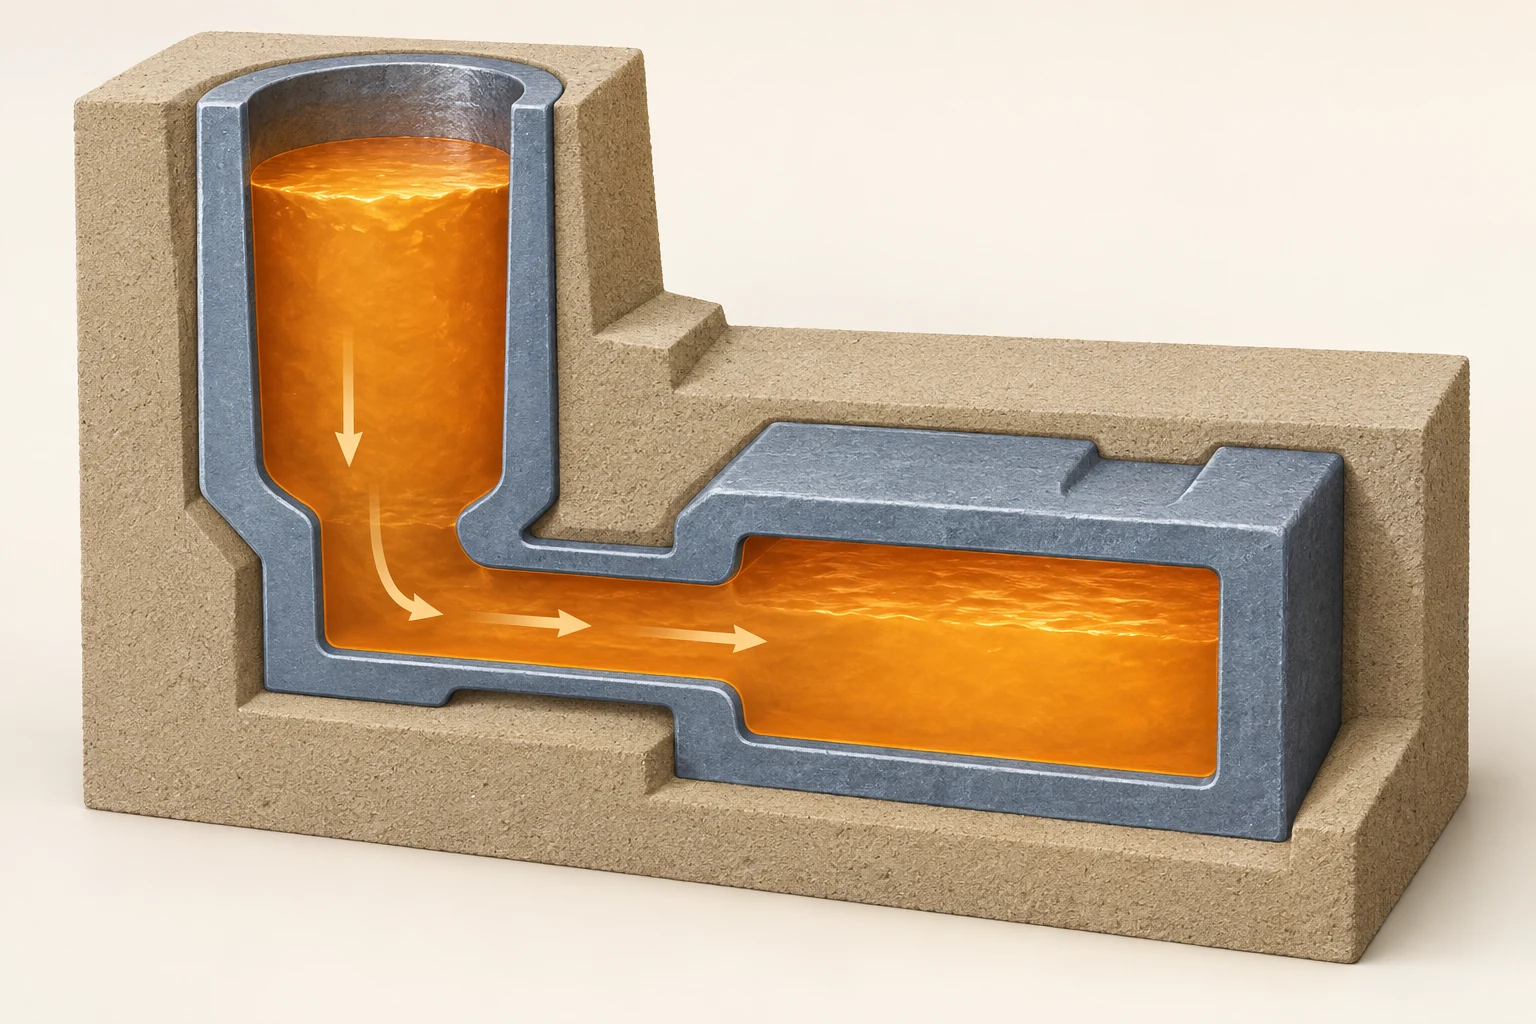
Das Gießsystem führt Schmelze in den Formhohlraum. Typische Bestandteile sind Gießbecken oder Eingusstrichter, vertikaler Einguss, Verteilungsläufe und Anschnitte zum Hohlraum.
Verfolgen Sie bei der Anschnittwahl die Strömungswege und Füllreihenfolge. Beim Pumpengehäuse ist zu prüfen, ob dünne Endbereiche rechtzeitig gefüllt werden, Kanal-Kerne konzentriert erodieren oder Gas mitgerissen wird.
Füllgeschwindigkeit, Temperaturverlust, wirksame Druckhöhe und Strömungszustand gehören zusammen. Querschnitte, Umlenkungen und Verzweigungen beeinflussen das Ergebnis. Gleiche Kanalverhältnisse können bei einer anderen Legierung oder Geometrie anders wirken. Die AFS-Kursbeschreibung zu Gieß- und Speisersystemen nennt Impuls, Turbulenz und Strömungsmechanik als Grundlagen.
Filter können Einschlüsse zurückhalten und die Strömung verbessern. Auswahl und Einbau müssen zu Legierung, Durchsatz und Gießsystem passen. Die Foseco-Informationen zu Filtern und Gießsystemen erläutern legierungsspezifische Lösungen. Mit Filter ist die Füllung des gesamten Systems erneut zu prüfen.
Anschnitte beeinflussen auch Abtrennen und Nacharbeit. Schaffen Sie Zugang und berücksichtigen Sie Bearbeitungsbezüge sowie empfindliche Merkmale. Prüfen Sie sowohl den Metalleintritt als auch die spätere Entfernung des zusätzlichen Metalls.
4. Speiser brauchen einen wirksamen Speisungsweg
Ein Speiser hält flüssiges Metall bereit, um Schwindung während der Erstarrung auszugleichen. Wirksame Speisung erfordert genügend Vorrat, passende Wärmeverhältnisse und eine Verbindung, die während des Bedarfs offen bleibt.
Ein Befestigungsansatz am Pumpengehäuse kann einen örtlichen Dickbereich bilden. Liegt zwischen ihm und dem Speiser ein dünner Abschnitt, ist dessen vorzeitige Erstarrung zu prüfen. Auch ein naher Speiser hilft nur bei tatsächlich durchgängiger Flüssigmetallverbindung. Der SFSA-Leitfaden zur Stahlgusskonstruktion beschreibt die Unterbrechung der Speisung durch früh erstarrende Dünnbereiche.
Das Verhältnis von Volumen zu wirksamer Kühlfläche unterstützt erste thermische Vergleiche. Die Auslegung hängt außerdem von Legierung, Formsand, Kontaktbedingungen und Hilfsstoffen ab. Stahl, Aluminiumlegierungen und graphitisierende Gusseisen verlangen unterschiedliche Erstarrungsbewertungen.
Isolierende oder exotherme Speiserhülsen verlängern die Flüssighaltung. Kühleisen erhöhen den örtlichen Wärmeentzug und beeinflussen die Erstarrungsfolge. Die Foseco-Unterlagen zu Speisesystemen und das SFSA-Beispiel zur Erstarrungssteuerung erläutern diese Wirkungen.
Erfüllen Sie zuerst die Qualitätsanforderungen und vergleichen Sie danach Gießsystemgewicht, Rücklaufmetall und Putzaufwand. Das metallische Ausbringen ist zusammen mit dem Anteil brauchbarer Gussteile zu bewerten. Zu große Speiser erhöhen den Metallaufwand, zu frühes Verkleinern gefährdet die Versorgung. Lage und Verbindung sind oft ebenso wichtig wie Volumen.
5. Entlüftung braucht einen durchgängigen Austrittsweg
Unterscheiden Sie Luft im Formhohlraum, beim Erwärmen von Form, Kern und Binder freigesetzte Gase sowie Gas in der Schmelze. Für die ersten beiden sind Austrittswege nötig; Schmelzegas erfordert zusätzlich geeignete Metallqualitätskontrolle.
Entlüftungskanäle und Gasdurchlässigkeit des Sands wirken gemeinsam. Kanäle bieten definierte Wege; der Sandzustand bestimmt den Gasdurchtritt durch den Sandkörper. Das AFS-Glossar definiert beide Begriffe getrennt.
Verfolgen Sie beim hohlen Pumpengehäuse den Weg vom Kerninneren über Kernmarken und Montageflächen bis zum äußeren Austritt. Ein im Einzelkern sichtbarer Kanal kann nach dem Schließen durch Positionierelemente, Dichtmittel oder andere Sandteile verdeckt sein.
Schlichte, Trocknung und Montage verändern die realen Bedingungen. Der Leitfaden zu Gießereisand, Bindern und Regenerierung erläutert die Materialauswahl. Prüfen Sie die Entlüftungsanforderungen der konkret eingesetzten Materialien und Behandlungen.
Gedruckte Kerne können digitale Entlüftungsstrukturen enthalten. Prüfen Sie die Entfernung ungebundenen Sands, ausreichende Kernfestigkeit und möglichen Metalleintritt beim Gießen. Die Kanalzahl muss einem vollständigen Weg dienen und ist für sich kein Qualitätsmaß.
Prüfen Sie Entpulvern nach dem Druck und Entkernen nach dem Guss getrennt. Ersteres entfernt ungebundenen Sand, Letzteres Kernreste im Gussteil. Ein kleiner gasdurchlässiger Kanal bietet nicht unbedingt genug Reinigungszugang.
6. Welche Randbedingungen verändert direkter Sanddruck?
Direktes Drucken von Formen und Kernen reduziert Grenzen durch körperliche Modelle, Kernkästen und Ziehrichtungen. Es eröffnet Möglichkeiten für komplexe Geometrien, Kernzusammenfassung und innere Entlüftung. Die öffentlichen Informationen zum ExOne-Sanddruckservice beschreiben diese Fähigkeiten.
Damit verschieben sich die Prüfschwerpunkte:
| Element | Prüfschwerpunkt beim direkten Druck |
|---|---|
| Formteilung | Aufteilung und Positionierung nach Bauraum, Entpulvern, Handhabung, Kerneinlegen und Montage |
| Modell | Rohguss- und Hohlraumdaten aus Fertigteilanforderungen ableiten; Kompensation und Produktionsstand kennzeichnen |
| Anschnittsystem | Freiere Kanalgeometrie bewerten, Füllung validieren und Abtrennen planen |
| Speiser | Prozessgeometrie, Wärmeknoten und Speisungswege abstimmen; Erstarrung validieren |
| Entlüftung | Austritte, Entpulvern, Sandteilfestigkeit und Durchgängigkeit nach Montage prüfen |
Kernzusammenfassung kann Montageflächen reduzieren, verändert aber Handhabung und innere Reinigung. Bewerten Sie den gesamten Prozess und vergleichen Sie Zusammenfassung und Aufteilung komplexer Kerne.

Auch kombinierte Routen sind möglich, etwa eine konventionelle Außenform mit gedruckten Kernen. Liegt die Hauptschwierigkeit in inneren Kanälen, vergleichen Sie diese Kombination mit einem vollständig gedruckten Formsatz.
Der SJ-1200-Sand-3D-Drucker von Cprint 3D fertigt Sandformen und Kerne für den Guss. Danach folgen Prüfung, Montage und Gießen. Das endgültige Metallbauteil entsteht weiterhin durch Gießen.
7. Die fünf Elemente am Beispiel eines Pumpengehäuses
Betrachten Sie ein hypothetisches Gehäuse mit inneren Kanälen, bearbeiteter Dichtfläche und örtlich dickem Befestigungsansatz. Das Beispiel erläutert Zusammenhänge und steht nicht für ein ausgeliefertes Projekt.
Definieren Sie zuerst die Fertigteilanforderungen: bearbeitete Dichtfläche, freie Kanäle und kritische Befestigungsmaße. Tragen Sie diese ins Fertigteilmodell ein, bevor Rohguss und Prozessmerkmale entstehen.
Vergleichen Sie dann Teilung und Kernpositionierung. Eine Variante erleichtert das Einlegen, legt jedoch eine kritische Fläche über die Schließfuge. Eine andere verbessert Maßbeziehungen, erschwert aber das Einlegen. Dokumentieren Sie Herstellung, Montage und Prüfung jeder Variante.
Planen Sie anschließend den Metallweg um den Kern in dünne Bereiche. Identifizieren Sie zuletzt gefüllte Stellen und konzentrierte Erosionsrisiken. Prüfen Sie, ob das Abtrennen der Anschnitte die Dichtflächenbearbeitung oder Aufspannung beeinträchtigt.
Prüfen Sie danach die Speisung des dicken Ansatzes. Verbessert eine andere Gießlage die Speiserverbindung, sind Teilung, Kernlage und Entlüftungsaustritte zugleich neu zu prüfen. Eine Lageänderung betrifft mehrere Elemente; allein die Speiserzeichnung zu ändern reicht nicht.
Bestätigen Sie zuletzt Entlüftung und Reinigung: Wohin führen Kernkanäle nach dem Schließen und können Sandreste nach dem Guss durch vorhandene Öffnungen entfernt werden? Bei komplexem Inneren sind geteilte Kerne oder geeignete zusätzliche Reinigungszugänge zu vergleichen.
Vergleichen Sie konventionelle Formung, konventionelle Außenform mit gedruckten Kernen und vollständig gedruckte Formen unter gleichen Anforderungen. Berücksichtigen Sie Werkzeugvorbereitung, Sandteilherstellung, Montageprüfung und Bearbeitung. Bauteilanforderungen und Validierung bestimmen die Route.
8. Simulation und Erstteilversuch zur Validierung
Arbeiten Sie vom Prozessmodell über Füllungs- und Erstarrungssimulation, ersten Gießversuch und physische Prüfung zur Überarbeitung. Simulation hilft bei Risikobewertung und Variantenvergleich; Eingaben müssen reale Legierung, Sand und Gießbedingungen abbilden. Die öffentliche MAGMASOFT-Funktionsbeschreibung nennt Füllung, Erstarrung und thermophysikalische Daten.
Vor dem Versuch sind Maße, Kennzeichnungen, Kernintegrität, stabile Positionierung, Kollisionsfreiheit beim Schließen sowie Entpulverungs- und Entlüftungswege zu prüfen. Ein digitaler Kanal muss auch am realen Sandteil funktionieren.
Richten Sie die Erstteilprüfung nach den Anforderungen aus. Prüfen Sie kritische Maße, Bearbeitungszugaben und Kanalreinigbarkeit. Radiografie, CT, örtliche Schnitte oder Funktionstests werden nach Werkstoff, kritischen Bereichen und Lieferanforderungen gewählt. Oberfläche, Maße und innere Qualität beantworten verschiedene Fragen.
Ordnen Sie Fehlerstellen dem Prozessmodell zu und werten Sie Versuchsaufzeichnungen aus. Dokumentieren Sie bei jeder Änderung auch unveränderte Bedingungen, damit Ergebnisse vergleichbar bleiben. So entstehen schrittweise bauteilgerechte Produktionsbedingungen.
20 Fragen vor Produktionsbeginn
Konstruktion, Gießerei, Bearbeitung und Prüfung können diese Liste zur gemeinsamen Dokumentation verwenden. Die Annahmekriterien sind projektspezifisch festzulegen.
- Sind Legierung, Lieferzustand und Einsatzanforderungen klar?
- Sind kritische Maße und Messbezüge gekennzeichnet?
- Passen Bearbeitungszugaben zu Endmaßen und Aufspannung?
- Erfüllen Wanddicken und Übergänge Einsatz- und Gussanforderungen?
- Erlauben Teilung oder Druckaufteilung Herstellung, Entpulvern und Handhabung?
- Stützen Kernmarken und Positionierelemente den Kern stabil?
- Ist die Reihenfolge von Kerneinlegen, Prüfen und Schließen ausführbar?
- Sind fugenübergreifende Maße, Versatz und Abdichtung gesondert geprüft?
- Ist der hauptsächliche Metallweg in den Hohlraum klar?
- Sind dünne Endbereiche, Erosion und Gaseintrag bewertet?
- Gibt es eine Auslegungsgrundlage für Wärmeknoten und Speiserverbindungen?
- Ist Zugang zum Abtrennen vorhanden und sind Bearbeitungsbezüge berücksichtigt?
- Erreichen Kerngase über einen vollständigen Weg die Umgebung?
- Passen Sand, Schlichte und Trocknung zur Entlüftung?
- Halten schwache Sandbereiche Entnahme, Transport und Gießen stand?
- Sind Entpulvern nach dem Druck und Sandentfernung nach dem Guss jeweils möglich?
- Gehören Fertigteil-, Rohguss- und Prozessdaten zum selben Produktionsstand?
- Entsprechen Simulationsdaten und Randbedingungen dem realen Prozess?
- Prüft das Erstteilprogramm kritische Bereiche nach klaren Kriterien?
- Sind Gießversuche, Konstruktionsänderungen und weitere Validierung dokumentiert?
9. Häufige Fragen
Entfallen Formteilung und Montage beim Sand-3D-Druck?
Direkter Druck reduziert die Grenzen des Modellziehens. Formen können weiterhin für Entpulvern, Kerneinlegen, Handhabung oder Bauraum aufgeteilt werden müssen. Positionierung und Montage bleiben Konstruktionsaufgaben.
Braucht direkter Druck noch Modelle und Aushebeschrägen?
Direktes Drucken kann das jeweilige Modell oder den Kernkasten ersetzen. Nur zum Ziehen erforderliche Schrägen lassen sich neu bewerten. Konventionell gefertigte Teile behalten ihre Herstellungsanforderungen; Radien, Wanddicken und Prozesszugaben sind weiterhin zu prüfen.
Sind größere Speiser und mehr Entlüftungslöcher immer besser?
Speiser hängen von Lage, Verbindung und Erstarrung ab; Entlüftung von vollständigen Wegen, Sandfestigkeit und Reinigung. Größeres Volumen oder mehr Löcher allein verbessern nicht zwangsläufig das Gesamtsystem.
Können softwaregenerierte Gießsysteme sofort gefertigt werden?
Prüfen Sie das Ergebnis fachlich, kontrollieren Sie die Sandteile und validieren Sie mit einem Erstguss. Reale Materialien, Prozessbedingungen, Datenstand und Prüfanforderungen müssen im Produktionsplan umgesetzt sein.