

Prinsip dasar pengecoran lost foam
Pengecoran lost foam dimulai dengan pembuatan pola busa. Pola diberi lapisan refraktori, dikeringkan, lalu dikelilingi pasir kering yang dipadatkan dengan getaran. Saat penuangan, panas menguraikan busa dan logam secara bertahap menempati volume semula hingga menjadi benda cor setelah dingin. Artikel ini membahas rute umum yang menggunakan lapisan refraktori dan pasir kering tanpa pengikat.
Ciri yang mudah dikenali adalah busa tetap berada di dalam pasir sebelum logam dituang. Bagaimana logam masuk? Mengapa pasir tidak langsung runtuh ketika busa menghilang? Kedua pertanyaan ini membantu menjelaskan alur proses, peluang desain, dan titik penting pengendalian mutu.
1. Kenali pola busa, lapisan refraktori, pasir kering, dan kotak cetak
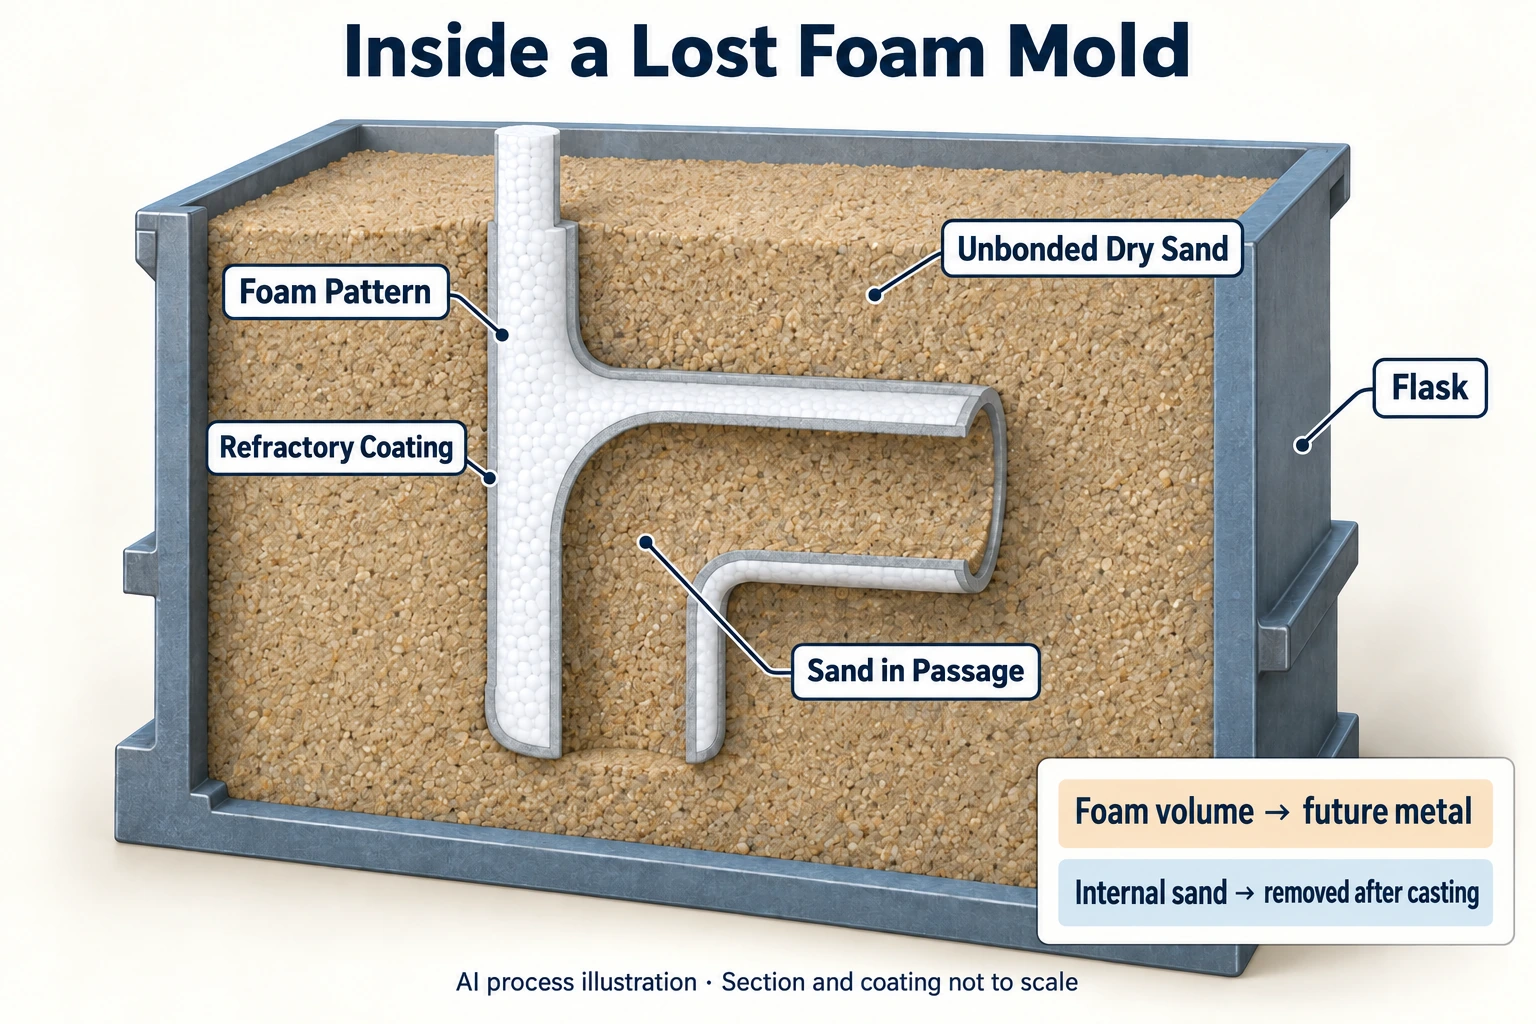
Pola busa mewakili volume yang nantinya ditempati logam. Pada rumah komponen dengan saluran melengkung, misalnya, busa mewakili dinding logam, sedangkan ruang saluran dibiarkan terbuka agar pasir dapat masuk. Membuat seluruh saluran dari busa padat tidak akan otomatis menghasilkan rongga setelah penuangan.
Bahan pola yang umum adalah polistirena yang dapat dikembangkan (EPS); beberapa rute memakai polimetil metakrilat (PMMA) atau bahan lain. Perilaku pembentukan dan penguraiannya berbeda, sehingga proses perlu disesuaikan. Bagian pola dapat direkatkan dan digabungkan dengan saluran tuang serta struktur pengumpan yang diperlukan untuk membentuk rangkaian pola.
Lapisan refraktori menyelimuti permukaan pola, memisahkan logam dari pasir serta memengaruhi mutu permukaan dan keluarnya produk penguraian. Fungsinya jauh melampaui cat dekoratif biasa, dan lapisan harus dikeringkan secara menyeluruh setelah diaplikasikan.
Pasir kering tanpa pengikat mengisi ruang di luar pola dan bagian dalam yang dapat dijangkau, lalu memberikan penopang setelah pemadatan getar. Lapisan dan pasir bersama-sama mempertahankan bentuk. Untuk saluran melengkung, periksa apakah pasir dapat masuk dan terisi padat. Kotak cetak menampung seluruh rangkaian pola dan pasir, dengan pengaturan penempatan, pemadatan, dan pembuangan gas. Peralatan tambahan seperti vakum ditentukan menurut sistem produksi. Ringkasan proses dari Departemen Energi AS menjelaskan hubungan antarkomponen tersebut.
2. Delapan langkah pengecoran lost foam
Delapan tahap berikut menjelaskan proses produksi. Di pabrik, peleburan logam dan persiapan pola dapat berlangsung bersamaan. Urutan kerja sebenarnya bergantung pada lini produksi dan kebutuhan komponen.

Langkah 1: Buat pola busa dan periksa dimensi serta kondisinya
Rute yang umum meliputi pengembangan awal butiran, stabilisasi, lalu pembentukan di dalam cetakan. Pola yang terbentuk kemudian distabilkan dan diperiksa sesuai proses. Pemeriksaan mencakup dimensi keseluruhan, bagian berdinding tipis, densitas, serta penyatuan butiran. Dimensi pola juga harus memperhitungkan penyusutan cor dan kelonggaran pemesinan yang sesuai.
Bentuk busa yang utuh baru memenuhi sebagian persyaratan. Pola bukan hanya penentu geometri; bahan ini juga terurai saat penuangan, sehingga kondisi materialnya memengaruhi tahap berikutnya. Produksi pola busa dalam jumlah banyak mungkin memerlukan perkakas khusus.
Langkah 2: Rakit pola dan sistem saluran tuang
Rumah komponen yang rumit dapat dibuat dari beberapa bagian pola yang direkatkan, kemudian disambungkan ke saluran tuang dan pengumpan yang diperlukan. Periksa keselarasan sambungan, mutu perekat, dan dimensi rakitan agar bagian yang secara individual memenuhi syarat tidak bergeser setelah dirakit.
Susunan rangkaian pola harus mendukung pengisian logam, pengumpanan selama penyusutan, dan penempatan dalam kotak. Lost foam tetap memerlukan pertimbangan pengumpanan sesuai paduan dan geometri; penambah tidak selalu dapat dihilangkan.
Langkah 3: Aplikasikan dan keringkan lapisan refraktori
Setelah pencelupan atau metode pelapisan yang ditentukan, keringkan pola dan periksa keutuhan, keseragaman, serta penumpukan lokal lapisan. Sambungan, sudut, dan saluran internal perlu diperiksa secara khusus sesuai geometrinya.
Ketebalan dan permeabilitas lapisan harus sesuai dengan bahan pola, paduan, serta kondisi penuangan. Menambah ketebalan tanpa dasar tidak menggantikan validasi proses, dan tidak ada satu waktu pengeringan yang cocok untuk semua komponen.
Langkah 4: Tempatkan rangkaian pola di dalam kotak cetak
Siapkan kotak, letakkan dan topang rangkaian pola sesuai rencana, lalu atur lubang masuk logam. Orientasi juga harus mempertimbangkan pengisian pasir: rumah komponen mungkin muat dalam kotak, tetapi saluran melengkungnya belum tentu mudah terisi.
Karena itu, periksa jalur masuk pasir ke rongga, jarak antarpola, dan kestabilan sejak penempatan dalam kotak, bukan setelah pengecoran untuk mencari bagian yang kurang tertopang.
Langkah 5: Tambahkan dan padatkan pasir
Masukkan pasir kering secara bertahap di sekitar pola dan ke rongga yang dapat dijangkau, lalu gunakan getaran yang sesuai untuk membentuk penopang. Dua hal utama harus diperiksa: pasir mencapai lokasi yang diperlukan dan pola tidak berubah bentuk akibat pemadatan.
Getaran yang lebih kuat atau lebih lama tidak selalu menghasilkan mutu lebih baik. Bagian pola yang lemah, sambungan perekat, dan area yang sulit diisi harus divalidasi bersama metode pemadatannya.
Langkah 6: Tuang logam untuk menggantikan busa secara bertahap
Logam memasuki sistem saluran tuang dan bergerak menuju pola. Panas mengubah serta menguraikan busa di depannya, kemudian logam menempati ruang tersebut. Proses ini berlangsung bertahap; bukan seluruh busa dibakar habis terlebih dahulu lalu logam dituangkan ke rongga kosong.
Suhu penuangan, cara memasok logam, dan bantuan pembuangan gas harus ditentukan berdasarkan paduan, ketebalan dinding, pola, serta lapisan. Parameter tidak dapat dipilih hanya dari bentuk luar komponen.
Langkah 7: Kendalikan pembekuan dan pendinginan
Setelah pengisian selesai, pembekuan, pengumpanan, dan pendinginan tetap harus dikendalikan. Keberhasilan logam menggantikan busa belum membuktikan bahwa mutu internal dan dimensinya memenuhi persyaratan.
Waktu pembongkaran pasir ditentukan menurut material, geometri, dan proses produksi. Untuk rumah komponen dengan tuntutan dimensi yang ketat, perubahan bentuk setelah pendinginan juga harus diperiksa.
Langkah 8: Bongkar pasir, bersihkan, dan lakukan pemeriksaan penerimaan
Pisahkan pasir dari benda cor, bersihkan lapisan permukaan dan sisa pasir di rongga, lalu potong sistem saluran tuang. Lakukan perlakuan panas, pemesinan, dan pemeriksaan sesuai gambar teknik. Pada rumah komponen, perhatikan dimensi kritis serta ketebalan dinding; jika diperlukan kekedapan, lakukan juga uji kebocoran yang sesuai.
Pasir yang digunakan kembali tetap memerlukan pengolahan dan pemeriksaan mutu. “Pasir tanpa pengikat” bukan berarti dapat langsung digunakan berulang kali tanpa batas setelah pembongkaran.
3. Apa yang terjadi di antara logam dan busa saat penuangan?
Di bagian depan aliran logam terjadi perpindahan panas, penguraian pola, perpindahan produk penguraian, dan aliran logam secara bersamaan. Logam menghadapi busa yang belum sepenuhnya terurai beserta produk penguraiannya, bukan rongga kosong yang sudah siap.
Produk penguraian akibat panas dapat mencakup komponen gas dan cair, bergantung pada material dan kondisi proses. Keluarnya gas berkaitan dengan permeabilitas lapisan serta kondisi pasir di sekitarnya. Penyerapan dan perpindahan produk cair memiliki kebutuhan berbeda; tidak semua produk dapat dianggap sebagai gelembung yang cepat keluar melalui jalur sama. Ringkasan penelitian lost foam dari Departemen Energi AS mencakup permeabilitas lapisan, produk pirolisis cair, dan pengendalian pemadatan.

Inilah sebabnya sasaran “menuang lebih cepat” atau “lebih lambat” saja tidak cukup. Gerak logam harus selaras dengan penguraian pola, keluarnya produk, dan penopangan pasir. Mengubah satu tahap dapat memengaruhi kondisi tahap lainnya.
Kemampuan mempertahankan bentuk juga memiliki syarat. Saat busa terurai, lapisan dan pasir padat di sekelilingnya harus menjaga batas bentuk, sementara logam bertahap mengisi volume semula. Jika bagian saluran rumah komponen tidak terisi padat, banyaknya pasir di luar tidak membuktikan bahwa penopangan bagian dalam andal. Itulah alasan penempatan pola dan pengisian pasir tetap perlu divalidasi setelah pemeriksaan pola.
Saat mengevaluasi lost foam, pola, lapisan, pasir, dan metode penuangan harus divalidasi bersama. Memastikan pola busa dapat dibuat baru menyelesaikan sebagian pekerjaan. Perlu dibuktikan pula bahwa pola dapat berubah secara konsisten menjadi benda cor yang memenuhi persyaratan.
4. Kebebasan desain apa yang diperoleh tanpa mencabut pola?
Pada proses konvensional, pola harus ditarik keluar dari pasir sehingga desain memperhatikan arah penarikan dan bidang belah. Pola lost foam tetap berada dalam pasir, sehingga kendala geometri dari tahap tersebut dapat dikurangi. Namun, pola busa yang dibentuk dengan cetakan tetap memerlukan pengaturan pembelahan dan pelepasan dari cetakannya sendiri.
Pembuatan per bagian lalu perakitan juga memungkinkan bentuk yang rumit. Konsekuensinya, posisi bagian dan kesalahan perekatan harus dikendalikan. Berkurangnya garis belah cetakan pasir tidak menjamin permukaan benda cor bebas bekas sambungan.
Pada beberapa desain saluran internal, pasir kering yang masuk ke celah pola dapat menggantikan fungsi inti pasir terpisah. Syaratnya, pasir dapat masuk, dipadatkan, dan dikeluarkan setelah pengecoran. Untuk rumah komponen bersaluran melengkung, perancang perlu memeriksa bentuk saluran sekaligus jalur masuk dan pembersihan pasir. Ruang tertutup sepenuhnya atau sulit diisi tidak otomatis dapat disebut “tanpa inti”.
5. Dari mana pemeriksaan cacat sebaiknya dimulai?
Kelainan tampilan yang sama dapat memiliki beberapa penyebab. Tabel berikut merupakan titik awal penelusuran; penilaian di lapangan tetap memerlukan lokasi cacat, catatan material, dan hasil pengujian.
| Masalah yang terlihat | Hal yang diprioritaskan untuk diperiksa | Catatan atau sampel yang berguna |
|---|---|---|
| Residu karbon atau komposisi tidak normal | Kesesuaian pola, perekat, dan penanganan produk penguraian | Batch material dan analisis cacat; uji komposisi jika diduga terjadi penambahan karbon |
| Lipatan atau diskontinuitas lokal | Kondisi bagian depan aliran logam, pola, dan keluarnya produk penguraian | Lokasi cacat, sambungan, catatan pelapisan dan penuangan |
| Pengisian tidak lengkap | Kesesuaian paduan, ketebalan dinding, dan kondisi pengisian aktual | Lokasi yang tidak terisi, ketebalan dinding, dan catatan penuangan |
| Lapisan retak | Tahap pelapisan, pengeringan, penanganan, dan pemadatan | Catatan pemeriksaan sebelum masuk kotak dan lokasi retak |
| Pasir masuk atau bentuk lokal rusak | Keutuhan lapisan dan kondisi penopangan pasir | Catatan pengisian serta pemadatan pasir dan area cacat |
| Pergeseran dimensi | Stabilisasi pola, perekatan, deformasi akibat pemadatan, dan perubahan saat pendinginan | Dimensi pola, rakitan, dan benda cor dengan acuan ukur yang sama |
Misalnya, noda hitam saja tidak membuktikan penambahan karbon pada benda cor; penyimpangan komposisi harus dipastikan melalui pengujian. Masalah dimensi juga jangan dinilai hanya dari benda cor akhir. Bandingkan pola dan rakitannya untuk mempersempit tahap munculnya penyimpangan.
Perubahan parameter harus didasarkan pada bukti tersebut. Selalu menaikkan suhu atau vakum tidak dapat menggantikan penentuan penyebab yang spesifik.
6. Apa bedanya dengan pengecoran pasir konvensional dan lost wax?
Lost foam sendiri merupakan salah satu jenis pengecoran pasir, sebagaimana tercantum dalam klasifikasi proses American Foundry Society. “Pengecoran pasir konvensional” di sini khusus merujuk pada rute yang mencabut pola terlebih dahulu untuk membentuk rongga kosong.
| Aspek perbandingan | Cetakan pasir konvensional dengan pencabutan pola | Lost foam pasir kering yang dibahas di sini | Rute umum investment casting dengan pola lilin |
|---|---|---|---|
| Waktu pola dikeluarkan | Setelah cetakan dibuat, sebelum penuangan | Tetap dalam pasir dan digantikan saat penuangan | Lilin dikeluarkan sebelum penuangan, disertai pembakaran yang diperlukan |
| Struktur utama cetakan | Pasir cetak yang dibentuk, dengan inti bila diperlukan | Lapisan refraktori dan pasir kering yang dipadatkan | Cetakan refraktori, umumnya cangkang keramik dalam industri |
| Fokus pengendalian geometri | Penarikan pola, bidang belah, dan keselarasan penutupan cetakan | Dimensi busa, sambungan rakitan, dan penopangan pasir | Mutu pola, perakitan, dan mutu cetakan |
| Rongga internal dan penyelesaian | Pembuatan inti, pembersihan pasir, dan pemesinan sesuai geometri | Pastikan akses pasir, penopangan, pembersihan, serta langkah bantu | Atur pembentukan rongga, pembersihan cangkang, dan pemesinan sesuai geometri |
Hal yang paling sering tertukar adalah waktu hilangnya pola. Penjelasan dewaxing dari Investment Casting Institute membahas pengeluaran lilin dan penanganan sisa lilin sebelum penuangan. Pada lost foam yang dibahas di sini, busa digantikan saat logam bergerak maju. Keduanya bukan proses yang sama hanya karena pola akhirnya menghilang.
Untuk memahami hubungan pembuatan cangkang, dewaxing, dan penuangan, baca alur lengkap pascaproses pola lilin dan investment casting.
Nama proses juga tidak langsung menentukan harga atau akurasi. Saat mempelajari jenis pengecoran logam dan cara memilihnya, bandingkan pilihan dengan paduan, gambar teknik, jumlah produksi, dan kriteria penerimaan yang sama.
7. Komponen apa yang layak dievaluasi? Bagaimana menilai volume dan uji coba?
Abstrak publik ASM Handbook mencantumkan blok mesin, kepala silinder, dan rumah transmisi sebagai contoh aplikasi. Contoh tersebut menunjukkan penggunaan pada bentuk kompleks, tetapi kemiripan bentuk tidak menjamin kesesuaian setiap proyek.
Contohnya, memahami pembentukan saluran air dan inti pasir pada blok mesin membantu membedakan kebutuhan pengisian pasir lost foam dari pembuatan inti terpisah.
Penilaian volume perlu menghitung perkakas busa, produksi pola, uji tuang, pengolahan pasir, penyelesaian, dan pemeriksaan secara keseluruhan. Volume stabil dapat membagi investasi perkakas ke lebih banyak unit. Banyak varian atau pekerjaan prototipe perlu memperhatikan biaya revisi dan validasi; tidak ada satu jumlah unit tetap sebagai batas universal.
Teknologi digital dapat berperan dalam pengembangan perkakas. Penelitian yang diperkenalkan AFS pada 2019 membahas perkakas aluminium cetak 3D. Yang dicetak adalah alat untuk membuat pola busa, berbeda dari pencetakan langsung pola maupun cetakan pasir.
Sebelum uji coba, tetapkan jenis material, ketebalan dinding kritis, metode pembuatan pola, jalur masuk dan pembersihan pasir, serta persyaratan pemeriksaan. Menguji komponen yang mewakili tantangan utama lebih berguna daripada sekadar melihat sampel dengan tampilan luar utuh.
Metode penerimaan juga harus disepakati sebelum uji tuang. Selain dimensi luar, rumah komponen bersaluran mungkin perlu diperiksa kelancaran salurannya, ketebalan dinding, dan kekedapan setelah pemesinan. Mencatat persyaratan ini dalam rencana uji membantu menentukan apakah masalah berasal dari pemilihan proses, pengendalian proses, atau pengaturan penyelesaian.
8. Lima pertanyaan umum
Apakah pasir lost foam membutuhkan pengikat?
Rute yang dibahas memakai pasir kering tanpa pengikat. Ini tidak berarti perekat pola dan lapisan refraktori juga bebas komponen pengikat; masing-masing material memiliki fungsi berbeda.
Apakah lost foam selalu tidak memerlukan inti pasir?
Beberapa rongga dapat dibentuk oleh pasir kering yang diisikan. Penghilangan inti terpisah tetap bergantung pada kondisi pengisian pasir, penopangan, dan pembersihan geometri tersebut.
Apakah busa yang hilang tidak meninggalkan residu?
Penggantian pola oleh logam tidak berarti seluruh produk penguraian berhasil keluar. Residu dan mutu benda cor perlu dinilai berdasarkan material, proses, dan hasil pemeriksaan.
Logam apa yang dapat dicor dengan lost foam?
Sumber publik mencatat aplikasi pada paduan aluminium, besi cor kelabu, dan besi cor nodular. Setiap grade tetap memerlukan validasi; proses satu paduan tidak boleh langsung diterapkan pada paduan lain.
Apakah lost foam sama dengan pencetakan 3D?
Lost foam adalah rute pengecoran, sedangkan pencetakan 3D adalah metode manufaktur. Pencetakan cetakan pasir secara langsung tidak memerlukan pembuatan pola busa yang akan hilang. Keduanya tidak boleh disamakan. Lihat tahapannya dalam alur pencetakan pasir dari slicing CAD hingga pembersihan dan pascaproses.
Mulai evaluasi dari kebutuhan komponen
Kesesuaian lost foam perlu dinilai dari produksi pola hingga penerimaan benda cor. Siapkan data 3D, paduan, volume produksi, dimensi penting, dan persyaratan pemeriksaan agar evaluasi berfokus pada komponen sebenarnya.
Jika Anda juga membandingkan cara membuat cetakan dan inti pasir, pelajari kondisi penerapan pencetakan langsung cetakan dan inti pasir, lalu diskusikan proyek Anda dengan Cprint 3D. Hasil metode cetak ini adalah cetakan dan inti pasir untuk penuangan logam berikutnya.