
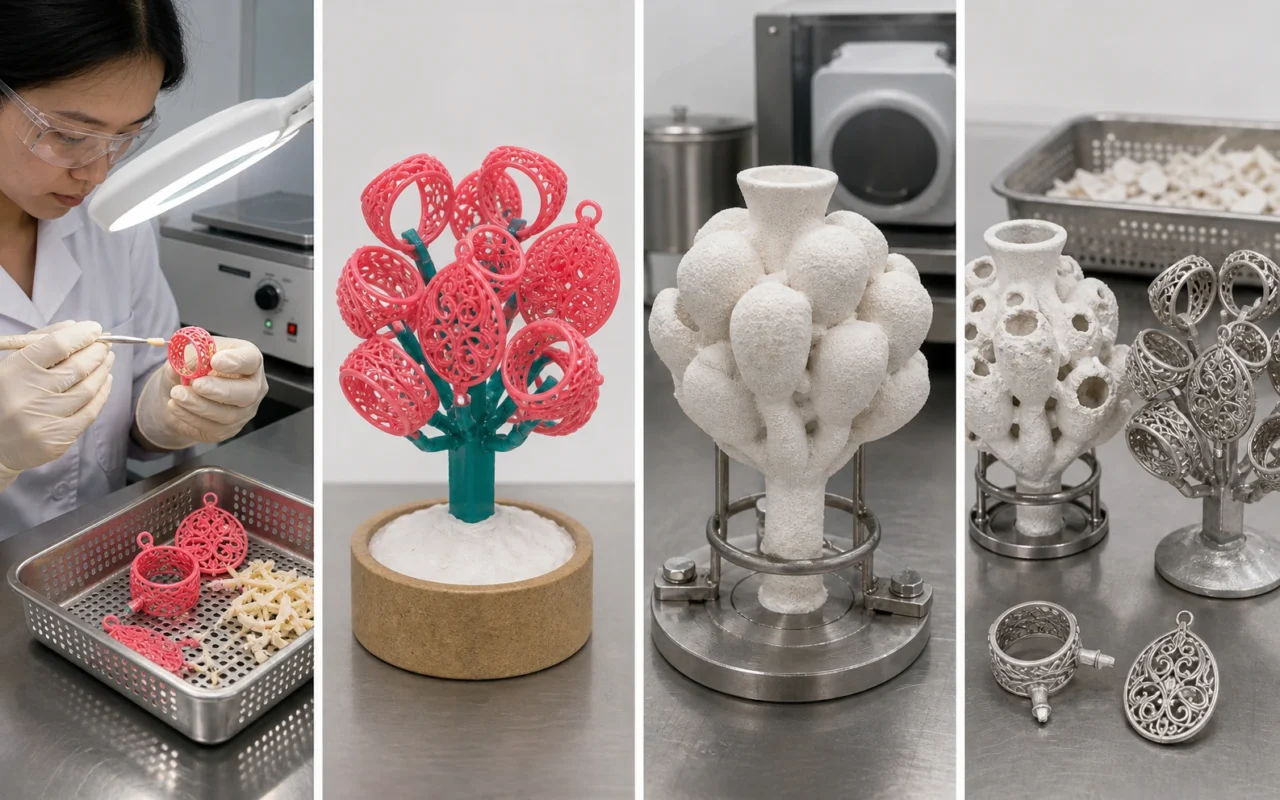
Une imprimante à jet de cire ne produit pas de composant métallique. Il produit un modèle de moulage sacrificiel à partir d’un matériau de construction 100 % cire et de cire de support. Le retrait du support, l’inspection, l’assemblage de modèles en cire sur la carotte de coulée, la construction de coques, le décirage, la cuisson de coques, le coulage et la finition convertissent ce modèle en bijoux ou en moulage de précision industrielle.
L’impression 3D modifie la création de modèles ; les opérations en aval font toujours partie d’un système mature à cire perdue. Les réglages de température, de durée, de boue, de réfractaire et de coulée doivent suivre les instructions réelles de travail de la cire, du corps et de la fonderie, et non les valeurs copiées d’un article général.
1. Confirmez le travail avant de supprimer les modèles
Vérifiez l’ID du travail, le lot de matériaux et les exigences en matière de refroidissement ou de repos. Ne pliez pas et ne faites pas levier sur le support à géométrie fine. Utilisez des méthodes approuvées et une protection personnelle pour éviter les brûlures, l’exposition aux produits chimiques et les dommages aux détails.
2. Retirez la cire de support
Utilisez un processus à température contrôlée, de dissolution ou combiné adapté à la cire de construction et de support. Retirez d’abord les gros volumes extérieurs, puis nettoyez les trous, les rainures, les ajourés et les dents fines. Une chaleur excessive peut déformer le motif ; des mécaniciens agressifs peuvent casser des détails. Retirez les résidus et inspectez les caractéristiques profondes. Suivez les contrôles SDS, ventilation, incendie et déchets liquides pour chaque produit de nettoyage. Comparez les stratégies de support en matière de jet de cire et de résine coulable.
3. Inspectez et terminez le motif
Vérifiez l’intégralité, la contamination, les résidus de support, les détails manquants, la distorsion, les fissures, les dimensions critiques et l’assemblage sur l’interface de la carotte de coulée. L’impression 3D par projection de gouttelettes de cire fondue peut réduire la finition manuelle, mais « pas de finition à la cire » n’est pas une affirmation inconditionnelle : les données, l’impression, le nettoyage et la manipulation affectent le résultat. Utilisez des mesures ou des numérisations approuvées pour les pièces industrielles sensibles aux dimensions. Les matériaux de réparation doivent être compatibles avec la construction du gros œuvre et le décirage.
4. Concevoir et assembler l’ensemble de carottes de coulée
Joignez les modèles à une grappe centrale via des ingates. La disposition prend en compte le flux de métal, l’alimentation, la ventilation, la résistance de la coque, les chemins de déparaffinage et la coupure ultérieure. Laissez suffisamment d’espace pour que le coulis et le stuc recouvrent chaque surface. Les joints de cire lisses et solides doivent être exempts de coins pointus, de lacunes et de débris. Les bijoux et les modèles industriels plus importants nécessitent une densité et un support différents. Voir impression et arborescence de cire pour bijoux.
5. Construisez la coque en céramique
Des trempages, stucs et séchages répétés forment l’épaisseur requise. La couche d’apprêt contrôle la réplication de la surface et nécessite un contrôle minutieux du mouillage, des bulles et de la contamination ; les couches de sauvegarde assurent la solidité. Enregistrez les conditions ambiantes, la viscosité de la boue, les lots de matériaux et le séchage entre les couches.
6. Déparaffiner et tirer la coque
Une fois la carapace conforme aux exigences, retirez la cire selon le procédé de la fonderie. Le décirage doit équilibrer la vitesse d’évacuation de la cire et les contraintes dans la carapace afin d’éviter les fissures. La cuisson élimine ensuite les résidus et prépare la carapace à la coulée. La cire de fonderie imprimée nécessite elle aussi un cycle thermique validé.
7. Versez, laissez refroidir et terminez
Préchauffer et verser selon l’alliage et le procédé. Après solidification et refroidissement contrôlé, retirer la coque, couper les portes, nettoyer et traiter thermiquement. Les bijoux peuvent continuer à être lissés, meulés, polis et sertis de pierres ; les pièces industrielles peuvent nécessiter un usinage, une inspection dimensionnelle et non destructive. Voir moulage à modèle perdu et fabrication de bijoux.
Maintenir une traçabilité de bout en bout
Reliez la révision CAO, le travail d’impression, les lots de cire de construction et de support, les conditions de retrait du support, l’inspection, l’ID de l’ensemble de carottes de coulée, le lot de coques, le cycle de décirage et la fonte. Lorsque des problèmes de surface, de dimensions ou de fissures de coque apparaissent, l’équipe peut étudier l’ensemble du processus au lieu de régler uniquement l’imprimante.
Le système d’impression 3D en cire 3H-420 réalise directement des modèles en cire. Pour les valider avec votre assemblage existant sur le processus de coulée de carottes et de coques, envoyez le modèle et les conditions de coulée.
Questions fréquemment posées
Comment enlever la cire de support ?
Utiliser un procédé thermique ou de dissolution contrôlé adapté aux deux cires, nettoyer progressivement et éviter les dommages mécaniques. Respectez les données du matériau et les instructions de travail concernant le fluide, la température et la durée.
Les modèles en cire imprimés doivent-ils être polis à la main ?
Pas toujours. Un modèle qualifié peut nécessiter uniquement un nettoyage et une inspection ; les surfaces visibles, les résidus ou les défauts locaux peuvent nécessiter une finition contrôlée. Résolvez les problèmes de données et de processus avant de vous fier au polissage.
Peut-on assembler des modèles en cire imprimés et injectés sur une même grappe de coulée ?
Généralement, après avoir validé la compatibilité des matériaux, les joints, la disposition, le décirage et le comportement de la coque et avoir gardé la traçabilité des sources.
La cire imprimée quittera-t-elle complètement la coque ?
Une cire de coulée qualifiée doit répondre aux exigences du processus dans le cadre d’un programme de décirage et de cuisson validé, mais les résidus, les fissures de coque et les résultats de surface nécessitent toujours une vérification.
Que faut-il inspecter avant la construction du gros œuvre ?
L’exhaustivité, la propreté, les résidus, les fissures, les distorsions, les dimensions, les réparations et les joints d’assemblage des carottes de coulée, ainsi que les identifiants de fichiers, de matériaux et de travaux traçables.