
先由材料与订单决定路线
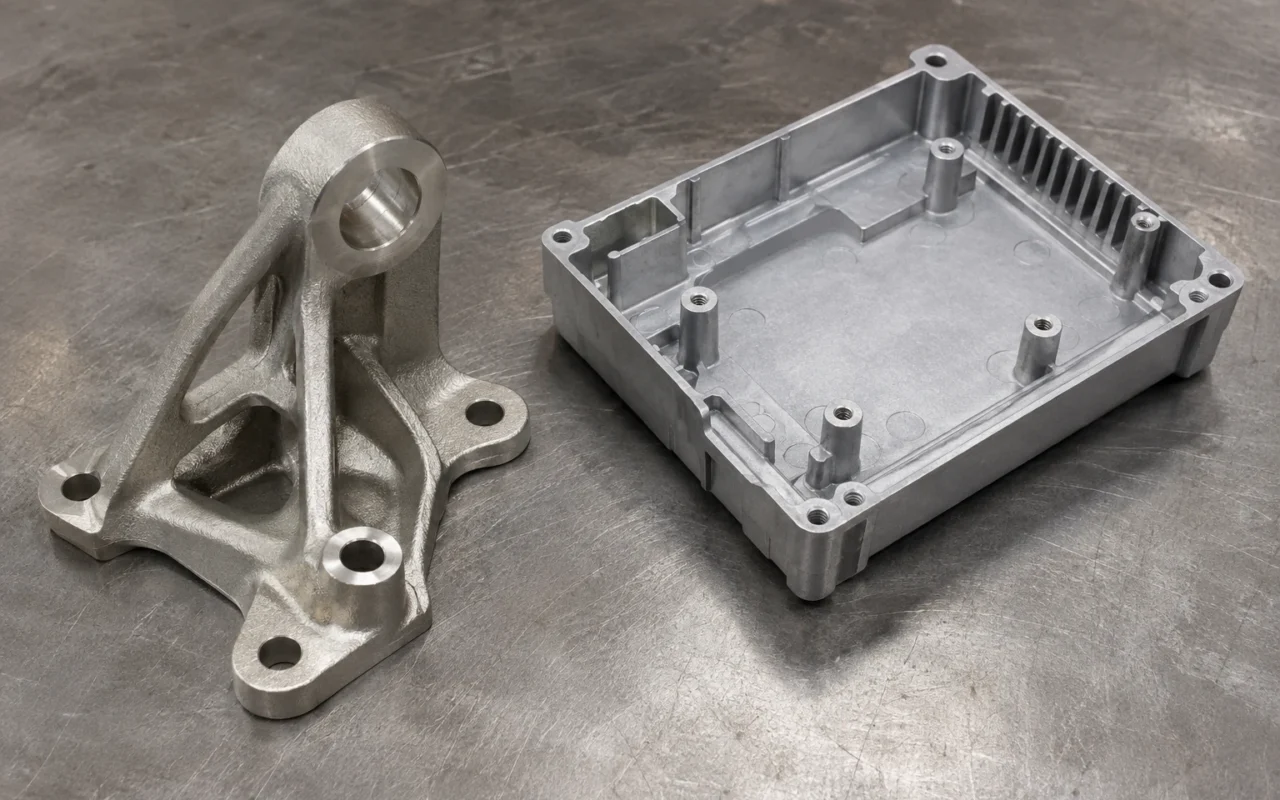
钢、不锈钢和高温合金精密件,优先采用熔模铸造;铝、锌、镁等合金的薄壁零件,设计稳定并有持续批量需求时,优先考虑高压压铸。对于仍在改版的小量开发件,数字蜡型配熔模铸造更便于进入实际金属样件阶段。
“精密”本身不足以区分两条路线。材料、结构和订单阶段,才是最有用的选择依据。本文的压铸指高压压铸,重力金属型属于另一种生产方法。
材料先给出第一轮选择
熔模铸造先用可去除型样制造一次性型壳,再浇注金属,适用于多类钢和合金精密件。对需要耐蚀不锈钢、耐热钢或高温合金的零件,应直接从对应的熔模路线展开,而不是先比较铝锌件的压铸单价。
高压压铸用压力将液态金属注入可重复使用的钢模,常见材料是铝、锌和镁合金。NADCA的工艺介绍列出了主要合金及热室、冷室工艺。薄壁壳体、带安装柱和连接特征的零件,是这条路线常见的应用。
材料已经确定时,这一步往往能迅速缩小选择范围。若产品允许换材,再结合目标性能重新设计,才会出现真正可比较的替代方案。各类铸造路线可参阅金属铸造类型与选择。
稳定批量件更能发挥压铸模具的价值
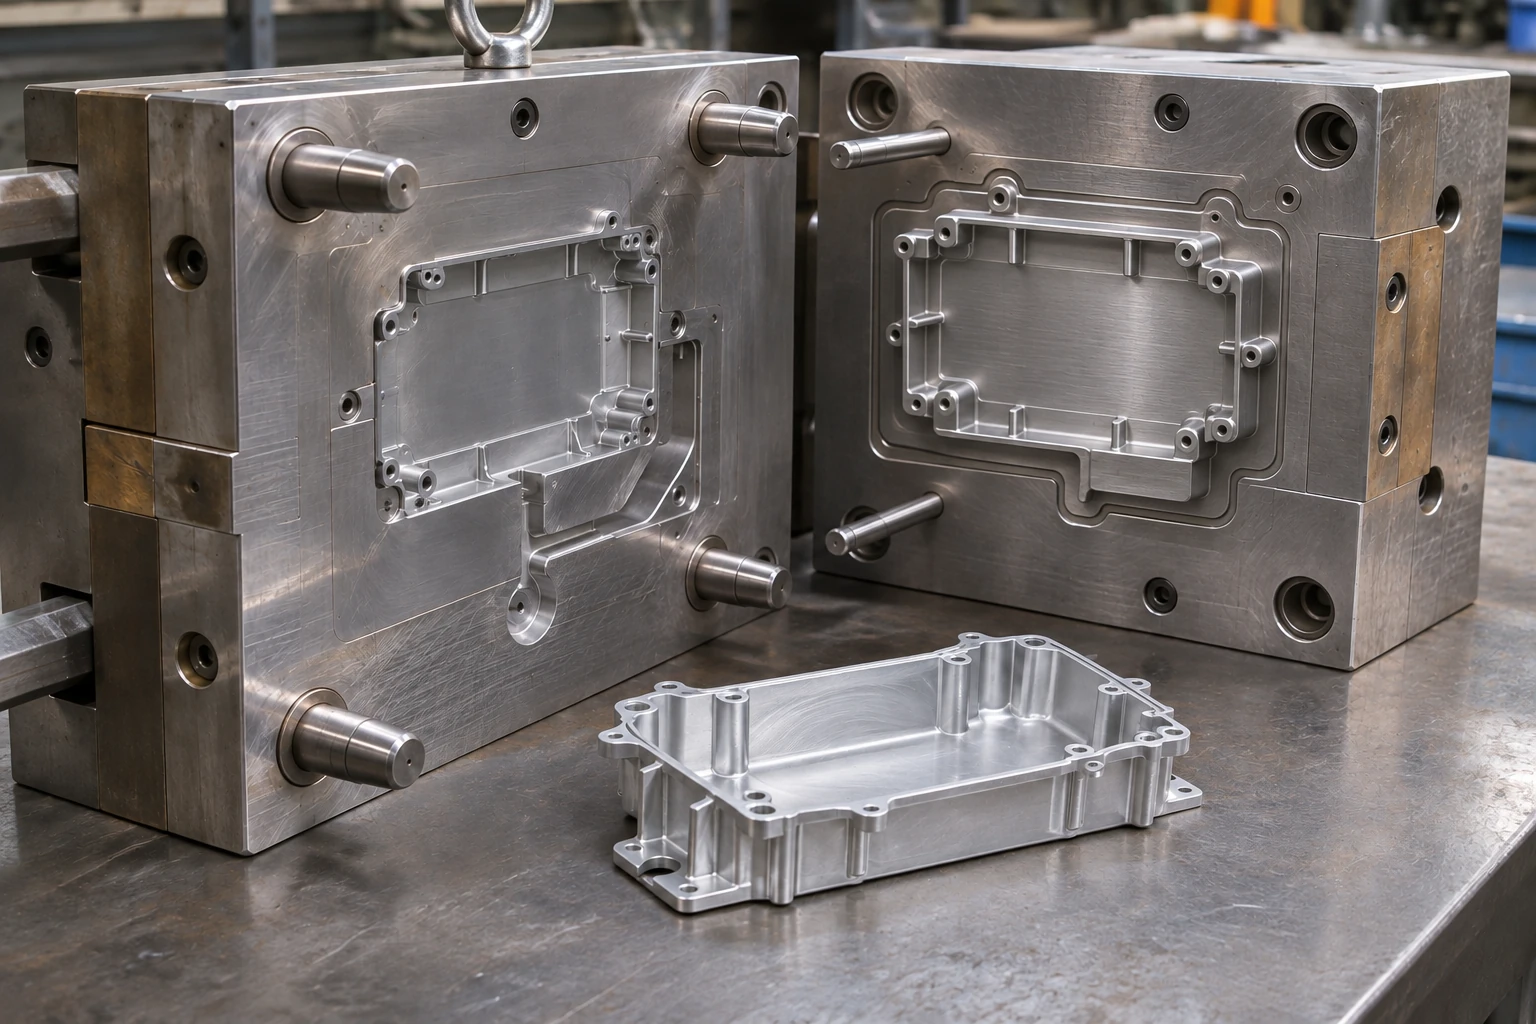
压铸模具先投入开发和试模,随后反复完成压射、冷却、开模与取件。产品长期按同一图纸交货时,工装费用能够分摊,重复生产节拍也更容易固定下来。这是高压压铸在稳定批量薄壁件上的主要经济优势。
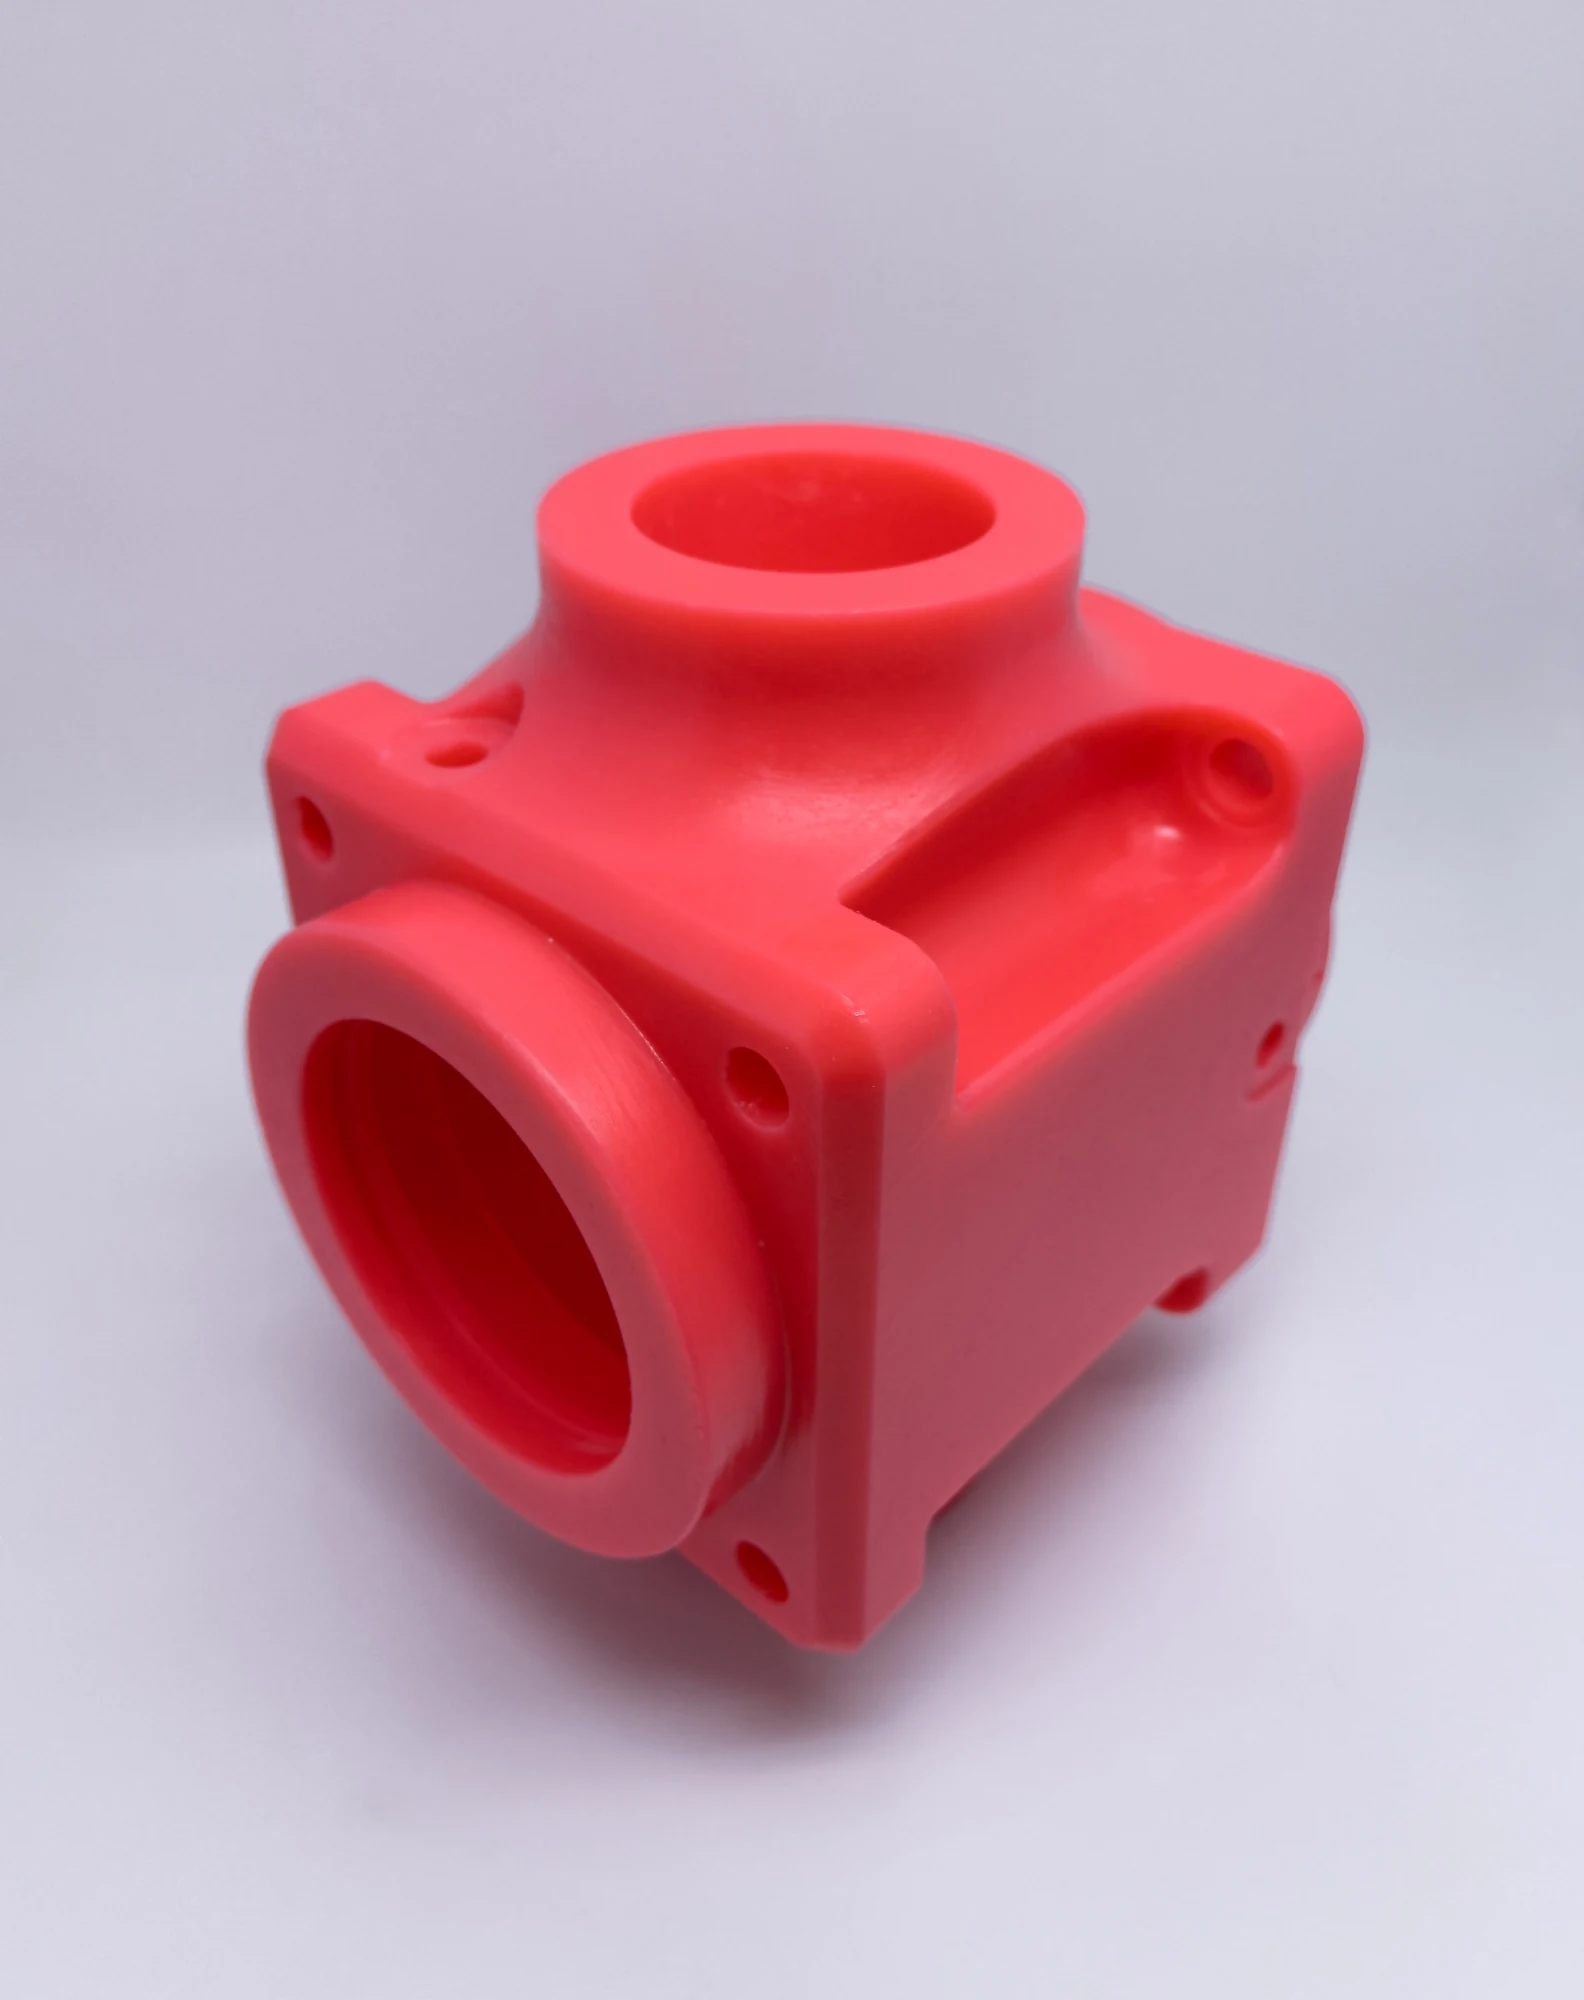
熔模铸造每批需要制造型样、制壳、脱蜡、焙烧和浇注。直接打印蜡型可减少专用注蜡模具的准备,适合少量和频繁改版;形成长期重复需求后,也可以采用模具注蜡。两种制蜡方式服务于同一熔模工艺。
Investment Casting Institute的工艺与成本资料介绍了常规蜡型与数字型样的作用。对开发项目,省下反复修改专用制型工具的工作,比过早追求量产节拍更有价值;对已稳定的批量项目,则应让工具复用发挥作用。
结构复杂时,看一次性型壳与开合钢模的区别
熔模铸造的型样在制壳后去除,浇注后型壳也会被清除,因此能够围绕复杂外形组织制造。需要内部空腔时,可结合型芯设计。采用直接数字型样,还能减少注蜡模具对首轮结构实现的限制。
高压压铸模具需要重复开合和顶出铸件。外部倒扣、侧向特征和内孔往往涉及滑块或抽芯机构。规则薄壁、可安排脱模方向的壳体适合这条路线;结构越依赖复杂活动机构,模具开发、维护和改版工作也越多。
这并不要求把所有复杂件都交给熔模。实用的分工是:复杂钢件和开发变化交给熔模路线,结构适配且稳定重复的有色薄壁件优先压铸。
| 典型需求 | 优先路线 | 原因 |
|---|---|---|
| 钢、不锈钢、高温合金精密件 | 熔模铸造 | 与这类材料及复杂精密件制造相适配 |
| 小量开发、外形仍反复修改 | 数字型样配熔模铸造 | 减少前期专用制型工具依赖 |
| 铝锌镁薄壁件,设计稳定且持续交货 | 高压压铸 | 反复利用钢模和压射生产节拍 |
| 对应压铸合金、复杂安装特征可随模具实现 | 高压压铸 | 可把壳体与安装结构集中成形 |
高完整性压铸作为专门方案处理
需要气密、结构完整性或特定热处理条件的铝合金零件,是值得单独说明的情况。常规压铸与高真空、挤压、半固态等方案的工艺条件不同,选择时应对应具体路线。NADCA的高完整性工艺资料也专门设置了热处理与材料性能内容,不能将常规压铸的限制套到全部方案上。
最终精密面、孔系和表面处理按图纸完成即可。报价对齐到同一交付状态,才能看见工装、毛坯成形和后续加工各自带来的成本;这一步用于落实已经选出的路线,而不应替代前面的明确选择。
开发件先用蜡型进入铸造,稳定订单再组织工具
对需要熔模铸造的开发件,可以先通过数字蜡型取得金属样件,在几轮设计变化后确定正式结构。等订单稳定,再安排模具注蜡或持续数字制型,生产方法随产品阶段调整。
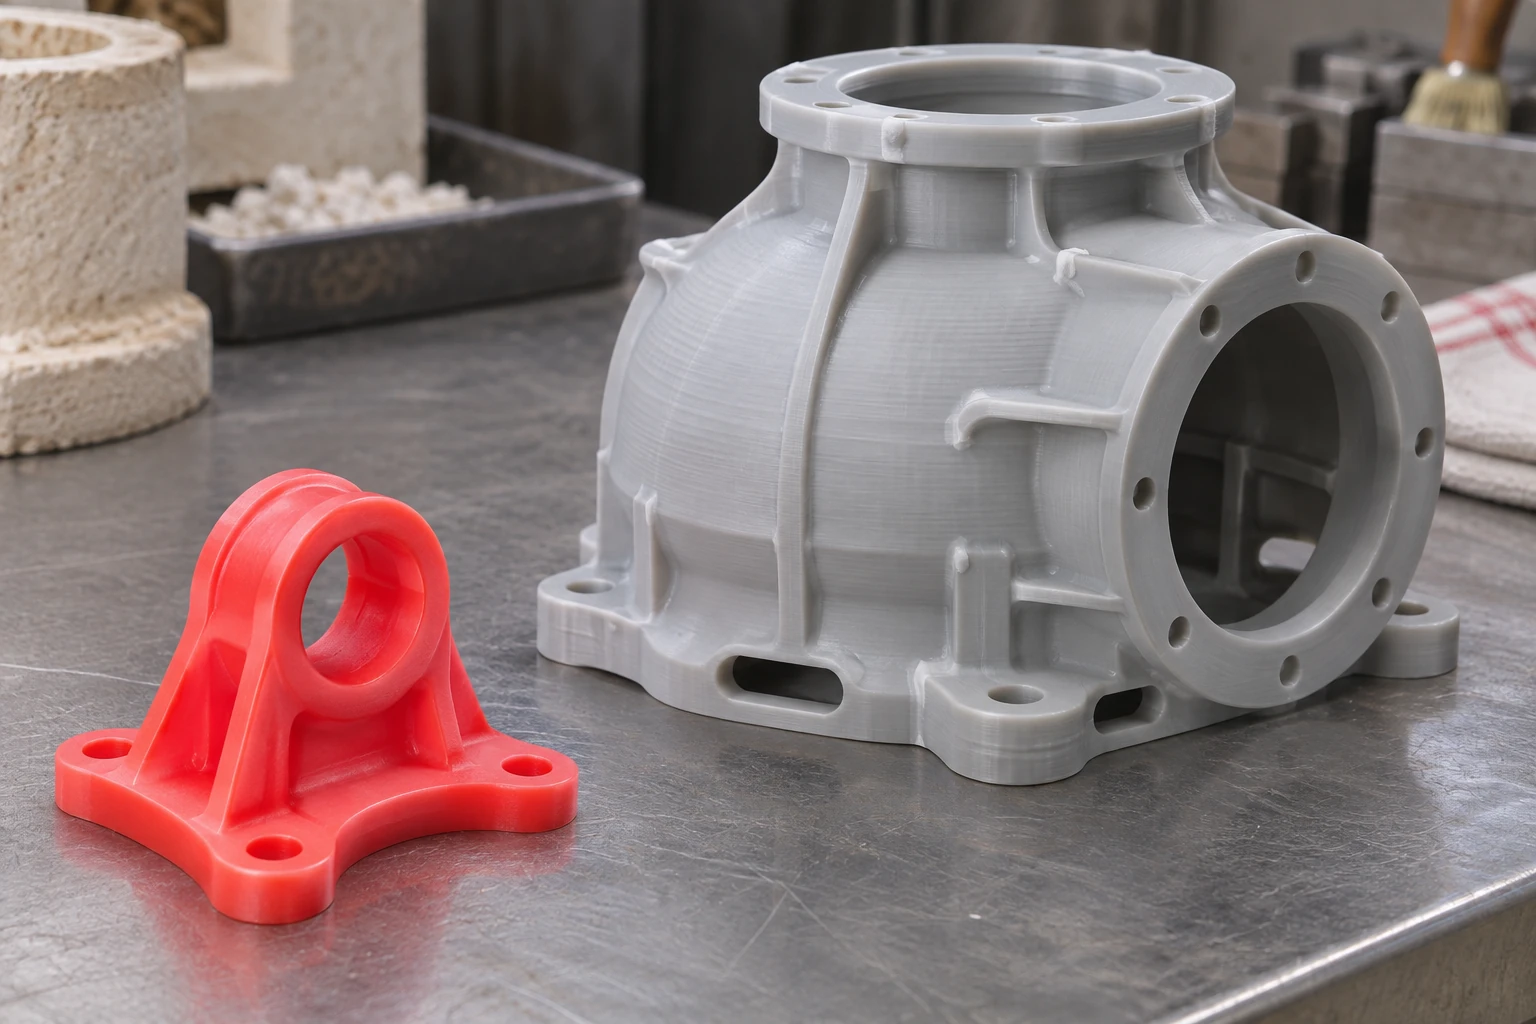
3H-420 Plus蜡型3D打印机用于这一制型环节。可携带典型精密件图纸和常见改版需求,联系众城智慧团队讨论设备配置,让数字制蜡承担开发与复杂型样制造任务。