
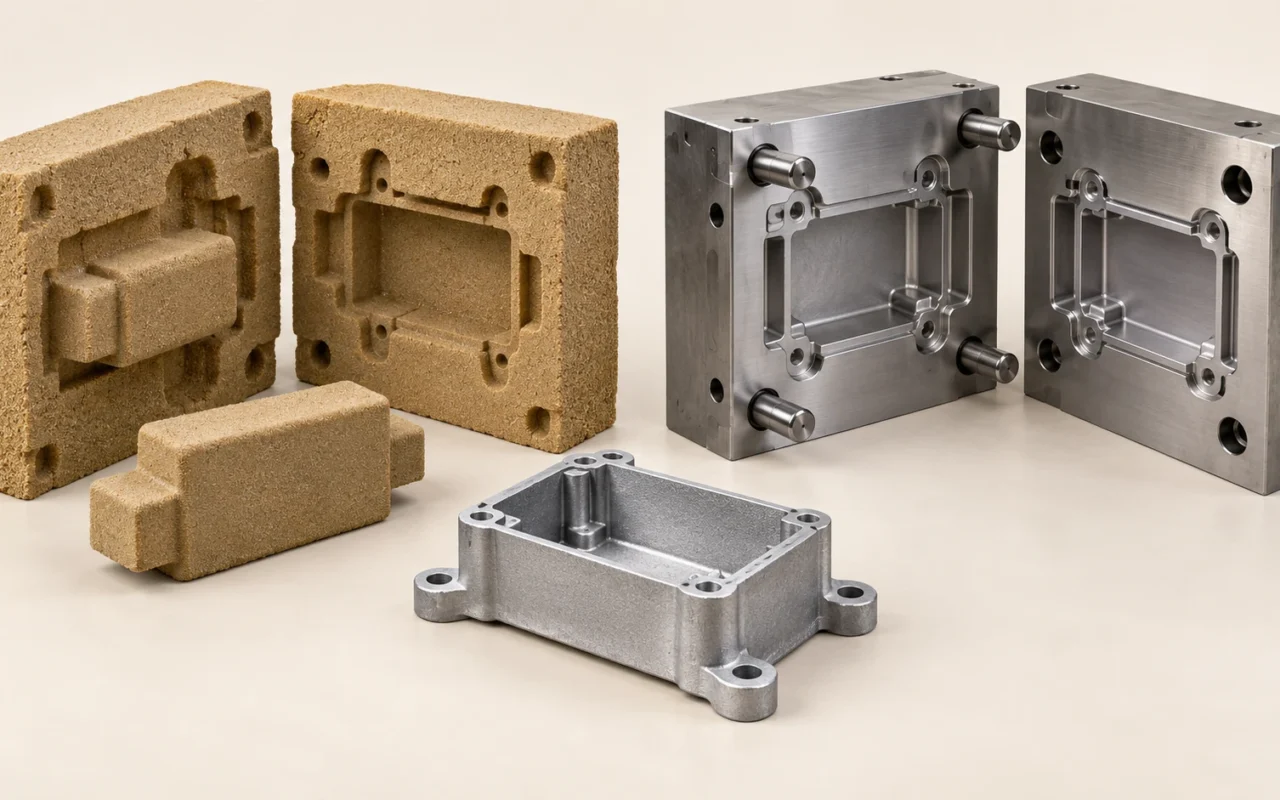
Die wesentlichen Unterschiede zwischen Sandguss und Druckguss
Bei einem Aluminiumgehäuse werden in der Entwicklung möglicherweise mehrfach Schnittstellen geändert, während später eine kontinuierliche Belieferung gefragt ist. Ob zunächst Sandgussmuster gefertigt oder sofort Druckgusswerkzeuge beschafft werden sollten, lässt sich nicht allein an der Bestellmenge entscheiden.
Entscheidend ist, wie die Form hergestellt und mit Schmelze gefüllt wird. Eine Sandform wird zur Entnahme des Gussteils meist zerstört; beim Druckguss kommt eine wiederholt öffnende und schließende Stahlform zum Einsatz. Das beeinflusst Innengeometrie, Anfangsinvestition, Produktionszyklus und spätere Änderungen.
Klären Sie zuerst Werkstoff, Geometrie und Qualitätsanforderungen. Vergleichen Sie anschließend die Gesamtkosten derselben Menge abgenommener Teile. Mit Druckguss ist hier das Hochdruckverfahren gemeint. Schwerkraftkokillenguss, Niederdruckguss und Squeeze Casting haben andere Füllverfahren und sind gesondert zu bewerten.
Formkavität und Formfüllung
Beim Sandguss nimmt eine Sandform die Schmelze auf, meist durch Schwerkraftgießen; bestimmte Anwendungen kombinieren sie mit geregelten Füllverfahren. Beim Druckguss drückt ein Gießsystem das Metall in eine wiederverwendbare Stahlform. die technischen Fragen und Antworten der North American Die Casting Association nennt wiederverwendbare Stahlformen und druckgetriebene Formfüllung als Grundmerkmale.
Druckguss umfasst unter anderem Warmkammer- und Kaltkammerverfahren. Beim Warmkammerverfahren steht das Gießsystem mit der Schmelze im Ofen in Kontakt. Beim Kaltkammerverfahren wird die Gießkammer aus einem separaten Ofen befüllt. Aluminiumlegierungen werden häufig im Kaltkammerverfahren verarbeitet; die Maschinenauswahl muss zur Legierung passen.
Die Sandform wird bei der Entnahme meist zerstört, sodass für das nächste Teil eine neue Form nötig ist. Das Druckgusswerkzeug beginnt nach Öffnen, Entnahme, Reinigung und erforderlicher Behandlung den nächsten Zyklus. Der Aufwand verteilt sich deshalb unterschiedlich: Ein Verfahren erzeugt laufend verlorene Formen, das andere benötigt zunächst wiederverwendbare Werkzeuge samt geeigneten Produktionsbedingungen.
| Vergleichspunkt | Sandguss | Druckguss |
|---|---|---|
| Form | Verlorene Sandform; nach jeder Entnahme erneut herstellen | Wiederverwendbare Stahlform |
| Übliche Formfüllung | Schwerkraftgießen oder ein bestimmtes geregeltes Verfahren | Druckgetriebene Füllung durch das Gießsystem |
| Innengeometrie | Verlorene Sandkerne möglich; Positionierung und Entsandung beachten | Öffnen, Kernziehen und Auswerfen planen; Sonderkernlösungen getrennt prüfen |
| Vorbereitung | Modelle und Kernkästen oder direkt gedruckte Sandformen und Sandkerne | Werkzeugkonstruktion, Bearbeitung, Erprobung und Maschinenabstimmung |
Daraus folgt nicht, dass Sandguss ohne Werkzeuge auskommt. Konventioneller Sandguss kann weiterhin Modelle und Kernkästen benötigen, die allerdings nicht bei jedem Gießvorgang direkt beansprucht werden. Das direkte Drucken von Formen oder Kernen verringert die Abhängigkeit von diesen vorgelagerten physischen Werkzeugen, nicht den Bedarf an der Gießform selbst.
Stellen Sie zunächst die vorhandene Fertigungslinie dar. Fehlen geeignete Druckgussmaschinen, Schmelzebehandlung oder Werkzeugwartung, ist der Kauf eines Werkzeugs offensichtlich nur ein Teil der Einführungskosten.
Eignung von Werkstoff, Bauteilgröße und Innengeometrie
Legierung und geforderte Eigenschaften
Sandguss eignet sich für verschiedene Legierungssysteme, und auch Druckguss bietet mehrere Werkstoffmöglichkeiten. Eine in einem Verfahren übliche Legierung darf jedoch nicht ungeprüft auf ein anderes Verfahren übertragen werden.
Die Zeichnung sollte Legierung, Lieferzustand und benötigte Eigenschaften festlegen. Beruht die Konstruktion auf Festigkeit oder Dehnung nach einer bestimmten Wärmebehandlung, muss zunächst geprüft werden, ob das vorgesehene Verfahren diese Anforderungen erreicht. Allein die Herstellbarkeit der Form reicht dafür nicht aus.
Ähnliche Legierungsbezeichnungen garantieren weder das gleiche Gefüge noch das gleiche Fehlerniveau. Insbesondere bei zyklischer Belastung sowie Dichtungs- oder Verbindungsfunktionen braucht ein Verfahrenswechsel eine klar definierte Validierungsgrundlage.
Hohlräume und Kernziehen
Verlorene Sandkerne können bestimmte komplexe Innenräume abbilden. Sie müssen jedoch positioniert werden, dem Gießen standhalten und anschließend entfernbar sein. Beim Druckguss werden Öffnen, Auswerfen und Kernziehen gewöhnlich in die Werkzeugstruktur integriert. Hinterschneidungen und seitliche Bohrungen können zusätzliche Mechanik erfordern.
Komplexe Hohlräume sind damit im Druckguss nicht grundsätzlich ausgeschlossen. Besondere Kernwerkstoffe, Verfahrenskombinationen und Anlagenlösungen besitzen eigene Einsatzbereiche, dürfen aber nicht als Standardfähigkeit jedes Lieferanten vorausgesetzt werden.
Für einen gekrümmten Kanal helfen drei Fragen: Lässt er sich mit einem ziehbaren Kern herstellen? Hält ein verlorener Kern dem Verfahren stand und lässt er sich zuverlässig entfernen? Welche zusätzlichen Dichtungs- und Verbindungsrisiken entstehen bei einer zweiteiligen Montagekonstruktion? So wird Komplexität in bewertbare und kalkulierbare technische Bedingungen übersetzt.
Abmessungen und Wanddicke
Die Regel, große Teile im Sandguss und kleine im Druckguss herzustellen, ist zu pauschal. Beim Druckguss zählen projizierte Fläche, Zuhaltekraft, Gießkapazität, Werkzeugabmessungen und Anlagenkonfiguration. Auch Sandguss wird durch Formkasten, Kernfestigkeit, Gießmenge und Handhabung begrenzt.
Prüfen Sie Wanddickenübergänge, Rippenanbindungen und lokale Materialanhäufungen an Bohrungen oder Ansätzen frühzeitig. Druckgusskonstruktionen bevorzugen meist gleichmäßige Wanddicken und sanfte Übergänge, soweit Änderungen nötig sind. Die konkrete Dicke hängt vom Teil und Verfahren ab; die NADCA-Hinweise zur Wanddickengestaltung betont diesen Ansatz ebenfalls.
Schlägt eine Gießerei andere Wanddicken vor, fragen Sie nach dem Grund: Formfüllung, Erstarrung, Entformen, Bearbeitung oder Anpassung an vorhandene Maschinen? Je nach Ursache ergibt sich ein anderer Spielraum für die Konstruktion.
Oberfläche, Maße und innere Qualität
Druckguss wird häufig für Serienbauteile mit guter Wiederholbarkeit und geringerem Nachbearbeitungsbedarf eingesetzt. Sandgussteile können kritische Maße durch Bearbeitung erreichen. Vergleichen Sie einzelne Merkmale und Lieferzustände, statt ein gesamtes Verfahren als präzise oder unpräzise einzustufen.
Eine Gehäuseoberfläche kann beispielsweise die optischen Anforderungen erfüllen, während die Dichtungsnut noch bearbeitet werden muss. Eine korrekt positionierte Gewindebohrung belegt nicht, dass die innere Qualität ihrer Umgebung für Druckbeanspruchung ausreicht. Angebote sollten Rohgussmaße, Fertigmaße, Oberflächenbehandlung und Fehlerannahmekriterien getrennt ausweisen.
Lufteinschlüsse während der Druckgussfüllung können Wärmebehandlung und Einsatzverhalten beeinflussen. Dennoch sind nicht alle Druckgussvarianten gleich. High-Integrity-Verfahren, etwa mit hohem Vakuum, sind nach Legierung, Porositätskontrolle und Lieferzustand zu beurteilen. das öffentliche Inhaltsverzeichnis der NADCA-Standards für High-Integrity-Druckguss führt Wärmebehandlung und Werkstoffzustand in einem eigenen Kapitel. Anforderungen an Wärmebehandlung oder Schweißen müssen bei der Verfahrenswahl feststehen.
Umgekehrt ist ein Sandgussteil nicht automatisch gasporenfrei, weil es ohne Hochdruckeinschuss hergestellt wurde. Zur Unterscheidung gas- und erstarrungsbedingter Fehler siehe die Unterscheidung von Gasporen, Lunkern und Schwindungsporosität. Definieren Sie innere Qualität über Prüfbereiche, Methoden und Annahmekriterien statt durch die pauschale Forderung nach völliger Hohlraumfreiheit.
Werkzeugaufwand, Zeit bis zum ersten Teil und Änderungen
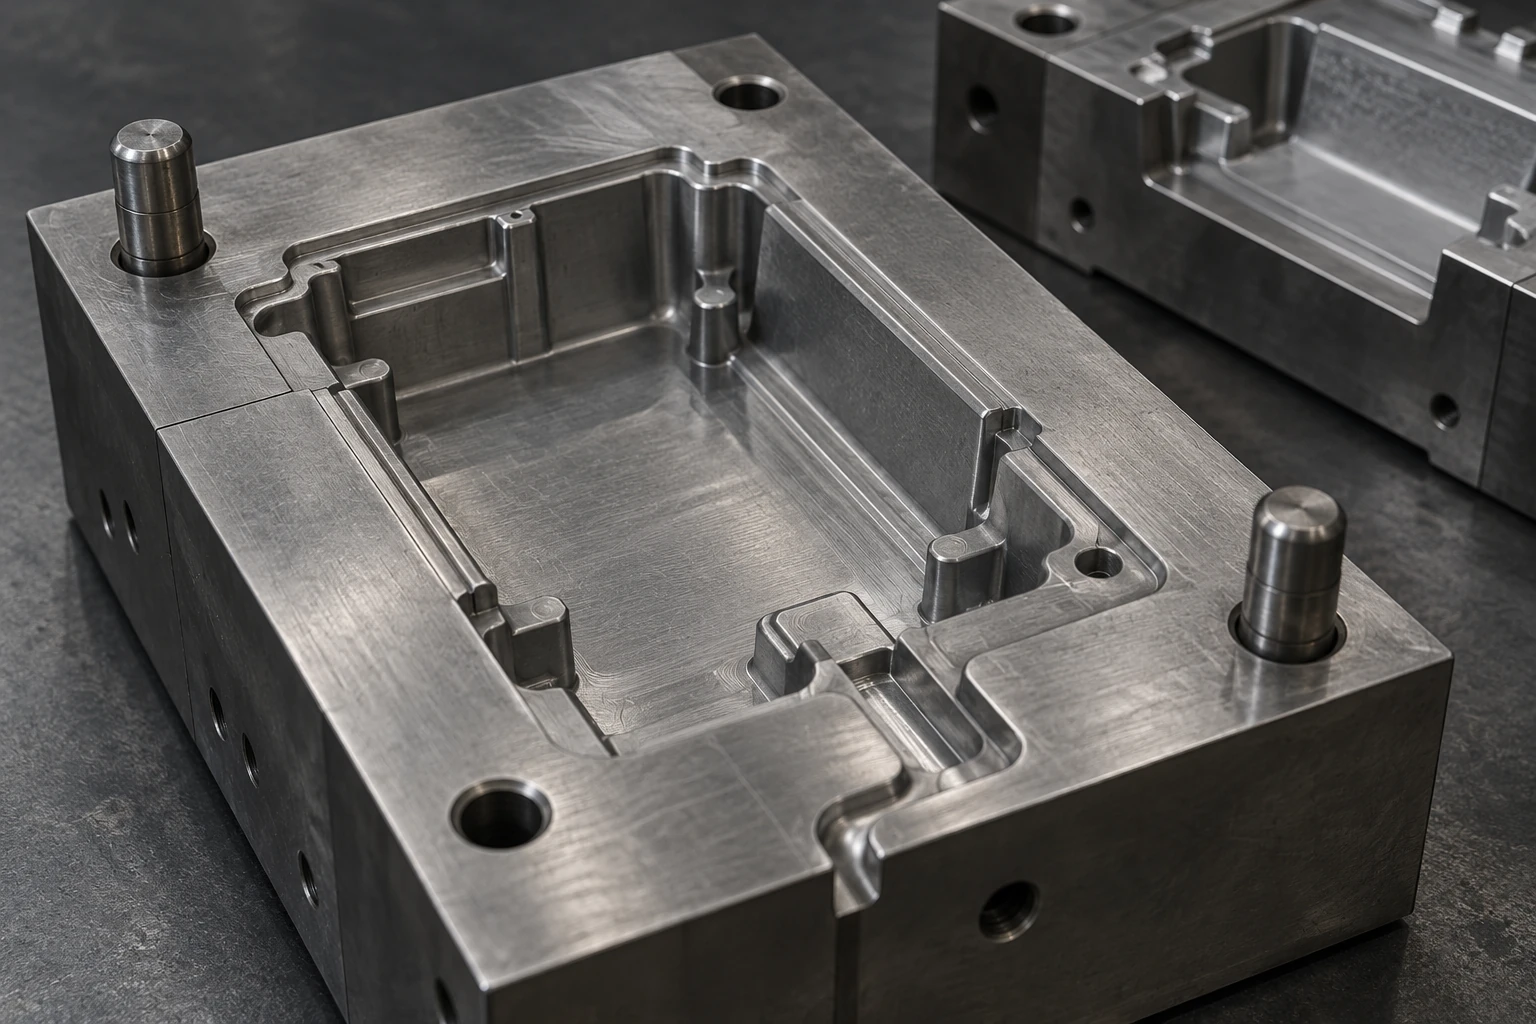
Ein Druckgusswerkzeug bildet nicht nur die Außenkontur ab. Es muss auch Öffnen, Kernziehen, Auswerfen, Temperaturführung und Maschinenanbindung ermöglichen. Thermische Belastung und Schmelzeerosion in wiederholten Zyklen machen Werkstoff und Wartung kostenrelevant. die NADCA-Erläuterung zu Werkzeugkosten beschreibt diese Faktoren. Die Zeit bis zum ersten Teil umfasst außerdem Konstruktionsprüfung, Werkzeugversuche, Korrekturen und Prozessbestätigung.
Konventionelle Sandgusswerkzeuge haben meist andere Strukturen und Einsatzbedingungen, können aber ebenfalls komplex sein. Besonders bei mehreren Kernen und langen Maßketten lässt sich der Anfangsaufwand nicht allein deshalb vernachlässigen, weil kein metallisches Druckgusswerkzeug verwendet wird.
Bei noch veränderlichen Konstruktionen sollten Änderungen getrennt angefragt werden: einfache Außenwand, Einbaupositionen, Kernziehrichtung und Innenkanäle. Wie weit vorhandene Werkzeuge weiterverwendet werden können, unterscheidet sich stark zwischen diesen Fällen.
Der 3D-Sanddruck fertigt Formen und Kerne aus vorbereiteten Gießdaten. Manche Änderungen lassen sich durch neue Daten und erneutes Drucken umsetzen, wodurch Anpassungen an Modellen oder Kernkästen entfallen können. Direkt entstehen Sandbauteile; für Metallteile sind weiterhin Formmontage, Gießen, Reinigung und Prüfung erforderlich. Nach Änderungen der Innengeometrie müssen auch Gieß-, Bearbeitungs- und Prüfpläne erneut betrachtet werden.
Deshalb kann die wirtschaftliche Lösung in der Entwicklung eine andere sein als in der Serie. In der Entwicklung zählen kleine Mengen und häufige Änderungen, in der stabilen Produktion Zykluszeit, Gutteilquote und Wartung. Bei einem Gehäuse mit noch veränderlichen Schnittstellen und Kanälen sollte die Änderungsdauer verglichen werden. Bei ausgereiften Werkzeugen und langfristig stabilen Aufträgen stehen laufende Fertigungs- und Wartungskosten stärker im Vordergrund.
Gesamtkosten einer Produktionsmenge vergleichen
Stimmen Sie Legierung, Zeichnungsstand, Liefermenge, Bearbeitungsumfang, Oberflächenbehandlung und Annahmeanforderungen vor dem Angebotsvergleich ab. Rohgussangebote sind nicht direkt mit Preisen für fertig bearbeitete und geprüfte Teile vergleichbar.
Fixinvestitionen können Werkzeuge, Prozessentwicklung, Versuche und Anlagenanpassungen umfassen. Variable Kosten müssen Material, Formenbau beziehungsweise Druckgussfertigung, Reinigung, Bearbeitung und Prüfung sowie anteiligen Ausschuss und Nacharbeit je abgenommenem Lieferteil berücksichtigen. Sind beide Verfahren technisch geeignet und die Lieferanforderungen gleich, kann ein vereinfachtes Modell als Ausgangspunkt dienen:
Gesamtkosten Sandguss = Fixinvestition Sandguss + abgenommene Liefermenge × variable Sandgusskosten je abgenommenem Teil.
Gesamtkosten Druckguss = Fixinvestition Druckguss + abgenommene Liefermenge × variable Druckgusskosten je abgenommenem Teil.
Sind die Fixinvestitionen beim Druckguss höher, die variablen Stückkosten aber niedriger, können sich die Kostenlinien schneiden:
Vorläufige Schnittpunktmenge = (Fixinvestition Druckguss − Fixinvestition Sandguss) ÷ (variable Stückkosten Sandguss − variable Stückkosten Druckguss).
Die Rechnung ist nur sinnvoll, wenn der Nenner positiv ist, dieselben Leistungsumfänge verglichen werden und die Kosten im betrachteten Mengenbereich annähernd konstant bleiben. Sind die Druckgussstückkosten nicht niedriger, lässt sich keine allgemeine Stückzahl erzwingen, ab der das Verfahren sicher günstiger wäre.
Reale Projekte haben auch Kostensprünge: Werkzeuge brauchen Reparatur oder Ersatz, Aufträge wechseln den Kapazitätsbereich, Materialpreise verändern sich oder zusätzliche Prüfungen werden verlangt. Kalkulieren Sie deshalb abschnittsweise neu, statt eine einzige Gerade auf den gesamten Produktlebenszyklus anzuwenden.
Verwenden Sie tatsächliche Aufträge und verfügbare Kapazität. Setzen Sie theoretische Zykluszeiten nicht mit ganzjähriger Vollauslastung gleich. Erstellen Sie eine Angebotsbasis und prüfen Sie geringere Bestellmengen, häufigere Änderungen und sinkende Gutteilquoten jeweils separat.
Eine Schnittpunktmenge gilt nur unter diesen Voraussetzungen. Ohne tatsächliche Angebote sollten zuerst die noch zu kalkulierenden Variablen aufgelistet werden.

Bewertungsrichtungen für unterschiedliche Produktionsaufgaben
| Projektsituation | Zuerst zu prüfendes Verfahren | Zu klärende Bedingungen |
|---|---|---|
| Konstruktion noch nicht eingefroren; zunächst Muster | Konventionelle oder 3D-gedruckte Sandformen | Änderungsdauer, Anforderungen an das erste Teil und Prüfzweck |
| Mehrere Varianten mit seltenem Nachbedarf | Sandguss oder gedruckte Sandformen | Nutzbarkeit bestehender Werkzeuge und Lieferkosten kleiner Lose |
| Eine Variante mit dauerhaft großen Mengen | Druckguss | Eignung von Legierung und Geometrie, Werkzeugwartung und stabile Gutteilquote |
| Gewundene Innenkanäle oder besondere Qualitätsanforderungen | Nach Kern- und Werkstofflösung auswählen | Machbarkeit von Kernherstellung, Positionierung, Entfernung und Prüfung |
Dies sind Bewertungsrichtungen. Stabile große Mengen verteilen den Werkzeugaufwand beim Druckguss, doch geometrische und werkstoffliche Bedingungen müssen zuerst erfüllt sein. Bei seltenem Nachbedarf lohnt sich die Prüfung gedruckter Sandformen, einschließlich eines Vergleichs mit weiterhin nutzbaren konventionellen Werkzeugen.
die Übersicht der Aluminum Association zu Verarbeitungsverfahren erläutert, dass Sandguss bei Aluminium häufig für kleine Mengen, komplexe Konstruktionen oder sehr große Gussteile wirtschaftlicher ist, während Druckguss oft für hohe Stückzahlen eingesetzt wird. Die konkrete Wahl hängt weiterhin von den Möglichkeiten der Gießerei und bauteilspezifischen Angeboten ab.
Kommt auch Feinguss infrage, lesen Sie die Unterschiede zwischen Sandguss und Feinguss und vergleichen Sie Formkavitätenbildung, Außendetails und Anforderungen an die Innengeometrie.
Was können Sandgussmuster für ein Druckgussprodukt validieren?
Unter geeigneten Bedingungen helfen Sandgussmuster, Einbauraum, Schnittstellenpositionen und konstruktive Zugänglichkeit zu prüfen. Soll die Serie im Druckguss entstehen, dürfen aber nicht sämtliche Musterergebnisse unmittelbar als Seriennachweis gelten.
Teilen Sie die Prüfziele in drei Ebenen. Erstens Geometrie und Montage: Passt das Teil hinein, stimmen die Bohrungen? Zweitens Funktion, etwa Durchfluss, Dichtheit und lokales Wärmeverhalten: Unterschiede bei Werkstoff, Wanddicke und Oberfläche dokumentieren. Drittens Dauerhaltbarkeit und sicherheitsbezogene Eigenschaften: Sie erfordern gewöhnlich eine Validierung mit endgültigem Werkstoff, Verfahren und anerkanntem Prüfplan.
Eine bestandene statische Montageprüfung beantwortet eine Montagefrage. Auch ein erfolgreicher kurzer Betrieb belegt keine Ermüdungslebensdauer. Prüfberichte sollten Herstellungsverfahren, Versionsstand und Zweck des Musters nennen, damit spätere Stellen die Ergebnisse nicht als Serienfreigabe verstehen.
Bei einem späteren Verfahrenswechsel sind Bearbeitungszugaben, Bezugsflächen und Spannvorrichtungen erneut zu prüfen. Ähnliche Außenkonturen können unterschiedliche Rohgussmaßverteilungen und Bearbeitungsabläufe haben. Eine früh vereinbarte Validierungsliste ist oft effizienter als spätere Diskussionen darüber, warum ein Muster die Serie nicht repräsentiert.

Häufige Fragen
Ist Sandguss immer günstiger?
Nein. Anfangswerkzeuge, Formherstellung je Teil, Bearbeitung und Prüfung beeinflussen das Ergebnis. Vergleichen Sie die Gesamtkosten derselben Menge abgenommener Teile, nicht nur Rohgussangebote.
Wie lange hält ein Druckgusswerkzeug?
Es gibt keine für alle Projekte gültige Lebensdauerstückzahl. Legierung, Werkzeugwerkstoff, lokale Geometrie, Wärmezyklen und Wartung spielen eine Rolle. Klären Sie im Angebot die Zählweise, den Wartungsumfang und die Ersatzbedingungen.
Sind gewöhnliche Sandkerne für Druckguss geeignet?
Das darf nicht vorausgesetzt werden. Kernfestigkeit, Gasbildung, Positionierung und spätere Entfernung müssen zu den tatsächlichen Bedingungen passen. Die konkrete Lösung sollte ein entsprechend qualifiziertes Team bestätigen.
Wie unterstützt 3D-Sanddruck die frühe Entwicklung?
Er kann die Herstellung und Änderung physischer Modelle oder Kernkästen für Muster, Varianten und komplexe Hohlräume verringern. Anschließend ist weiterhin Gießen nötig. Das endgültige Druckgussprodukt muss mit seinem eigenen Werkstoff und Verfahren validiert werden.
Wie werden Verfahren und Legierung gemeinsam festgelegt?
Beide sind anhand der Funktionsanforderungen gemeinsam zu beurteilen. Wenn mehrere Verfahren zur Auswahl stehen, beginnen Sie mit Metallgießverfahren und ihre Auswahl und vergleichen Sie anschließend die Kandidaten anhand von Legierung, Geometrie und Funktion.