
Warum die gesamten Sandkosten betrachten?
Sand wirkt zunächst wie ein günstiger Rohstoff. Altsand aufzubereiten erfordert jedoch Anlagen, Strom oder Brennstoff sowie Wartung und Prüfungen. Warum investieren Gießereien trotzdem in Sandregenerierung?
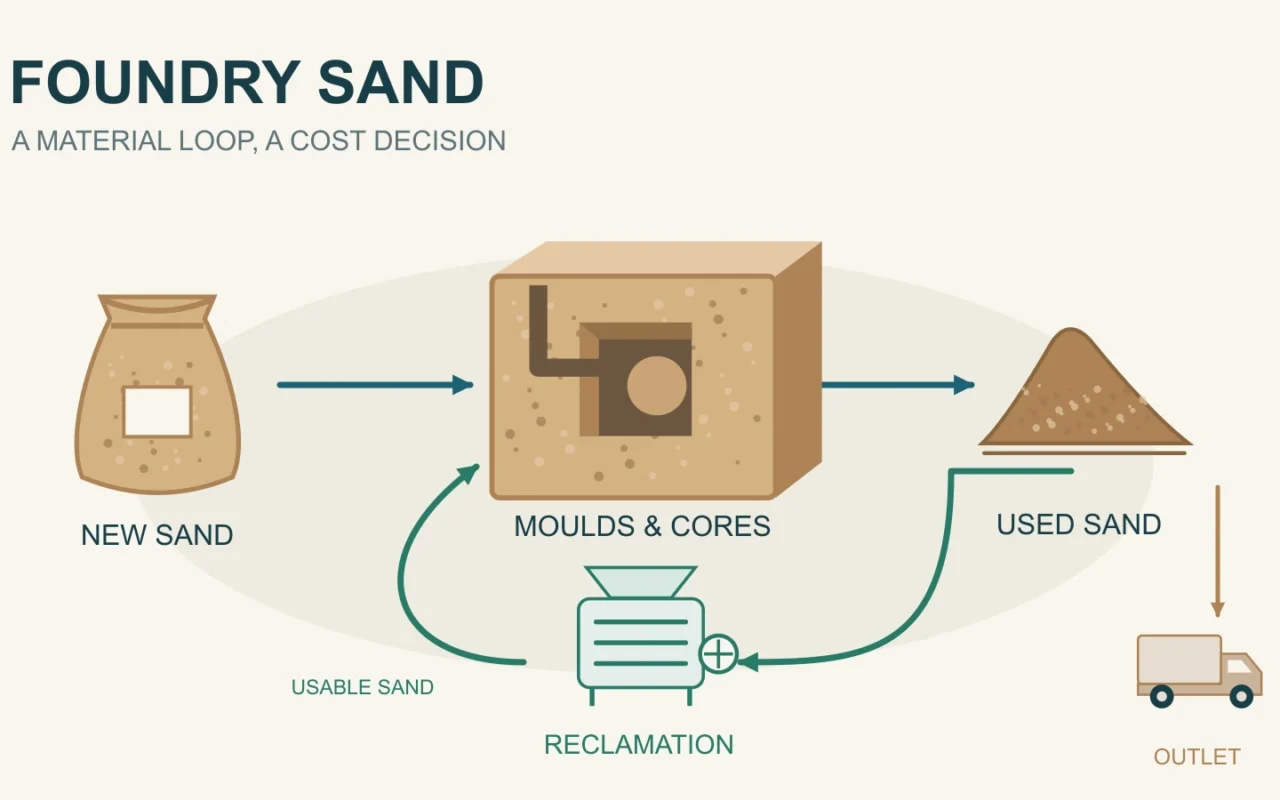
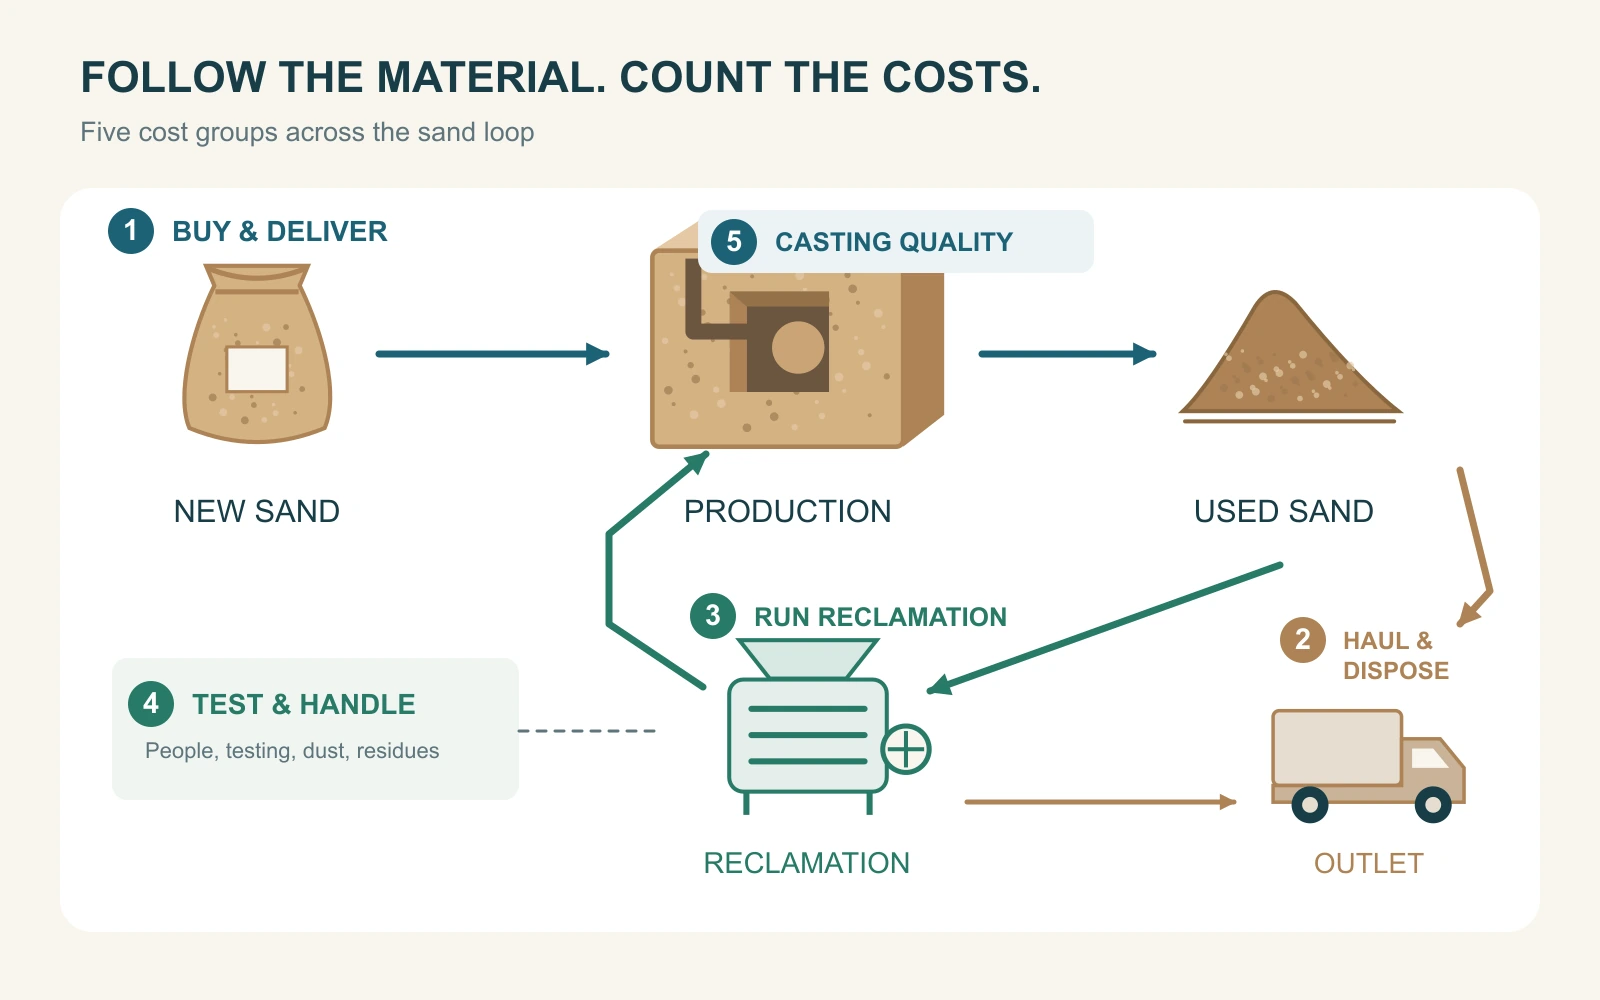
Die Antwort liegt in der gesamten Sandrechnung. Eine Gießerei bezahlt Neusand und dessen Anlieferung ebenso wie den Abtransport und die Behandlung ausgeschleusten Altsands. Erfüllt Regeneratsand die Produktionsanforderungen, ersetzt er tatsächlich einen Teil des Neusands und verringert den Austrag, kann die Gesamtausgabe sinken. Auch die Regenerierung kostet Geld; entscheidend ist daher der Vergleich mit dem bisherigen Verfahren.
Maßgeblich ist, wie viel die Gießerei jährlich tatsächlich weniger ausgibt, wenn die gleiche Menge einwandfreier Gussteile hergestellt wird.
Gekaufter Sand muss zur Produktion passen
Gießereisand muss die Form beim Eingießen heißen Metalls stützen und zusammen mit dem Bindemittel die erforderliche Festigkeit erreichen. Korngröße, Verunreinigungen und die Eignung für das Verfahren beeinflussen seine Verwendbarkeit. Die Einführung der American Foundry Society zu Gießereisand erläutert die physikalischen und chemischen Qualitätsanforderungen und weist darauf hin, dass schlechte Sandqualität Gussfehler verursachen kann.
Daraus folgt nicht, dass Gießereisand zwangsläufig teuer ist. Der Einkauf sollte geeignete Sande für denselben Einsatzzweck vergleichen und nicht allein den niedrigsten Tonnenpreis wählen. Für den Sanddruck helfen die Eigenschaften und Einsatzbedingungen verschiedener Drucksande bei der Einordnung.
Nach dem Auspacken einer Form können Sandkörner weiterhin nutzbar sein. Gleichzeitig enthält der Sand möglicherweise Bindemittelreste, Feinanteile und Fremdstoffe. Regenerierung soll den nutzbaren Anteil wieder für den vorgesehenen Einsatz geeignet machen. Das Sammeln ist erst der Anfang: Ob der behandelte Sand eingesetzt werden kann und wie viel Neusand er ersetzt, bestimmt seinen wirtschaftlichen Wert.
Die Sandrechnung umfasst Anlieferung und Abtransport
Wer nur Neusandpreis und Regenerierungspreis gegenüberstellt, übersieht leicht Transport, Rückstandsbehandlung und Veränderungen der Gussqualität. Die Ausgaben lassen sich in fünf Gruppen gliedern:
| Kostenbereich | Zu prüfende Ausgaben |
|---|---|
| Neusandzugang | Einkauf, Anlieferung und Umschlag |
| Altsandabgang | Abtransport, Annahme oder Entsorgung |
| Betrieb der Regenerierung | Strom oder Brennstoff, Wartung und Verschleißteile |
| Begleitmaßnahmen | Personal, Prüfungen, Entstaubung und Rückstandsbehandlung |
| Änderungen in der Produktion | Bindemittel, Gussputzen, Nacharbeit und Ausschuss |
Auch die Berechnungshilfe zur Sandregenerierung von Simpson fragt Jahresmengen und Kosten von Neusand, Zusatzstoffen und Abfallsand ab. Diese Eingaben zeigen, dass der gesamte Materialfluss relevant ist. Für eine belastbare Nutzenrechnung müssen die eigenen Betriebs- und Qualitätsdaten hinzukommen.
Eine kleine Einsparung je Tonne kann sich bei dauerhaftem Verbrauch summieren. Angenommen, netto werden 10 CNY je Tonne bei einer tatsächlich geeigneten Jahresmenge von 10.000 Tonnen gespart: Das ergibt 100.000 CNY. Es handelt sich nur um ein Rechenbeispiel. Netto bedeutet hier, dass die zusätzlichen Kosten zum Erzielen der Einsparung bereits abgezogen sind.
Prüfen Sie, ob sich die Rechnung wirklich reduziert. Ist Neusand frei Werk kalkuliert, darf dieselbe Fracht nicht nochmals angesetzt werden. Auch bei einer gemeinsamen Pauschale für Abtransport und Entsorgung ist eine Doppelzählung zu vermeiden. Mindestfrachtkosten oder feste Entsorgungsverträge bedeuten, dass eine Tonne weniger nicht automatisch deren anteilige Gebühr spart. Anzusetzen ist die tatsächlich vermeidbare Zahlung.
Investition und laufenden Aufwand getrennt betrachten. Der historische Kaufpreis einer vorhandenen Anlage ist nicht vollständig der zusätzlichen Investition des neuen Vorhabens zuzurechnen. Neue Nebenanlagen und Installationsleistungen gehören hingegen dazu. Gemeinsame Kosten können im jährlichen Vollkostenvergleich ausgewiesen werden, dürfen bei der zusätzlichen Einsparung aber nicht mehrfach abgezogen werden.
Mit dem bestehenden Gießereiprozess vergleichen
Viele Gießereien führen Sand bereits im Kreislauf. Die Informationen der US-Umweltbehörde EPA zu gebrauchtem Gießereisand beschreiben eine mehrfache innerbetriebliche Wiederverwendung, bei der ungeeigneter Sand laufend ausgeschleust und Neusand ergänzt wird.
Vor der Bewertung einer zusätzlichen Regenerierungsanlage oder einer Verbesserung des bestehenden Systems sind heutiger Neusandbezug, Sandaustrag und Wiederverwendungswege zu erfassen. Bereits zurückgeführter Sand darf nicht nochmals als neue Projekteinsparung zählen. Der jährliche Formsanddurchsatz ist außerdem nicht gleich dem jährlichen Neusandbezug: Derselbe Sand wird über mehrere Umläufe wiederholt als Produktionsmenge erfasst.
Vergleichen Sie denselben Zeitraum, dieselbe Gutgussmenge und denselben Produktmix; berücksichtigen Sie Bestandsveränderungen. Sinkt der Einkauf nur deshalb, weil Lagerbestände verbraucht werden, ist dies nicht vollständig der Regenerierung zuzuschreiben. Unterscheiden sich die Bauteile zwischen zwei Jahren deutlich, muss zuerst die veränderte Sandnachfrage erklärt werden.
Gesammelter Altsand, Regenerierungszulauf, verwendbares Regenerat und tatsächlich ersetzter Neusand sind getrennt zu messen. 100 Tonnen aufbereiteter Sand bedeuten nicht automatisch 100 Tonnen weniger Einkauf. Nur geeigneter und tatsächlich eingesetzter Sand kann Bezugskosten einsparen.
Es muss auch klar sein, welcher Neusand ersetzt wird. Eignet sich das Regenerat nur für bestimmte Formen, überschätzt eine vollständige Substitution des gesamten Neusandbedarfs den Nutzen. Zu dokumentieren ist, wie lange der erprobte Einsatzanteil gehalten werden kann und ob unterschiedliche Aufträge einen geeigneten Einsatz bieten. Eine erfolgreich behandelte Charge ist etwas anderes als eine stabile Einkaufssenkung über das ganze Jahr.
Wer diese Abläufe noch nicht kennt, kann zunächst den Sandgussprozess von der Formherstellung über das Gießen bis zum Auspacken nachvollziehen und die Sandzugänge und -abgänge den eigenen Betriebsaufzeichnungen zuordnen.
Ein Rechenbeispiel: Brutto- und Nettoeinsparung
Alle folgenden Werte sind didaktische Annahmen, keine Sandmarktpreise, Anlagenangebote, Branchenmittelwerte oder Kundenergebnisse. Beide Varianten liefern dieselbe Gutgussmenge, haben jeweils 10.000 Tonnen jährlichen Formsanddurchsatz und unveränderte Nettosandbestände. Die Gießerei verwendet Sand bereits wieder; die vorgeschlagene Variante verbessert die Regenerierung innerhalb dieses Kreislaufs.
| Rechengröße | Ist-Verfahren | Vorgeschlagene Variante |
|---|---|---|
| Tatsächlicher jährlicher Neusandbezug | 2.000 Tonnen | 1.000 Tonnen |
| Jährlich nach gleichem Tarif ausgeschleuster Altsand | 2.000 Tonnen | 1.000 Tonnen |
| Angenommener Neusandpreis frei Werk | 350 CNY/Tonne | 350 CNY/Tonne |
| Angenommene Transport- und Entsorgungsgebühr | 120 CNY/Tonne | 120 CNY/Tonne |
| Zusätzliche jährliche Betriebsausgaben | — | 160.000 CNY |
| Zusätzliche vollständig installierte Investition | — | 500.000 CNY |
Die zusätzlichen 160.000 CNY umfassen Energie, Personal, Wartung, Prüfungen und die zugehörige Rückstandsbehandlung. Kosten, die bei beiden Varianten anfallen, werden nicht erneut angesetzt. Vereinfachend bleiben Qualitätskosten unverändert; Feinanteile und andere Rückstände sind nicht einzeln aufgeschlüsselt.
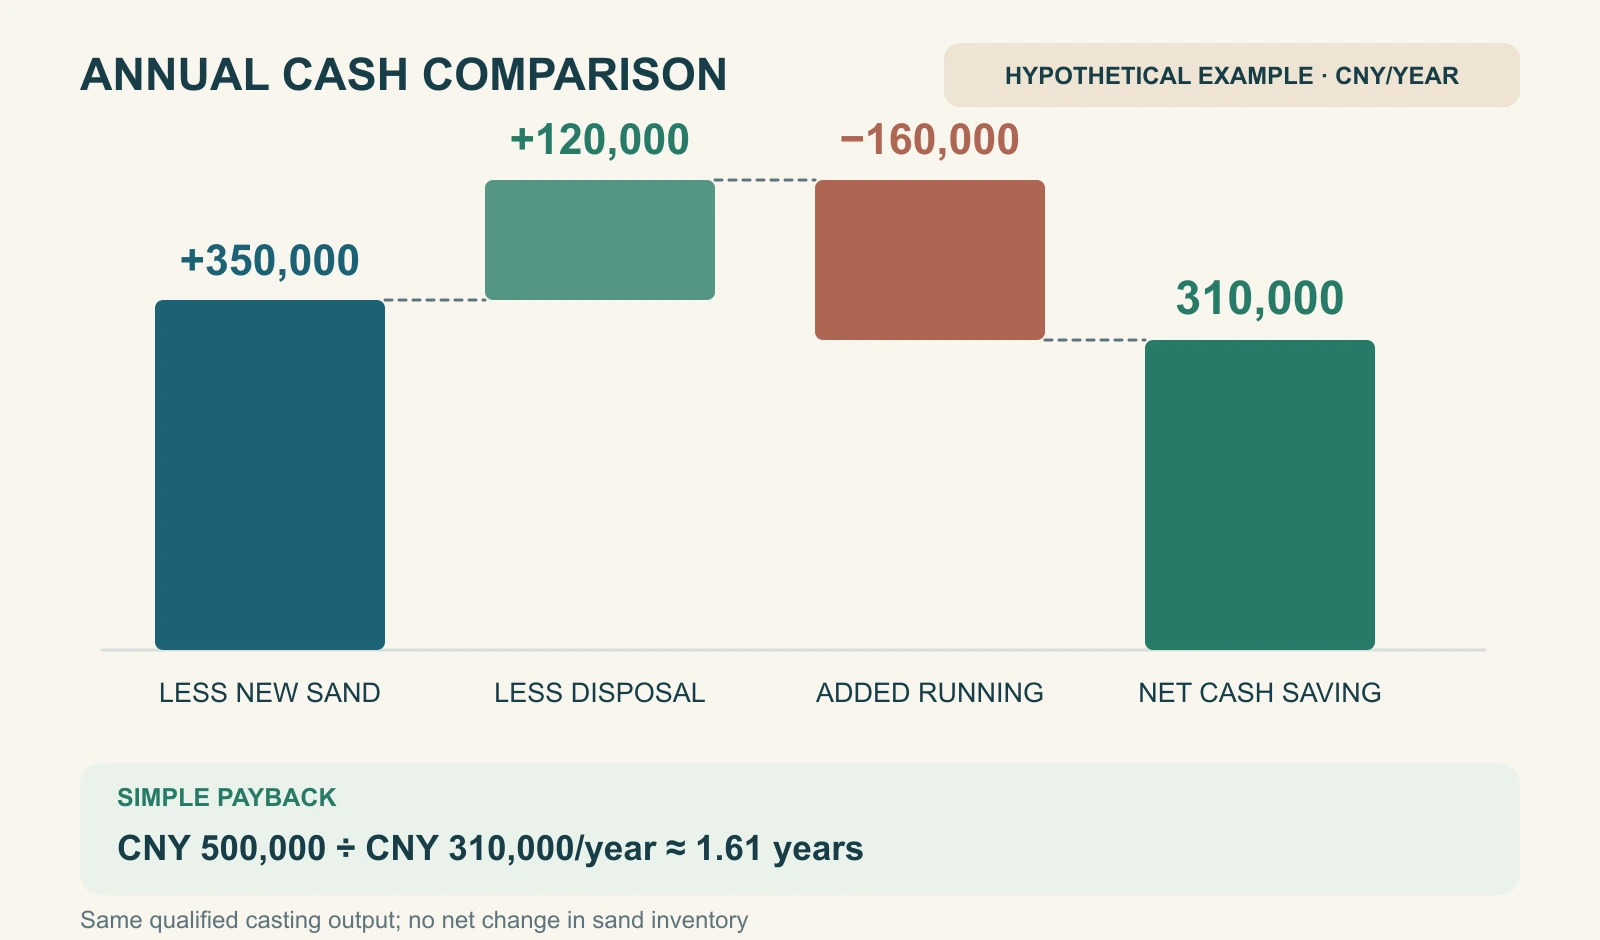
1.000 Tonnen weniger Neusand vermeiden 350.000 CNY Ausgaben. 1.000 Tonnen weniger ausgeschleuster Altsand vermeiden unter den angenommenen Gebührenbedingungen weitere 120.000 CNY. Zusammen sind das 470.000 CNY Bruttoeinsparung, also vermeidbare Ausgaben.
Nach Abzug der zusätzlichen Betriebsausgaben ergibt sich folgende jährliche Netto-Zahlungsersparnis:
470.000 CNY − 160.000 CNY = 310.000 CNY.
Die Gesamtinvestition von 500.000 CNY umfasst die Anlage und tatsächlich zusätzlich erforderliche Nebenanlagen, Bauarbeiten, Elektroinstallation und Inbetriebnahme. Geteilt durch die positive jährliche Netto-Zahlungsersparnis ergibt sie die einfache Amortisationszeit:
500.000 CNY ÷ 310.000 CNY/Jahr ≈ 1,61 Jahre.
Diese Rechnung setzt gleichbleibende jährliche Nettoeinsparungen voraus und berücksichtigt weder Finanzierung und Steuern noch den Zeitwert des Geldes oder den Produktionshochlauf. Sie eignet sich für einen ersten Vergleich, garantiert aber keinen Rückzahlungstermin. Abschreibungen können in einem jährlichen Kostenvergleich zusätzlich ausgewiesen werden. In der obigen zahlungsbasierten Amortisationsrechnung werden sie nicht nochmals abgezogen, sonst würde die Anlageninvestition doppelt berücksichtigt.
Andere Bedingungen verändern das Ergebnis deutlich. Sinkt nur der angenommene Neusandpreis frei Werk auf 150 CNY je Tonne und die kombinierte Altsandgebühr auf 50 CNY je Tonne, während alles andere gleich bleibt, beträgt die jährliche Nettoeinsparung:
1.000 Tonnen × (150 + 50) CNY/Tonne − 160.000 CNY = 40.000 CNY.
Dann liegt die einfache Amortisationszeit bei 12,5 Jahren. Zusätzliche Nacharbeits- oder Ausschusskosten würden die 40.000 CNY weiter schmälern. Bei einer Nettoeinsparung von null oder darunter gibt es keine endliche einfache Amortisationszeit.
Welche Bedingungen verbessern oder schwächen die Wirtschaftlichkeit?
Zunächst ist der wirksame Durchsatz zu prüfen. Anlagenkapazität und die tatsächlich jährlich verfügbare Menge geeigneten Altsands sind nicht dasselbe. Produktionsschwankungen, vermischte Sandströme, Stillstände und fehlende Einsatzmöglichkeiten können den tatsächlichen Neusandersatz reduzieren. Bei dauerhaft geringer Auslastung trägt jede Tonne nutzbaren Sands mehr Fixkosten.
Danach sind Neusandkosten frei Werk und der Verbleib des Altsands wichtig. Weit entfernte geeignete Sandquellen und teurer Abtransport können mehr Einsparungsspielraum schaffen. Gibt es eine nahe, verlässliche Quelle und einen günstigen Abnahmeweg für Altsand, muss die eigene Rechnung entscheiden; das Ergebnis einer anderen Gießerei ist nicht übertragbar.
Transport beeinflusst auch die Umweltbewertung. Ghormley und Mitautoren zeigten 2020 in einem Lebenszyklusmodell für eine US-Gießerei, dass veränderte Transportentfernungen den Vergleich deutlich beeinflussten. Dies ist ein Hinweis, die Entfernungen zu prüfen. Die finanzielle Ersparnis muss trotzdem aus den eigenen Fracht- und Behandlungskosten berechnet werden.
Auch Regenerierungsverfahren und Qualitätsergebnisse sind zu prüfen. Energie, Wartung, Entstaubung und Nebenanlagen können je nach Verfahren unterschiedlich ausfallen. Der notwendige Behandlungsumfang hängt von Sand, Bindemittel und Einsatzzweck ab. Qualitätskontrolle im Sand- und Bindemittelsystem sowie im Altsandkreislauf beeinflusst nutzbare Mengen und Folgekosten.
Erfordern Versuche mehr Bindemittel oder steigt der Aufwand für Gussputzen, Nacharbeit oder Ausschuss, gehören diese Kosten in den Vergleich. Nur durch Versuche oder Produktionsaufzeichnungen belegte Verbesserungen dürfen als Nutzen eingehen. Zunächst den eigenen Sand testen, anschließend den tatsächlichen Einsatz verfolgen und die Rechnung anpassen.
Weitere Vergleichsoptionen sind weniger Verschüttung, bessere getrennte Sammlung der Sandströme, Anpassungen am bestehenden System, nähere geeignete Sandquellen und externe Regenerierungsdienste. Bei externen Leistungen sind Hin- und Rücktransport, Behandlung und Qualitätsabnahme einzurechnen. Erst auf derselben Ausgangsbasis lässt sich beurteilen, welche Verbesserung besser passt.
Umwelt- und Wirtschaftsergebnis getrennt bewerten. Weniger Primärsandverbrauch und Sandaustrag können in die Ressourcen- und Umweltbewertung eingehen. Ob die Gießerei weniger Geld ausgibt, hängt von den tatsächlichen Kostenänderungen ab. Ein Umweltvorteil ersetzt keine Nettoeinsparungsrechnung und begründet keine einheitliche Amortisationsfrist.
Beim 3D-Sanddruck unterschiedliche Sandströme getrennt erfassen
Beim Sanddruck hat loser, ungebundener Sand um die Druckteile eine andere Vorgeschichte als Altsand aus Formen und Kernen nach dem Gießen. Ersterem können bereits Härter oder andere Stoffe zugesetzt worden sein; letzterer hat Formgebung und Gießen durchlaufen. Behandlung und mögliche Wiederverwendung sind getrennt zu beurteilen.
Die Materialinformationen von HA zur additiven Fertigung erläutern, dass eine vollständige oder teilweise Rückführung ungebundenen Sands vom jeweiligen System und den Behandlungsbedingungen abhängt. Ein Wiederverwendungsanteil für losen Drucksand darf deshalb nicht als Regenerierungsquote nach dem Gießen dargestellt werden.
Fehlerhafte oder gebrochene Sandteile separat erfassen, entsprechend ihrer Verarbeitungsgeschichte, Materialbeschaffenheit und weiteren Verwendung. Bei verschiedenen Bilanzierungsmethoden ist zu prüfen, ob derselbe Sand doppelt als Einsparung beim Neusandeinkauf zählt.
Der Cprint 3D SJ-1200 stellt unmittelbar Sandformen und Sandkerne für den Guss mit einem Furanharz-Härter-System her. Vor Ort sind die Eignung der Druckmaterialien, die Wiederverwendung ungebundenen Sands und die Behandlung nach dem Gießen getrennt zu prüfen. Für Druckversuche und Materialbewertungen bietet der SJ-1200 Sand-3D-Drucker einen Einstieg; Investition und Betrieb des Drucksystems und der Altsandregenerierung sind getrennt zu berechnen.
Diese Betriebsdaten werden für die Entscheidung benötigt
Für eine erste Rechnung werden folgende Daten benötigt:
- Heutige Sandbilanz: jährlicher Neusandbezug, Preis frei Werk, Wiederverwendung und Bestandsänderungen.
- Altsandabgang: Mengen je Ziel, Transport und Behandlung, feste Gebühren und Mindestkosten.
- Nutzbares Ergebnis der neuen Variante: Regenerierungszulauf, verwendbares Regenerat, tatsächlicher Neusandersatz und Versuchsergebnisse.
- Vollständiger zusätzlicher Aufwand: Anlage, Installation und Nebenanlagen, erwartete Jahresauslastung und zusätzliche laufende Zahlungen.
- Gussergebnisse: Änderungen bei Bindemittel, Putzen, Nacharbeit und Ausschuss bei gleicher Gutgussmenge.
Rechnen Sie sowohl mit normaler Produktion als auch mit geringerer Ausbringung und prüfen Sie, ob bei veränderten Kosten oder nutzbaren Mengen noch Nettoeinsparungen entstehen. Einkaufs-, Transport-, Entsorgungs- und Versuchsaufzeichnungen sind besser nachprüfbar als eine einzelne Rückgewinnungsquote.
Ein niedriger Neusandpreis frei Werk reduziert die mögliche Einkaufseinsparung. Dauerhafter Sandverbrauch und Altsandkosten können den Verbesserungsspielraum vergrößern. Entscheidend ist, ob das Regenerat zuverlässig genutzt werden kann und welche Ausgaben tatsächlich entfallen. Die Gegenüberstellung dieser Vorteile und des zusätzlichen Aufwands zeigt, ob sich die Regenerierung lohnt.