
砂型鋳造の基本原理
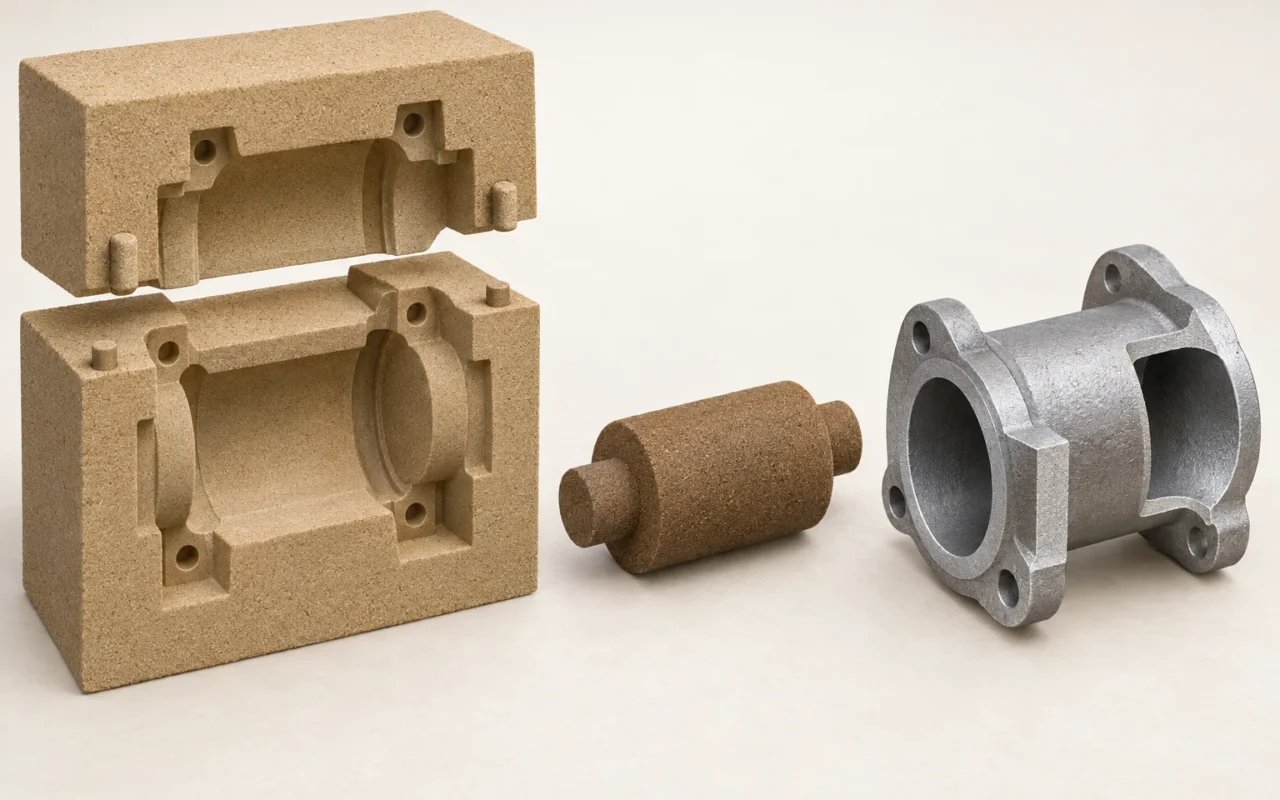
砂型鋳造は、鋳物砂で作った鋳型に溶融金属を流し込み、凝固後、型ばらしに適した状態まで冷却してから砂型を取り除き、鋳物を取り出す製造方法です。比較的単純な中実部品に加え、中子を使って内部流路や空洞を持つ部品も製造できます。
流路のあるポンプケーシングを例に考えてみましょう。外側の金属形状は何によって決まるのでしょうか。内部にはどうして曲がった流路が残るのでしょうか。注湯後、その部品を使えるかどうかは何で判断するのでしょうか。模型、砂型、中子の役割を分けて理解し、造型、注湯、凝固、検査までを追うと、全体像が見えてきます。
1. 模型・砂型・中子・鋳物を区別する
この四つは製造工程の異なる対象を指すため、混同しないことが大切です。
| 対象 | 工程での役割 | ポンプケーシングの例 |
|---|---|---|
| 模型 | 従来の造型で鋳型空洞を形成するための工具 | 鋳造に必要な補正を含め、ケーシング外形に対応する形状を与える |
| 砂型 | 鋳物の形状を規定し、注ぎ込まれた溶湯を保持する | ケーシングの外形と注湯に必要な空間を囲む |
| 中子 | 空洞として残す箇所や、直接造型しにくい箇所を占める | 注湯時に内部流路となる位置を占める |
| 鋳物 | 金属が凝固してできた実体 | 清掃後にケーシングの鋳放し素材となり、必要に応じて加工・検査する |
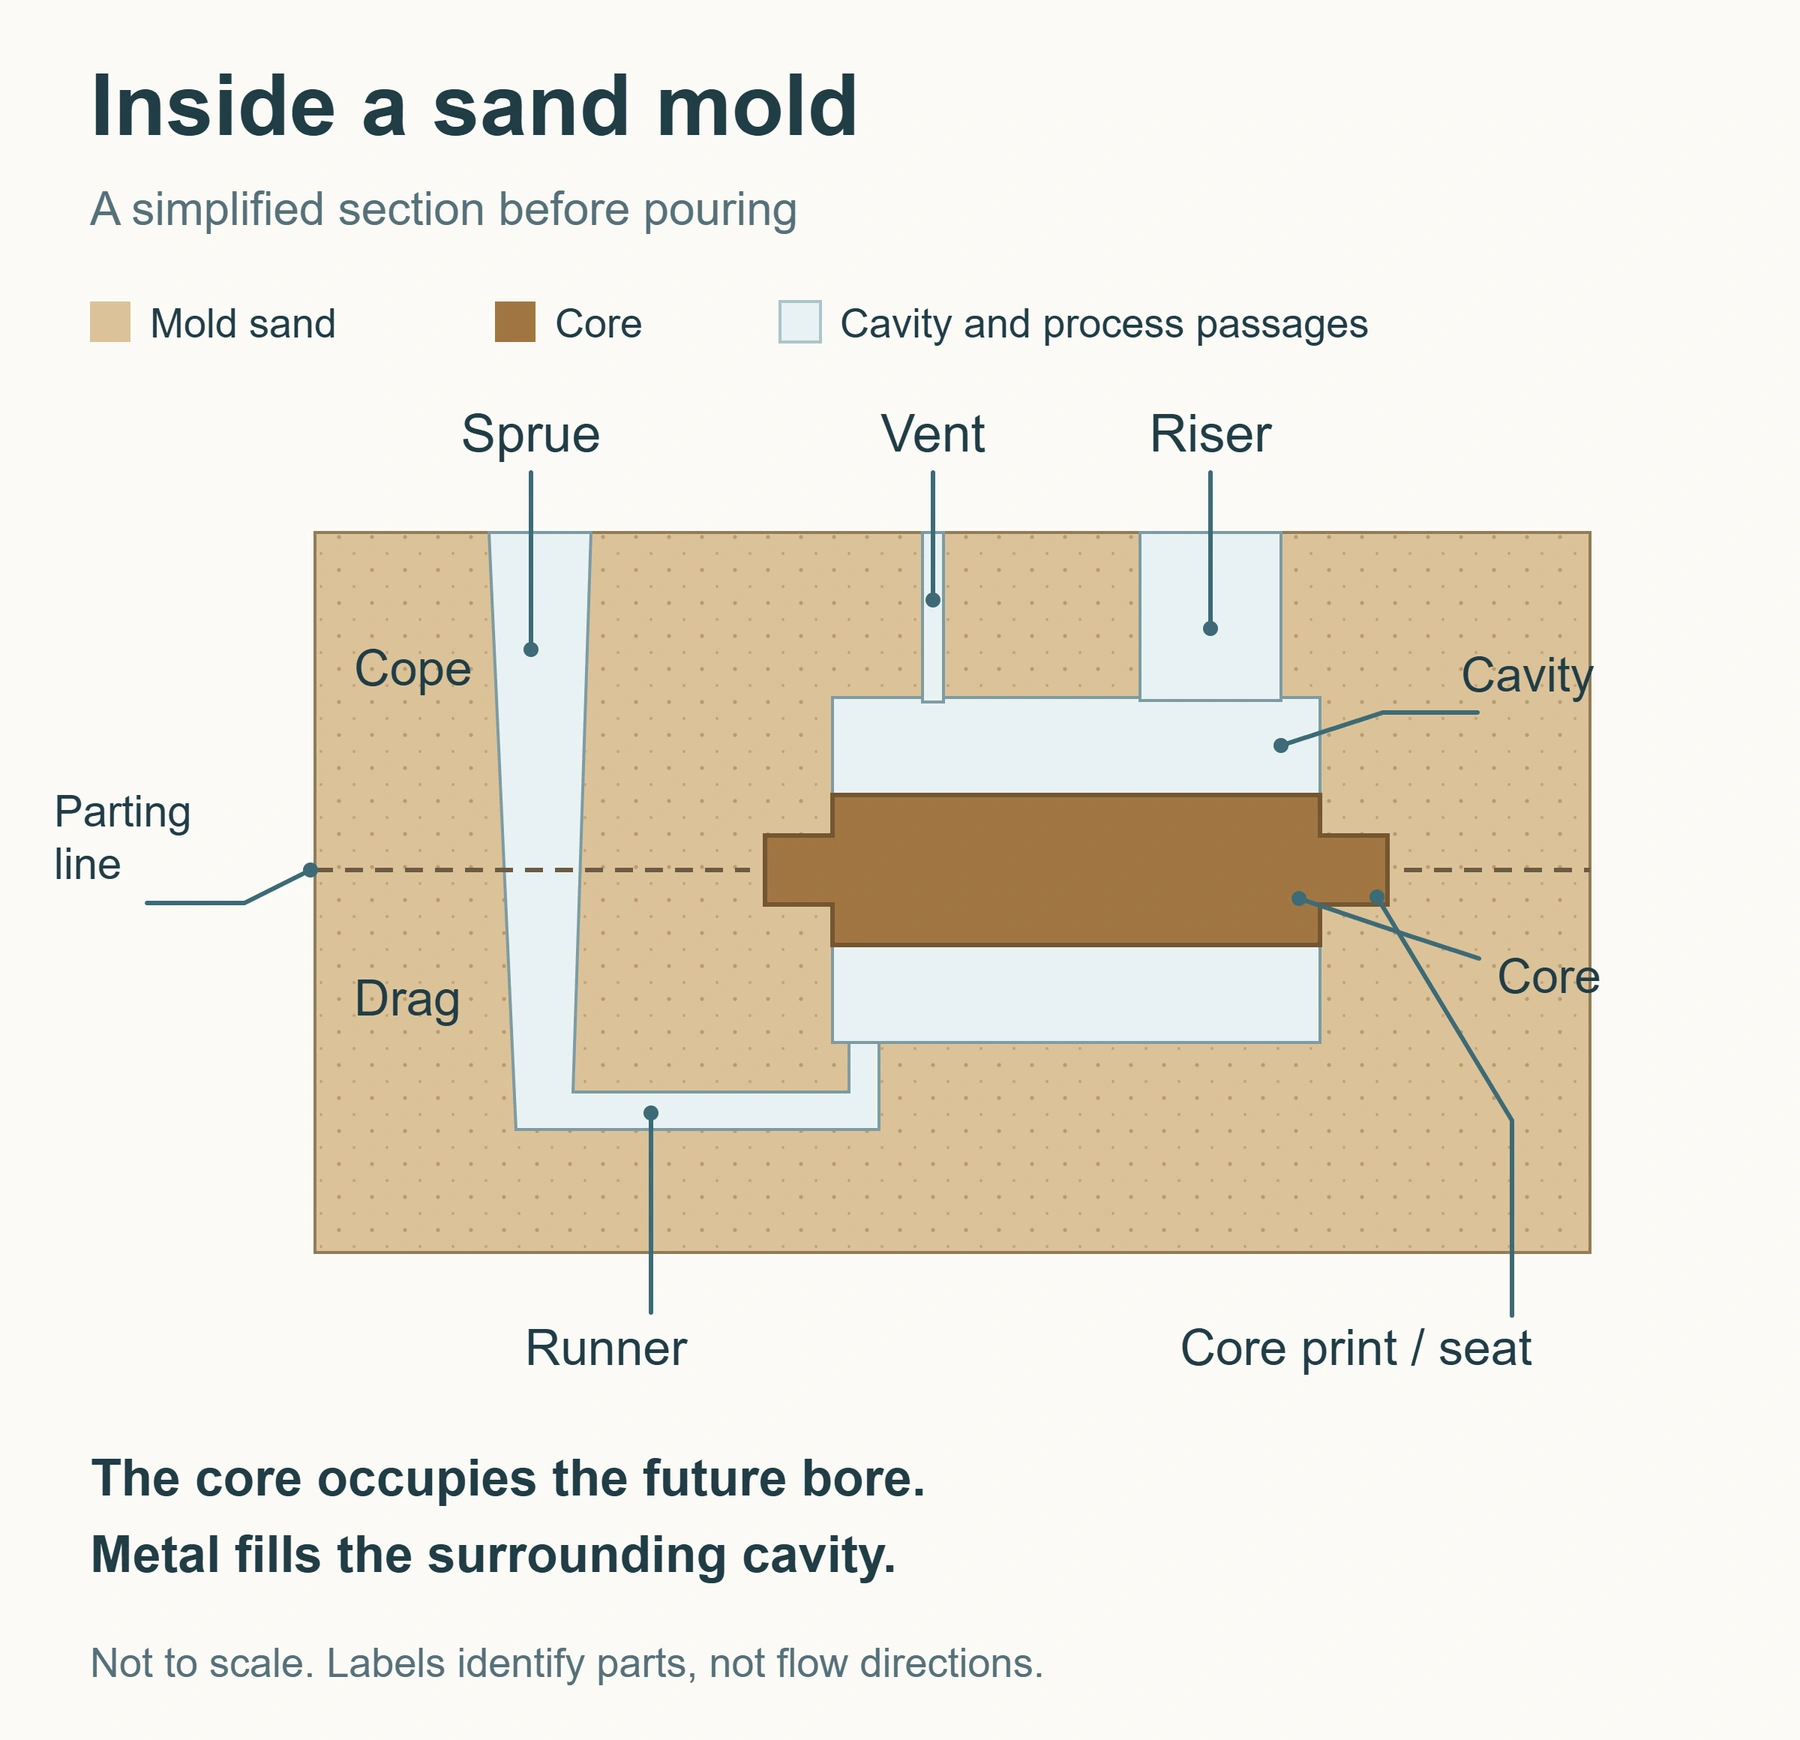
ここで、砂型は物体であり、鋳型空洞は砂型の内部に金属のために残された空間です。中子を入れると、砂型と中子の間に金属が充填されます。中子を除去すると、その場所が内部流路になります。米国鋳造協会による鋳物砂の解説でも、外側の輪郭と内側の空洞を使って砂型と中子の役割を説明しています。
一般的な水平分割の鋳型では、上型と下型が見切り面で合わさり、鋳枠が鋳物砂を支えます。中子は幅木と鋳型側の対応する受け部などによって支持・位置決めされ、空洞内へ自由に置くものではありません。位置がずれると、外形が正常に見えても、内部流路や局所的な肉厚が要求を満たさなくなることがあります。
鋳型には、溶湯を導く湯道、凝固収縮を補う押湯、ガスを排出する通気経路も必要です。これらが部品の空洞とともに鋳型全体を構成し、それぞれ異なる役割を果たします。そのため鋳型設計では、形状、溶湯流動、凝固、排気を同時に考えます。
2. 砂型は何でできていて、なぜ形を保てるのか
ばらばらの砂粒だけでは、複雑な形を保つことは困難です。鋳物砂では基材となる砂が骨格を作り、粘結剤の系が造型と注湯に必要な性質を与えます。水分、硬化成分、その他の添加剤を使うかどうかは、採用する材料系によって変わります。
代表的な二つの方法を知ると理解しやすくなります。生型砂では通常、粘土と水が結合に関与します。樹脂自硬性砂では、所定の条件で硬化する樹脂系を使います。生型砂の英語名「green sand」のgreenは、砂の色や環境性能の等級を意味しません。これらの用語はAFSの鋳造用語集でも確認できます。
砂を選ぶときは、硬さだけでは判断できません。砂型には運搬、組立、溶湯の作用に耐える強度と、注湯条件に合う耐火性が必要です。ガスを排出でき、鋳造後には砂を除去しやすいことも求められます。造型時には、模型の周囲の細かな形状を充填できなければなりません。
これらの要求は互いに関係します。細部を保持できても、内部に残った砂が除去しやすいとは限りません。同じ配合をすべての合金・部品へ無検証で適用することもできません。鋳物砂、粘結剤、使用済み砂の再生を一体で考えます。砂型プリントの材料選定には、4種類のプリント用砂の特性と適用条件も参考になります。
3. 砂型鋳造の8工程:図面から合格品まで
砂型鋳造は、次の8工程に分けると理解できます。実際の生産では造型、中子製作、溶解が並行することもあります。ここでは部品ができる順序を理解しやすいように説明します。

1. 部品要求を確認し、鋳造方案を決める
最初に材料の規格・材種、形状、数量、納入条件を明確にします。図面の重要寸法、肉厚変化、加工面、受入基準が、造型と注湯の方案に関わります。
流路のあるポンプケーシングでは、内部流路の形成方法、フランジ面の加工方法、耐圧・漏れ試験の要否を確認します。外形モデルだけでは、中子の配置、加工代を設ける箇所、最終的な受入方法を決めることは困難です。
この段階で、鋳放し素材を納入するのか、加工済み部品を納入するのかも確認します。早期に要求をそろえることで、設計、購買、鋳造工場が同じ目標で作業できます。
2. 部品形状を模型・砂型・中子の設計へ変換する
従来法では模型と中子取りが必要です。中子取りは中子を作るための工具です。直接プリントでは、砂型、中子、関連する鋳造方案のデジタルモデルを準備します。どちらも製品形状を実際に製造できる方案へ変換する作業です。
混同しやすい補正が三つあります。抜き勾配は、実体模型や中子を対応する工具から取り出しやすくします。加工代は後の切削のために金属を残します。寸法収縮の補正は、冷却後の鋳物寸法の変化を見込みます。
目的が異なるため、相互に置き換えることはできません。モデルを拡大しても、凝固時の給湯不足による引け巣は解決しません。砂型を直接プリントすれば、実体模型を抜くための勾配という制約はなくなりますが、砂造形物の取り出し、組立、砂除去、最終寸法は引き続き考慮します。
3. 砂型と中子を作り、品質を確認する
従来の造型では模型の周囲に砂を成形し、模型を取り出して空洞を残します。中子は選んだ工法で中子取り内に成形します。硬化、塗型、乾燥の要否や条件は砂の材料系と用途によって決まり、一つの処理をすべての砂造形物の必須工程にはできません。
組立前に寸法、砂面の健全性、位置決め部を確認します。細長い中子は、形が正しくても運搬と組立に耐える必要があります。注湯時になって損傷が顕在化すると、流路の形状が変わったり、砂粒が溶湯に混入したりするおそれがあります。
この工程の目標は、設計どおりに組み立てられ、後の注湯要求を満たす砂型と中子を得ることです。
4. 中子を据えて型を合わせ、湯道と排気を再確認する
中子据えでは、中子を設計上の位置へ配置します。位置決め、支持、必要な固定を行ってから型を合わせ、組立状態を確認します。
型合わせ前には、溶湯がどこから入るか、凝固中の補給金属がどこから来るか、空洞と中子のガスがどう抜けるかを説明できる必要があります。湯道は溶湯を導き、押湯は方案に応じた給湯を担い、通気構造はガスを外へ逃がします。
これらは方案設計で決めておく構造です。この段階では、設計どおりに形成され、正しく接続されているかを確認します。フィルターの使用や配置も、合金と充填方案に合わせて判断します。
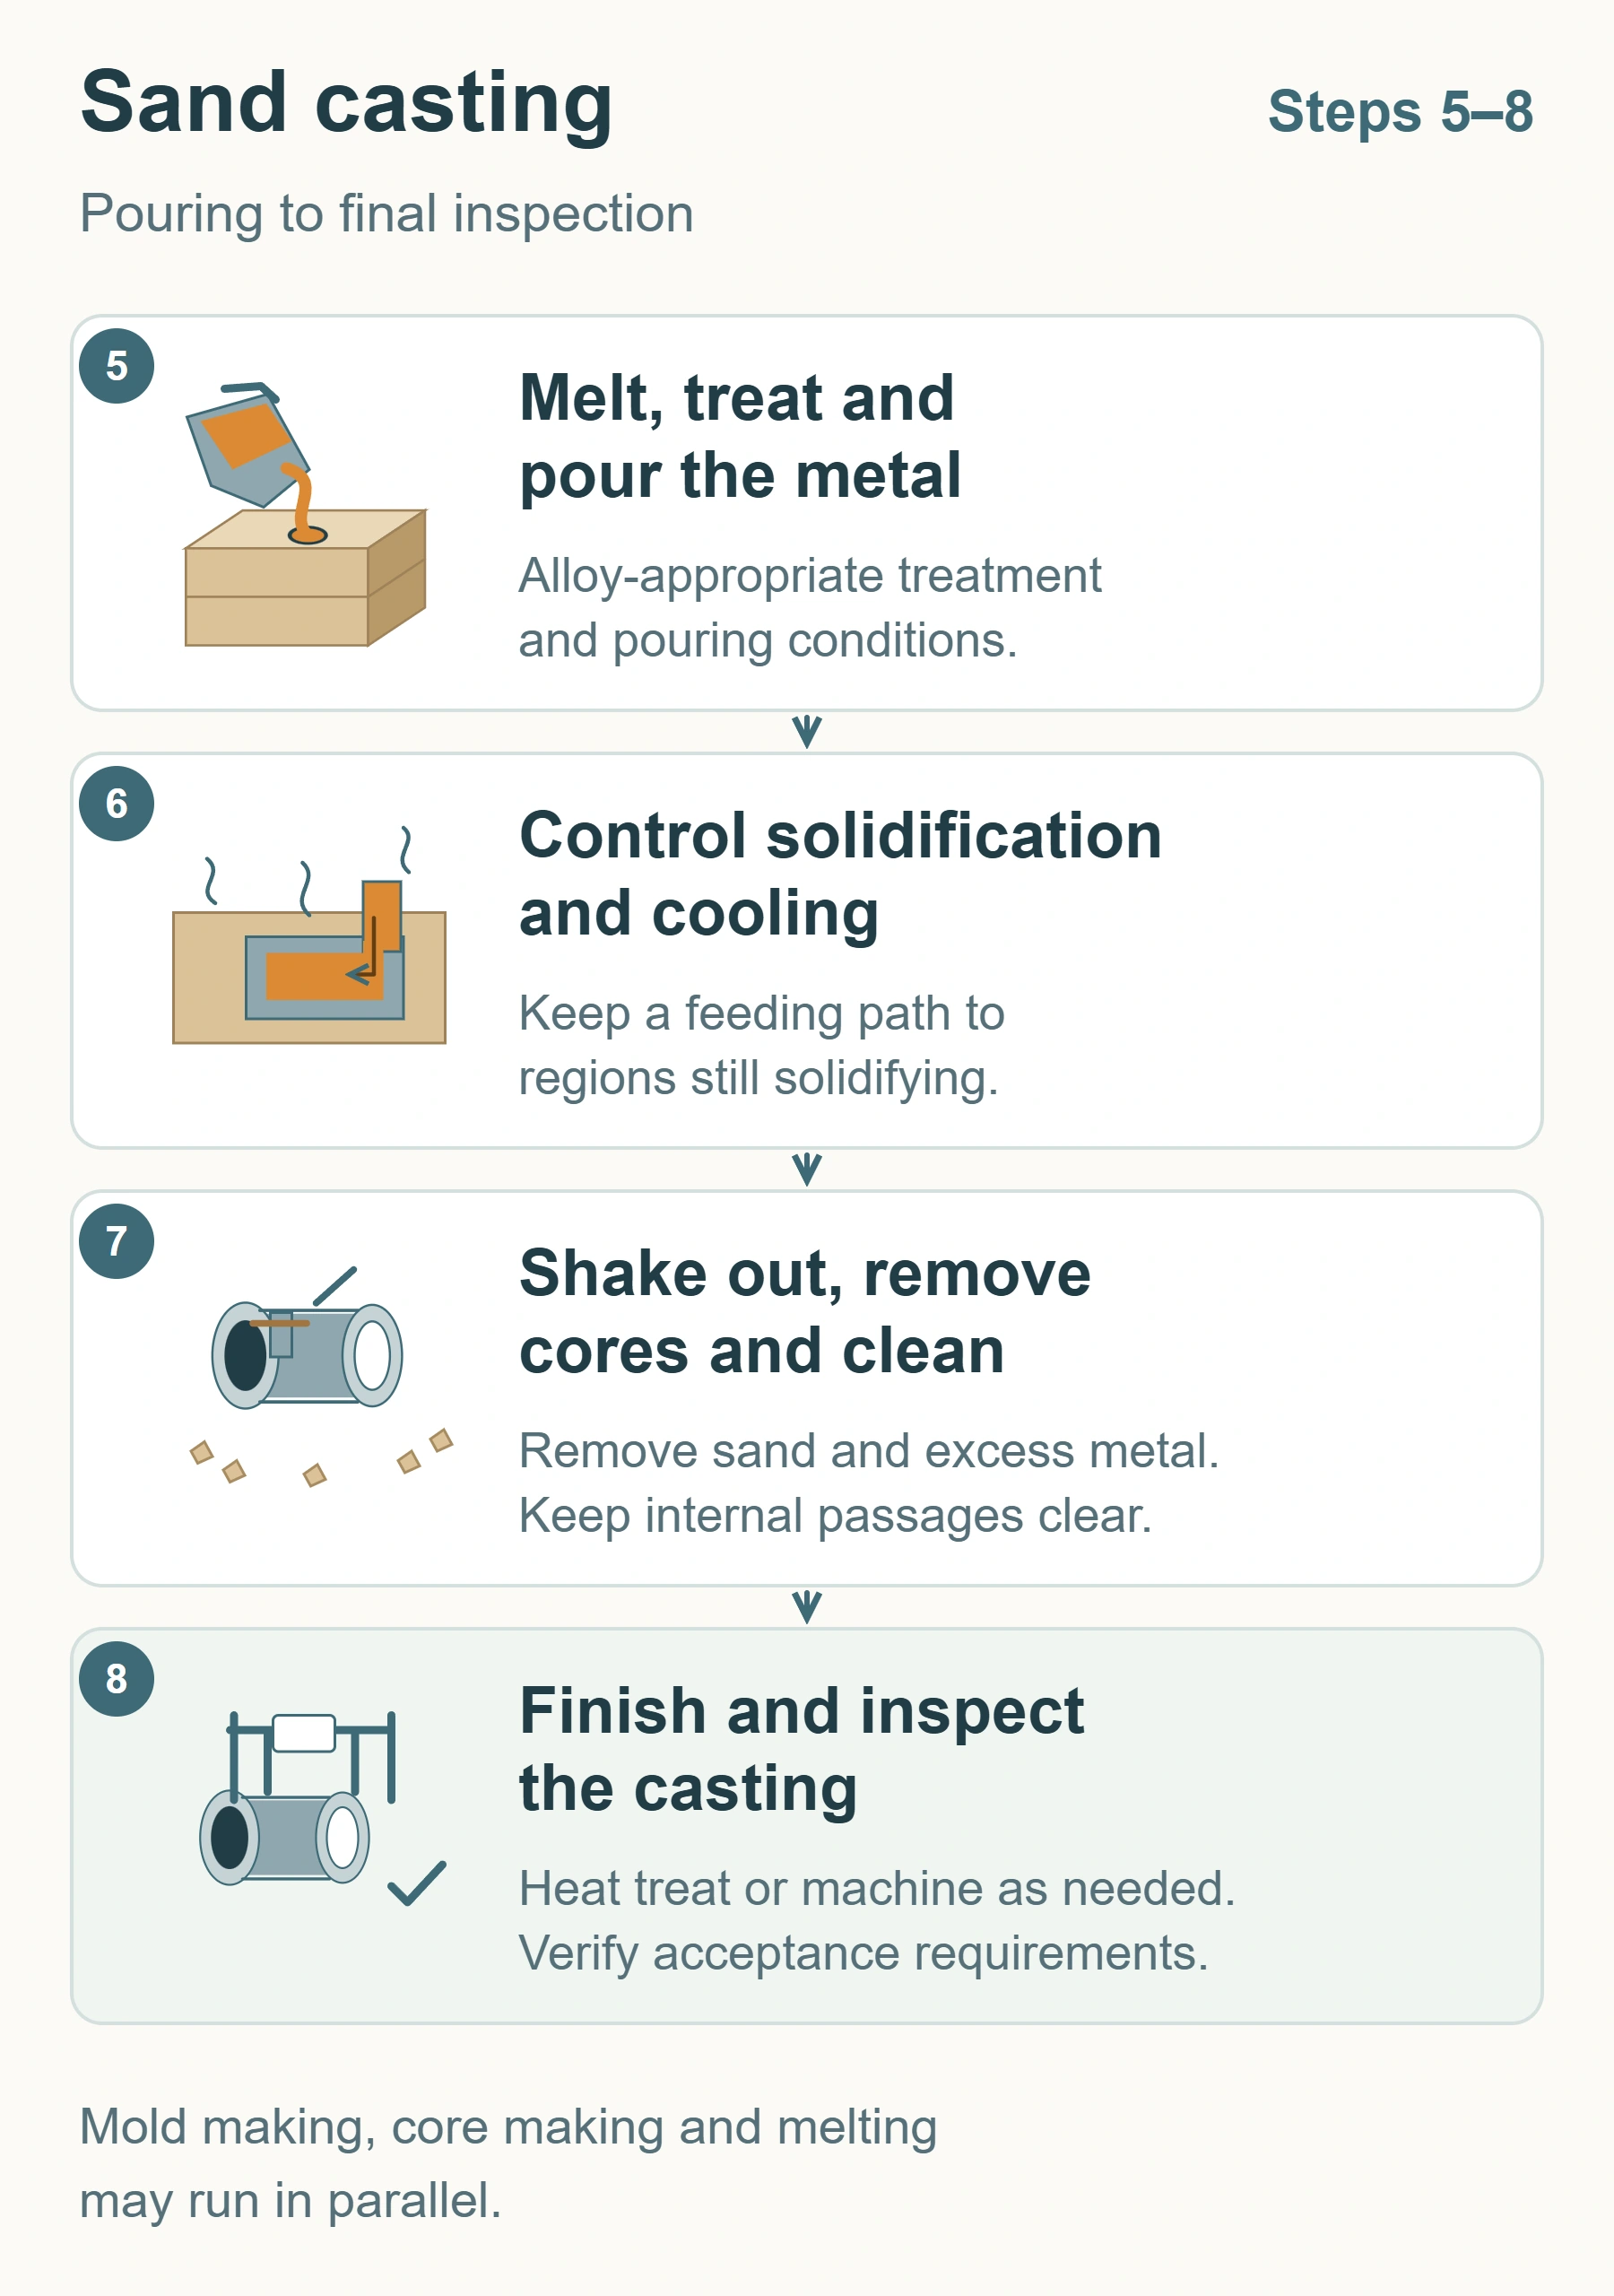
5. 金属を溶解・処理し、注湯する
金属原料を溶解し、合金に応じた成分管理と必要な溶湯処理を行った後、準備した鋳型へ注ぎます。
注湯温度、溶湯の清浄度、流入位置、充填過程は鋳物品質に影響します。温度と処理方法は合金、肉厚、鋳型条件に合わせる必要があり、アルミニウム、鉄、鋼、銅合金に共通の万能条件はありません。
ポンプケーシングのような中空部品では、中子の周囲を溶湯が満たし、連続した壁を形成します。空洞が満たされたことは充填完了を示すだけです。内部の健全性、中子位置の保持、寸法適合には、さらに凝固管理と検査が必要です。
6. 凝固・冷却を制御し、有効な給湯を維持する
鋳型に入った金属は、すべての場所で同時に凝固するわけではありません。肉厚、形状、放熱条件によって順序が変わります。給湯が必要な領域には、有効な経路を通じて溶湯を補給できなければなりません。
例えば厚肉部がまだ給湯を必要としていても、押湯へつながる薄肉部が先に凝固すると、近くに押湯があっても金属を供給できなくなる場合があります。この関係は米国鋳鋼協会の凝固と給湯に関する解説で説明されています。指向性凝固の目的の一つは、給湯しやすい凝固順序を作ることです。
したがって、冷却後の寸法変化と内部の引け巣は別の問題です。前者は寸法管理、後者は局所的な凝固に十分な金属が補給されるかという問題です。押湯は合金と構造に合わせて設計します。
7. 型ばらし・中子除去・湯道押湯切断・清掃を行う
後工程に適した状態まで冷却した鋳物を砂型から分離する工程が型ばらしです。続いて中子を除去し、湯道、押湯、余分な金属を切断して、必要に応じて表面を清掃します。
この時点で初めて、ポンプ内部の流路が使える空間になります。複雑な流路では、残砂が排出できるか、工具や清掃媒体が届くか、清掃結果をどう確認するかも設計時に考えます。外側がきれいでも、内部の清掃が完了したとは限りません。
型ばらしでは通常、砂型の形が壊れますが、砂自体は適切な処理・再生工程へ回せます。砂の再利用と、注湯ごとに新しい砂型を作ることは両立します。
8. 要求に応じて熱処理・機械加工・検査を行う
清掃後は、材質と納入条件に応じて後処理を行います。必要な熱処理は規定の方法で実施し、はめ合い面、取付面、シール面は図面に従って加工します。具体的な順序は工程計画で決まります。
検査は通常、外観と寸法から始まり、要求に応じて材質や特性を確認します。内部品質や密封性が求められる場合は、適切な非破壊検査、耐圧試験、漏れ試験などを行うことがあります。検査項目と受入基準は用途に対応させます。
評価は「形が鋳込めたか」から「納入要求を満たすか」へ移ります。不具合が見つかった場合には、材料、砂造形物、注湯、後処理の記録を追跡し、改善につなげられることも重要です。
4. 従来の造型と砂型3Dプリントは、どの工程が違うのか
主な違いは、砂型と中子をどのように作るかです。
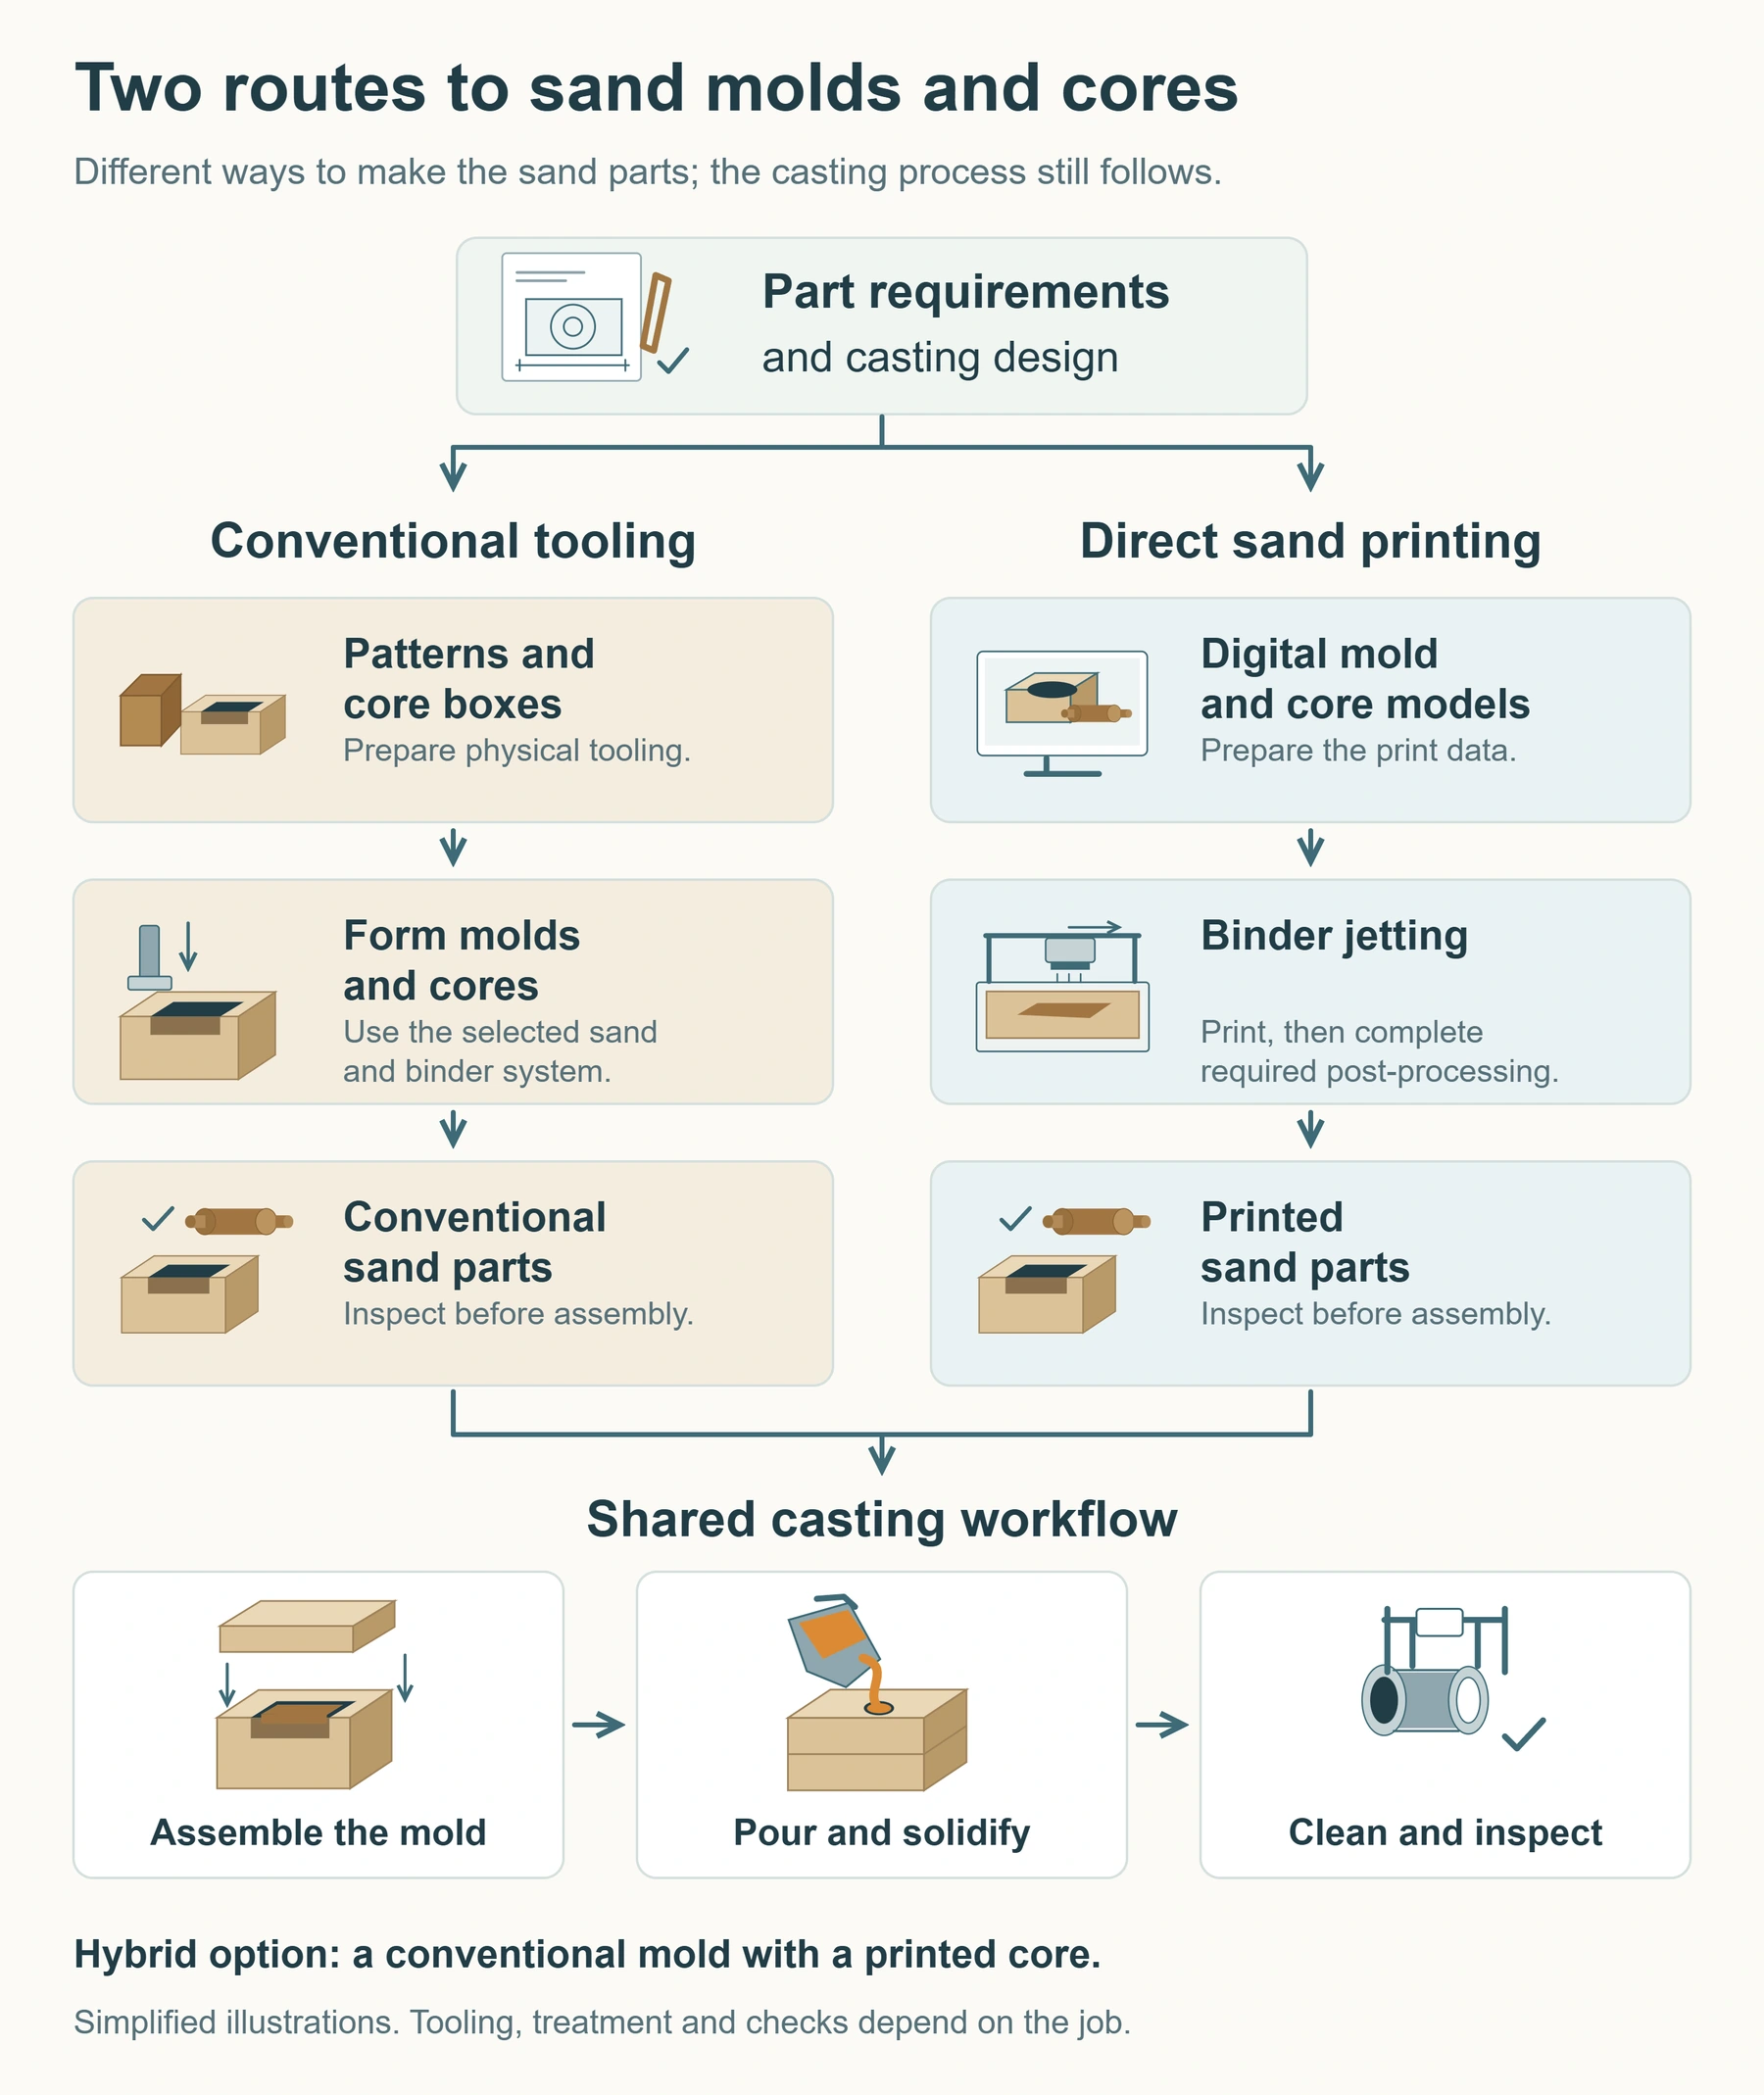
従来法は模型や中子取りなどの工具を作り、繰り返し造型に使います。直接砂型プリントはデジタルモデルを基に、バインダージェッティングで砂粒を層ごとに結合し、材料系に応じて硬化、余剰砂除去、検査を行います。NISTによるバインダージェッティングの説明は、粘結剤で粒子を結合する原理を示しています。砂を使う場合、できるものは鋳造用の砂型や中子です。
プリント工程の詳細は、CADのスライスから余剰砂除去・後処理までの砂型プリント工程を参照してください。
| 比較項目 | 従来の模型・中子取り | 直接砂型プリント |
|---|---|---|
| 事前準備 | 実体工具を製作・調整・保守する | プリントデータを準備し、砂と粘結剤系を検証する |
| 設計変更 | 工具の改修または再製作を検討する | デジタル設計を変更し、プリントと鋳造の結果を検証する |
| 複雑な内部空洞 | 中子取り構造、中子の分割・組立を検討する | 造形可能性、中子強度、砂除去条件を検討する |
| 繰り返し生産 | 既存工具と造型サイクルを踏まえて判断する | プリント、後処理、組立能力を踏まえて判断する |
試作品、補修部品、複雑な中子、頻繁な設計変更では直接プリントを検討できます。安定した繰り返し生産では、工具、砂造形物製作、清掃、検査まで比較し、数量だけで決めないことが重要です。従来砂型とプリント中子の組み合わせによって、必要な工程へデジタル製造を導入する方法もあります。
例えばポンプケーシングの外形が同じで、複数の内部流路を試す場合、外型の工具を残し、中子だけをそれぞれプリントする方法を検討できます。ただし既存砂型との位置決め、肉厚、各案の砂除去性を確認します。一部だけプリントする場合も、鋳造全体の検証が必要です。
Cprint 3DのSJ-1200砂型3Dプリンターは、鋳造用砂型と中子を製造し、この工程に導入する設備です。プリント後も組立、注湯、凝固、受入検査は必要です。砂造形物の寸法性能を、そのまま最終鋳物の公差とみなすことはできません。
5. どのような金属・部品を砂型鋳造できるのか
砂型鋳造は複数の合金系に対応しますが、具体的な方案は材種と部品要求を基に決めます。
| 金属の分類 | 部品例 | 主に確認する条件 |
|---|---|---|
| アルミニウム合金 | ハウジング、エンジン部品、試作品 | 肉厚、内部品質、熱処理、加工要求 |
| 鋳鉄 | 工作機械構造部品、ポンプ、バルブ、エンジン部品 | 材料組織、構造、使用時の性能 |
| 鋳鋼 | 適切な材種のバルブボディや機械部品 | 砂型の耐火性、給湯、後処理方案 |
| 銅合金 | 適切な材種のバルブ・配管部品 | 合金選定、使用環境、表面要求 |
例えば米国銅開発協会のC89537材料データには、砂型鋳造状態やバルブ用途が記載されています。ただし、すべての銅合金を相互に代用できるという意味ではありません。同様に「アルミハウジング」という名称だけでは方案は決まらず、材種、形状、数量、受入要求が必要です。
複雑な内部空洞、大型の一体構造、少量での設計検証では、砂型鋳造を検討対象にできます。デジタル造型の用途は砂型・中子製造のアプリケーションを参照できます。最終的にはほかの金属鋳造工法や後加工の方法も含めて判断します。
6. 砂型鋳造の利点と制約を合わせて見る
砂型鋳造は幅広い合金と部品サイズに適用でき、中子によって内部流路や空洞を形成できます。従来模型は再使用でき、デジタル造型は一部の設計変更や複雑な中子に選択肢を増やします。
コスト面の利点は対象によって異なります。米国アルミニウム協会の加工法解説では、少量、複雑形状、大型といった一部のアルミ鋳物で、砂型鋳造がダイカストや金型鋳造より経済的となる場合を説明しています。あらゆる金属・数量で最安という意味には拡張できません。
制約も明確です。砂型は通常使い切りであり、造型、砂処理、清掃には継続的に資源を使います。複雑な中子には確実な位置決めと砂除去条件が必要です。鋳肌や寸法能力は工法の影響を受け、重要面は機械加工が必要になることがあります。
砂型鋳造とロストワックス鋳造で、型腔の形成、外形の細部、内部空間の条件がどう異なるかは、砂型鋳造と精密鋳造(ロストワックス)の違いはをご覧ください。
総コストを評価する際は、工具、材料、製造、後処理、検査を同じ一覧に入れます。造型費だけを比べると、納入に影響する作業を見落とす可能性があります。
見積もりの納入範囲もそろえます。鋳放し素材のみの価格と、加工・検査込みの価格は直接比較できません。加工面、内部清浄度、検査項目を明記すると、費用差が工法によるものか、納入範囲によるものかを判断できます。
7. よくある欠陥はどこから調べるか
空孔、介在物、寸法不良が見つかったら、まず位置と形態を確認し、生産記録と合わせて原因を調べます。似た外観でも原因が異なることがあり、写真1枚だけで変更する条件を決めるべきではありません。
| 観察された現象 | 考えられる分類 | 次の確認事項 |
|---|---|---|
| 空孔・ポロシティ | ガス由来の空孔、給湯不足など | 位置、形態、検査結果、溶湯・鋳型記録を合わせて区別する |
| 局所的な引け巣・引けポロシティ | 凝固・給湯の問題 | 肉厚変化、最終凝固部、給湯経路を確認する |
| 砂の巻き込み・砂状残留物 | 砂型の侵食や欠けなどの可能性 | 砂面、中子の健全性、溶湯流入経路を確認する |
| 継ぎ目状の未融合部 | 湯境などの充填問題 | 溶湯前面が合流する位置、温度、流動条件を確認する |
| 見切り位置での外形のずれ | 型ずれ・組立位置決めの問題 | 型合わせ位置を確認し、内部のずれは別途中子位置を調べる |
この表は調査の方向を示すもので、検査結果に代わるものではありません。内部空孔を見つけて押湯を増やしても、ガス由来なら解決しない場合があります。排気だけを変更しても、給湯経路の遮断は解消できません。鋳造収縮・引け巣・ガス欠陥の違いを確認したうえで、部品ごとの給湯経路と工程記録を調べます。湯口、押湯、排気も一体で評価します。
8. 砂型鋳造に関する五つの質問
すべての砂型鋳物に中子が必要ですか?
必ずしも必要ではありません。砂型だけで部品形状を作れるなら、独立した中子は不要な場合があります。使用や分割の方法は、形状、型の分割、生産方案によって判断し、部品の大きさだけでは決まりません。
砂型を壊すと、砂は再利用できませんか?
砂型の形は通常一度限りですが、砂自体は適切な処理と品質確認を経て再利用できる場合があります。方法、回収砂の比率、新砂の追加量は砂の系と生産条件に依存し、無限に循環できるとはいえません。
取り出すときに砂型を壊すのはなぜですか?
鋳物は砂型に囲まれ、複雑な部品では内部に中子もあります。型ばらしと清掃でこれらを除去して、鋳物と内部空間を得ます。従来の模型は別の工具であり、次の砂型製作に使えます。
砂型3Dプリントで金属部品を直接作れますか?
できません。砂型プリントが作るのは鋳造用の中間物です。後に溶解、注湯、清掃などが必要です。設備能力を考えるときは、砂造形物の製造能力と鋳造生産全体の能力を区別します。
砂型と模型は同じものですか?
「型」という言葉だけでは対象が曖昧になることがあります。本記事では鋳造に使う砂の構造物を砂型、従来造型で使う工具を模型と呼びます。対象と用途を明示すると、一般的な呼び方だけに頼るより正確に伝わります。
部品形状から鋳型全体の設計へ
砂型鋳造は、形状をどう作るか、溶湯をどう流すか、凝固時にどう補給するか、ガスをどう排出するかという四つの関連した視点で理解できます。これらが、図面を要求どおりの鋳物に変えられるかを左右します。
砂型・中子製造を検討する際は、3Dモデル、合金の材種、数量、重要寸法、受入要求を整理し、Cprint 3Dのチームへお問い合わせください。現在の工程に砂型プリントをどう組み込むかを相談できます。