
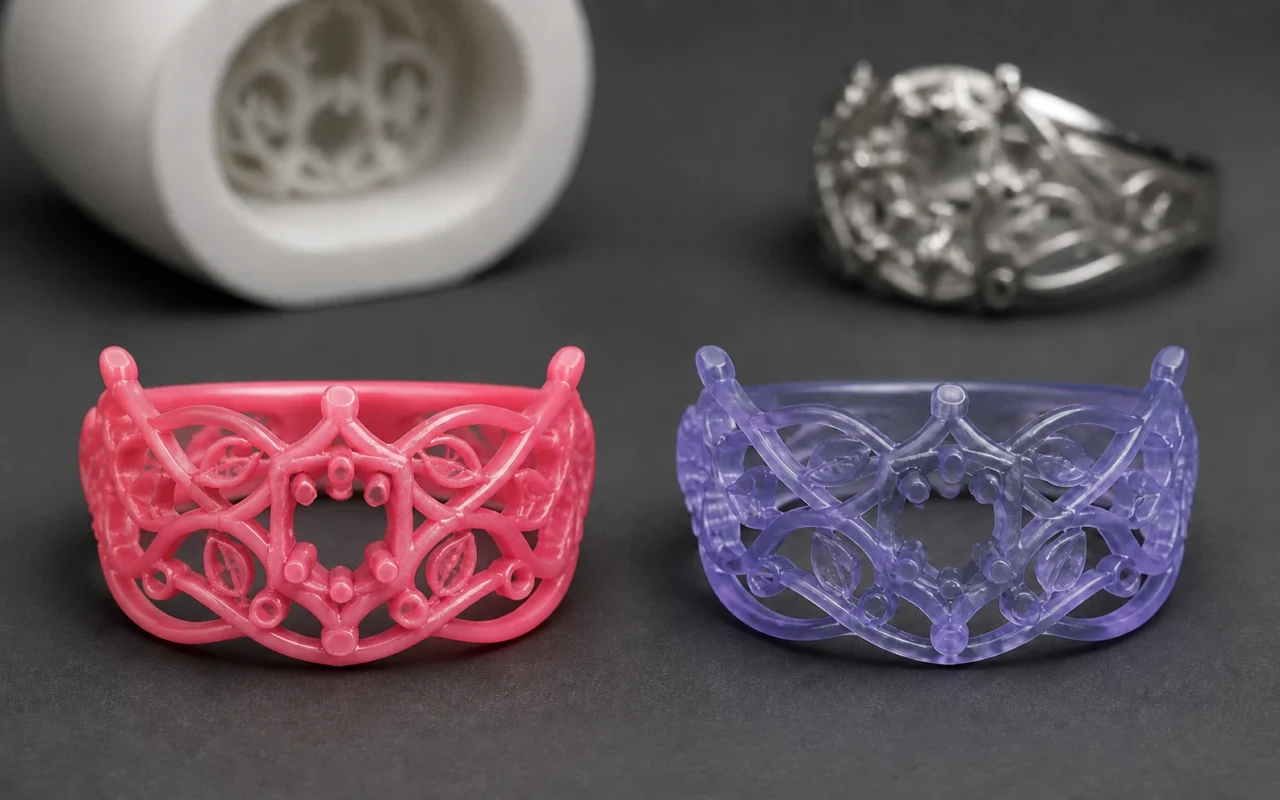
L’impression 3D par projection de gouttelettes de cire fondue et l’impression de résine coulable peuvent toutes deux transformer un bijou numérique ou un design moulé de précision en un motif sacrificiel. La décision n’est pas simplement un combat de résolution. Les deux itinéraires utilisent des matériaux, des mécanismes de construction et des stratégies de support différents, et créent des exigences différentes en matière de nettoyage, de construction du gros œuvre, de retrait thermique du matériau du modèle et de planification de la production.
La question utile n’est pas « Quelle technologie est la plus avancée ? » Il s’agit du flux de travail complet qui correspond le mieux aux détails de la pièce, au volume de production, au calendrier de livraison, au système de coque et aux compétences disponibles dans votre opération.
Comment fonctionnent les deux processus
Les résines coulables sont normalement imprimées par photopolymérisation SLA, DLP ou LCD. Une source de lumière durcit la résine liquide couche par couche pour créer le motif et les supports issus de la même famille générale de matériaux. Après l’impression, la pièce doit généralement être lavée, retirée du support et durcie secondairement. Pour le moulage de précision à la cire perdue, il faut également un programme de chauffage et de maintien recommandé pour ce matériau spécifique afin que la résine se décompose complètement tandis que l’expansion et les résidus sont contrôlés.
L’impression 3D par projection de gouttelettes de cire fondue utilise des têtes d’impression industrielles pour déposer la cire de construction et la cire de support. Chaque couche déposée refroidit et se solidifie avant que la suivante ne soit ajoutée. Une fois la cire de support environnante retirée, le modèle en cire de construction peut passer à l’inspection, à l’assemblage des modèles en cire sur la carotte de coulée et la coque. Son principal avantage est un modèle en cire qui s’intègre naturellement dans un environnement de production classique à cire perdue.
Pour les travaux de bijouterie, visitez notre page de demande de fabrication de bijoux. Pour les turbines, pompes, vannes et autres pièces industrielles, voir applications de moulage à modèle perdu.
Retrait des matériaux et supports
Les motifs et supports photopolymères sont généralement fabriqués à partir de la même famille de résines. Les points de contact doivent être clipsés, poncés ou finis mécaniquement, la stratégie de support affecte donc directement les dents fines, ajourées, les parois fines et les surfaces visibles. Dans les cavités inaccessibles, la conception nécessite également un drainage, un nettoyage et une élimination thermique des chemins de matériaux du modèle.
Les systèmes à jet de cire utilisent généralement des cires de construction et de support distinctes. La cire de support entoure ou porte une géométrie complexe et est éliminée par un processus à température contrôlée ou à base de solvant adapté au système de matériaux. Cela réduit le contact mécanique direct avec les détails fragiles. Cela n’élimine pas le post-traitement : la température, le temps de séjour, le nettoyage et la manipulation des fluides résiduaires nécessitent toujours une procédure contrôlée.
Ne comparez pas la surface et la précision uniquement par les spécifications
Le résultat final dépend du modèle CAO d’origine, de l’épaisseur de la couche, de l’orientation de la pièce, du contact du support, du retrait du matériau, du nettoyage ou du décirage, de la construction de la coque et du retrait du métal. les modèles en cire sont largement utilisés lorsqu’une surface homogène et une texture fine sont importantes. Les imprimantes à résine peuvent également reproduire des géométries fines et sont disponibles dans une gamme plus large de machines et de matériaux.
Exécutez le même benchmark sur les deux itinéraires plutôt que de comparer la résolution des brochures. Inclure :
- les lignes les plus fines, les griffes et les ajourés ;
- parois minces et trous dans différentes orientations ;
- grandes surfaces courbes et lisses;
- rainures profondes et espaces internes qui doivent être nettoyés ; et
- dimensions critiques mesurées sur la pièce moulée finale.
Une comparaison continue depuis la CAO jusqu’à la pièce métallique finie est le seul moyen fiable de déterminer quel itinéraire correspond à votre coque et à votre processus de coulée.
L’élimination thermique du modèle et la fabrication de la carapace déterminent le résultat de la coulée
La cire et la résine doivent quitter la coque en céramique, mais leur comportement thermique est différent. La cire de coulée conventionnelle fond généralement en premier, les résidus étant éliminés lors du tir ultérieur de l’obus. La résine coulable s’échappe principalement par décomposition thermique. Les profils d’expansion, de cendres et de rampe recommandés varient considérablement entre les formules de résine, utilisez donc la fiche technique du matériau et un essai contrôlé pour établir le processus.
« Coulable » ne signifie pas une compatibilité immédiate avec tous les processus de cire. Lors du changement de matériau de modèle, vérifiez la présence de fissures dans la coque, de cendres, de piqûres de surface, de ventilation et de remplissage métallique, et documentez le profil du four et la disposition de l’assemblage de la carotte de coulée. Pour une production répétée, la traçabilité des lots de matériaux et une procédure opérationnelle standard comptent plus que l’apparence d’une impression réussie.
Pour les étapes en aval, lisez le post-traitement du modèle en cire et le workflow de moulage de précision à la cire perdue.
Volume, main d’œuvre et coût total
Les imprimantes à résine couvrent une large gamme de prix et d’applications. Ils sont flexibles pour la validation de la conception, le travail en studio, les pièces personnalisées à faible volume et le prototypage général. Les coûts s’étendent au-delà de la résine : fluide de lavage, retrait manuel du support, durcissement secondaire, équipement de protection individuelle et gestion des déchets. Une équipe déjà familiarisée avec les flux de travail des photopolymères et traitant un nombre limité de motifs par jour peut apprécier cette flexibilité.
L’impression 3D par projection de gouttelettes de cire fondue est plus spécialisée dans la production de motifs. Pour les usines qui emboîtent et impriment en permanence des modèles mixtes de bijoux ou de cire industrielle, cela peut réduire les étapes de retrait du support mécanique et de conversion tout en s’alignant sur l’assemblage établi sur les pratiques de coulée et de construction de coques. Son modèle de coûts comprend la cire de construction, la cire de support, la maintenance des machines, les stations de décirage et l’utilisation des capacités.
Le coût des matériaux par pièce n’est donc pas le coût total. Incluez le temps de l’opérateur, les échecs de réimpression, l’occupation de la machine, le succès des coques et les retouches après la coulée dans la comparaison.
Pour un exemple axé sur la production, consultez la section Impression 3D à la cire pour des prototypes de bijoux rapides et de petits lots.
Un guide de sélection pratique
- Pour les prototypes polyvalents, les modèles dentaires ou les pièces calcinables occasionnelles, évaluez d’abord une solution en résine.
- Pour une production durable de bijoux ou de modèles industriels à la cire perdue, effectuez un essai de production complet par impression 3D en projetant des gouttelettes de cire fondue.
- Pour les ajourés fins, les dents délicates ou les géométries difficiles à atteindre mécaniquement, comparez les dégâts de nettoyage sur des pièces de référence réelles.
- Si votre processus de coque et de déparaffinage est mature, vérifiez comment un nouveau matériau de modèle modifie le profil du four existant et le comportement de la coque.
- Pour une production à grande échelle, comparez la production de métal acceptée sur une équipe complète, et non la vitesse d’une seule impression.
Le système d’impression 3D en cire Cprint 3D 3H-420 est conçu pour la production de bijoux et de modèles de moulage de précision. Pour comparer les itinéraires en utilisant votre propre géométrie représentative, envoyez-nous les fichiers et les exigences de production pour un examen des conditions d’impression, de retrait du support et de moulage.
Questions fréquemment posées
Quelle est la principale différence entre l’impression 3D par projection de gouttelettes de cire fondue et la résine coulable ?
Les principales différences résident dans le matériau du motif et le post-traitement. L’impression 3D par projection de gouttelettes de cire fondue produit un modèle en cire et utilise généralement de la cire de support amovible. L’impression photopolymère produit un motif en résine qui nécessite un lavage, un retrait du support, un post-durcissement et un retrait thermique du programme de matériaux du modèle validé pour cette résine.
Quel type de support est le plus facile à supprimer ?
Le support de cire peut généralement être dissous ou fondu avec un processus adapté, réduisant ainsi le contact mécanique avec les détails fins. Les supports en résine sont normalement clipsés et finis. La difficulté réelle dépend toujours de la géométrie, de l’orientation, du matériau et des normes de travail.
Comment les modèles en cire et en résine se comportent-ils différemment lors du retrait thermique du matériau du modèle ?
La cire fond normalement en premier ; la résine est éliminée principalement par décomposition thermique. Les formules de résine varient considérablement en termes d’expansion et de cendres, c’est pourquoi un profil de four non validé ne doit pas être utilisé pour chaque matériau. Les deux itinéraires nécessitent une confirmation avec les données du fournisseur et des essais de coulée.
Chaque producteur de bijoux devrait-il choisir l’impression 3D en projetant des gouttelettes de cire fondue ?
L’impression 3D par projection de gouttelettes de cire fondue est bien adaptée à la production récurrente de modèles à cire perdue, tandis que la résine peut être plus flexible pour les travaux sensibles au budget, polyvalents ou à très petite échelle. Comparez les conceptions représentatives, le volume quotidien et le rendement de coulée accepté.
Que faut-il tester avant de passer de la résine à l’impression 3D en projetant des gouttelettes de cire fondue ?
Testez les broches fines, les parois minces, les surfaces ajourées, lisses et les structures plus grandes. Enregistrez la séquence complète (impression, nettoyage, assemblage sur la carotte de coulée, construction de la coque, décirage, coulée et retouche) au lieu de juger uniquement le motif non coulé.