

Un modèle en cire peut passer avec succès l’inspection dimensionnelle alors que le moulage métallique ne répond toujours pas à ses exigences. Le motif est une étape dans une chaîne de transfert dimensionnel. Le fichier numérique, le travail d’impression, le modèle nettoyé, le moule de coulée, l’ébauche brute de coulée et la pièce usinée représentent différents états géométriques et objets d’inspection.
Suivez la même caractéristique à travers ces étapes pour déterminer où un écart a été observé pour la première fois avant de discuter de la compensation ou des changements de processus. En comparant uniquement la pièce moulée finale avec le modèle à l’écran, vous risquez de mélanger les unités de fichiers, les données de mesure, les surépaisseurs d’usinage et les changements de matériaux en un seul problème inexpliqué.
Définir ce que signifie réellement la réussite de l’inspection
La taille sur une image finie peut ne pas être la taille que devrait avoir le modèle en cire. Le concepteur peut avoir fait des surépaisseurs d’usinage, la fonderie peut exiger une géométrie de compensation confirmée ou le travail d’impression peut utiliser une construction distincte. Si ces ajustements ne sont pas enregistrés, les résultats de mesure manquent de référence claire.
Il est recommandé de conserver en même temps le dessin du produit fini, le dessin brut de coulée et le document de modèle en cire approuvé. Si le projet ne dispose pas pour le moment d’une ébauche indépendante, il convient également d’indiquer dans le tableau des dimensions quelles caractéristiques sont inspectées comme coulées et quelles caractéristiques nécessitent un traitement ultérieur pour répondre aux exigences.
« Qualifié en cire » doit être spécifiquement écrit comme suit : une certaine version du modèle, mesurée à l’aide de la méthode spécifiée dans l’état convenu, répond aux exigences dimensionnelles à ce stade. Cette conclusion ne prouve pas automatiquement que la pièce moulée est conforme au dessin fini, ni ne remplace une inspection ultérieure.
Par exemple, pour qu’un trou d’installation soit traité, ce qui doit être confirmé lors de la phase de mise en cire, c’est la forme brute approuvée du trou ou la structure réservée correspondante. Le diamètre final du trou de montage peut être obtenu par usinage. Si vous évaluez les deux avec la même valeur cible, la marge initialement réservée intentionnellement sera considérée comme un écart d’impression.
Les lecteurs de bijoux peuvent combiner Le processus de production d’une bague imprimée en 3D pour distinguer les objets d’inspection de la circonférence de la bague, du sertissage, du modèle en cire et de la pièce finie finale.
Les dimensions doivent être conservées lors du transfert du fichier
Le modèle original dans le logiciel de conception, le fichier de maillage exporté et le modèle importé dans le logiciel de construction doivent vérifier respectivement les unités et les dimensions clés. Surtout lors de la remise de logiciels croisés, il n’est pas approprié de publier le modèle simplement parce qu’il semble de taille normale.
La description STL de Rhino indique que l’exportation convertira la surface en un maillage polygonal et fournit des options liées aux unités, à la mise à l’échelle de l’importation et à la tolérance du maillage. Le transfert effectif devrait vérifier les logiciels et les documents utilisés, plutôt que de supposer généralement que tous les STL peuvent transférer automatiquement et correctement les unités. Instructions d’importation et d’exportation de Rhino STL
Vous pouvez sélectionner les dimensions globales, l’espacement des trous et une caractéristique locale clé à comparer avant et après l’exportation. Si la forme globale du modèle change proportionnellement, les unités et l’échelle doivent être vérifiées en premier ; si la forme est cohérente mais que les détails locaux de la surface changent, les enregistrements de maillage et de réparation doivent être vérifiés.
Toute opération de mise à l’échelle ou de compensation dans le logiciel de construction doit également avoir une base approuvée. Vous ne pouvez pas demander au concepteur, à l’opérateur d’impression et à l’équipe de casting de « retoucher un peu » chacun, et personne ne finit par savoir combien d’ajustements ont été réellement utilisés.
Corriger l’état du modèle et la méthode de mesure
L’état du wax-up lui-même doit être clarifié. Les modèles avec supports, les modèles qui viennent d’être nettoyés et les modèles assemblés en arbre peuvent avoir des positions mesurables et des conditions de serrage différentes. Pour les parois minces, les tiges longues et les griffes fines, la mesure des modèles de contact mérite particulièrement d’être confirmée.
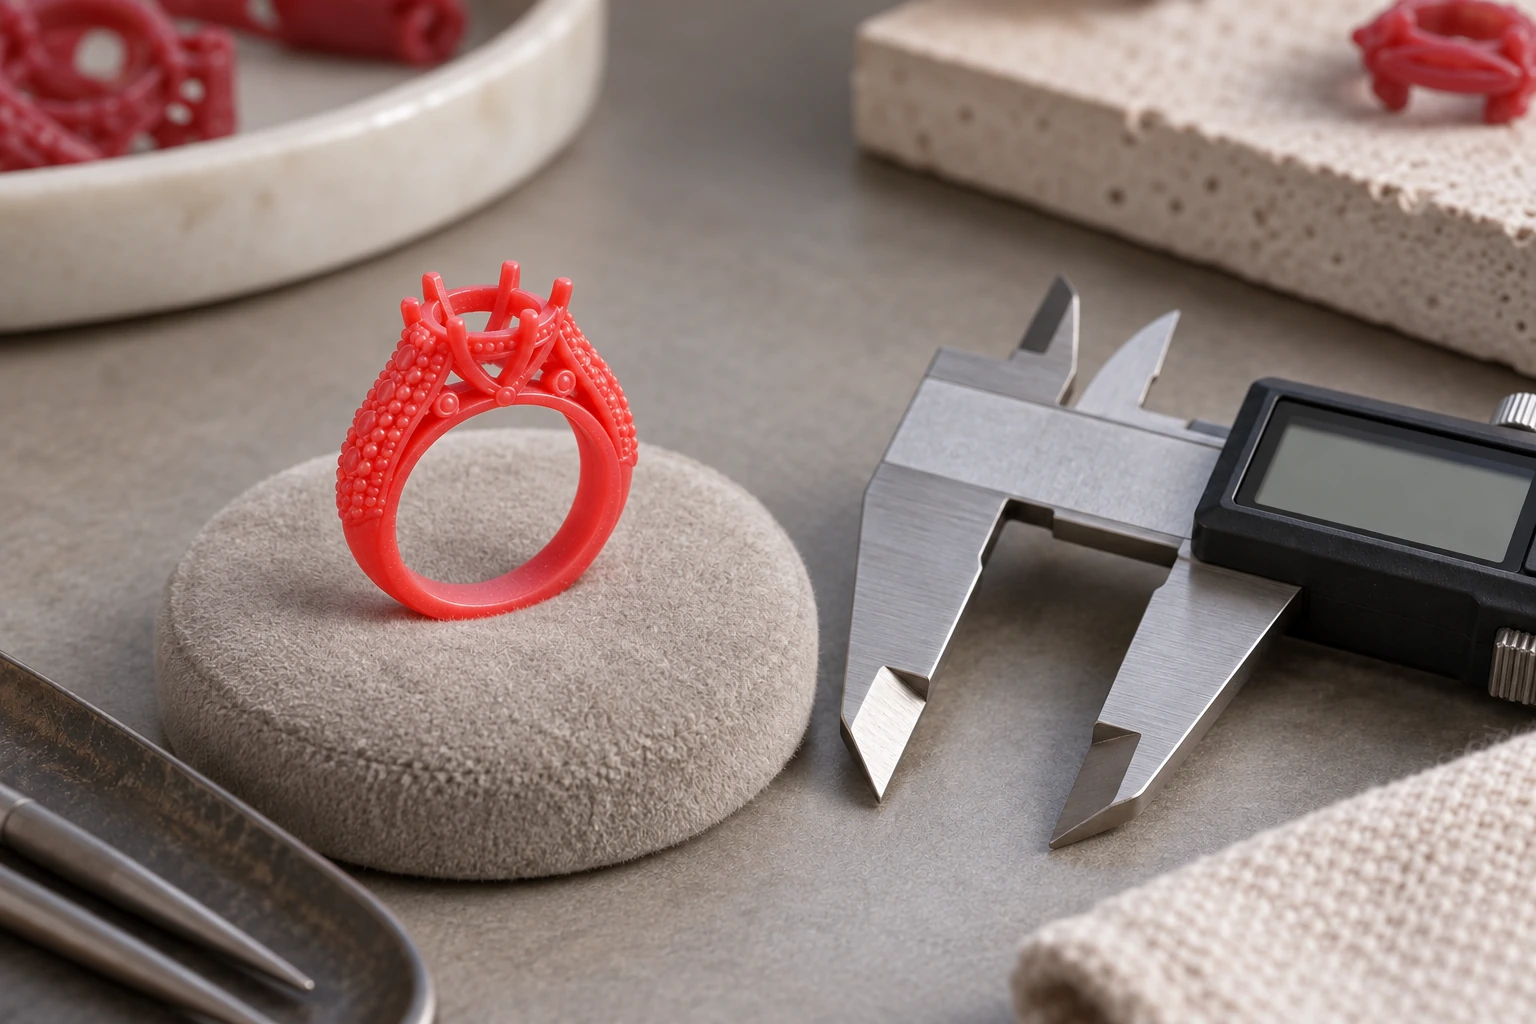
La force de l’outil de mesure, la direction de mesure, la méthode de support et les conditions environnementales doivent tous être compatibles avec le modèle. Si les mesures de contact risquent de déformer la structure, des méthodes alternatives pourront être discutées avec l’inspecteur. Vous ne pouvez pas obtenir une « lecture stable » en serrant fort le modèle et en confondant les changements introduits par la mesure avec les dimensions d’origine.
Les références pour la même fonctionnalité doivent également être cohérentes. Deux points quelconques sur la surface courbe, le diamètre extérieur maximum et le diamètre de la section définie dans le dessin sont des objets de mesure différents. L’enregistrement doit être accompagné d’une carte de localisation ou d’un repère de coupe afin que la personne suivante puisse reproduire le lieu de mesure.
Examinez d’abord les lectures suspectes avant de déterminer si le modèle est biaisé. Lors du changement d’outils de mesure, de personnes chargées de mesurer ou de méthodes de serrage pour obtenir des résultats différents, la cohérence des mesures doit d’abord être résolue au lieu d’ajuster immédiatement le fichier imprimé.
Le transfert dimensionnel se poursuit à travers le moule et le métal
La géométrie du modèle en cire est transférée dans la cavité de coulée, puis l’ébauche est formée par coulée et refroidissement du métal. Chaque étape est soumise à des conditions de matériaux et de processus différentes, et les changements dimensionnels ne peuvent pas être résumés par un pourcentage uniforme.
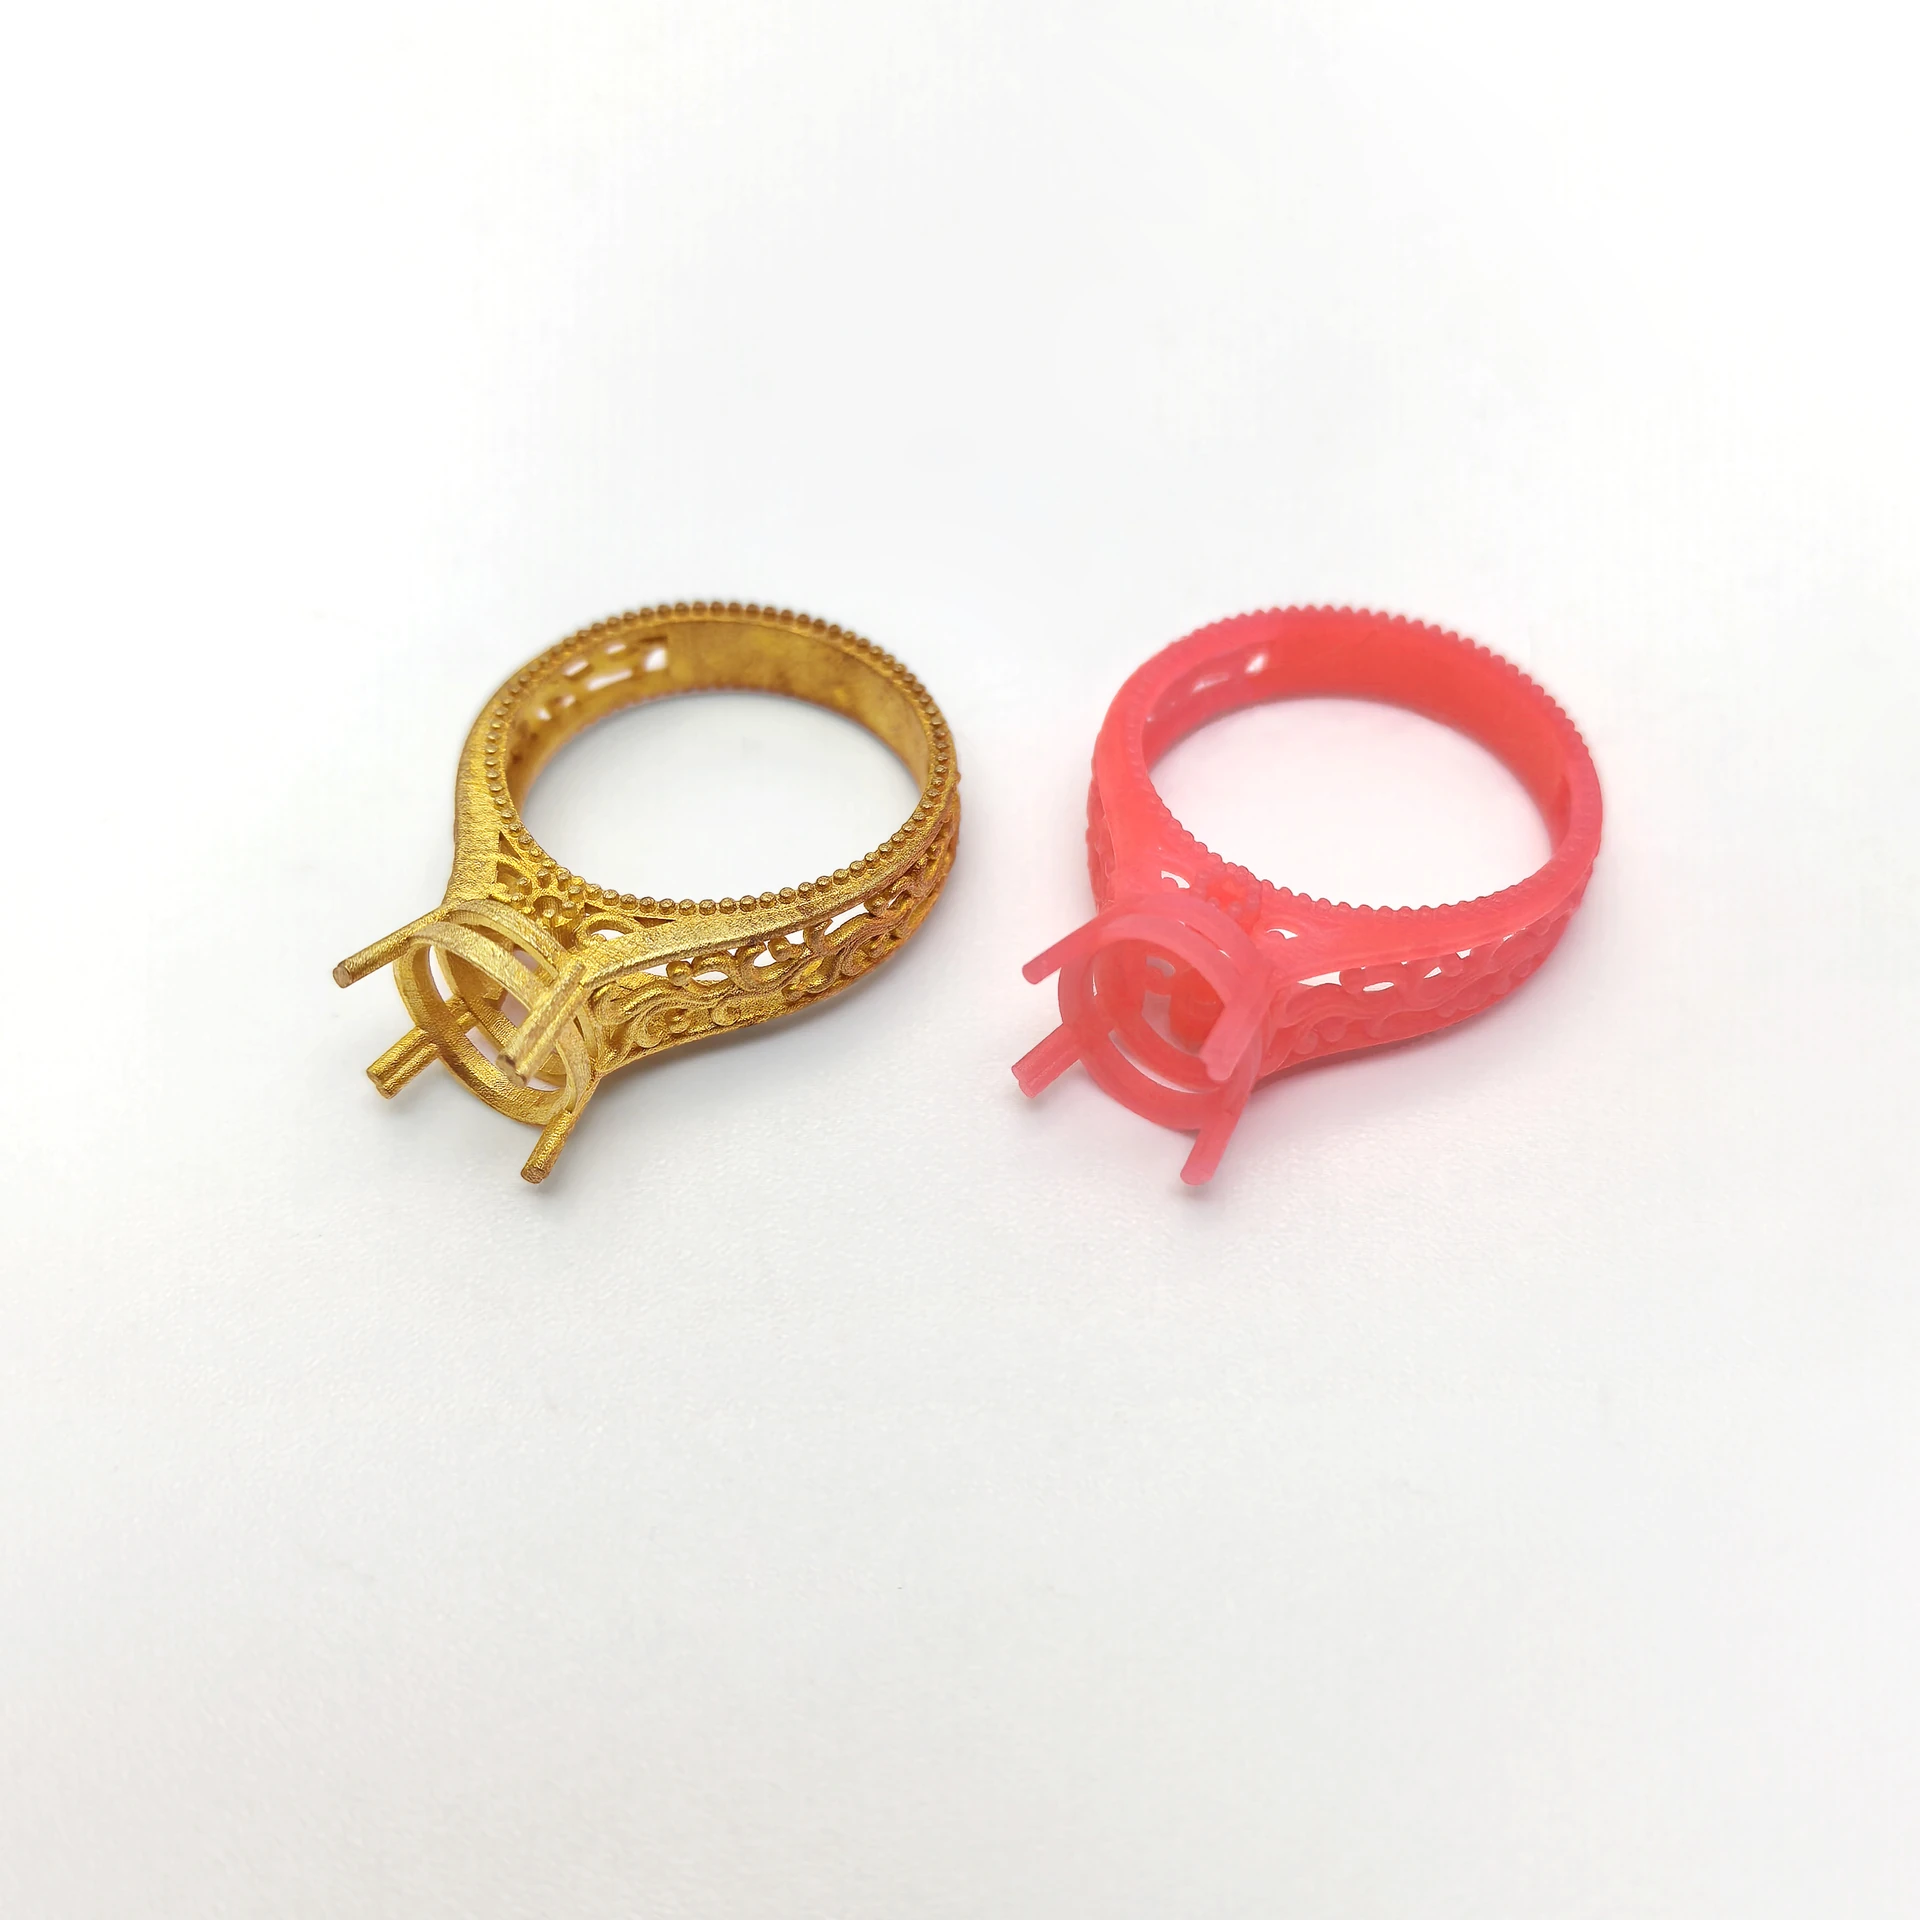
Les recherches du Oak Ridge National Laboratory sur la prévision de la taille des pièces moulées à modèle perdu examinent les modèles de cire, les modèles de coques et les alliages. Cette étude se concentre sur des matériaux et des systèmes de test spécifiques et ne peut pas être utilisée comme taux de retrait universel pour tous les projets, mais elle illustre que l’analyse dimensionnelle doit couvrir plusieurs étapes. Résumé de la recherche dimensionnelle sur le moulage de précision ORNL
Lorsque l’équipe de moulage évalue les dimensions, elle doit également connaître le matériau de cire, le matériau de moulage, l’alliage, la structure de la pièce et les enregistrements réels du processus. La question de savoir si le plan de compensation établi pour un certain échantillon est applicable à une autre relation d’épaisseur ou à un autre alliage doit être confirmée séparément.
Si une déformation locale s’est déjà produite pendant la phase de mise en cire, les écarts dimensionnels ultérieurs ne peuvent pas simplement être attribués au retrait du métal. D’un autre côté, même si l’inspection du modèle en cire réussit, tous les écarts de coulée ne peuvent pas être attribués à une précision insuffisante de l’équipement d’impression. Chaque hypothèse doit être associée à des preuves vérifiables dans le dossier.
La tolérance d’usinage et la compensation de retrait répondent à des objectifs différents
La surépaisseur d’usinage est la géométrie réservée à l’enlèvement ultérieur de matière. Le retrait ou autre compensation de processus est un ajustement de la géométrie de l’étape précédente afin d’atteindre l’objectif d’une certaine étape. Les deux peuvent exister en même temps, mais ne peuvent pas être mélangés en tant que « modèle amplifié ».
La marge doit être indiquée sur quels côtés, sur quelle base et pour quel type de transformation ultérieure. La rémunération doit décrire les matériaux applicables, la construction, l’orientation et les conditions de vérification. La mise à l’échelle uniforme de la pièce entière peut ne pas permettre de gérer les déformations ou les écarts locaux qui se produisent uniquement sur une certaine fonctionnalité.
Pour les pièces à traiter, la taille cible du flan inclut également si une référence de traitement peut être établie, s’il y a une marge suffisante et la relation de position pertinente. Si la pièce brute est plus grande que le produit fini, cela ne signifie pas nécessairement qu’elle n’est pas qualifiée. La clé réside dans la conformité aux exigences approximatives approuvées.
L’obligation d’indemnisation doit être déterminée avant la production d’essai. Il est recommandé que le personnel de conception et de processus concerné confirme le plan d’ajustement, que le personnel d’impression enregistre la version d’exécution et que le personnel d’inspection évalue les résultats en fonction des objectifs d’étape correspondant à la version.
Enregistrez la même caractéristique à travers la chaîne dimensionnelle
| Caractéristiques | Objectifs et repères numériques | Wax-up après nettoyage | Comme coulé à blanc | Produits finis transformés | Des changements qui nécessitent une explication |
|---|---|---|---|---|---|
| Trous ou inserts de montage | Version du fichier, emplacement de la section | méthodes et statut | Cible approximative et mesure réelle | Objectif final et mesure réelle | S’il faut suivre le traitement |
| Espacement des trous ou emplacement de connexion | Même ensemble de critères | Numérotation et mesure réelle | Numéro correspondant et mesure réelle | Numéro correspondant et mesure réelle | Relation de conversion de base |
| contour extérieur | Spécifier une section ou une méthode de comparaison | Résultats de localisation correspondants | Résultats de localisation correspondants | Résultats de localisation correspondants | changements de forme locaux |
| Murs ou détails fins | Identification des zones clés | Complétude et taille | Statut et dimensions du formage | état final | Effets de nettoyage et de coupe |
Il s’agit d’une structure d’enregistrement et non d’un résultat de test prédéfini. Les projets réels doivent être complétés par des données, des unités et des méthodes de mesure réelles ; les raisons des étapes inapplicables doivent être expliquées et les chiffres ne doivent pas être inventés pour rendre le formulaire complet.
Le même modèle peut être conservé en relation à l’aide de photos, de schémas de localisation ou d’autres méthodes de traçabilité. Plusieurs pièces du même style doivent être numérotées séparément pour éviter de faire correspondre les résultats d’un modèle en cire avec un autre moulage dans une chaîne de taille.
Lorsque la même caractéristique est définie à l’aide de références et de mesures comparables, une colonne de différence de « mesure réelle à ce stade moins mesure réelle à l’étape précédente » peut être ajoutée. Découvrez d’abord où le changement s’est produit entre les deux inspections, puis analysez la raison ; la différence décrit uniquement les résultats d’observation et n’est pas directement égale au taux de retrait d’un certain matériau.
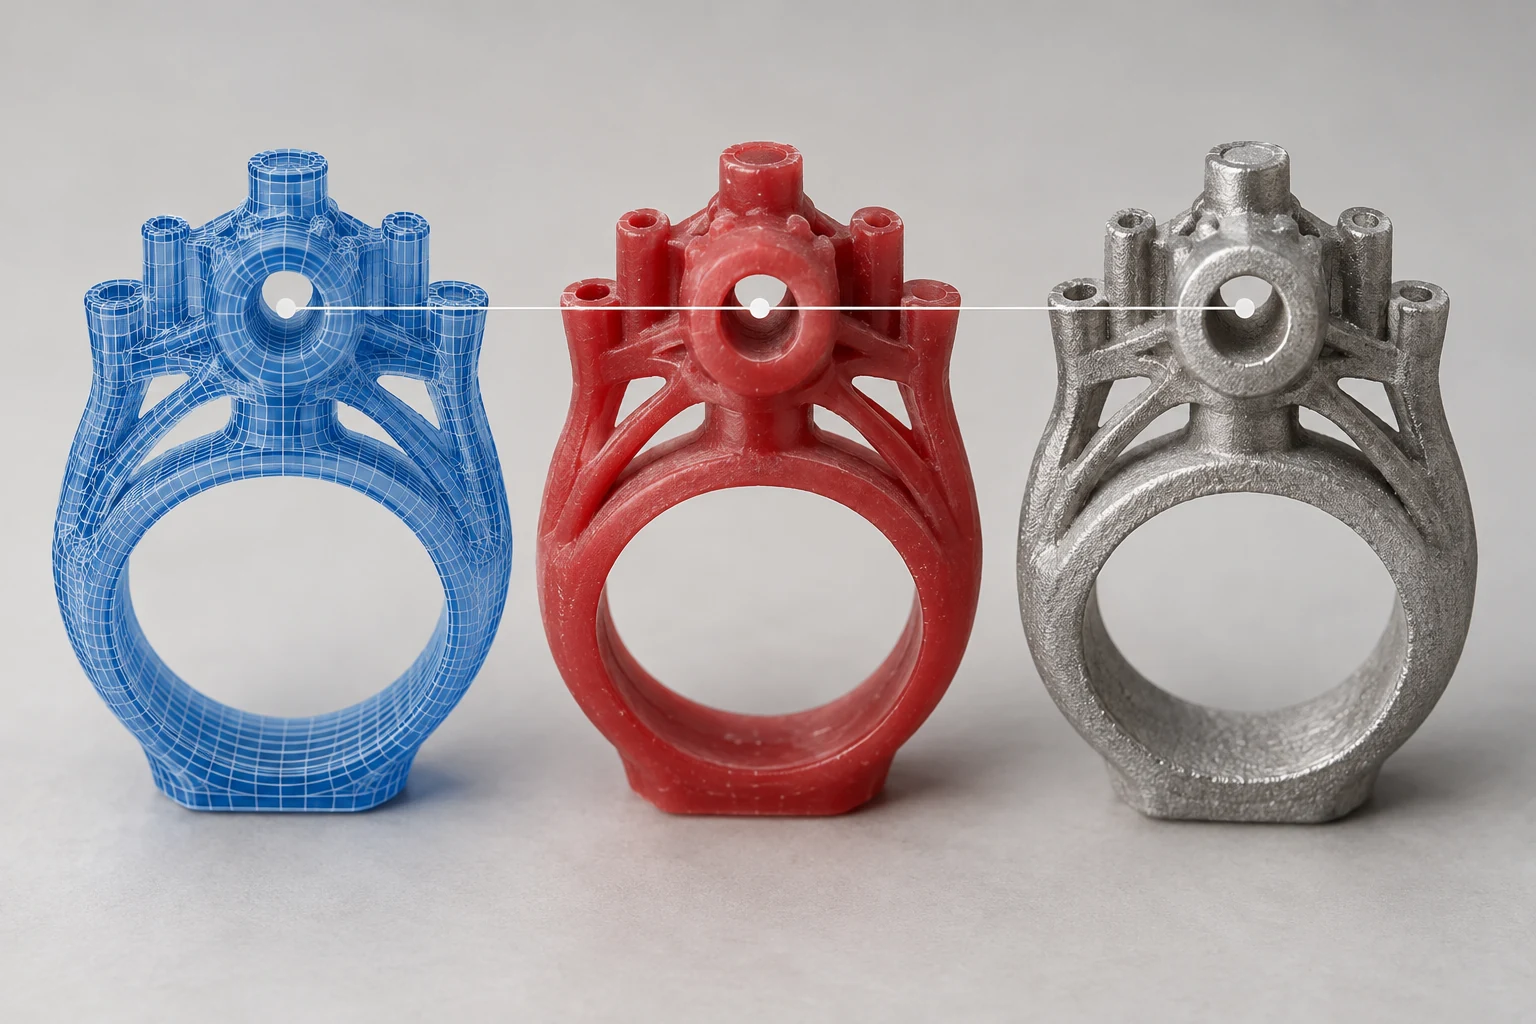
Classer l’écart avant de planifier un test
L’écart de proportion global, le décalage de direction fixe et le gauchissement local nécessitent des idées de dépannage différentes. Si la proportion globale est anormale, vérifiez d’abord l’unité et la mise à l’échelle ; pour les changements locaux, vérifiez d’abord le modèle, le serrage et les processus correspondants ; pour les modifications apportées aux différents lots, comparez les matériaux, les tâches et les enregistrements de processus.
Vous pouvez d’abord comparer différentes fonctionnalités du même modèle, puis comparer plusieurs éléments du même lot et de différents lots. De cette façon, vous pouvez voir si le problème est concentré dans une certaine structure, un certain endroit ou une certaine étape. Lorsque la taille de l’échantillon est petite, les résultats peuvent aider à localiser le problème, mais il n’est pas approprié de déclarer directement qu’une conclusion sur la capabilité du processus a été obtenue.
Les modifications de la production d’essai doivent clairement indiquer les objectifs et les conditions de contrôle. Par exemple, seule la géométrie locale approuvée doit être ajustée tout en gardant les autres conditions comparables et en vérifiant les caractéristiques correspondantes du modèle en cire, de l’ébauche et du produit fini. Si le matériau, la forme de l’arbre et la référence de traitement sont modifiés en même temps, ces changements doivent être enregistrés pour éviter d’attribuer les résultats à un seul facteur.
Utilisez un trou pour retracer l’enquête
Si le trou d’une certaine pièce ne répond pas aux exigences de l’inspection du produit fini, vous pouvez d’abord vérifier la section transversale et la méthode de mesure définies dans le dessin du produit fini, puis vérifier les enregistrements de traitement et l’état du blanc. Si le trou brut est destiné à un traitement ultérieur, il doit être évalué en fonction des exigences brutes plutôt que directement comparé au diamètre du trou fini.
Recherchez ensuite le wax-up correspondant et vérifiez l’apparence du trou sur le document d’homologation et le modèle nettoyé. Si le fichier numérique n’est pas cohérent avec le modèle en cire, l’exportation, la construction et la mesure doivent être vérifiées ; si le modèle en cire répond aux objectifs de la scène mais que le flan est différent, évaluez-le en fonction des enregistrements de casting. Chaque étape correspond au même trou, le problème ne saute donc pas entre différents objets.
S’il s’avère que la différence entre les lectures provient de différentes sections, unifiez d’abord les emplacements de mesure et vérifiez à nouveau. S’il est confirmé qu’il s’agit d’un changement local de la forme du trou, enregistrez la forme et l’emplacement spécifiques. Il n’est pas approprié de simplement noter le diamètre moyen d’un trou. Les enregistrements d’étape doivent utiliser les résultats de mesure réels, compléter les informations sur la forme du trou et la section transversale si nécessaire et éviter de résumer les valeurs pour masquer les changements locaux.
Il est préférable de conserver les lectures originales et les diagrammes de position de mesure pour les enregistrements de la chaîne dimensionnelle, et de continuer à revérifier selon les exigences correspondantes après les ajustements. Vous ne pouvez pas simplement enregistrer les conclusions compilées et supprimer les résultats d’origine, sinon il sera difficile de distinguer ultérieurement les changements réels des changements dans les méthodes statistiques ou récapitulatives.
Foire aux questions
Le moulage doit-il être mesuré lorsque le modèle de cire passe ?
Nécessaire. Ils doivent être inspectés conformément aux exigences d’acceptation des modèles en cire, des ébauches et des produits finis respectivement. Passer une certaine étape précédente ne peut que prouver que les projets spécifiés à cette étape répondent aux exigences.
Chaque fichier doit-il être agrandi lorsqu’un casting est sous-dimensionné ?
La cible, l’unité, la méthode de mesure et le formulaire d’écart doivent d’abord être examinés, puis les ajustements doivent être confirmés par le personnel de conception et de traitement. Les déformations locales, les changements de forme des trous ou les problèmes de référence de traitement peuvent ne pas être résolus par une amplification unifiée.