

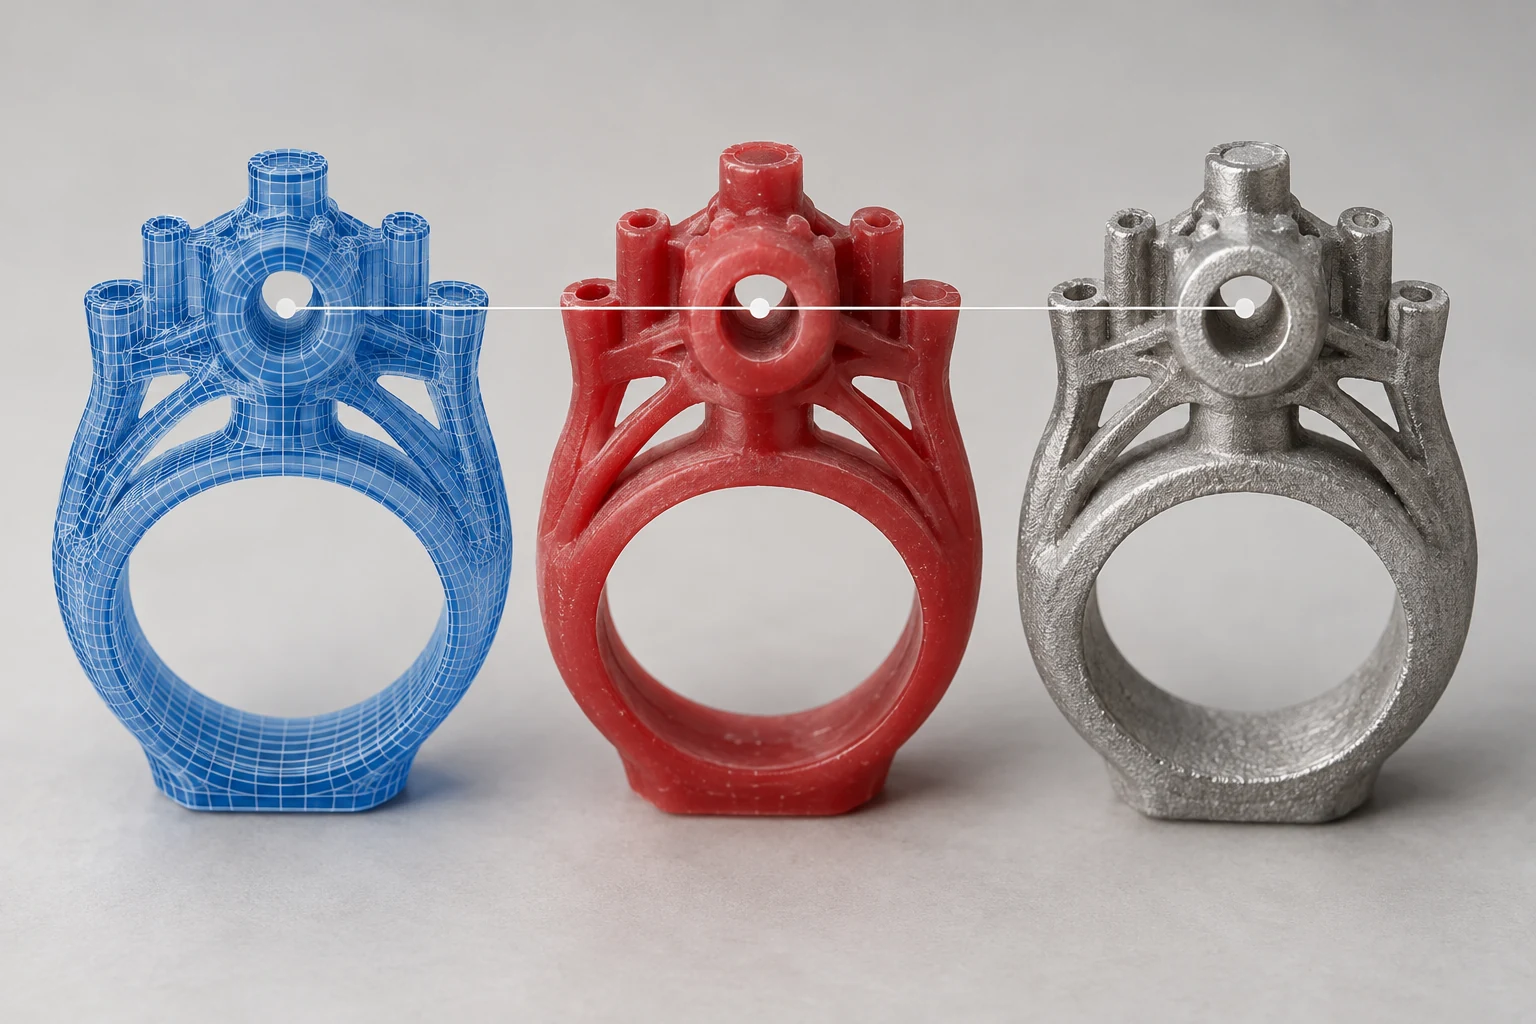
蜡型测量合格,而金属铸件仍出现尺寸偏差,并不矛盾。蜡型只是尺寸传递中的一个阶段。数字文件、打印任务、清理后的模型、铸型、铸态毛坯和加工成品,分别对应不同的几何状态与验收对象。
排查时,应把同一个特征沿各阶段连起来,确认偏差在哪一步被观察到,再讨论补偿或工艺调整。若只拿最终铸件和屏幕上的模型比较,很容易把文件单位、测量基准、加工余量和材料变化混成一个问题。
先确认所谓合格对应哪个目标
一张成品图上的尺寸,未必就是蜡型应达到的尺寸。设计方可能已预留加工余量,铸造方可能要求经过确认的补偿几何,打印任务也可能使用了单独的构建版本。这些调整如果没有记录,测量结果就缺少明确参照。
建议同时保留成品图、铸态毛坯图和批准的蜡型文件。若项目暂时没有独立的毛坯图,也应在尺寸表中说明哪些特征在铸态检查,哪些特征依靠后续加工达到要求。
“蜡型合格”应具体写为:某个版本的模型,在约定状态下,用指定方法测量,满足该阶段的尺寸要求。这个结论不自动证明铸件符合成品图,也不能代替后续检验。
例如一个待加工安装孔,蜡型阶段需要确认的是批准的毛坯孔形或相应预留结构。最终配合孔径则可能由加工获得。把两者用同一个目标值评价,会让本来有意保留的余量被当作打印偏差。
珠宝读者可结合一枚3D打印戒指的制作过程区分戒围、镶口、蜡型与最终完成件的检查对象。
数字文件的尺寸也有交接过程
设计软件中的原始模型、导出的网格文件和构建软件导入后的模型,应分别核对单位与关键尺寸。尤其在跨软件交接时,不宜只凭模型看起来大小正常就放行。
Rhino的STL说明指出,导出会把曲面转为多边形网格,并提供与单位、导入缩放及网格容差相关的选项。实际交接应核对所用软件与文件,而不是笼统认为所有STL都能自动正确传递单位。Rhino STL导入导出说明
可选择外形尺寸、孔间距和一处关键局部特征做导出前后比对。若模型外形整体按比例变化,应先检查单位和缩放;若外形一致而曲面局部细节改变,则需要检查网格化与修复记录。
构建软件中的任何缩放或补偿操作,也应有批准依据。不能让设计师、打印操作人员和铸造人员分别“补一点”,最后却无人知道实际使用了多少调整。
蜡型测量要固定状态和方法
蜡型本身的状态需要说清。带支撑模型、刚完成清理的模型、已经组树的模型,可能有不同的可测量位置与夹持条件。对薄壁、长杆和细爪,测量接触方式尤其值得确认。
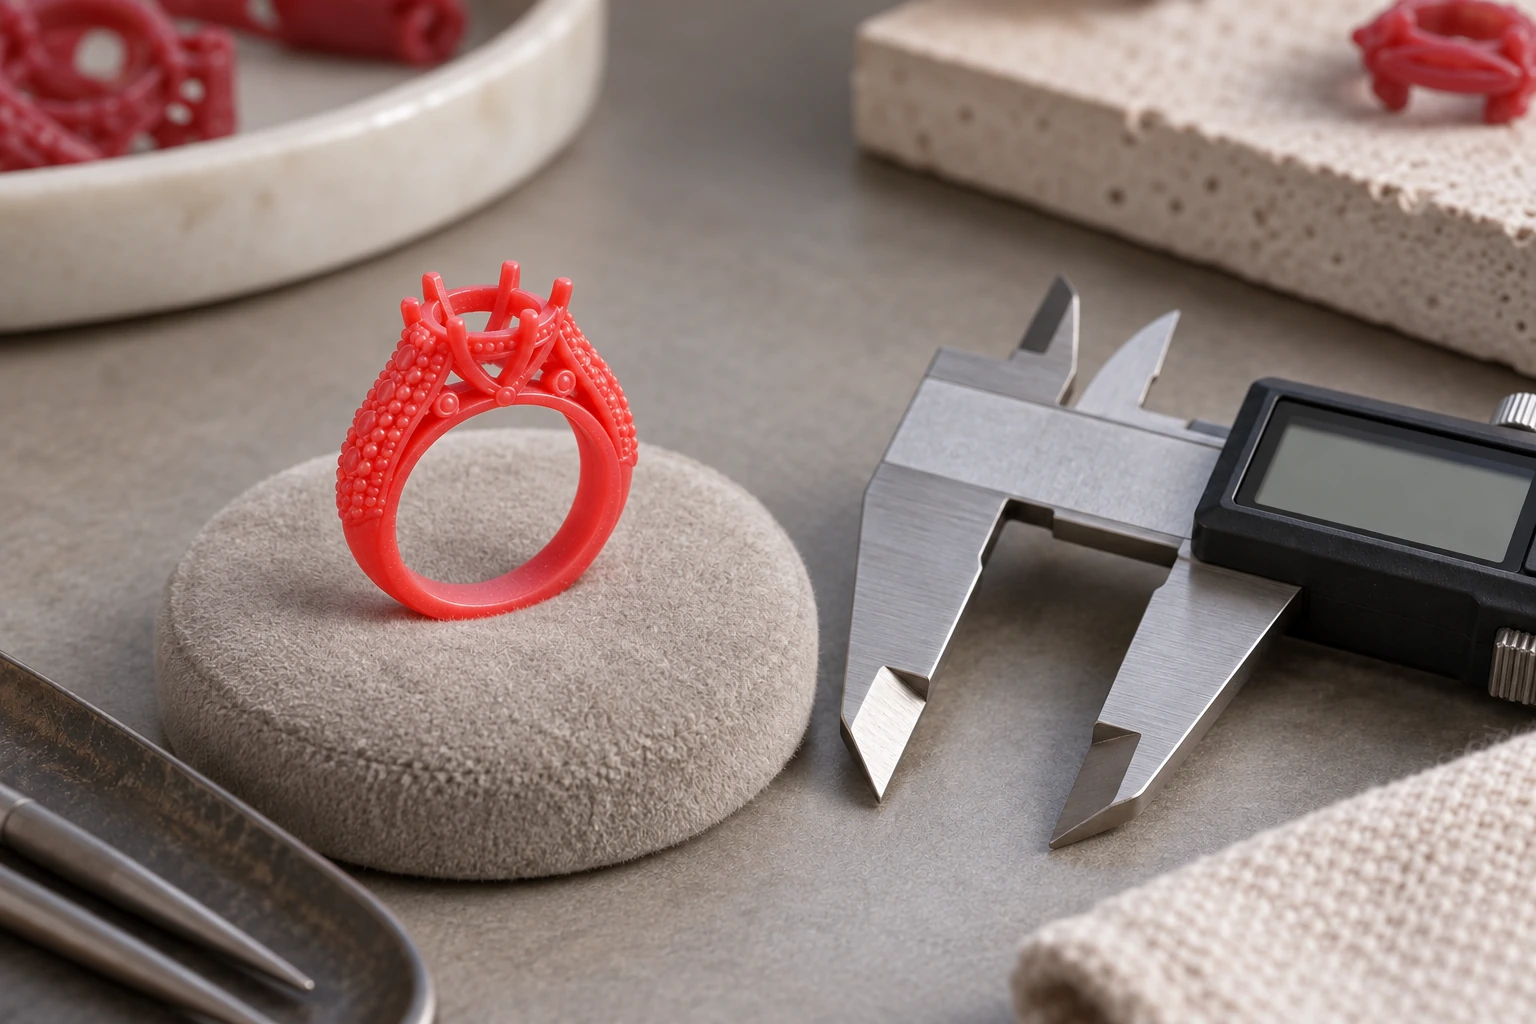
量具施力、测量方向、支撑方式和环境条件都应与模型相适应。若接触测量可能使结构变形,可与检验人员讨论其他方法。不能通过用力夹紧模型获得一个“稳定读数”,却把测量引入的变化误认为原始尺寸。
同一特征的基准也要一致。弯曲面上的任意两点、最大外径和图纸定义截面的直径,是不同的测量对象。记录时应附位置图或截面标识,让下一个人能复现测量位置。
先复核可疑读数,再判断模型是否偏差。换量具、换测量人或换夹持方式得到不同结果时,应先解决测量一致性,而不是立即调整打印文件。
铸型与金属过程会继续传递尺寸
蜡型几何转移到铸型空腔,再通过金属浇注与冷却形成毛坯。各阶段受到的材料和工艺条件不同,尺寸变化也不能用一个统一百分比概括。
Oak Ridge National Laboratory关于熔模铸造尺寸预测的研究,分别考察蜡型、壳型与合金等环节。该研究针对具体材料与试验体系,不能作为所有项目的通用收缩率,但说明尺寸分析需要覆盖多个阶段。ORNL熔模铸造尺寸研究摘要
铸造方评估尺寸时,还需要知道蜡材、铸型材料、合金、零件结构与实际工艺记录。某一款样件建立的补偿方案,是否适用于另一种厚薄关系或另一种合金,应另行确认。
如果蜡型阶段已经出现局部翘曲,后续尺寸偏差不能简单归因于金属收缩。反过来,蜡型检查通过,也不能把铸态偏差全部归为打印设备精度不足。应沿记录把每个假设与可验证的证据对应起来。
加工余量和收缩补偿分别解决什么问题
加工余量是为后续去除材料而预留的几何。收缩或其他工艺补偿,则是为使某阶段达到目标而对前阶段几何作出的调整。两者可能同时存在,但不能混写为“放大模型”。
余量应说明在哪些面、按哪个基准以及供何种后续处理使用。补偿应说明适用的材料、结构、方向与验证条件。把整个零件统一缩放,未必能处理局部变形或只发生在某个特征上的偏差。
对于需加工的零件,毛坯的尺寸目标还包含能否建立加工基准、是否有足够余量以及相关位置关系。毛坯某处大于成品尺寸不一定是不合格,关键在于是否满足批准的毛坯要求。
补偿责任应在试制前确定。建议由相关设计与工艺人员确认调整方案,打印人员记录执行版本,检验人员按该版本对应的阶段目标评价结果。
建立同一特征的尺寸链记录
| 特征 | 数字目标与基准 | 清理后蜡型 | 铸态毛坯 | 加工成品 | 需要说明的变化 |
|---|---|---|---|---|---|
| 安装孔或镶口 | 文件版本、截面位置 | 方法与状态 | 毛坯目标与实测 | 最终目标与实测 | 是否后续加工 |
| 孔距或连接位置 | 同一组基准 | 编号与实测 | 对应编号与实测 | 对应编号与实测 | 基准转换关系 |
| 外轮廓 | 指定截面或比较方法 | 对应位置结果 | 对应位置结果 | 对应位置结果 | 局部形状变化 |
| 薄壁或细节 | 关键区域标识 | 完整性及尺寸 | 成形状态及尺寸 | 最终状态 | 清理与修整影响 |
这是一张记录结构,不是预设测试结果。实际项目应填写真实数据、单位和测量方法;不适用的阶段应说明原因,不应补造数字使表格完整。
同一模型可以使用照片、位置示意或其他可追溯方法保持关联。多个同款零件则应分别编号,避免把一件蜡型的结果与另一件铸件配成尺寸链。
同一特征采用可比较的基准和测量定义时,可增加“本阶段实测减上一阶段实测”的差量列。先找出变化出现在哪两次检查之间,再分析原因;差量只描述观察结果,不直接等于某一种材料的收缩率。
先判断偏差形态再安排验证
整体比例偏差、固定方向偏移和局部翘曲,需要不同的排查思路。整体比例异常先复核单位与缩放;局部变化先核对模型、夹持和对应工艺;不同批次变化则要对照材料、任务与过程记录。
可先比较同一件模型的不同特征,再比较同批多件以及不同批次。这样能看到问题是否集中在某种结构、某个位置或某一阶段。样本较少时,结果适合帮助定位问题,不宜直接宣布获得了过程能力结论。
试制变更应写明目标与控制条件。例如只调整经过批准的局部几何,同时保持其他条件可比,并检查蜡型、毛坯与成品的对应特征。若同时换了材料、树形和加工基准,应记录这些变化,避免把结果归给单一因素。
用一个孔说明排查顺序
假设某件零件的孔在成品检查中不符合要求,可以先查成品图定义的截面与测量方法,再核对加工记录及毛坯状态。如果毛坯孔本来用于后续加工,就应按毛坯要求评价,而不是直接与成品孔径比较。
接着找到对应蜡型,核对该孔在批准文件和清理后模型中的表现。若数字文件与蜡型已不一致,应检查导出、构建和测量;若蜡型符合阶段目标而毛坯不同,再结合铸造记录评估。每一步都对应同一个孔,问题才不会在不同对象之间跳转。
若发现读数差异来自不同截面,先统一测量位置并复核。若确认是局部孔形变化,则记录具体形状与位置,不宜只写一个平均孔径。阶段记录应使用实际测量结果,必要时补充孔形和截面信息,避免汇总数值掩盖局部变化。
尺寸链记录最好保留原始读数及测量位置图,调整后继续用对应要求复检。不能只保存经过整理的结论而删去原始结果,否则以后很难区分真实变化与统计或汇总方式的变化。
常见问题
蜡型尺寸符合图纸是否还需要测铸件
需要。应分别按蜡型、毛坯和成品的验收要求检查。某个前阶段通过,只能证明该阶段的规定项目满足要求。
发现铸件偏小可以直接放大全部文件吗
应先复核目标、单位、测量方法及偏差形态,再由设计与工艺人员确认调整。局部变形、孔形变化或加工基准问题,未必能靠统一放大解决。