

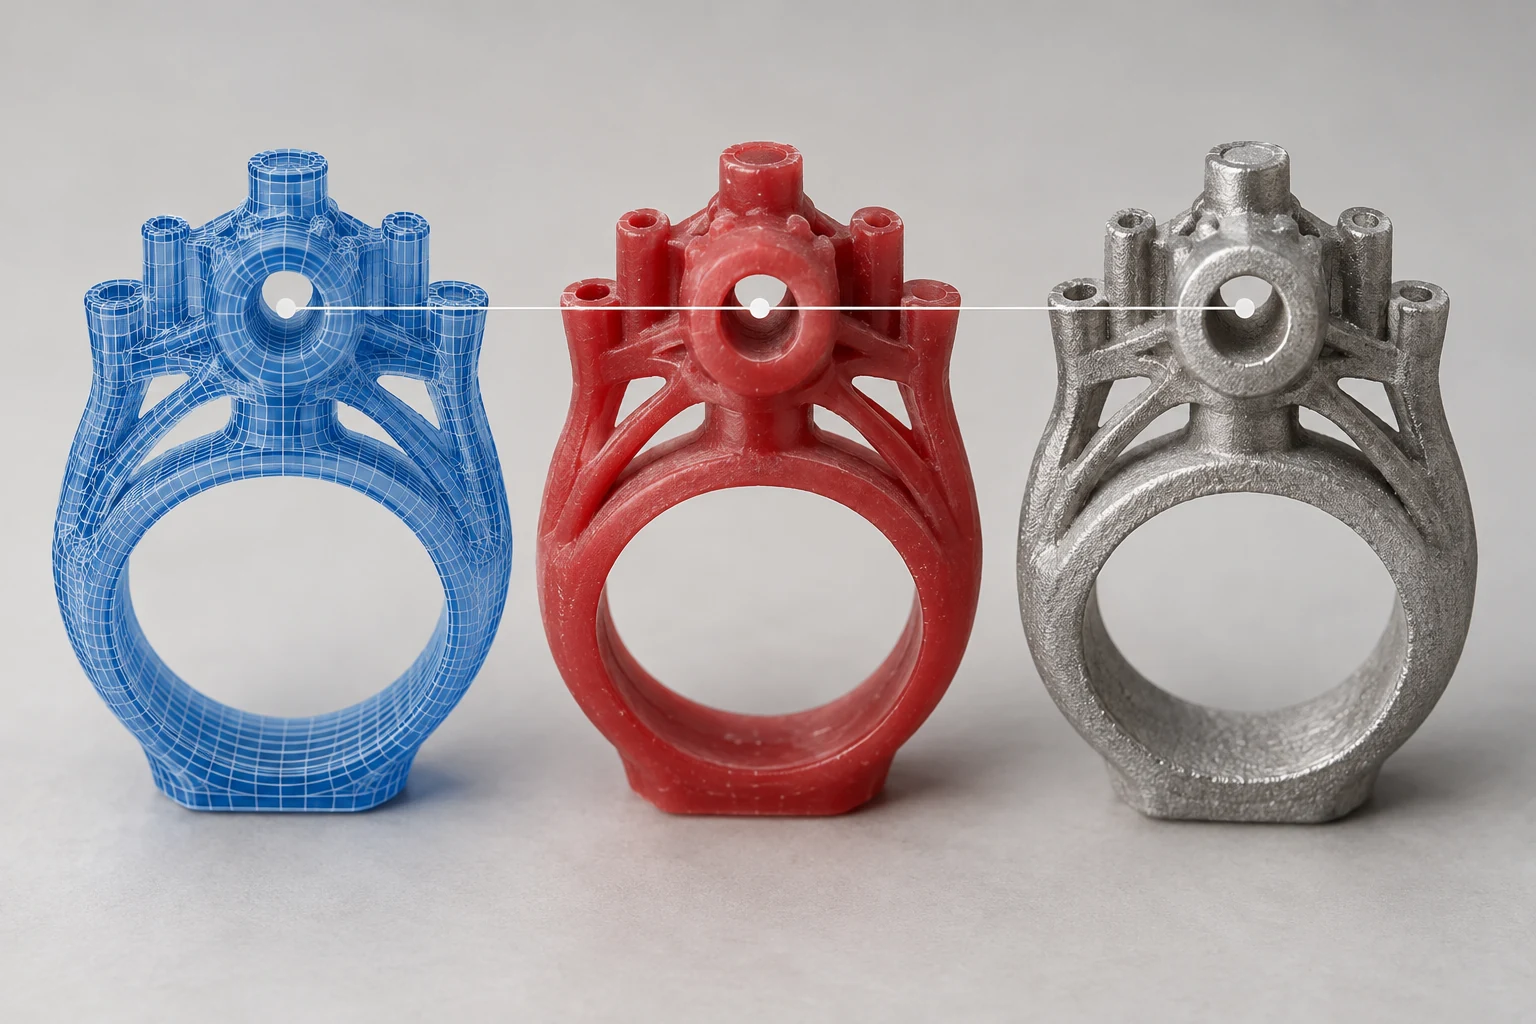
Ein Wachsmodell kann die Maßprüfung bestehen, während der Metallguss noch immer nicht den Anforderungen entspricht. Das Muster ist eine Stufe in einer Kette der Dimensionsübertragung. Die digitale Datei, der Druckauftrag, das gereinigte Modell, die Gussform, der Rohling im Gusszustand und das bearbeitete Teil repräsentieren unterschiedliche geometrische Zustände und Prüfobjekte.
Verfolgen Sie dasselbe Merkmal durch diese Phasen, um festzustellen, wo eine Abweichung zuerst beobachtet wurde, bevor Sie über Kompensation oder Prozessänderungen sprechen. Der Vergleich nur des endgültigen Gussteils mit dem Modell auf dem Bildschirm kann dazu führen, dass Dateieinheiten, Messdaten, Bearbeitungszugaben und Materialänderungen zu einem einzigen, unerklärlichen Problem verschmelzen.
Definieren Sie, was das Bestehen der Prüfung eigentlich bedeutet
Die Größe eines fertigen Bildes entspricht möglicherweise nicht der Größe, die das Wachsmodell haben sollte. Möglicherweise hat der Konstrukteur Bearbeitungszugaben vorgenommen, die Gießerei verlangt möglicherweise eine bestätigte Ausgleichsgeometrie oder der Druckauftrag erfordert möglicherweise einen separaten Aufbau. Werden diese Anpassungen nicht erfasst, fehlt den Messergebnissen ein eindeutiger Bezug.
Es wird empfohlen, die Zeichnung des fertigen Produkts, die Rohlingszeichnung im Gusszustand und das genehmigte Wachsmodelldokument gleichzeitig aufzubewahren. Liegt für das Projekt vorerst keine eigenständige Rohzeichnung vor, sollte in der Maßtabelle auch angegeben werden, welche Merkmale als gegossen geprüft werden und welche Merkmale einer Nachbearbeitung bedürfen, um die Anforderungen zu erfüllen.
„Wachsfähig“ sollte konkret heißen: Eine bestimmte Version des Modells, gemessen mit der angegebenen Methode im vereinbarten Zustand, erfüllt zu diesem Zeitpunkt die Maßanforderungen. Diese Schlussfolgerung stellt nicht automatisch den Nachweis dar, dass das Gussstück der fertigen Zeichnung entspricht, und ersetzt auch keine spätere Prüfung.
Damit beispielsweise ein Installationsloch bearbeitet werden kann, muss im Wax-up-Stadium die genehmigte grobe Lochform bzw. die entsprechende reservierte Struktur bestätigt werden. Der endgültige Durchmesser der Passbohrung kann durch maschinelle Bearbeitung erreicht werden. Die Auswertung beider mit dem gleichen Zielwert führt dazu, dass der ursprünglich bewusst reservierte Spielraum als Druckabweichung gewertet wird.
Schmuckleser können den Produktionsprozess eines 3D-gedruckten Rings kombinieren, um die Prüfobjekte Ringumfang, Fassung, Wachsmodell und fertiges Endstück zu unterscheiden.
Bei der Aktenübergabe müssen die Abmessungen eingehalten werden
Das Originalmodell in der Designsoftware, die exportierte Netzdatei und das in die Konstruktionssoftware importierte Modell sollten jeweils die Einheiten und Schlüsselabmessungen überprüfen. Insbesondere bei der Übergabe von Cross-Software ist es nicht angebracht, das Modell nur deshalb freizugeben, weil es normalgroß aussieht.
In der STL-Beschreibung von Rhino heißt es, dass der Export die Oberfläche in ein Polygonnetz umwandelt und Optionen in Bezug auf Einheiten, Importskalierung und Netztoleranz bereitstellt. Bei der tatsächlichen Übergabe sollte die verwendete Software und die verwendeten Dokumente überprüft werden, anstatt generell davon auszugehen, dass alle STL automatisch und korrekt Einheiten übertragen können. Rhino STL-Import- und Exportanweisungen
Sie können die Gesamtabmessungen, den Lochabstand und ein wichtiges lokales Merkmal auswählen, um sie vor und nach dem Export zu vergleichen. Ändert sich die Gesamtform des Modells proportional, sollten zunächst die Einheiten und die Skalierung überprüft werden; Wenn die Form konsistent ist, sich jedoch lokale Details der Oberfläche ändern, müssen die Vernetzungs- und Reparaturdatensätze überprüft werden.
Sämtliche Skalierungs- oder Kompensationsvorgänge in der Build-Software sollten ebenfalls eine genehmigte Grundlage haben. Man kann nicht zulassen, dass der Designer, der Druckbetreiber und das Casting-Team jeweils „ein bisschen nachbessern“, und am Ende weiß niemand, wie viele Anpassungen tatsächlich vorgenommen wurden.
Korrigieren Sie den Musterzustand und die Messmethode
Der Zustand des Wax-ups selbst muss geklärt werden. Modelle mit Stützen, Modelle, die gerade gereinigt wurden, und Modelle, die in einem Baum zusammengebaut wurden, können unterschiedliche messbare Positionen und Klemmbedingungen aufweisen. Bei dünnen Wänden, langen Stäben und dünnen Krallen lohnt sich die Messung der Tragbilder besonders.
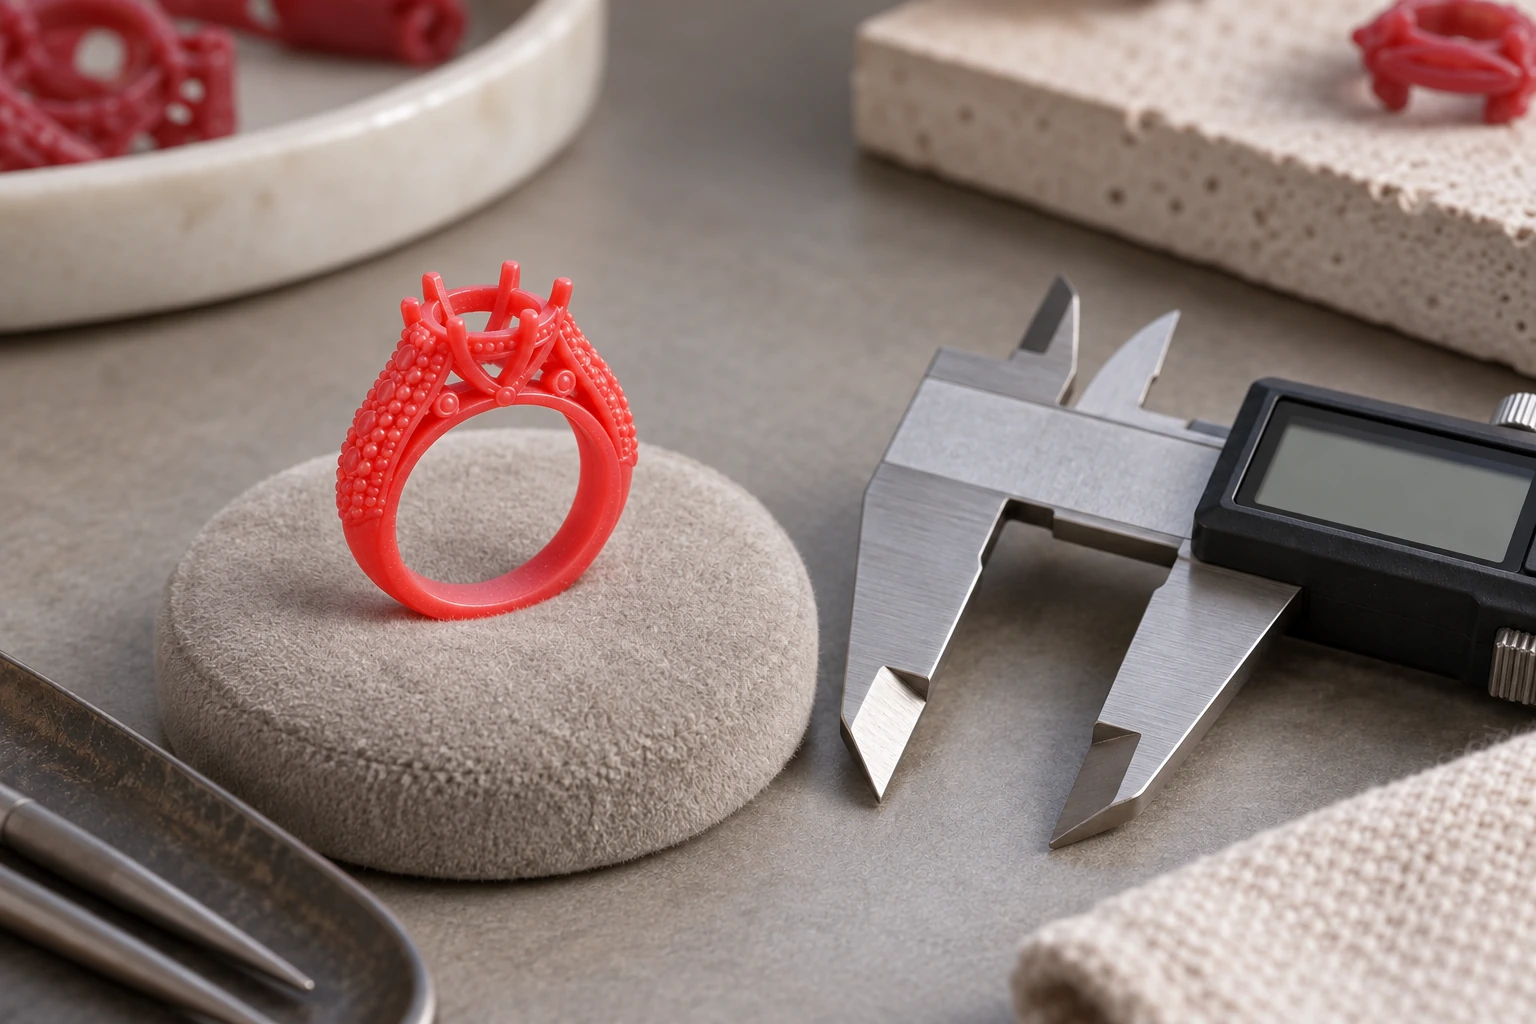
Die Kraft des Messwerkzeugs, die Messrichtung, die Unterstützungsmethode und die Umgebungsbedingungen sollten alle mit dem Modell kompatibel sein. Wenn Kontaktmessungen die Struktur verformen können, können alternative Methoden mit dem Prüfer besprochen werden. Sie können keinen „stabilen Messwert“ erhalten, wenn Sie das Modell fest einspannen und die durch die Messung verursachten Änderungen mit den ursprünglichen Abmessungen verwechseln.
Auch die Benchmarks für die gleiche Funktion sollten konsistent sein. Zwei beliebige Punkte auf der gekrümmten Oberfläche, der maximale Außendurchmesser und der Durchmesser des in der Zeichnung definierten Abschnitts sind unterschiedliche Messobjekte. Der Aufnahme sollte eine Lagekarte oder Querschnittsmarkierung beiliegen, damit die nächste Person den Messort nachvollziehen kann.
Überprüfen Sie zunächst verdächtige Messwerte, bevor Sie feststellen, ob das Modell verzerrt ist. Wenn Sie Messwerkzeuge, Messpersonen oder Spannmethoden wechseln, um andere Ergebnisse zu erhalten, sollte zunächst die Messkonsistenz geklärt werden, anstatt die gedruckte Datei sofort anzupassen.
Die Dimensionsübertragung setzt sich durch die Form und das Metall fort
Die Geometrie des Wachsmodells wird auf den Gusshohlraum übertragen, und dann wird der Rohling durch Metallgießen und Abkühlen geformt. Jede Stufe unterliegt unterschiedlichen Material- und Prozessbedingungen und Dimensionsänderungen können nicht in einem einheitlichen Prozentsatz zusammengefasst werden.
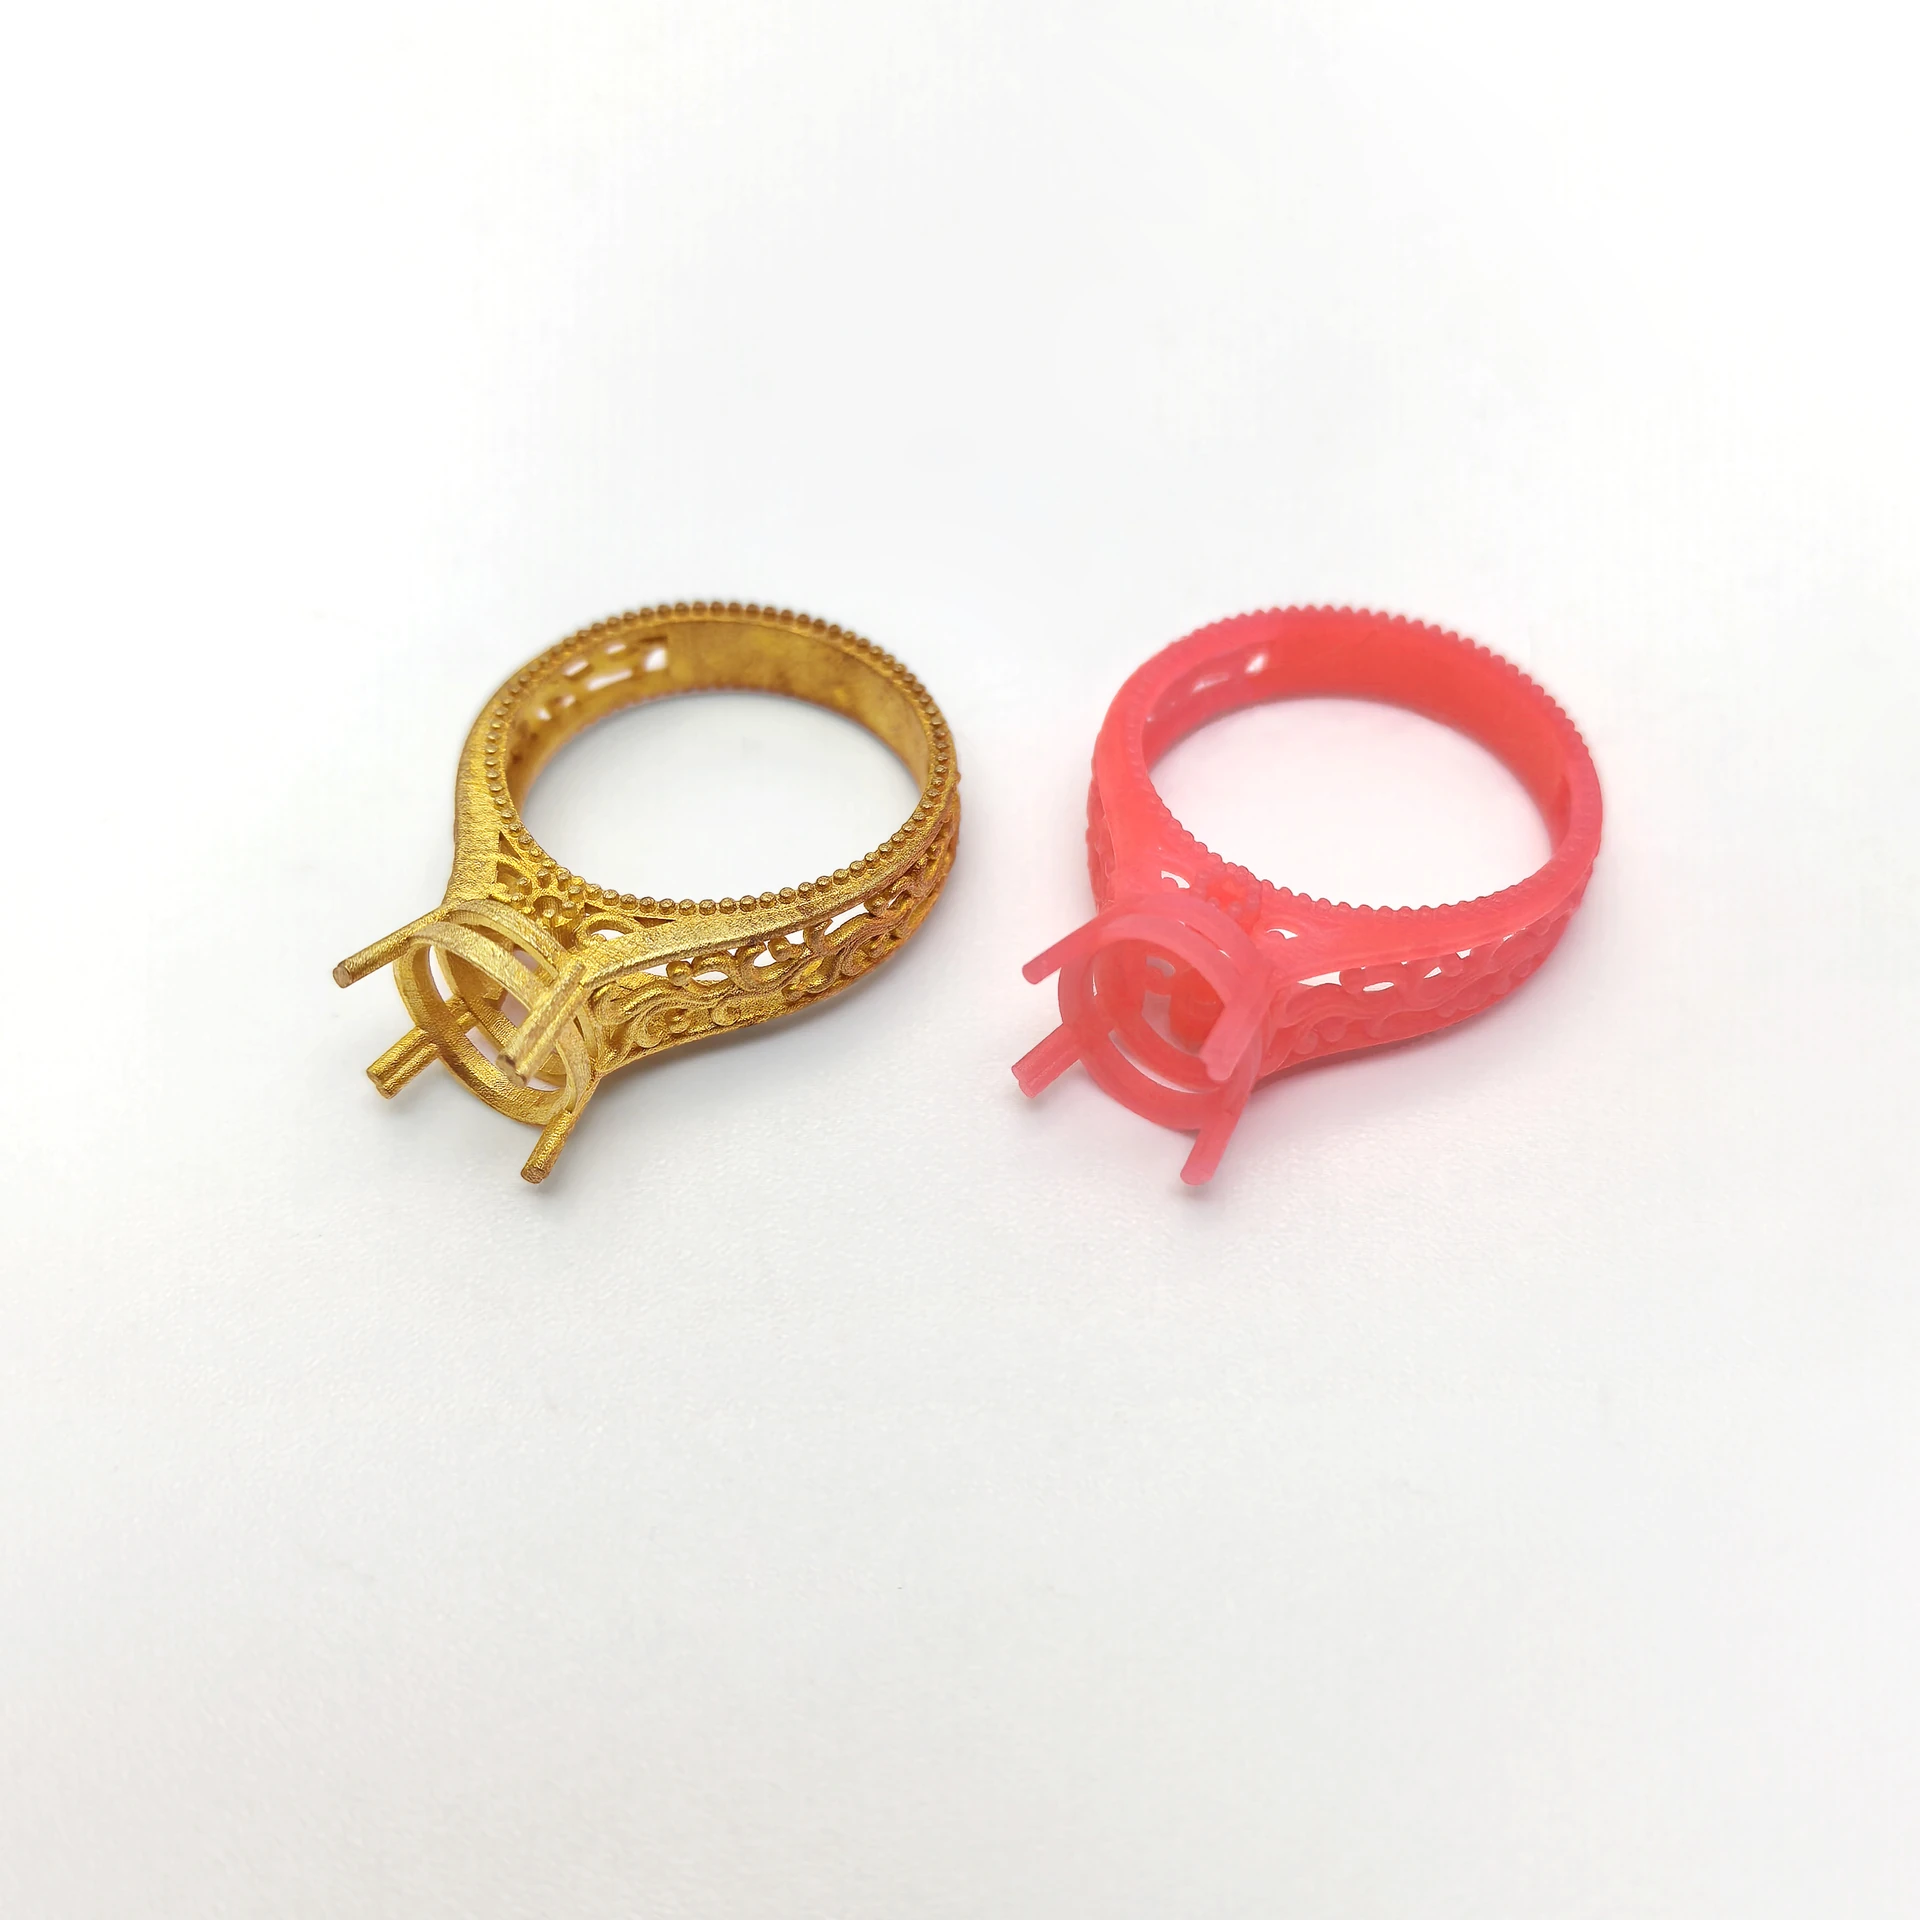
Die Forschung des Oak Ridge National Laboratory zur Vorhersage der Feingussgröße untersucht Wachsmodell, Schalenmuster und Legierungen. Diese Studie konzentriert sich auf bestimmte Materialien und Testsysteme und kann nicht als universelle Schrumpfungsrate für alle Projekte verwendet werden, sie zeigt jedoch, dass die Dimensionsanalyse mehrere Phasen abdecken muss. ORNL-Feinguss-Dimensionsforschungszusammenfassung
Wenn die Gussgruppe die Abmessungen beurteilt, muss sie auch das Wachsmaterial, das Gussmaterial, die Legierung, die Teilestruktur und die tatsächlichen Prozessaufzeichnungen kennen. Ob der für eine bestimmte Probe erstellte Vergütungsplan auf ein anderes Dickenverhältnis oder eine andere Legierung anwendbar ist, sollte separat bestätigt werden.
Wenn bereits während der Wachsphase lokale Verwerfungen aufgetreten sind, können spätere Maßabweichungen nicht einfach auf eine Metallschrumpfung zurückgeführt werden. Andererseits können selbst bei bestandener Wachsmodellprüfung nicht alle Gussabweichungen auf eine unzureichende Genauigkeit der Druckausrüstung zurückgeführt werden. Jede Hypothese sollte mit überprüfbaren Beweisen in der Aufzeichnung abgeglichen werden.
Bearbeitungszugabe und Schwindungsausgleich dienen unterschiedlichen Zwecken
Die Bearbeitungszugabe ist die Geometrie, die für den anschließenden Materialabtrag reserviert ist. Beim Schwindungs- oder anderen Prozessausgleich handelt es sich um eine Anpassung der Geometrie der vorherigen Stufe, um das Ziel einer bestimmten Stufe zu erreichen. Beide können gleichzeitig existieren, können aber nicht als „verstärktes Modell“ miteinander vermischt werden.
Der Spielraum sollte angegeben werden, auf welchen Seiten, auf welcher Grundlage und für welche Weiterverarbeitung. Die Entschädigung sollte anwendbare Materialien, Konstruktion, Ausrichtung und Überprüfungsbedingungen beschreiben. Die gleichmäßige Skalierung des gesamten Teils ist möglicherweise nicht in der Lage, lokale Verformungen oder Abweichungen zu bewältigen, die nur bei einem bestimmten Merkmal auftreten.
Für die zu bearbeitenden Teile gehört zur Größenvorgabe des Rohlings auch, ob ein Bearbeitungsmaßstab festgelegt werden kann, ob ausreichend Spielraum vorhanden ist und welche Positionsbeziehungen relevant sind. Wenn das Rohteil größer ist als das fertige Produkt, bedeutet das nicht unbedingt, dass es unqualifiziert ist. Entscheidend ist, ob es die genehmigten Grobanforderungen erfüllt.
Die Schadensersatzpflicht sollte vor der Probeproduktion ermittelt werden. Es wird empfohlen, dass das zuständige Design- und Prozesspersonal den Anpassungsplan bestätigt, das Druckpersonal die Ausführungsversion aufzeichnet und das Inspektionspersonal die Ergebnisse gemäß den der Version entsprechenden Phasenzielen bewertet.
Zeichnen Sie dasselbe Merkmal über die Dimensionskette auf
| Funktionen | Numerische Ziele und Benchmarks | Wax-up nach der Reinigung | Als Gussrohling | Verarbeitete Fertigprodukte | Änderungen, die einer Erklärung bedürfen |
|---|---|---|---|---|---|
| Befestigungslöcher oder Einsätze | Dateiversion, Abschnittsspeicherort | Methoden und Status | Grobe Soll- und Ist-Messung | Endgültiges Ziel und tatsächliche Messung | Ob eine Nachbearbeitung erfolgen soll |
| Lochabstand oder Anschlussort | Die gleichen Benchmarks | Nummerierung und tatsächliche Messung | Entsprechende Anzahl und tatsächliche Messung | Entsprechende Anzahl und tatsächliche Messung | Basiskonvertierungsbeziehung |
| Außenkontur | Geben Sie einen Abschnitt oder eine Vergleichsmethode an | Entsprechende Standortergebnisse | Entsprechende Standortergebnisse | Entsprechende Standortergebnisse | lokale Formänderungen |
| Dünne Wände oder Details | Identifizierung von Schlüsselbereichen | Vollständigkeit und Größe | Umformstatus und Abmessungen | Endzustand | Reinigungs- und Trimmeffekte |
Hierbei handelt es sich um eine Datensatzstruktur, nicht um ein voreingestelltes Testergebnis. Tatsächliche Projekte sollten mit realen Daten, Einheiten und Messmethoden ausgefüllt werden; Die Gründe für nicht anwendbare Stufen sollten erläutert werden und zur Vervollständigung des Formulars sollten keine Zahlen erfunden werden.
Dasselbe Modell kann mithilfe von Fotos, Standortplänen oder anderen Rückverfolgbarkeitsmethoden in Beziehung gehalten werden. Mehrere Teile desselben Stils sollten separat nummeriert werden, um zu vermeiden, dass die Ergebnisse eines Wachsmodells mit denen eines anderen Gusses in einer Größenkette übereinstimmen.
Wenn das gleiche Merkmal mithilfe vergleichbarer Benchmarks und Messungen definiert wird, kann eine Differenzspalte „tatsächliche Messung in dieser Phase minus tatsächliche Messung in der vorherigen Phase“ hinzugefügt werden. Finden Sie zunächst heraus, wo die Änderung zwischen den beiden Inspektionen aufgetreten ist, und analysieren Sie dann den Grund. Der Unterschied beschreibt nur die Beobachtungsergebnisse und ist nicht direkt gleich der Schrumpfrate eines bestimmten Materials.
Klassifizieren Sie die Abweichung, bevor Sie einen Test planen
Gesamtproportionsabweichung, fester Richtungsversatz und lokaler Verzug erfordern unterschiedliche Ideen zur Fehlerbehebung. Wenn das Gesamtverhältnis abnormal ist, überprüfen Sie zunächst die Einheit und die Skalierung. bei lokalen Veränderungen zunächst Modell, Aufspannung und entsprechende Abläufe prüfen; Vergleichen Sie bei Änderungen in verschiedenen Chargen Materialien, Aufgaben und Prozessaufzeichnungen.
Sie können zunächst verschiedene Merkmale desselben Modells vergleichen und dann mehrere Artikel aus derselben Charge und verschiedenen Chargen vergleichen. So können Sie erkennen, ob sich das Problem auf eine bestimmte Struktur, einen bestimmten Ort oder ein bestimmtes Stadium konzentriert. Wenn die Stichprobengröße klein ist, sind die Ergebnisse geeignet, bei der Lokalisierung des Problems zu helfen, es ist jedoch nicht angebracht, direkt anzugeben, dass eine Schlussfolgerung zur Prozessfähigkeit gewonnen wurde.
Testproduktionsänderungen sollten die Ziele und Kontrollbedingungen klar angeben. Beispielsweise sollte nur die freigegebene lokale Geometrie angepasst werden, während andere Bedingungen vergleichbar bleiben und die entsprechenden Eigenschaften von Wachsmodell, Rohling und fertigem Produkt überprüft werden. Werden Material, Baumform und Verarbeitungsbezug gleichzeitig geändert, sollten diese Änderungen protokolliert werden, um eine Zuordnung der Ergebnisse zu einem einzelnen Faktor zu vermeiden.
Verwenden Sie ein Loch, um die Untersuchung zu verfolgen
Wenn das Loch eines bestimmten Teils nicht den Anforderungen der Endproduktprüfung entspricht, können Sie zunächst den Querschnitt und die Messmethode überprüfen, die in der Endproduktzeichnung definiert sind, und dann die Verarbeitungsaufzeichnungen und den Rohlingsstatus überprüfen. Wenn das Rohloch für eine spätere Bearbeitung vorgesehen ist, sollte es anhand der groben Anforderungen bewertet und nicht direkt mit dem Durchmesser des fertigen Lochs verglichen werden.
Suchen Sie dann das entsprechende Wax-up aus und prüfen Sie, wie das Loch auf dem Zulassungsdokument und dem gereinigten Modell aussieht. Wenn die digitale Datei nicht mit dem Wachsmodell übereinstimmt, sollten Export, Konstruktion und Vermessung überprüft werden; Wenn das Wachsmodell die Etappenziele erfüllt, der Rohling jedoch anders ist, dann bewerten Sie es anhand der Gussunterlagen. Jeder Schritt entspricht demselben Loch, sodass das Problem nicht zwischen verschiedenen Objekten springt.
Wenn sich herausstellt, dass der Unterschied in den Messwerten von verschiedenen Abschnitten herrührt, vereinheitlichen Sie zunächst die Messorte und überprüfen Sie sie erneut. Wenn bestätigt wird, dass es sich um eine lokale Änderung der Lochform handelt, notieren Sie die spezifische Form und Position. Es ist nicht angebracht, nur einen durchschnittlichen Lochdurchmesser anzugeben. Bühnenaufzeichnungen sollten tatsächliche Messergebnisse verwenden, Lochform- und Querschnittsinformationen bei Bedarf ergänzen und es vermeiden, Werte zusammenzufassen, um lokale Änderungen zu vertuschen.
Es ist am besten, die ursprünglichen Messwerte und Messpositionsdiagramme für Maßkettenaufzeichnungen aufzubewahren und nach Anpassungen weiterhin entsprechend den entsprechenden Anforderungen zu überprüfen. Sie können die zusammengestellten Schlussfolgerungen nicht einfach speichern und die ursprünglichen Ergebnisse löschen, da es sonst schwierig wird, später echte Änderungen von Änderungen in statistischen oder zusammenfassenden Methoden zu unterscheiden.
Häufig gestellte Fragen
Muss der Guss gemessen werden, wenn das Wachsmodell durchläuft?
Benötigt. Sie sollten entsprechend den Akzeptanzanforderungen von Wachsmodellen, Rohlingen bzw. Fertigprodukten geprüft werden. Das Bestehen einer bestimmten vorherigen Stufe kann nur beweisen, dass die angegebenen Projekte in dieser Stufe den Anforderungen entsprechen.
Sollte jede Datei vergrößert werden, wenn ein Gussteil zu klein ist?
Ziel, Einheit, Messmethode und Abweichungsform sollten zunächst überprüft und anschließend die Anpassungen vom Design- und Prozesspersonal bestätigt werden. Lokale Verformungen, Lochformänderungen oder Verarbeitungsreferenzprobleme können möglicherweise nicht durch einheitliche Verstärkung gelöst werden.