

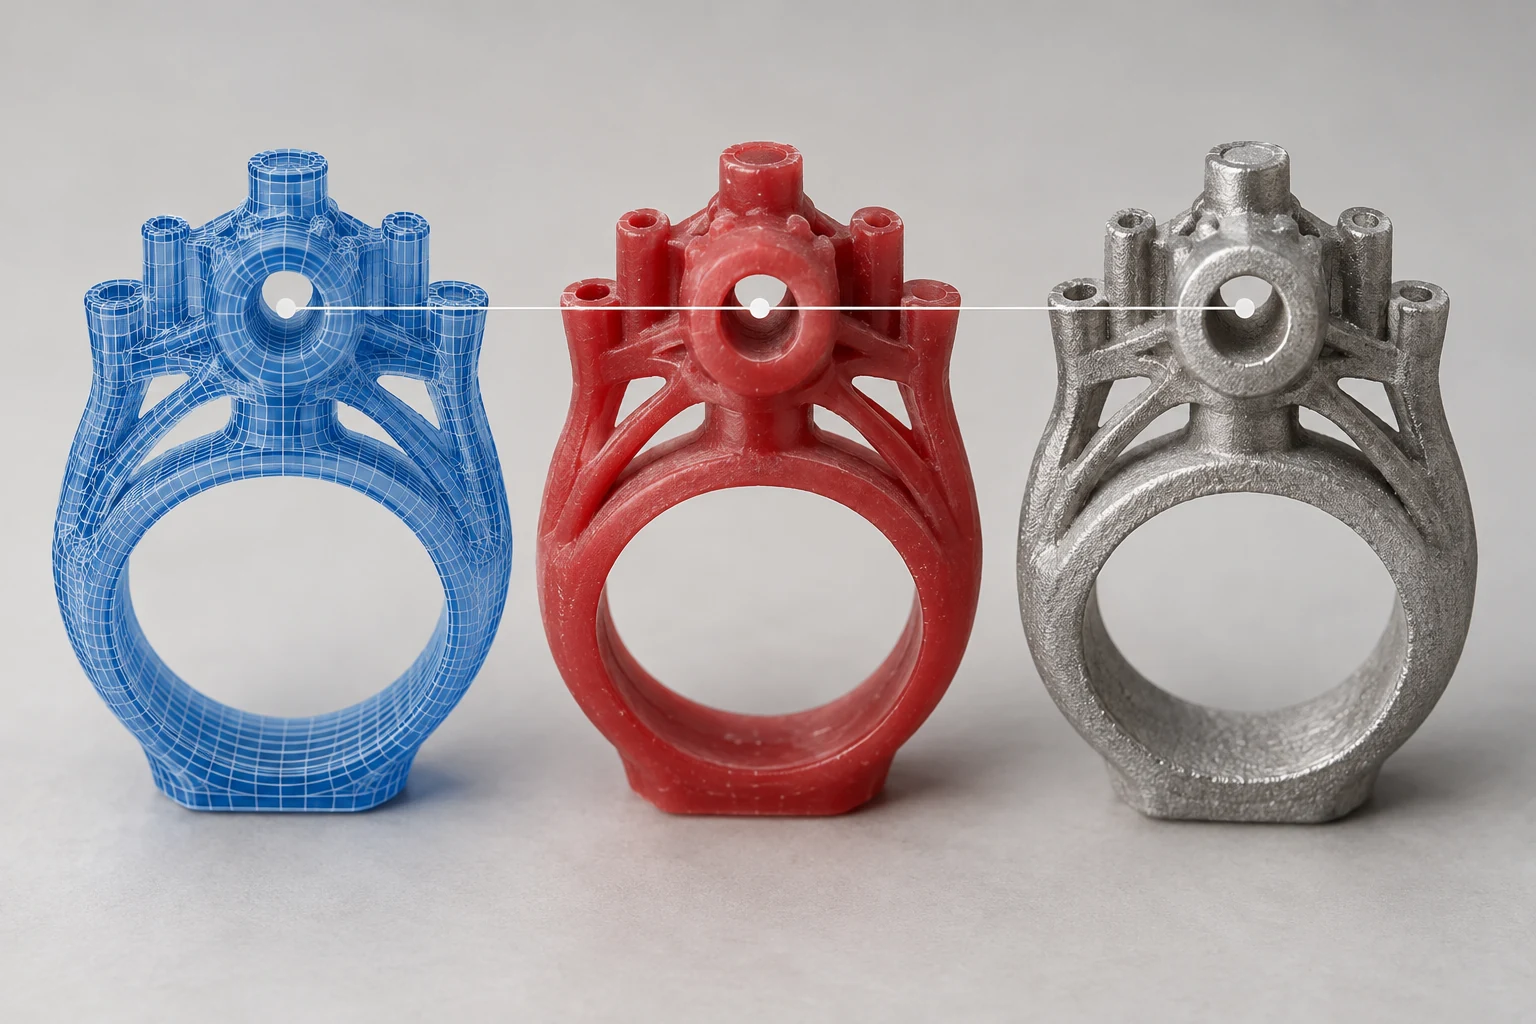
Восковая модель может пройти проверку размеров, в то время как металлическая отливка все еще не соответствует предъявляемым требованиям. Узор — это один из этапов цепочки перемещения измерений. Цифровой файл, задание на печать, очищенная модель, литейная форма, литая заготовка и обработанная деталь представляют собой различные геометрические состояния и объекты контроля.
Проследите одну и ту же функцию на всех этапах, чтобы определить, где впервые наблюдалось отклонение, прежде чем обсуждать компенсацию или изменения процесса. Сравнение только окончательной отливки с моделью на экране может смешать единицы файла, данные измерений, припуски на обработку и изменения материалов в одну необъяснимую проблему.
Определите, что на самом деле означает прохождение проверки
Размер готовой картины может не соответствовать размеру восковой модели. Проектировщик мог предусмотреть допуски на механическую обработку, литейный завод может потребовать подтвержденную компенсационную геометрию, или в задании на печать может использоваться отдельная сборка. Если эти корректировки не записываются, результаты измерений не имеют четкого обоснования.
Рекомендуется хранить чертеж готового изделия, чертеж отлитой заготовки и утвержденный документ восковой модели одновременно. Если проект на данный момент не имеет независимого чернового чертежа, в таблице размеров также следует указать, какие элементы проверяются как отлитые, а какие элементы подлежат последующей обработке для удовлетворения требований.
«Квалификация восковой модели» должна быть конкретно записана как: определенная версия модели, измеренная с использованием указанного метода в согласованном состоянии, соответствует требованиям к размерам на данном этапе. Это заключение не доказывает автоматически, что отливка соответствует готовому чертежу, и не заменяет последующий контроль.
Например, для обработки установочного отверстия на этапе восковой модели необходимо подтвердить утвержденную черновую форму отверстия или соответствующую зарезервированную структуру. Окончательный диаметр посадочного отверстия может быть получен механической обработкой. Оценка обоих значений с одинаковым целевым значением приведет к тому, что изначально намеренно зарезервированное поле будет рассматриваться как отклонение печати.
Читатели ювелирных изделий могут объединить Процесс производства кольца, напечатанного на 3D-принтере, чтобы различать объекты проверки по окружности кольца, закрепке, восковой модели и окончательному готовому изделию.
Размеры должны быть сохранены во время передачи файла
Исходная модель в программном обеспечении для проектирования, экспортированный файл сетки и модель, импортированная в программное обеспечение для строительства, должны проверять единицы измерения и ключевые размеры соответственно. Особенно при сдаче кросс-софта нецелесообразно выпускать модель только потому, что она выглядит нормально по размерам.
В описании Rhino STL указано, что при экспорте поверхность преобразуется в полигональную сетку, а также предоставляются параметры, связанные с единицами измерения, масштабированием импорта и допуском сетки. Фактическая передача должна проверять используемое программное обеспечение и документы, а не предполагать, что все STL могут автоматически и правильно передавать единицы. Инструкции по импорту и экспорту Rhino STL
Вы можете выбрать общие размеры, расстояние между отверстиями и ключевой локальный элемент для сравнения до и после экспорта. Если общая форма модели изменяется пропорционально, сначала следует проверить единицы измерения и масштаб; Если форма постоянна, но локальные детали поверхности изменяются, необходимо проверить записи зацепления и ремонта.
Любые операции масштабирования или компенсации в программном обеспечении сборки также должны иметь утвержденную основу. Вы не можете позволить дизайнеру, оператору печати и съемочной группе «немного подправить», и никто в конечном итоге не узнает, сколько корректировок было фактически использовано.
Исправление состояния шаблона и метода измерения
Необходимо уточнить состояние самой восковой модели. Модели с опорами, модели, которые только что были очищены, и модели, собранные в виде дерева, могут иметь разные измеряемые положения и условия зажима. Для тонких стенок, длинных стержней и тонких захватов особенно важно измерить рисунок контакта.
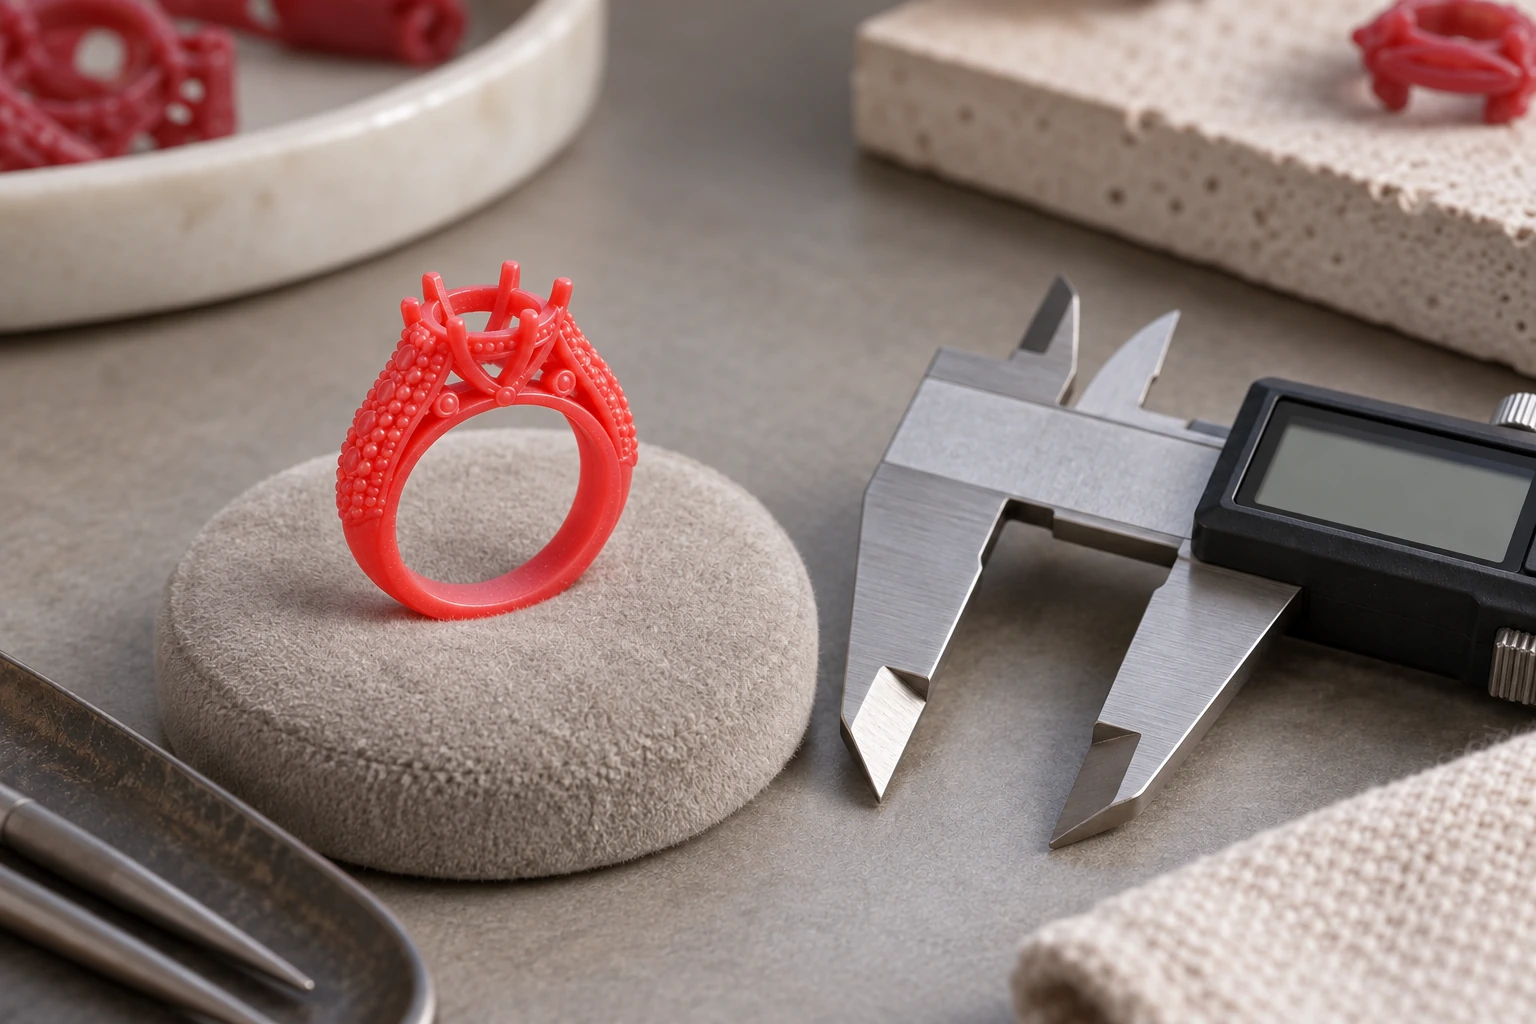
Усилие измерительного инструмента, направление измерения, метод поддержки и условия окружающей среды должны быть совместимы с моделью. Если контактные измерения могут деформировать конструкцию, с инспектором можно обсудить альтернативные методы. Вы не сможете получить «стабильные показания», крепко зажав модель и приняв изменения, вносимые измерениями, за исходные размеры.
Тесты для одной и той же функции также должны быть последовательными. Любые две точки на криволинейной поверхности, максимальный наружный диаметр и диаметр сечения, определенный на чертеже, являются разными объектами измерения. Запись должна сопровождаться картой местоположения или отметкой поперечного сечения, чтобы следующий человек мог воспроизвести место измерения.
Прежде чем определить, является ли модель предвзятой, сначала просмотрите подозрительные показания. При смене измерительных инструментов, смене людей, проводящих измерения, или изменении методов зажима для получения разных результатов сначала следует определить последовательность измерений, а не сразу корректировать распечатанный файл.
Перенос размеров продолжается через форму и металл
Геометрия восковой модели переносится в литейную полость, а затем путем заливки и охлаждения металла формируется заготовка. Каждый этап зависит от различных материалов и условий процесса, и изменения размеров не могут быть суммированы единым процентом.
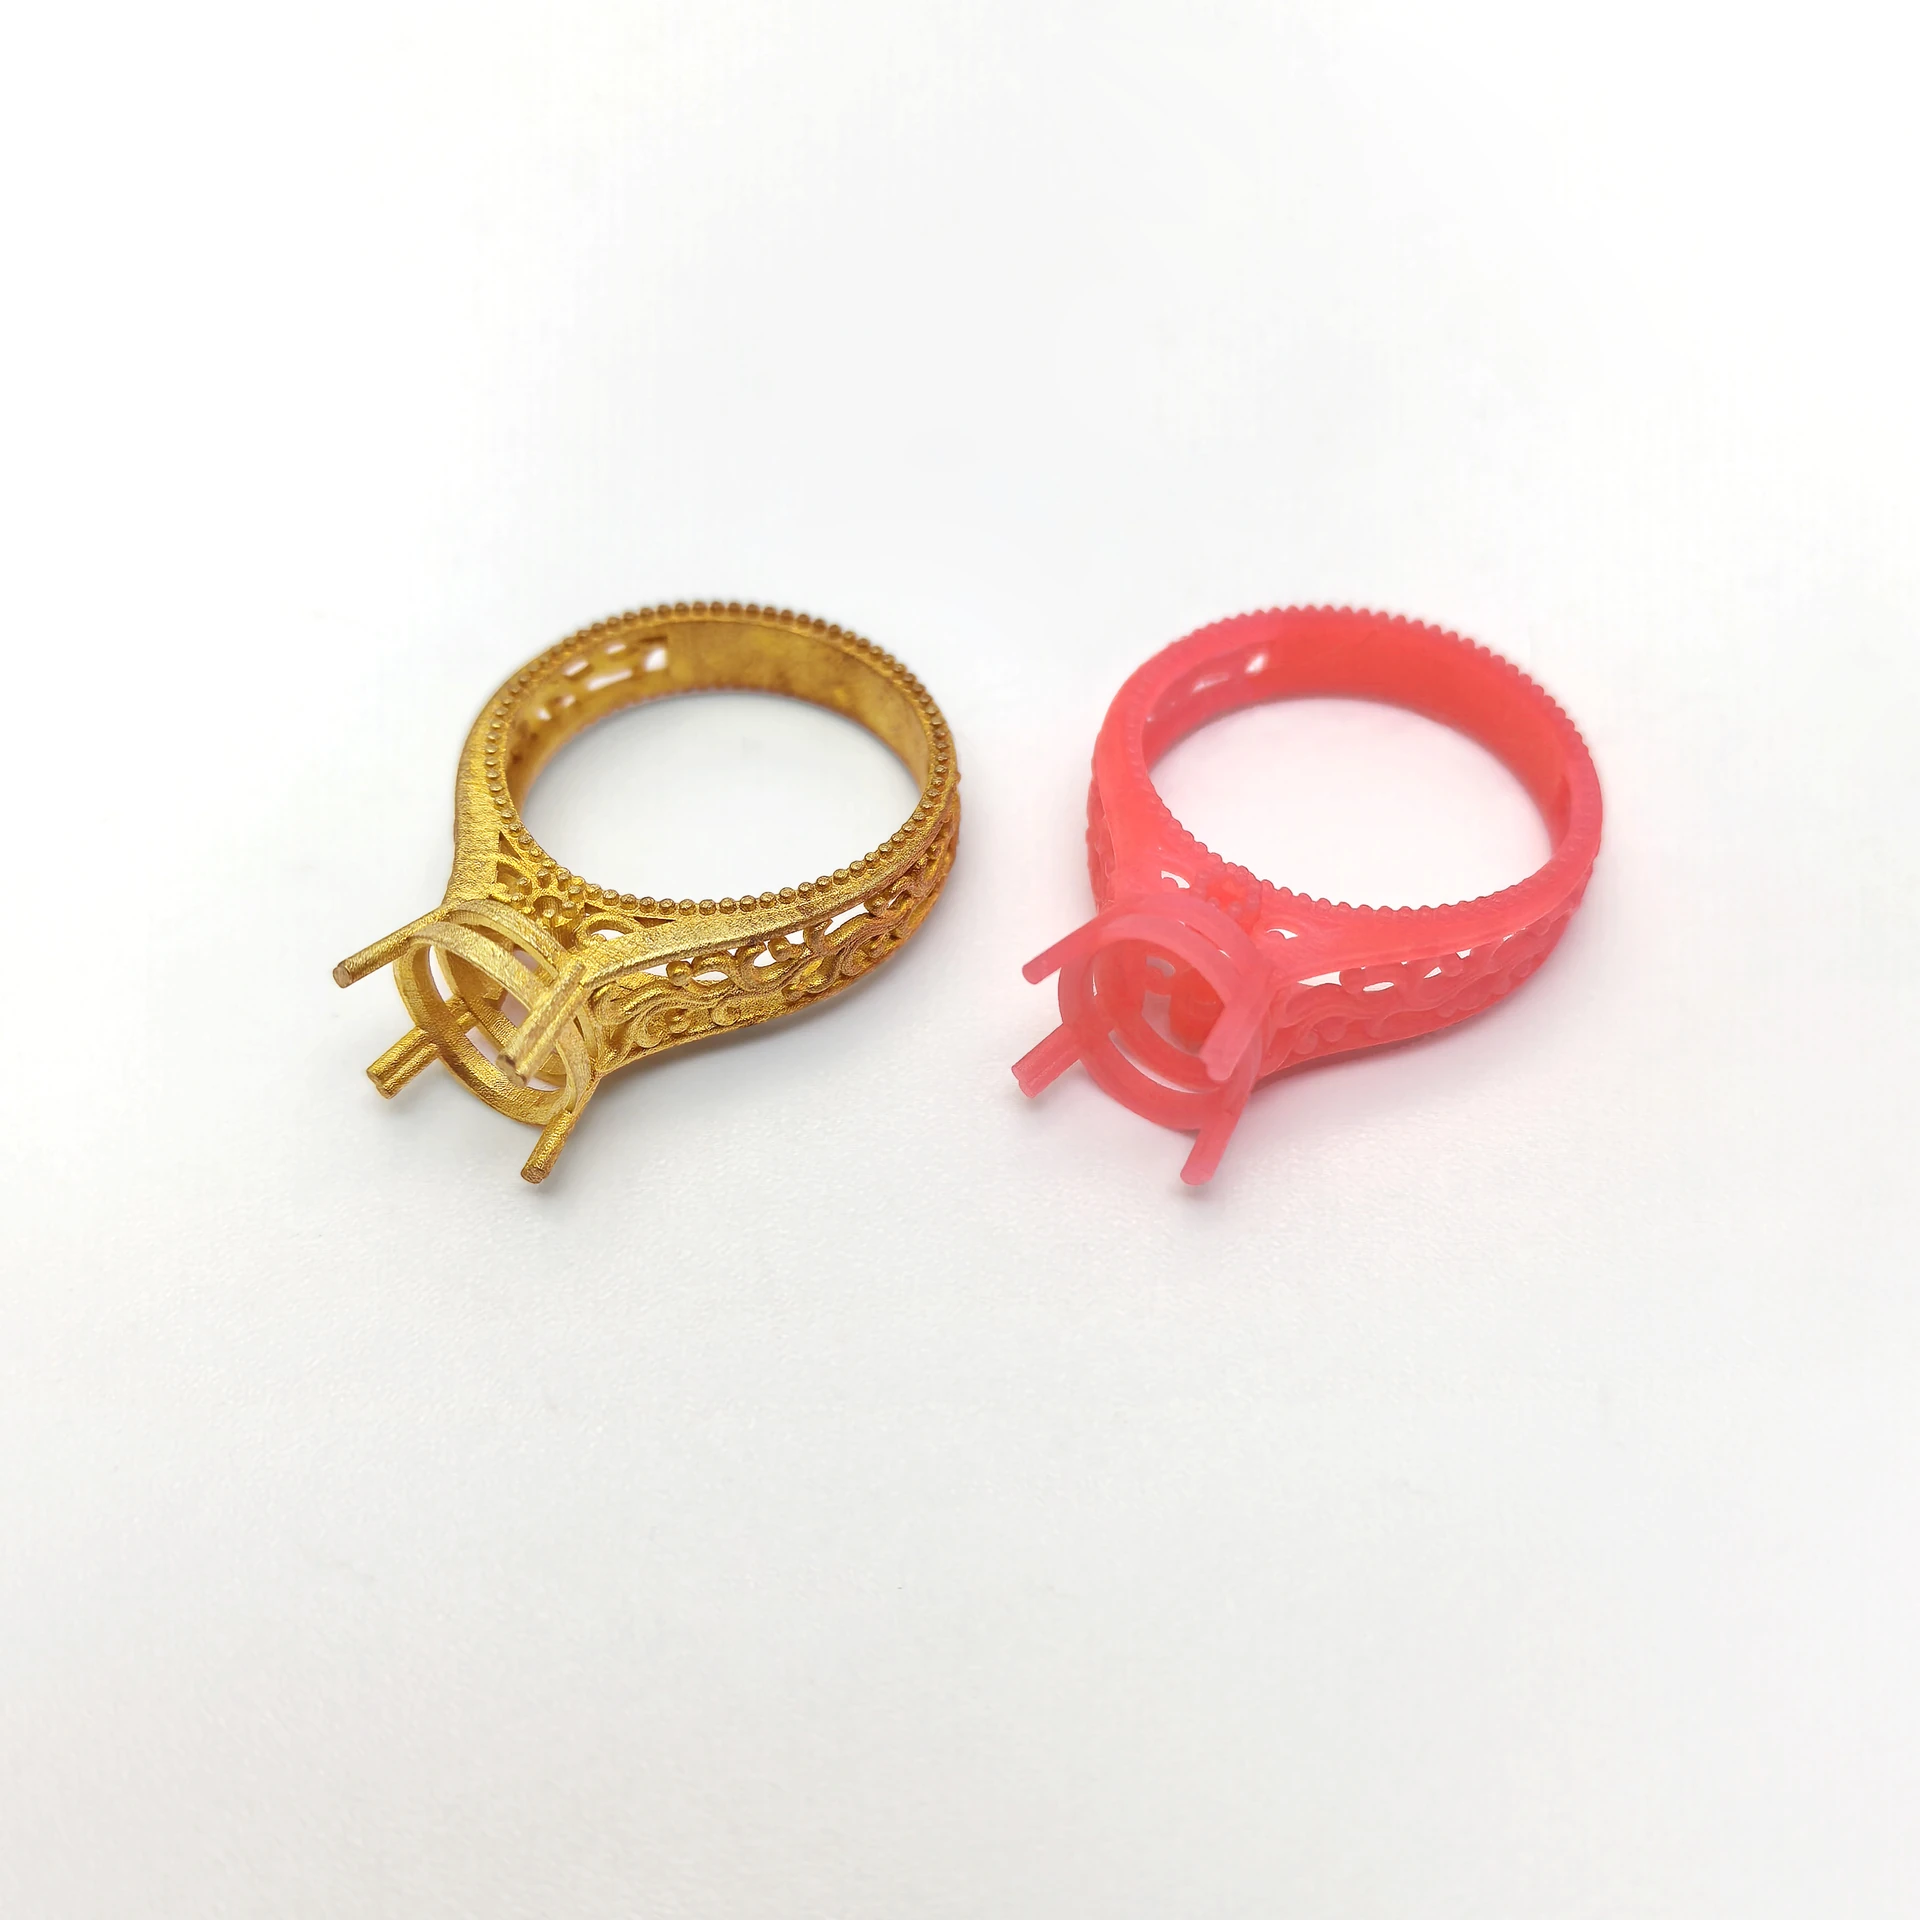
В исследованиях Национальной лаборатории Ок-Риджа по прогнозированию размеров отливок по выплавляемым моделям исследуются модели воска, модели оболочек и сплавов. Это исследование фокусируется на конкретных материалах и тест-системах и не может использоваться в качестве универсального показателя усадки для всех проектов, но оно показывает, что анализ размеров должен охватывать несколько этапов. Краткий обзор исследований размеров литья по выплавляемым моделям ORNL
Когда литейная группа оценивает размеры, ей также необходимо знать восковой материал, литейный материал, сплав, структуру детали и фактические записи процесса. Вопрос о том, применим ли план компенсации, установленный для определенного образца, к другому соотношению толщины или к другому сплаву, должен быть подтвержден отдельно.
Если местное коробление уже произошло на этапе восковой модели, последующие отклонения размеров нельзя объяснить просто усадкой металла. С другой стороны, даже если проверка восковой модели пройдет, все отклонения отливки нельзя объяснить недостаточной точностью печатного оборудования. Каждая гипотеза должна быть сопоставлена с поддающимися проверке доказательствами, имеющимися в протоколе.
Припуск на обработку и компенсация усадки служат разным целям
Припуск на обработку — это геометрия, отведенная для последующего удаления материала. Усадка или другая компенсация процесса – это корректировка геометрии предыдущего этапа с целью достижения цели определенного этапа. Оба могут существовать одновременно, но не могут быть смешаны как «усиленная модель».
Наценка должна быть указана с каких сторон, на каком основании и для какой последующей обработки. Компенсация должна описывать применимые материалы, конструкцию, ориентацию и условия проверки. Равномерное масштабирование всей детали может не справиться с локальными деформациями или отклонениями, которые возникают только на определенном элементе.
Для деталей, подлежащих обработке, целевой размер заготовки также включает в себя возможность установления эталона обработки, наличие достаточного запаса и соответствующее позиционное соотношение. Если необработанная деталь больше готового изделия, это не обязательно означает, что оно некачественное. Ключ заключается в том, соответствует ли он утвержденным приблизительным требованиям.
Ответственность за компенсацию должна быть определена до начала опытного производства. Рекомендуется, чтобы соответствующий проектный и технологический персонал подтвердил план корректировки, персонал типографии записал версию выполнения, а проверяющий персонал оценил результаты в соответствии с целями этапа, соответствующими версии.
Запишите одну и ту же особенность через размерную цепочку
| Особенности | Численные цели и ориентиры | Восковая обработка после чистки | Как пустой | Обработанная готовая продукция | Изменения, требующие объяснения |
|---|---|---|---|---|---|
| Монтажные отверстия или вставки | Версия файла, расположение раздела | методы и статус | Грубое целевое и фактическое измерение | Конечная цель и фактическое измерение | Следует ли проводить последующую обработку |
| Расстояние между отверстиями или место соединения | Тот же набор тестов | Нумерация и фактическое измерение | Соответствующее число и фактическое измерение | Соответствующее число и фактическое измерение | Базовое отношение конверсии |
| внешний контур | Укажите раздел или метод сравнения | Соответствующие результаты местоположения | Соответствующие результаты местоположения | Соответствующие результаты местоположения | локальные изменения формы |
| Тонкие стены или детали | Идентификация ключевой области | Комплектность и размер | Формирование статуса и размеров | конечное состояние | Эффекты очистки и обрезки |
Это структура записи, а не заранее заданный результат теста. Реальные проекты должны быть наполнены реальными данными, единицами измерения и методами измерения; следует объяснить причины неприменимости этапов и не следует приводить цифры для полноты формы.
Одна и та же модель может быть связана с помощью фотографий, схем местоположения или других методов отслеживания. Несколько деталей одного и того же стиля должны быть пронумерованы отдельно, чтобы избежать совпадения результатов одной восковой модели с другой отливкой в размерной цепочке.
Если одна и та же функция определяется с использованием сопоставимых эталонов и измерений, можно добавить столбец разницы «фактическое измерение на этом этапе минус фактическое измерение на предыдущем этапе». Сначала выясните, где произошло изменение между двумя проверками, а затем проанализируйте причину; разница лишь описывает результаты наблюдения и не равна напрямую скорости усадки определенного материала.
Классифицируйте отклонение перед планированием теста
Общее отклонение пропорций, смещение фиксированного направления и локальная деформация требуют различных идей по устранению неполадок. Если общая пропорция ненормальна, сначала проверьте единицы измерения и масштабирование; при локальных изменениях сначала проверьте модель, фиксацию и соответствующие процессы; на предмет изменений в разных партиях сравнивайте материалы, задачи и записи процессов.
Вы можете сначала сравнить различные характеристики одной и той же модели, а затем сравнить несколько товаров из одной и разных партий. Таким образом, вы сможете увидеть, сосредоточена ли проблема в определенной структуре, определенном месте или определенном этапе. Когда размер выборки небольшой, результаты подходят для выявления проблемы, но нецелесообразно прямо заявлять о том, что вывод о возможностях процесса был получен.
В изменениях опытного производства должны быть четко указаны цели и условия контроля. Например, следует корректировать только утвержденную локальную геометрию, сохраняя при этом другие условия сопоставимыми и проверяя соответствующие характеристики восковой модели, заготовки и готового изделия. Если материал, форма дерева и эталон обработки изменяются одновременно, эти изменения должны быть зарегистрированы, чтобы избежать отнесения результатов к одному фактору.
Используйте одну дыру, чтобы отследить расследование
Если отверстие определенной детали не соответствует требованиям проверки готового изделия, вы можете сначала проверить поперечное сечение и метод измерения, определенные в чертеже готового изделия, а затем проверить записи обработки и статус заготовки. Если черновое отверстие предназначено для последующей обработки, его следует оценивать в соответствии с требованиями черновой обработки, а не напрямую сравнивать с диаметром готового отверстия.
Затем найдите соответствующую восковую модель и проверьте, как отверстие выглядит на разрешительном документе и на очищенной модели. Если цифровой файл не соответствует восковой модели, необходимо проверить экспорт, конструкцию и измерения; если восковая модель соответствует поставленным задачам, но заготовка другая, то оцените ее по протоколам отливки. Каждый шаг соответствует одной и той же дырке, поэтому задача не перескакивает между разными объектами.
Если обнаружено, что разница в показаниях исходит от разных участков, сначала унифицируйте места измерений и проверьте еще раз. Если подтвердится, что это локальное изменение формы отверстия, запишите конкретную форму и местоположение. Нецелесообразно просто записывать средний диаметр отверстия. В протоколах этапов следует использовать фактические результаты измерений, при необходимости дополнять информацию о форме отверстия и поперечном сечении и избегать суммирования значений для сокрытия локальных изменений.
Лучше всего сохранить исходные показания и диаграммы положения измерений для записей размерных цепей, а после корректировок продолжать перепроверку согласно соответствующим требованиям. Нельзя просто сохранить составленные выводы и удалить исходные результаты, иначе потом будет сложно отличить реальные изменения от изменений статистическими или сводными методами.
Часто задаваемые вопросы
Нужно ли измерять отливку, когда восковая модель проходит?
Нужен. Их следует проверять в соответствии с требованиями приемки восковых моделей, заготовок и готовых изделий соответственно. Прохождение определенного предыдущего этапа может только доказать, что указанные проекты на этом этапе соответствуют требованиям.
Следует ли увеличивать каждый файл, если отливка меньшего размера?
Цель, единица измерения, метод измерения и форма отклонения должны быть проверены в первую очередь, а затем корректировки должны быть подтверждены проектным и технологическим персоналом. Локальная деформация, изменение формы отверстий или проблемы с эталонной обработкой не могут быть решены с помощью унифицированного усиления.