
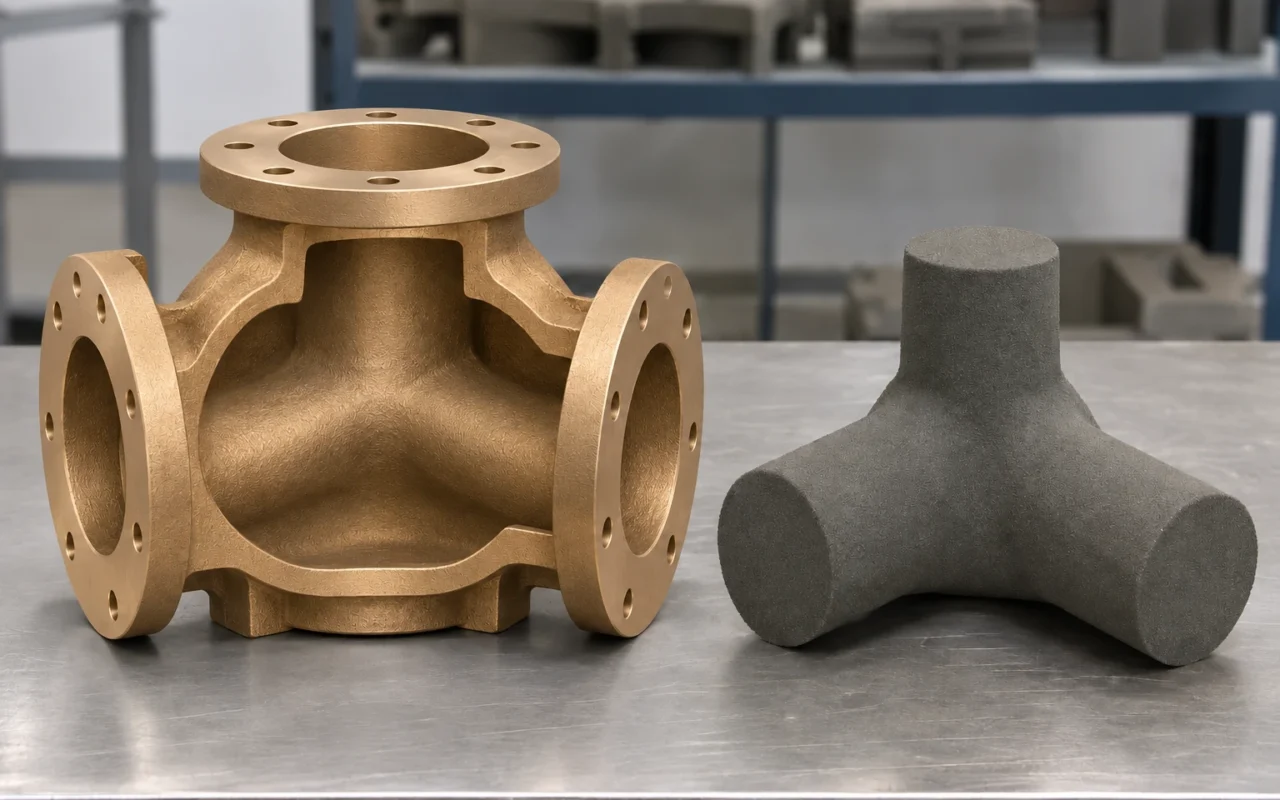
Imagine um corpo de válvula de bronze com flanges nas extremidades, uma câmara central e um canal que muda de direção dentro da carcaça. Como esse espaço interno é preservado durante o vazamento?
Um macho de areia ocupa o volume do futuro canal. O bronze solidifica entre o macho e o molde externo; após a retirada da areia, o canal fica aberto. A impressão 3D fabrica diretamente moldes e machos e reduz a dependência de modelos de fundição e caixas de machos específicos.
Em corpos de bombas, válvulas e conexões ramificadas, o desafio é transformar a geometria do canal em um conjunto que possa ser apoiado, posicionado, montado e limpo.
Imprimir moldes e machos, depois vazar o bronze
No jateamento de aglomerante, a impressora deposita camadas de areia e aplica seletivamente o aglomerante conforme o modelo digital. Os componentes são limpos e montados antes do vazamento. A peça metálica resulta da fusão, do vazamento e da solidificação do bronze. Essa sequência distingue a rota da impressão direta de componentes metálicos. As etapas básicas são apresentadas no processo de fundição em areia.
A ExOne descreve um projeto da Speed 3D Mold que utilizou moldes e machos impressos para rotores de dupla sucção de bronze ao estanho com chumbo. Trata-se de uma aplicação documentada em componentes de bombas. Projeto publicado pela ExOne
Definir a liga e os requisitos da peça bruta
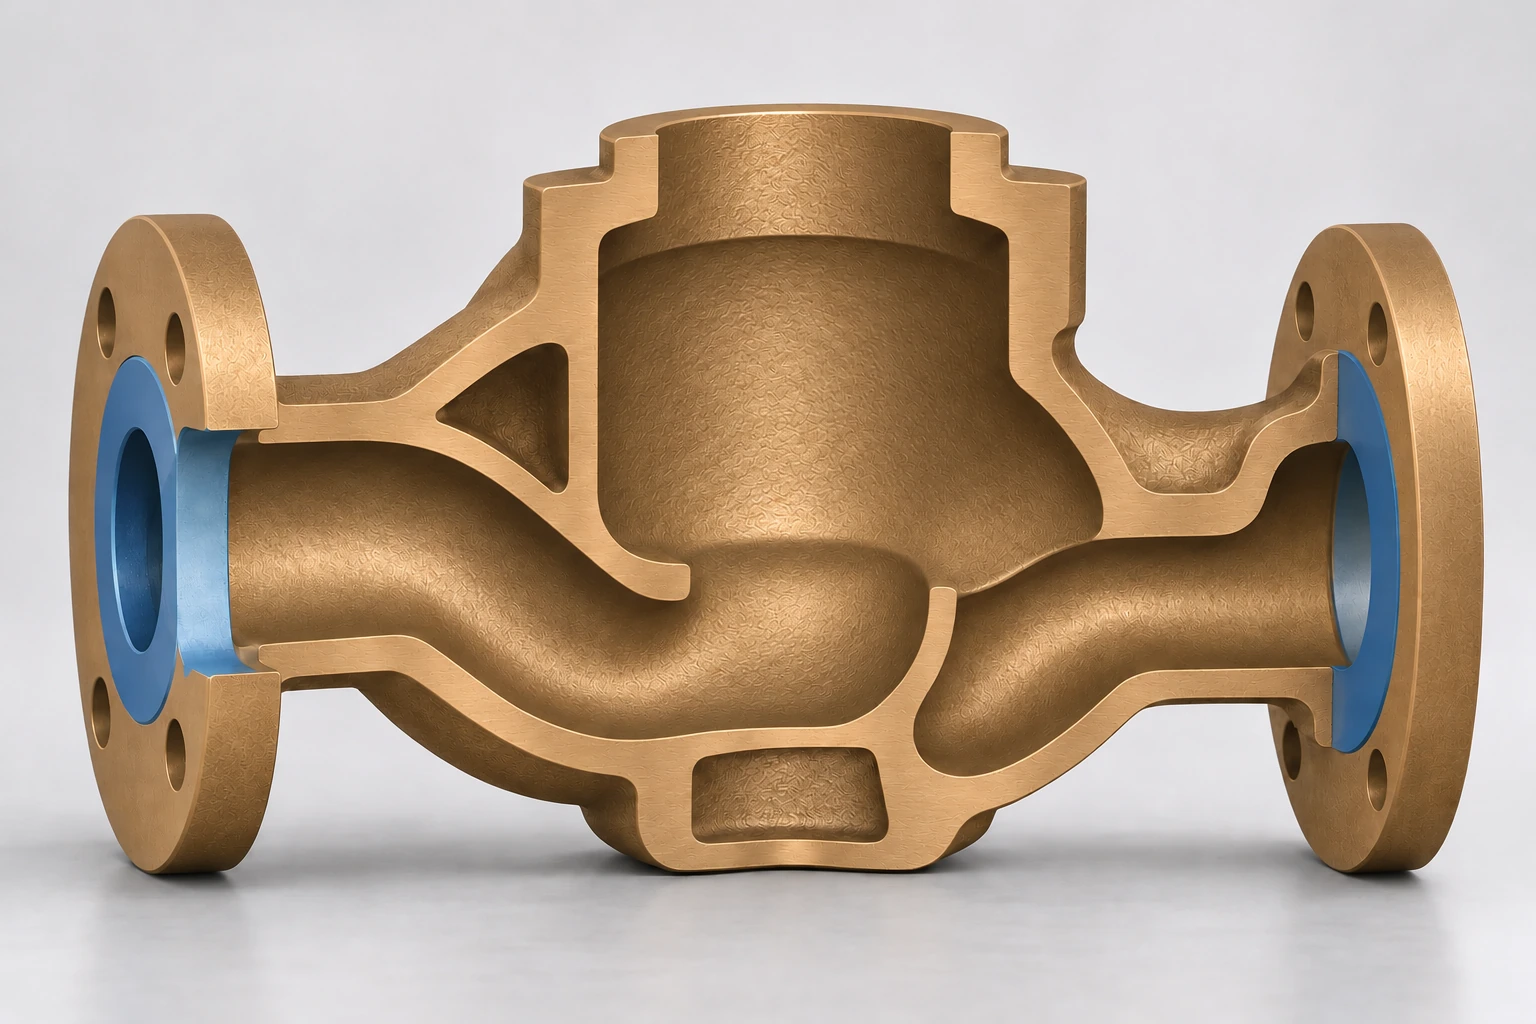
C90300 é um bronze ao estanho cujas aplicações indicadas pelo fabricante incluem corpos de bombas, rotores e corpos de válvulas. C95800 é um bronze de níquel-alumínio, com usos como corpos de válvulas, válvulas em contato com água do mar e cotovelos. Fluido, condições de serviço e desenho determinam a liga, a especificação do material e a condição de fornecimento. Informações de C90300; Informações de C95800.
O desenho distingue superfícies que permanecem no estado bruto e regiões usinadas. Faces de flanges e de vedação, furos de ajuste e roscas influenciam o sobremetal, as referências e a fixação. O fornecimento deve indicar se abrange uma peça bruta ou um componente usinado e submetido aos ensaios prescritos.
Há três tarefas distintas: a compensação da contração dimensional considera a mudança de tamanho no resfriamento; o sobremetal de usinagem reserva material para o corte; e a alimentação durante a solidificação fornece metal líquido às regiões necessárias. Projetista e fundição definem esses pontos em conjunto, além da areia, do aglomerante e dos tratamentos adequados à liga.
Quatro prioridades no projeto dos machos
Apoio e posicionamento. As portadas dos machos e os alojamentos correspondentes no molde externo sustentam e posicionam os machos. Balanços longos, pescoços finos e ramificações assimétricas exigem avaliar cargas de manuseio, deslocamento ou flutuação durante o vazamento, forças do metal líquido e deformação térmica. O posicionamento parte das espessuras críticas, da posição dos canais e das referências de usinagem, incluindo o efeito do deslocamento do macho sobre paredes e interfaces.
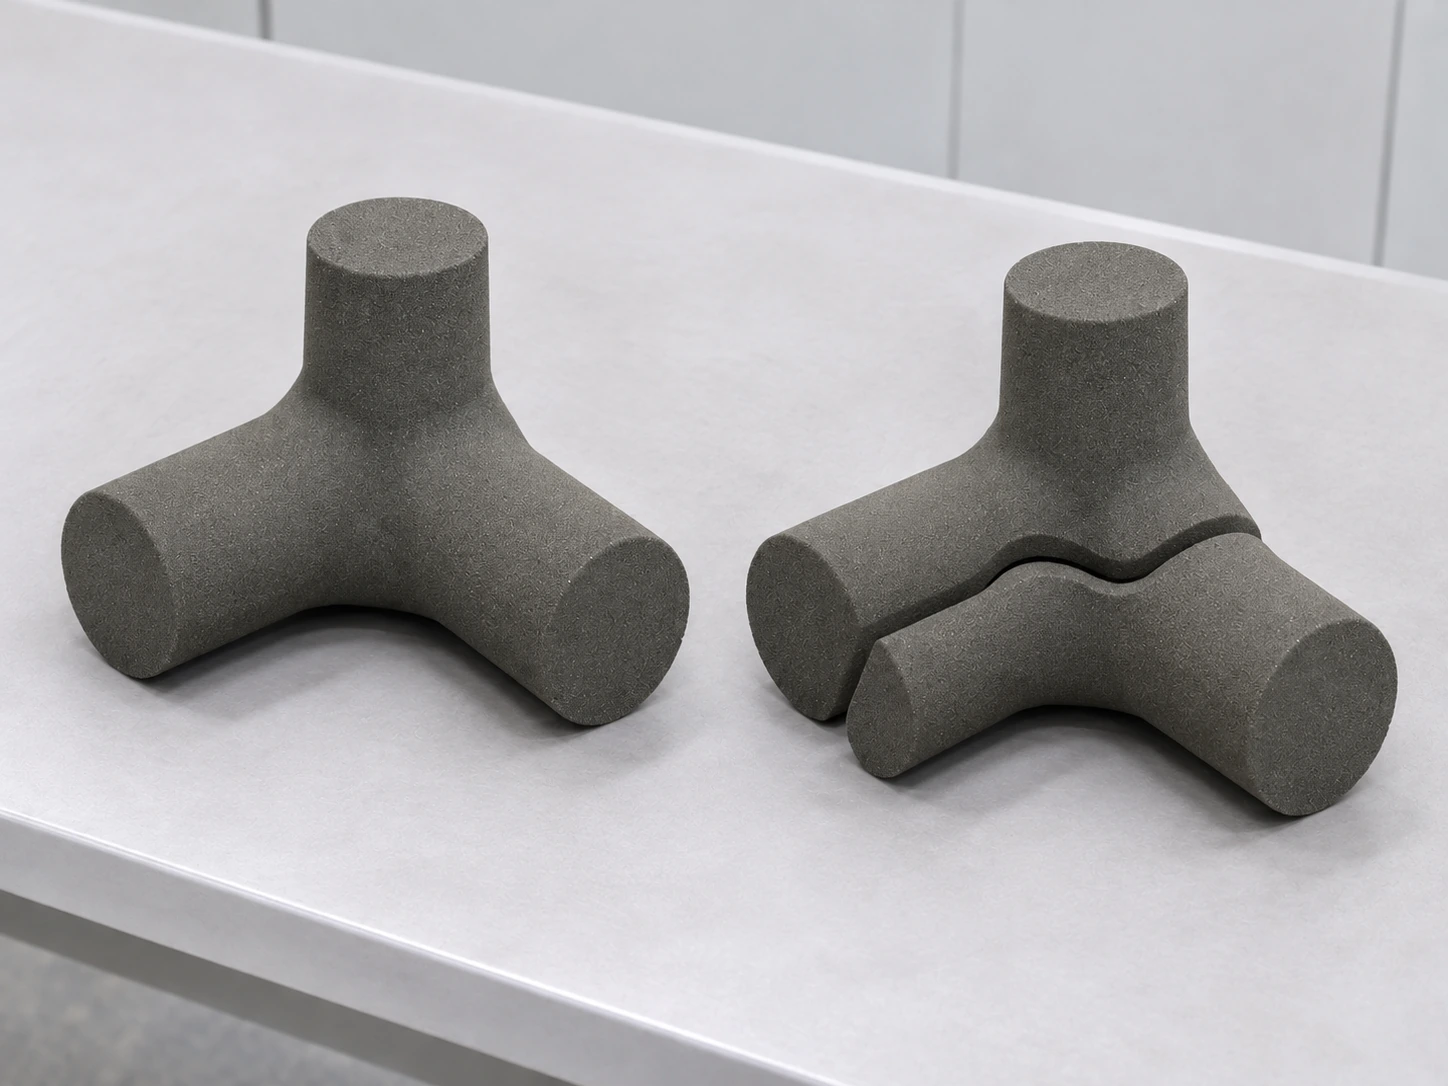
Inteiro ou segmentado. Um macho inteiriço reduz juntas; a divisão pode facilitar a remoção de areia solta, o revestimento, a inspeção e o manuseio. Superfícies de união, encaixes e sequência de montagem são projetados em conjunto, considerando degraus no canal, rebarbas e espessuras locais. Uma pesquisa original examina a divisão de moldes para melhorar o acesso à limpeza. Pesquisa sobre limpeza e divisão de moldes
Limpeza antes do vazamento e retirada dos machos após a fundição. Primeiro se remove areia solta das superfícies, cavidades e espaços entre ramificações. Machos ocos ou espaços internos de ventilação previstos também precisam de acesso. Após a solidificação, a areia do macho é retirada da peça metálica. Curvas, extremidades cegas, mudanças de seção e junções devem ser examinadas para definir aberturas, acesso de ferramentas e métodos de inspeção nas duas etapas.
Saída de gases. A permeabilidade da areia, os respiros e os canais de enchimento têm funções diferentes. A fundição define trajetos e saídas dos gases e verifica sua relação com a parede que contém a pressão na peça final.
Da preparação da impressão à usinagem
Após fixar as revisões do modelo e do desenho, desenvolvem-se a peça bruta e o processo. Os dados digitais incorporam compensações, sobremetais, divisões, portadas e alojamentos, canais de vazamento, massalotes e respiros. Questões importantes de enchimento e solidificação podem ser examinadas por simulação e experiência de fundição, com verificação em vazamento experimental.
A preparação da impressão considera orientação, regiões frágeis, espaço de retirada e ocupação do volume de fabricação. Após imprimir, retiram-se e limpam-se os componentes e realizam-se os tratamentos do sistema de materiais. Superfícies, dimensões, juntas e posicionadores são inspecionados; revestimento e secagem seguem o plano de processo. Estudos de areias com resina furânica mostram, nos sistemas ensaiados, a influência do aglomerante, da granulometria e da cura nas propriedades mecânicas e tecnológicas. Pesquisa de areias com resina furânica
Uma montagem de teste antes da colocação dos machos e do fechamento verifica juntas, posições, ordem e interferências. O fechamento inclui conferir os caminhos de vazamento, alimentação e saída de gases e remover areia solta e materiais estranhos.
A fundição estabelece tratamento do banho, temperatura de vazamento, enchimento, alimentação e resfriamento conforme a liga, as variações de espessura e as condições dos moldes e machos. Transições próximas a flanges, cantos e câmaras de válvulas merecem atenção.
Após a fundição, realizam-se desmoldagem, retirada dos machos, corte de canais e massalotes e limpeza. Tratamento térmico, usinagem e inspeção seguem a especificação e o escopo de fornecimento. A retirada de areia e a inspeção de canais curvos são planejadas desde o projeto dos machos.
Inspecionar canais, paredes e função
Os registros dimensionais distinguem componentes de areia, conjunto montado, peça bruta e peça usinada, permitindo rastrear desvios. As especificações de impressão aplicam-se aos componentes de areia; as tolerâncias finais são verificadas pelo desenho da peça.
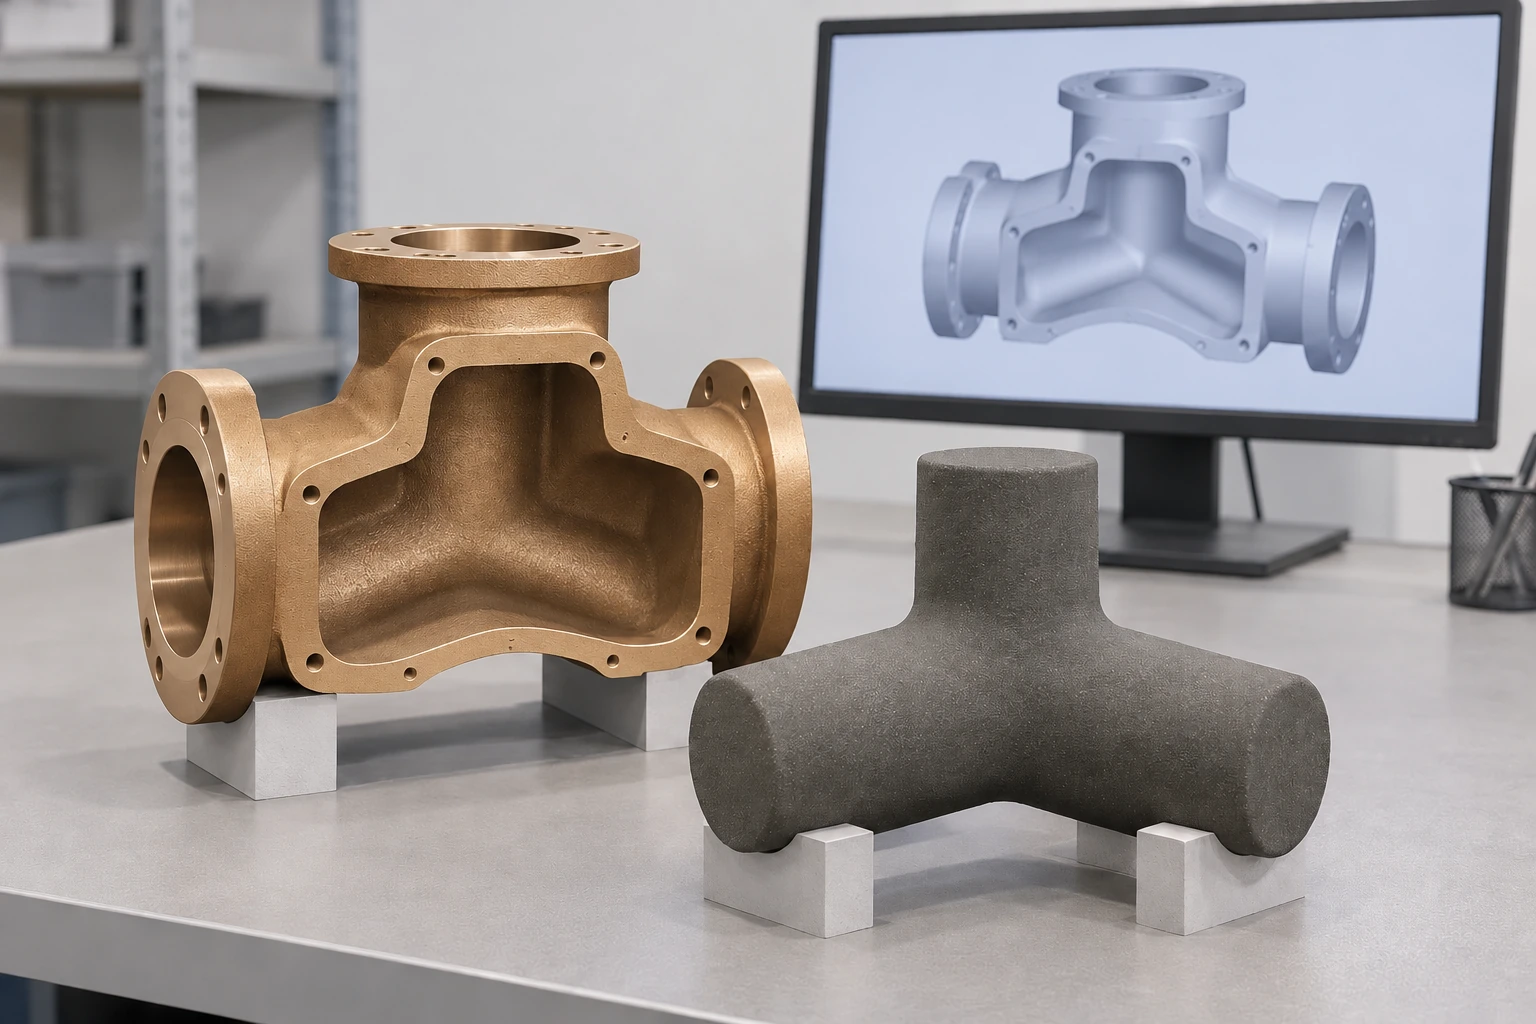
A inspeção do canal abrange posição, seções críticas, espessura local e areia residual. Conforme a geometria e o acesso, utilizam-se observação direta, boroscópio ou ensaios não destrutivos adequados. As anomalias são investigadas quanto a deslocamento do macho, danos ou erosão da areia e problemas de gases, enchimento e alimentação.
A aceitação inclui documentos do material, dimensões e ensaios funcionais. Para componentes pressurizados ou de vedação, a especificação, o desenho ou o contrato define etapa, condições e critérios dos ensaios de pressão ou vazamento.
Imprimir o conjunto completo ou apenas o macho complexo?
A impressão merece avaliação quando as cavidades exigem muitas divisões de caixas de machos ou montagem difícil, ou quando alterações frequentes afetam o ferramental. Em protótipos, peças de reposição sem modelo original e pequenas séries complexas, a preparação de ferramentas específicas também entra na comparação.
Se o ferramental externo permanece adequado, a combinação de moldes convencionais e machos de areia impressos concentra a impressão na geometria interna difícil. Um conjunto impresso completo pode ser considerado quando ambas as geometrias exigem nova preparação. A rota convencional conserva valor para peças simples com ferramentas consolidadas e produção repetitiva estável.
Compare custo e prazo para a mesma liga, quantidade e aceitação, incluindo dados, fabricação dos componentes de areia, limpeza, montagem, transporte, fundição, usinagem e inspeção. Tamanho, segmentação, resistência ao manuseio e dificuldade de limpeza influenciam o fornecimento completo.