
Répartir le travail entre deux méthodes numériques de fabrication des modèles en cire
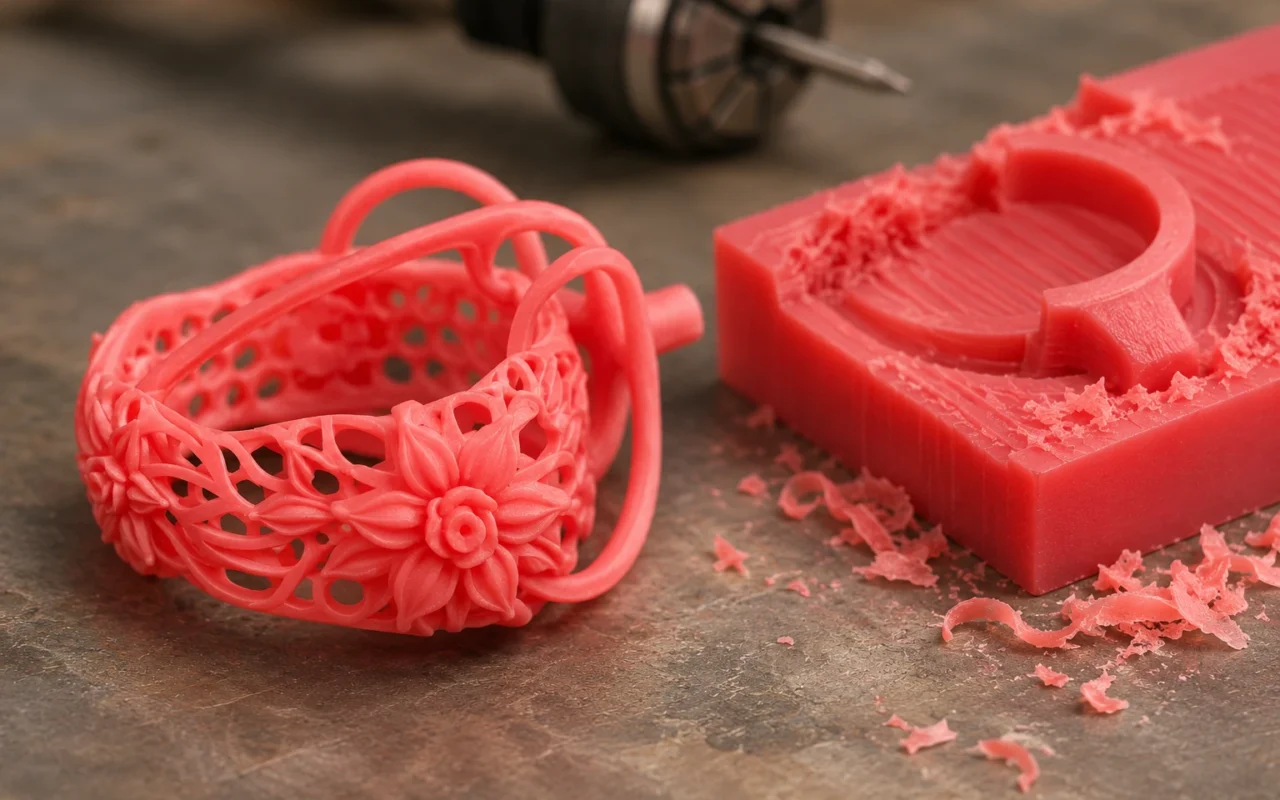
Pour les bijoux à filigranes entrelacés, creux profonds ou contre-dépouilles, ainsi que les commandes fréquentes de nombreux modèles en petites quantités, privilégiez l’impression 3D en cire. Elle réduit les contraintes d’accès de l’outil et de préparation de chaque modèle. Le fraisage CNC reste une solution pratique pour les formes ouvertes et accessibles dont les programmes, montages et commandes répétées sont déjà maîtrisés.
Le fraisage CNC enlève de la matière dans un bloc de cire. L’impression par jet de cire dépose la matière couche par couche et fournit un modèle de fonderie après retrait du support. Les deux alimentent la fonte à cire perdue, mais traitent différemment les géométries complexes et les lots. Cet article concerne le jet de cire direct ; la résine est abordée dans le comparatif entre impression en cire et résine calcinable.
Pour les formes complexes, le jet de cire impose moins de concessions à l’accès de la fraise
La fraise doit atteindre la surface depuis une direction disponible. Les grandes surfaces, rainures ouvertes et corps de bague réguliers se prêtent à la programmation des parcours. Les creux étroits, contre-dépouilles arrière et lignes entrecroisées ajoutent des réorientations, changements d’outil ou séparations en plusieurs pièces. Plus ces détails caractérisent le dessin, plus sa division pour l’usinage demande de travail.
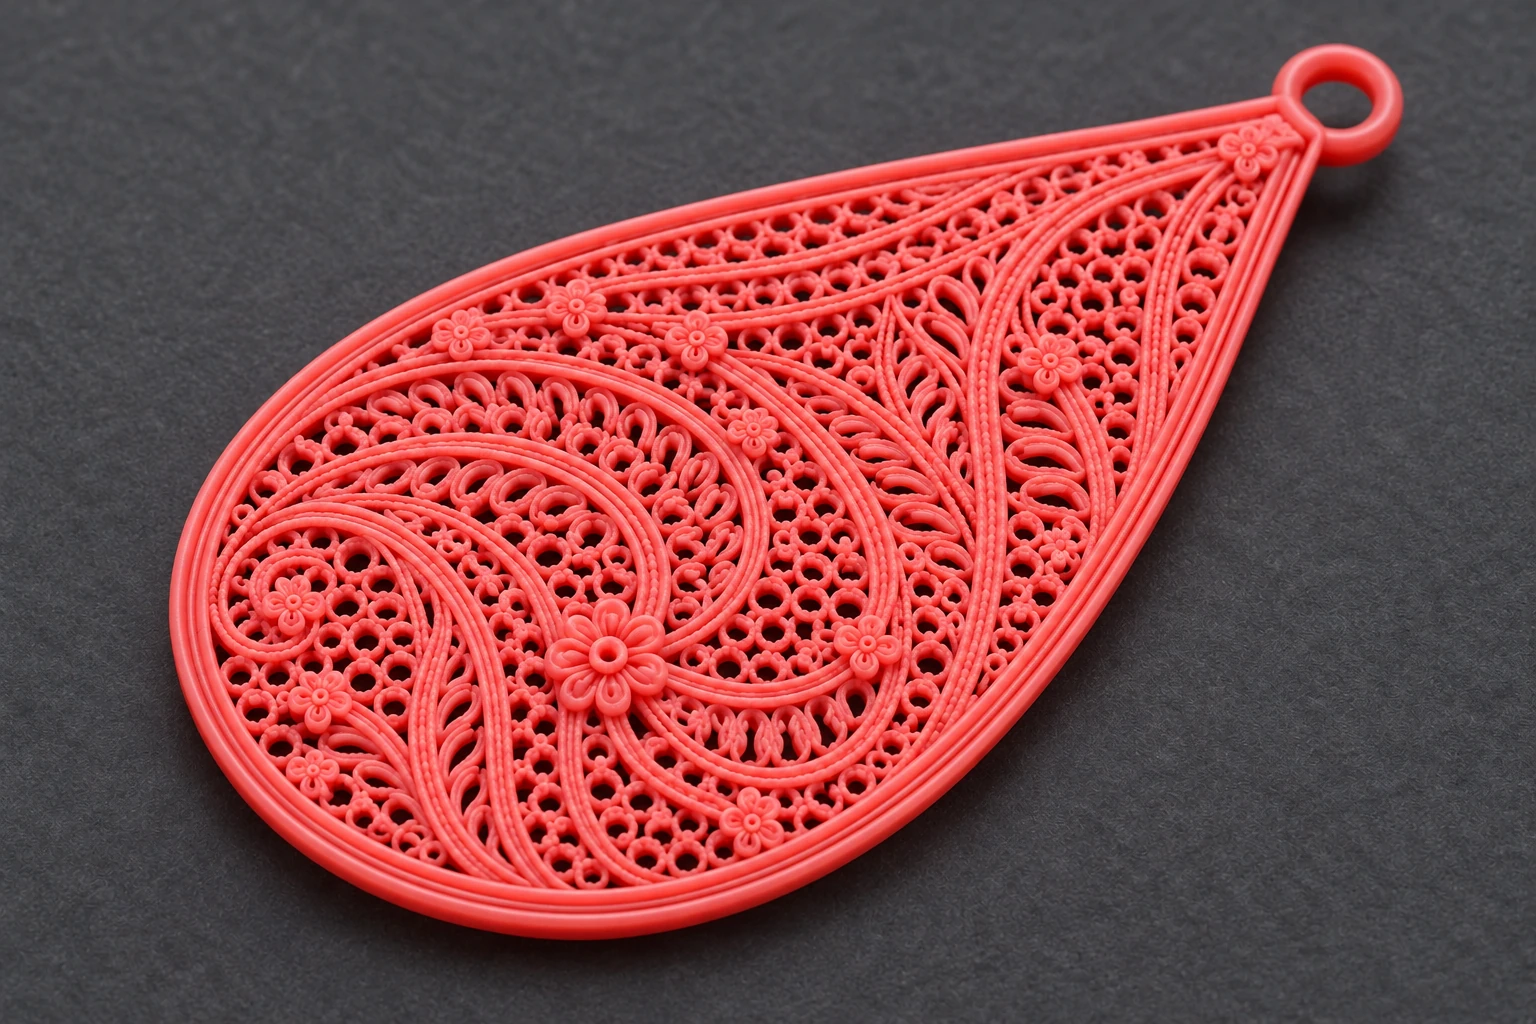
Le jet de cire construit la forme par couches sans devoir introduire un outil coupant dans chaque creux. Il convient donc à la conservation d’un dessin complexe sous forme de modèle complet. Pour le filigrane, l’ajour et les ornements superposés, le concepteur peut se concentrer sur les liaisons, les épaisseurs et le dessin. Le support est retiré après impression, ce qui diffère des changements répétés de direction d’usinage.
Le CNC peut aussi réaliser des formes complexes en les divisant. Le cas de bague creuse de Roland DG utilise des sections fraisées séparément, coulées puis assemblées. La division élargit les possibilités du fraisage ; lorsqu’elle devient habituelle, l’intérêt d’imprimer un modèle intégré apparaît davantage.
La qualité de surface dépend de l’emplacement des traces
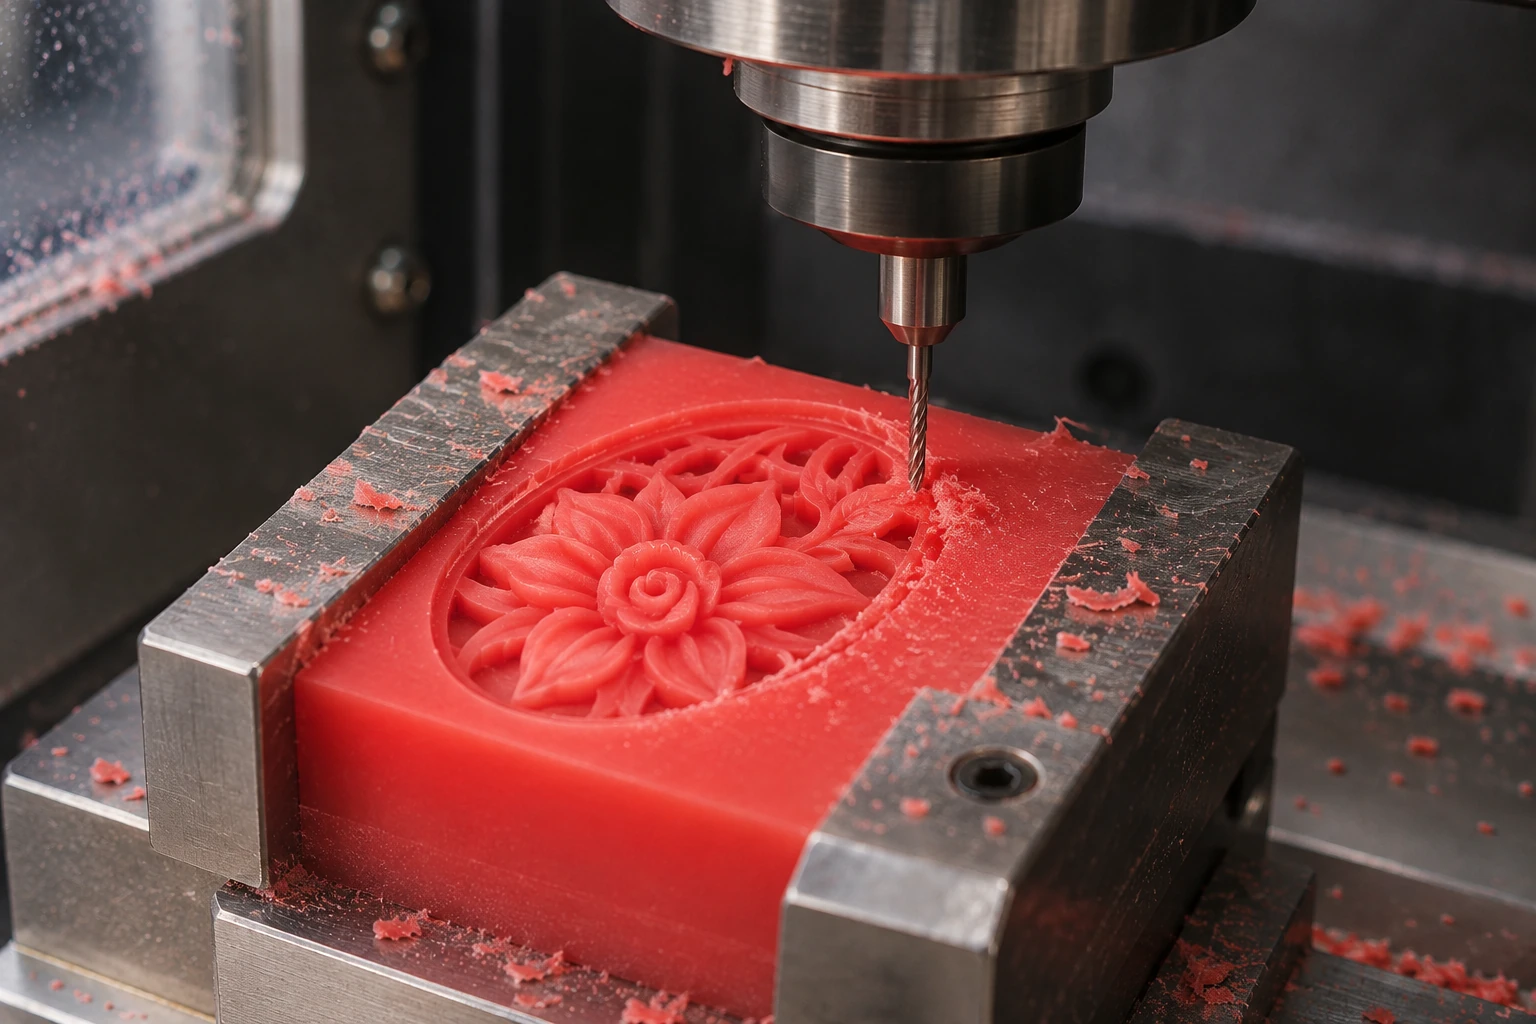
La texture fraisée provient surtout de la géométrie de l’outil, du parcours et du pas latéral. Des courbes accessibles peuvent recevoir un état de surface régulier avec un parcours adapté. Les angles intérieurs inaccessibles, rainures étroites et détails arrière exigent plus souvent une division ou une intervention manuelle.
La surface imprimée dépend de l’épaisseur de couche, de l’orientation et de la formation de la matière, avec un retrait du support dans certaines zones. Son avantage est de produire le détail complexe en un ensemble, en limitant la reconstitution des relations entre pièces. Les retouches doivent préserver les lignes fines, arêtes et sertissures, sans effacer l’ornement pour obtenir du brillant.
Le polissage après coulée conserve un rôle propre. Le cas de bijoux Jenny Wu présenté par Solidscape associe impression en cire, fonte et polissage manuel. En production, placez les grandes surfaces à finir dans des zones accessibles et préservez les structures fines par le procédé de fabrication, pour limiter les reprises dans les espaces étroits.
De nombreux modèles en petites quantités se regroupent plus facilement en impression
Un nouveau modèle fraisé nécessite programmation, choix des outils, directions d’usinage et bridage. Plus la commande comprend de modèles, plus ces préparations se multiplient. Même lorsqu’une forme simple s’usine vite, l’ensemble peut consacrer beaucoup de temps aux changements de référence, de montage et aux retouches locales.
Le jet de cire peut regrouper dans un même travail des modèles de hauteur et de traitement proches, puis organiser ensemble le retrait du support et le contrôle. Pour les ateliers sur mesure, équipes de développement et fabricants recevant des commandes mixtes, cela compte davantage que le seul temps machine d’un modèle isolé.
Ainsi, des bagues qui ne diffèrent que par la taille, l’ornement local ou la sertissure peuvent être produites en plusieurs versions après validation des modèles numériques. De nouvelles créations indépendantes peuvent également partager le même travail. Le panorama des méthodes de fabrication des modèles de cire distingue modèles directs, maîtres-modèles et production par injection.
Conserver le fraisage pour les références simples déjà maîtrisées
Le meilleur cas pour garder le CNC est une forme ouverte, avec programmes et montages stables et commandes répétées. Les données sont déjà préparées, les opérateurs connaissent l’ordre des opérations et les équipements existants restent utiles. La programmation initiale d’un nouveau dessin n’est pas à refaire à chaque commande identique.
C’est la principale nuance à la recommandation : le jet de cire convient aux dessins complexes et aux changements fréquents ; le fraisage maîtrisé aux références stables et accessibles. L’usine peut répartir les commandes entre les deux sans modifier chaque produit pour uniformiser ses équipements.
| Dessin ou commande | Méthode privilégiée | Bénéfice pratique |
|---|---|---|
| Filigranes entrelacés, contre-dépouilles, détails profonds et étroits | Impression 3D en cire | Moins de contraintes d’accès de l’outil et de division |
| Nombreux modèles en petites quantités, variations fréquentes de taille ou d’ornement | Impression 3D en cire | Regroupement et réduction des programmations et montages individuels |
| Courbes accessibles et formes simples régulières | Fraisage CNC comme solution directe | Parcours clairs et zones de finition accessibles |
| Références répétées avec programmes et montages éprouvés | Continuer le fraisage CNC | Réutilisation des procédés et équipements existants |
Adapter les équipements aux commandes quotidiennes
L’imprimante 3D de cire 3H-420 Plus transforme les modèles numériques en modèles de fonderie et ajoute une capacité pour les formes complexes et plusieurs références en parallèle. Le choix doit refléter les créations courantes, l’imbrication d’un lot complet et l’organisation des finitions, au-delà d’une pièce facile à présenter.
Avec quelques dessins représentatifs et combinaisons de commandes, contactez l’équipe Cprint 3D pour discuter de la configuration. Le résultat à comparer est un lot complet prêt à être coulé : la méthode qui réduit divisions, changements de montage et reprises des détails répond le mieux à la commande.