
部品の用途から製造ルートを選ぶ
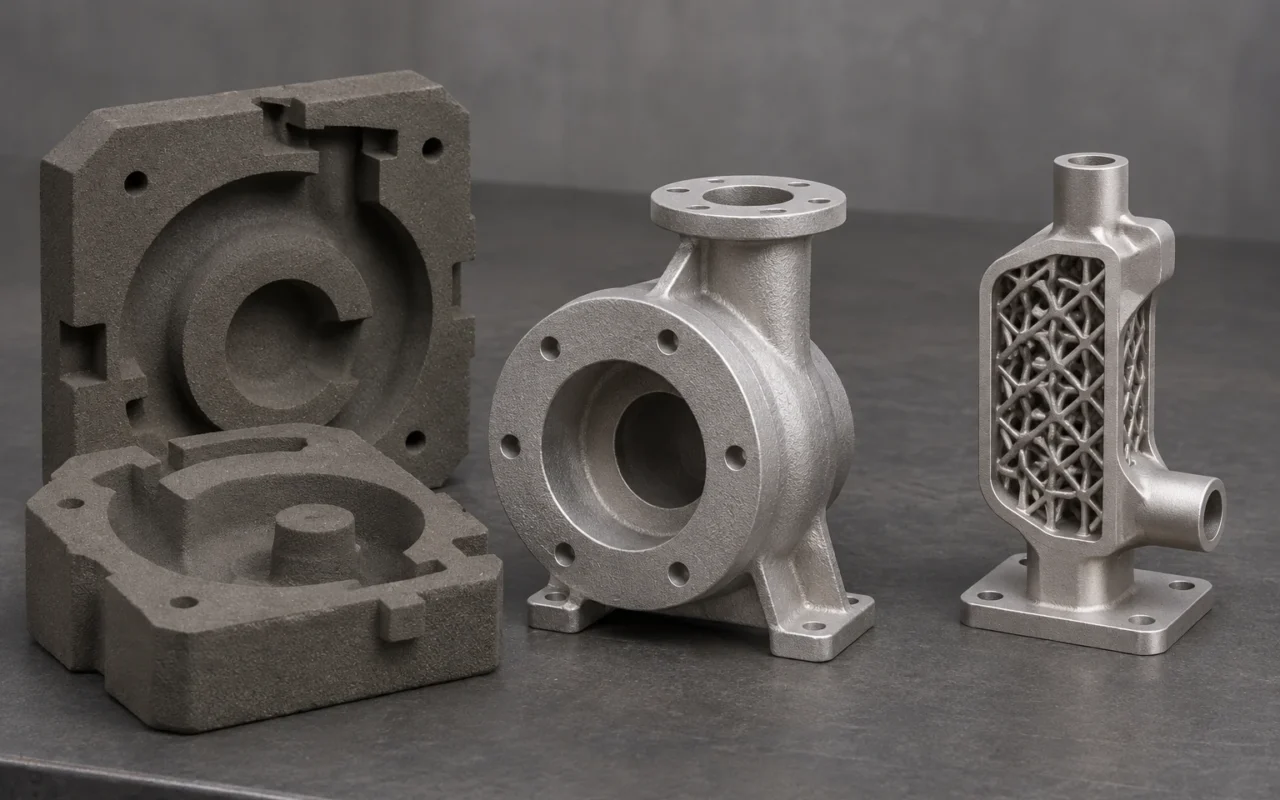
実績のある鋳造合金で中大型のハウジングやポンプケーシングを製造する場合、既存の鋳造設備を持つ企業には、砂型・中子を3Dプリントしてから鋳造するルートを推奨します。複雑な砂型と中子をプリントし、金属本体は注湯によって成形します。既存の鋳造能力を活用しながら、模型や中子型による設計上の制約を減らせます。一方、微細なラティス、コンパクトな熱交換構造、部品の一体化によって性能を高める設計では、直接金属プリントの価値が大きくなります。
本稿では、直接金属プリントの代表としてレーザー粉末床溶融(LPBF)を取り上げます。主な違いは金属の成形方法と、それぞれが経済的に実現できる構造にあります。
コストの違いは金属の成形方法から生まれる
砂型ルートは、砂型と中子をプリントした後、型の組立、溶解、注湯、鋳造後の処理へと進みます。プリンターが作るのは鋳型空間を形成するための要素であり、溶融合金がその空間を満たして金属本体になります。もともと鋳造に適した部品であれば、既存の溶解・注湯・機械加工設備を使い、追加するデジタル製造能力を造型と中子製造に集中できます。
LPBFはレーザーで金属粉末を一層ずつ溶融します。材料費、設備の占有時間、後処理は、金属の実体積、造形高さ、サポート、部品配置と関係します。同程度の加工条件なら、実体積が増えるほど部品に取り込まれる粉末とレーザー加工量も増えます。比較的大きな従来の鋳物を、構造上の機能を変えずにLPBFでそのまま作り直しても、経済的な優位性が自動的に得られるわけではありません。EOSのコスト解説でも、粉末、設備運転、サポート除去、熱処理、仕上げ加工が費用に含まれています。
砂型プリントにも、造形空間、砂部品の体積、造形高さ、清掃、組立に関する費用があります。その経済性は、複雑な型形状をプリントで作り、金属本体を注湯で形成する組合せから生まれます。鋳造工程が確立していて、製造対象が中大型の一般的な鋳物なら、この組合せを優先すべきです。
砂型を分割しても金属は一体で鋳造できる
砂型ルートの大きな利点は、砂型や中子の段階で分割できることです。個別にプリントした砂部品を位置決めして組み立てれば、一度の注湯で一体の金属鋳物を成形できます。増えるのは砂部品の組立作業であり、最終金属部品に必ず溶接部が増えるわけではありません。
LPBF部品が装置の造形空間を超える場合は、大型装置へ切り替えるか、金属部品を分割造形して接合します。後者では金属の接合部、接合作業、変形管理、検査が加わります。両ルートとも分割はできますが、最終製品への影響は異なります。
一体鋳物として納入する中大型のハウジングやポンプケーシングには、注湯前に分割砂型を組み立てる方法を優先します。砂型の壁や湯道・押湯も空間を使うため、配置計画には実際の砂型・中子寸法を用います。工程全体はCADから清掃までの砂型プリント工程で確認できます。
曲がった流路と微細ラティスでは得意な構造が異なる
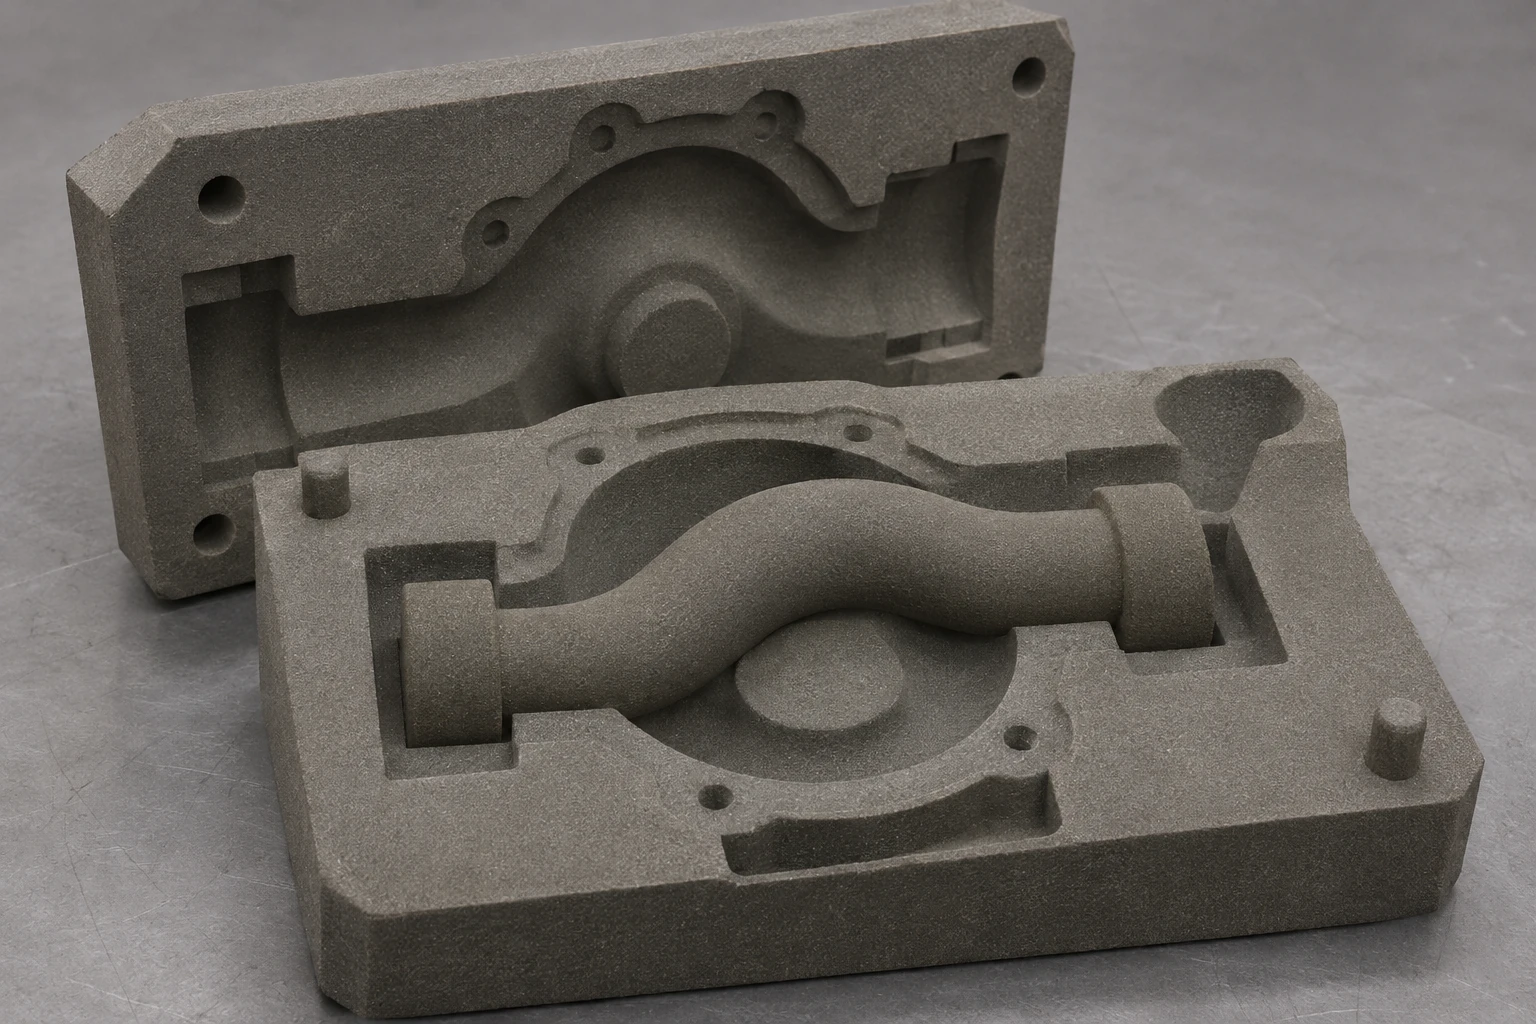
複雑なウォータージャケットや曲がった流路を持つハウジングは、砂型プリントが力を発揮する代表例です。従来の中子型から取り出しにくい形状も、中子の直接プリントで製造できます。複数の中子を組み合わせていた設計を、より一体的な中子にまとめ、組立の接合箇所を減らせる場合もあります。流路が複雑というだけで、金属プリントを選ぶ必要はありません。
構造の限界は、その後の鋳造工程によって決まります。非常に細い中子は清掃、運搬、注湯中に損傷しやすく、細い金属断面は充填や凝固の影響を受けます。中子は形状をプリントできるだけでなく、鋳物を形成する役割を果たす必要があります。
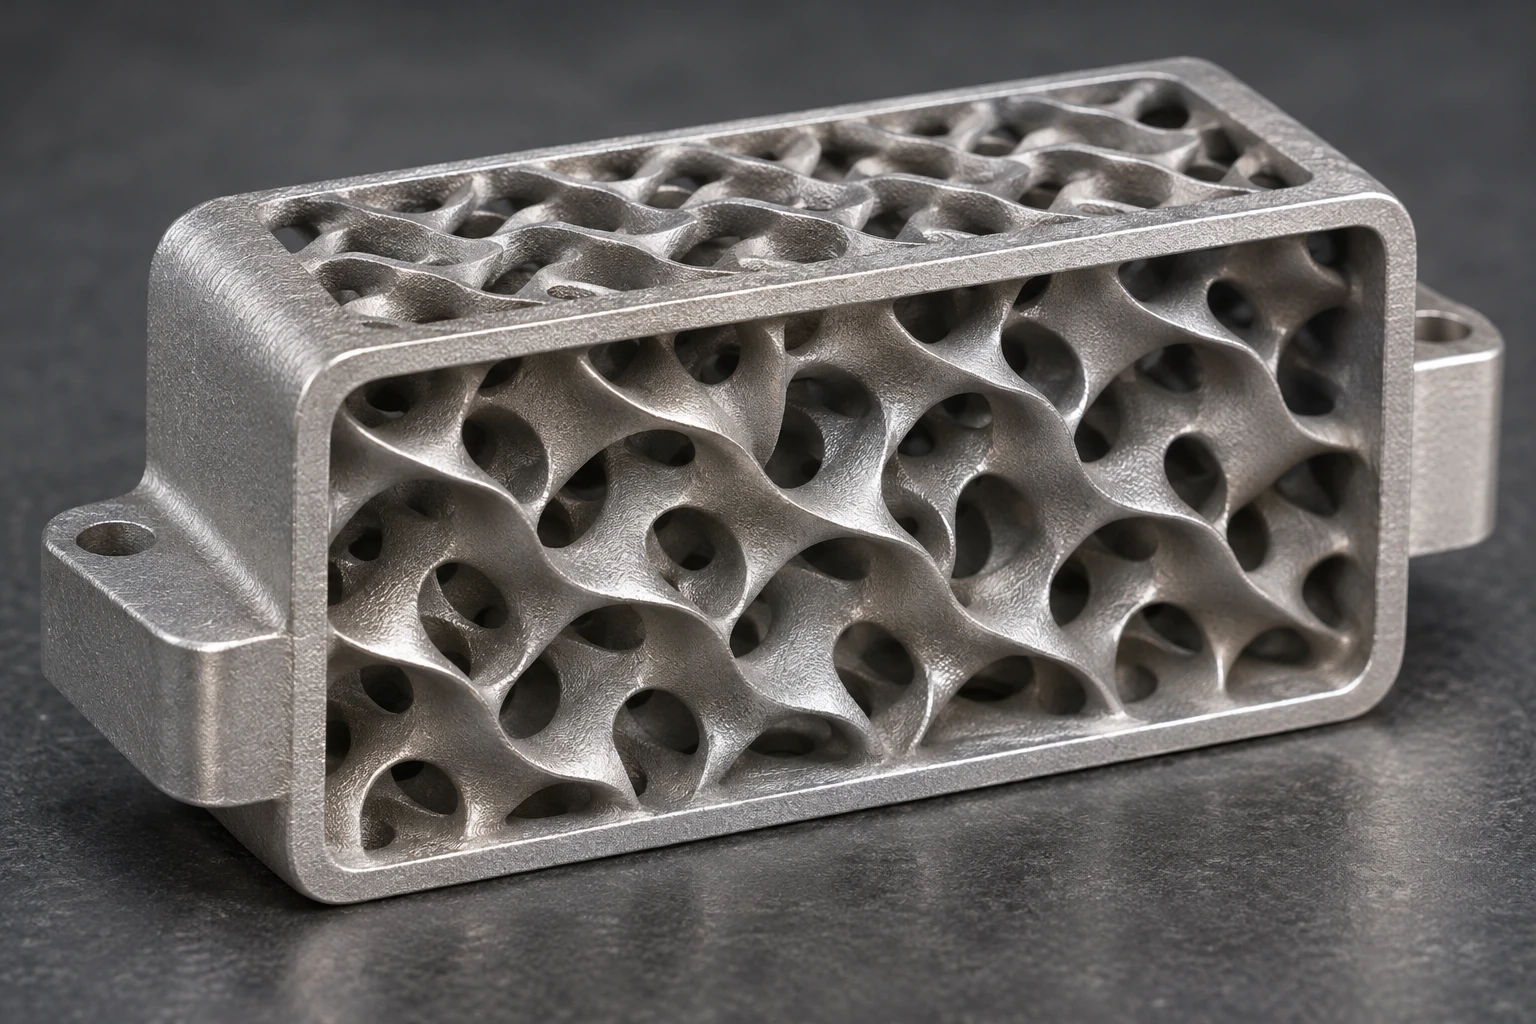
微細ラティス、密度の高い伝熱面、コンパクトな一体機能構造は、LPBFによる金属の積層成形をより活用できます。すべての内部空間を実体の砂中子で占有する必要がなく、微細部分を直接金属として作れるためです。EOSが公開するConfluxの熱交換器事例では、積層造形向け設計により限られた体積内の伝熱面積を増やしており、この機能的な価値が示されています。EOSの熱交換器用途
曲がったウォータージャケットや複雑な中子を使う鋳物には砂型ルートを、微細ラティスやコンパクトな熱交換構造にはLPBFを優先します。部品一体化の価値は、実際に組立、接合部、漏れにつながる接続箇所を減らせるかにあります。既存鋳物の外形を別の方法で作るだけでは、その効果は得られません。
内部空間の制約を具体的な設計処置に結び付ける
砂型ルートでは、中子の位置決めと排砂の条件を確保します。中子が細長すぎる場合は、支持方法、中子の分割、組立方法を変更します。砂を除去する出口のない流路には、工程用の開口を設けるか構造を変えます。プリントは従来の型抜き方向の制約を減らしますが、充填、給湯、排砂への配慮は引き続き必要です。
LPBFの内部構造では、造形方向、熱変形、サポートへのアクセスを扱います。サポートはオーバーハングを支えるほか、熱を逃がし、造形を安定させます。内部サポートを除去できない場合は、方向変更、適切な自己支持断面、分割方法の変更で対応します。設計とプロセスの最適化でサポートを減らせるため、オーバーハングがあるだけで製造不可とは判断できません。
完全に閉じた空洞で、中子や粉末の残留を認めない場合は、製造前に清掃用アクセスと封止方法を設計します。開口と封止位置を製品設計に含めることで、複雑な内部空間を清掃して納入できます。
代表的な部品から選択する
| 部品・製造目的 | 優先するルート | 主な理由 |
|---|---|---|
| 実績ある鋳造合金による中大型ハウジング・ポンプケーシング | 砂型プリント後の鋳造 | 注湯で金属本体を形成し、既存の鋳造能力を活用できる |
| 曲がったウォータージャケットや複雑な流路を持つ鋳物 | 砂型プリント後の鋳造 | 複雑な中子を直接作り、中子型の型抜きや組立の制約を減らせる |
| 微細ラティスや密な内部伝熱構造に機能が依存する部品 | LPBF | 軽量化や伝熱に役立つ微細金属構造を直接形成できる |
| 微細な内部構造を使って複数部品を一体化する機能部品 | LPBF | 内部機能形状を形成しながら組立・接合箇所を減らせる |
材料は用途と合わせて決めます。砂型ルートでは対応する鋳造合金と熱処理、LPBFでは対応する粉末と造形プロセスを使います。材料名が似ていても、最終性能や検収条件は省略できません。両方の見積りを同じ機能と納入状態にそろえます。
納入までのコストを比較し、造型の役割を決める
砂型ルートの見積りには、造型・中子製造、型組立・注湯、型ばらし・仕上げ、熱処理、機械加工、検査を含めます。LPBFでは、造形、粉末・サポート除去、熱処理、仕上げ加工、検査を含めます。納入範囲をそろえて初めて、合格金属部品一個当たりの実コストを比較できます。具体的な価格差は図面と生産見積りで決まり、砂型価格や金属プリンターの時間単価だけでは作業が抜け落ちます。
砂型プリント後の鋳造は、複雑な型形状の製造と確立された金属鋳造を組み合わせる方法です。LPBFは、微細構造、軽量化、一体機能を直接金属部品に組み込みます。それぞれの投資は、解決する製造課題と対応させることが大切です。
複雑な砂型・中子の製造能力を増やす鋳造企業に対し、Cprint 3D SJ-1200砂型プリントシステムは造型・中子製造工程を担います。代表的な鋳物・中子の図面、対象合金、必要生産能力を用意してCprint 3Dチームに相談すれば、装置構成と鋳造工程への組込みを検討できます。